 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Bergbautechnik
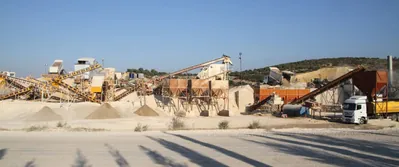
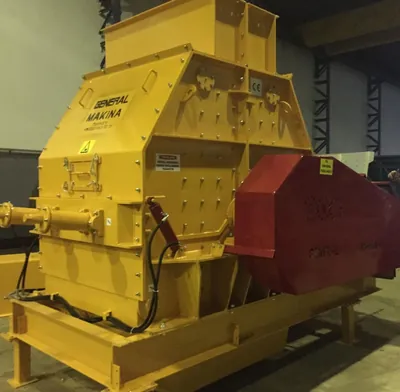
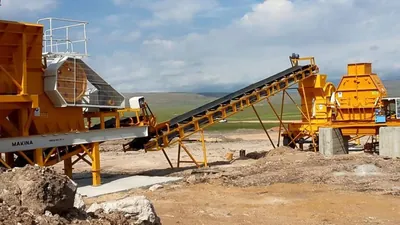
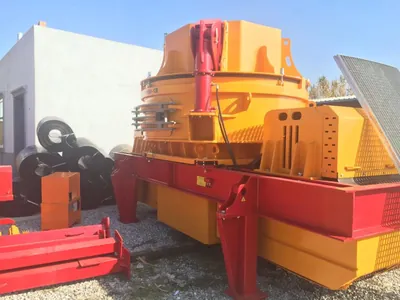
Von der Abbauwand zur normgerechten Gesteinskörnung
Die Leistung einer Brech- und Siebanlage entscheidet sich nicht im Datenblatt, sondern im Sprengplan. Was die Wand verlässt, ist die Eingangsgröße jeder weiteren Rechnung. Für den Bergbauingenieur ist die Anlage deshalb kein Nebeneinander einzelner Maschinen, sondern ein durchgehender Massenstrom: Die Haufwerkskörnung bestimmt die Aufgabeöffnung, das Vorbrecherprodukt bestimmt das Budget an Zerkleinerungsgrad, dieses Budget bestimmt die Anzahl der Stufen, und die letzte Stufe muss die Sieblinie treffen, die im Lieferabruf des Kunden steht.
Dieser Bereich sammelt die Rechnungen hinter dieser Kette: Aufgabekorngröße gegen Maulweite, Zerkleinerungsgrad je Stufe, Kreislaufbelastung im geschlossenen Kreis, Siebwirkungsgrad und Siebfläche, die Umrechnung einer Jahrestonnage in eine nominale Stundenleistung sowie die Laborwerte, die aus Haufwerk ein verkaufsfähiges Produkt machen. Nichts davon ist Sonderwissen — und genau deshalb fällt es bei der Planung regelmäßig unter den Tisch.
Aufgabekorngröße nach der Sprengung und Maulweite
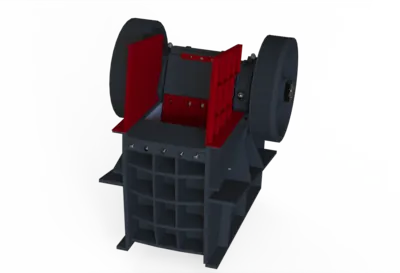
Der Ausgangspunkt der Vorbrecherauswahl ist das größte Korn, das die Wand zuverlässig liefert. Als bewährte Regel gilt, dass das größte Aufgabestück 80 Prozent der Maulweite nicht überschreiten sollte. Wo regelmäßig Blöcke von 800 mm anfallen, verbrückt ein Backenbrecher mit weniger als 1000 mm Öffnung, statt zu brechen: Das Material wird vom Einzugswinkel nicht erfasst und bleibt über dem Maul liegen. Die Regel gilt auch umgekehrt — steht die Maschine bereits, muss sich das Bohr- und Sprengschema an ihr orientieren, über Bohrlochdurchmesser, Vorgabe, Seitenabstand und Zündfolge.
Überkornanteil und Stababstand
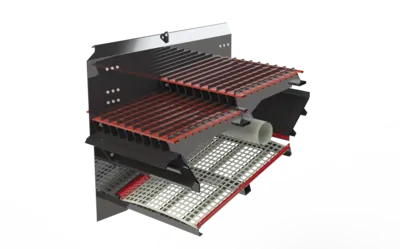
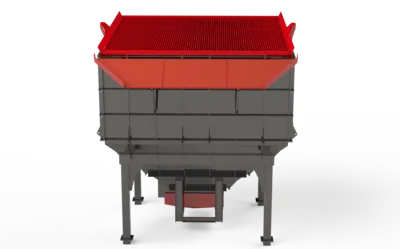
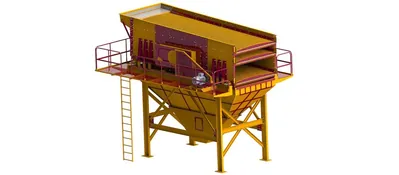
Teuer wird im Alltag nicht der einzelne Riesenblock, sondern ein schwankender Überkornanteil. Das Haufwerk läuft vor der Brechkammer über einen Vibrations-Aufgeber mit Vorabsiebung; dessen Roststab-Abschnitt oder ein separates Grizzly-Sieb schleust Feingut aus, das im Brecher nichts verloren hat. Wird der Stababstand nahe am Spaltmaß des Vorbrechers gewählt, sinkt die zu brechende Tonnage messbar und dieselbe installierte Leistung liefert mehr Verkaufsprodukt. Zu eng gewählt verstopft der Rost, zu weit gewählt zerkleinert der Vorbrecher Material, das bereits Produktkorn war.
Vollbeschickung der Kammer
Eine dauerhaft gefüllte Brechkammer bestimmt Kornform und Standzeit der Verschleißteile gleichermaßen. Bei stoßweiser Aufgabe konzentriert sich das Material einseitig, die Platten laufen ungleichmäßig aus und der Plattkornanteil steigt. Für die Gleichmäßigkeit sorgt nicht der Brecher, sondern der Puffer davor: Das Volumen eines Zuschlagstoff-Bunkers wird nach der Umlaufzeit der Muldenkipper ausgelegt, nicht nach der Brecherleistung.
Zerkleinerungsgrad: wie viele Stufen sind nötig?
Die Stufenzahl wird abgeleitet, nicht geschätzt. Die Maschenweite, durch die 80 Prozent der Aufgabe hindurchgehen, heißt F80; der entsprechende Wert des Produkts P80. Ihr Verhältnis ist der Zerkleinerungsgrad der Stufe, und der Gesamtgrad eines Kreislaufs ist das Produkt der Einzelstufen. Von 800 mm F80 auf 20 mm P80 entspricht 40:1 — das leistet keine einzelne Maschine, der Grad muss aufgeteilt werden.
| Brechertyp | Typischer Zerkleinerungsgrad je Stufe | Wirkprinzip | Geeignet für |
|---|---|---|---|
| Backenbrecher (Vorbrecher) | 6:1 - 8:1 | Druck | alle Gesteine, auch abrasive |
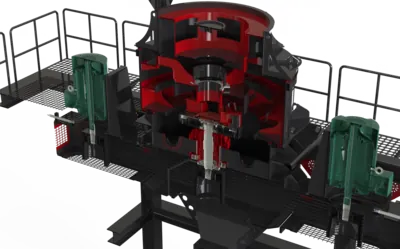
| Kegelbrecher (Sekundär/Tertiär) | 4:1 - 8:1 | Druck | hochfestes, abrasives Gestein |
| Prallbrecher mit horizontaler Welle | 10:1 - 15:1 | Prall | wenig abrasives Gestein mittlerer Festigkeit |
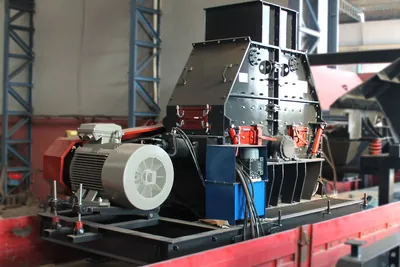
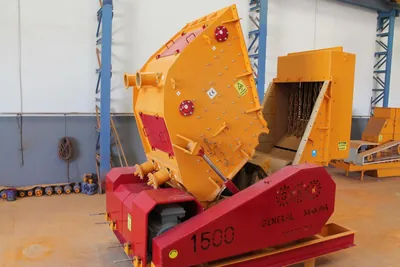
Beide Randbedingungen gehören zusammengelesen: Der hohe Grad des Prallbrechers spart eine Stufe im Fließschema, holt diese Ersparnis in abrasivem Gestein aber über den Schlagleistenverbrauch als Betriebskosten zurück. Druckbrecher liefern weniger Grad, dafür planbaren Verschleiß. Die Abwägung führt der Vergleich von Backen-, Prall- und Kegelbrecher aus; das gesamte Brecherprogramm zeigt die Einordnung.
Von der Jahrestonnage zur nominalen Stundenleistung
Der klassische Auslegungsfehler ist die Division der Jahrestonnage durch Kalenderstunden. Drei Faktoren müssen nacheinander angesetzt werden: tatsächlich gefahrene Tage, Stunden je Tag und technische Verfügbarkeit. Ein Steinbruch mit 1.000.000 Tonnen Jahresziel, 250 Arbeitstagen zu 10 Stunden und 85 Prozent Verfügbarkeit kommt auf 250 × 10 × 0,85 = 2.125 effektive Stunden; der Nominalbedarf liegt damit bei 1.000.000 / 2.125 ≈ 470 Tonnen pro Stunde. Sinkt die Verfügbarkeit auf 75 Prozent, verlangt dasselbe Ziel 533 Tonnen pro Stunde. Diese Differenz von 63 Tonnen entspricht in der Beschaffung meist einer Modellstufe.
Massenbilanz und Kreislaufbelastung
Ist die Nominalleistung festgelegt, wird sie auf die Stränge verteilt. In einer geschlossen gefahrenen Sekundär- oder Tertiärstufe kehrt der Siebüberlauf zum Brecher zurück und addiert sich zur Frischaufgabe; das Verhältnis von Rücklauf zu Frischaufgabe ist die Kreislaufbelastung. Entscheidend: Ein Brecher im geschlossenen Kreis wird nach Frischaufgabe plus Rücklauf ausgelegt, nicht nach der Austragsleistung des Kreises. Wird das übersehen, bleibt die Tertiärstufe dauerhaft zu klein und die ganze Anlage staut sich dort.
Siebwirkungsgrad und Siebfläche
Die Höhe der Kreislaufbelastung hängt maßgeblich am Siebwirkungsgrad — dem Anteil des Unterkorns, der tatsächlich in den Durchgang gelangt, bezogen auf das im Aufgabegut enthaltene Unterkorn. Fällt der Wirkungsgrad, läuft produktfertiges Material über das Deck, kehrt zum Brecher zurück und belastet den Kreis ohne Gegenwert. Bei der Flächenauslegung gehören Maschenweite, Schichthöhe, Feuchte und Auftreffwinkel zusammen; bei feinen Schnitten liefert ein obenangetriebenes Bananensieb auf gleicher Fläche mehr Durchsatz. Ob das Feinende trocken oder nass gefahren wird, behandelt die Auswahl zwischen Trocken- und Nasssiebung.
Wie Gesteinseigenschaften zur Maschinenentscheidung werden
Einaxiale Druckfestigkeit und Abrasivität sind zwei verschiedene Größen, und die Entscheidung braucht beide. Kalkstein wird üblicherweise im Bereich 60-120 MPa eingeordnet, Granit und Basalt bei 150-300 MPa. Die Abrasivität folgt dagegen dem Kieselsäuregehalt: Mit steigendem Quarzanteil wächst der Verbrauch an Rotor- und Schlagleistenteilen in Prallmaschinen steil an, weshalb hochkieselige Hartgesteinsketten aus Druckbrechern aufgebaut werden. Die beiden Extreme zeigen Kalkstein-Brech- und Siebanlage sowie Granit- und Hartgesteinsbrechanlage. In der Sekundärstufe hält der Kegelbrecher den abrasiven Fall, während bei kornformgetriebener Aufgabe in wenig abrasivem Material der Tertiärbrecher vorn liegt.
Spezifikation der Gesteinskörnung: die geprüften Zahlen
Material am Anlagenausgang ist erst dann Produkt, wenn es die Prüfwerte der Abnehmerspezifikation einhält. EN 12620 regelt Gesteinskörnungen für Beton, EN 13043 solche für Asphalt und Oberflächenbehandlungen, EN 13242 solche für ungebundene und hydraulisch gebundene Gemische; die türkische Übernahme von EN 12620 erscheint als TS 706 EN 12620. Die zugehörigen Prüfverfahren sind eigene Normen. Die Korngrößenverteilung wird nach EN 933-1 durch Waschen und Trockensiebung bestimmt, wobei Material unter 0,063 mm beim Waschen ausgetragen wird. Die Kornform erfasst der Plattigkeitskennwert nach EN 933-3, den Widerstand gegen Zertrümmerung der Los-Angeles-Versuch nach EN 1097-2: Die Probe wird mit einer Kugelfüllung 500 Umdrehungen gedreht, und der Massenanteil, der das 1,6-mm-Sieb passiert, ergibt den Los-Angeles-Koeffizienten.
Jeder dieser Werte führt zu einer Anlageneinstellung zurück. Ein hoher Plattigkeitskennwert wird in der letzten Brechstufe und über die Beschickungsgleichmäßigkeit korrigiert, nicht am Sieb. Zeigt die Siebanalyse in einer Fraktion zu viel Feingut, sind Spaltmaß im geschlossenen Kreis oder Maschenweite zu prüfen. Begriffsdefinitionen sammelt das technische Glossar.
Kapazität im Zusammenhang mit der Aufgabegröße lesen
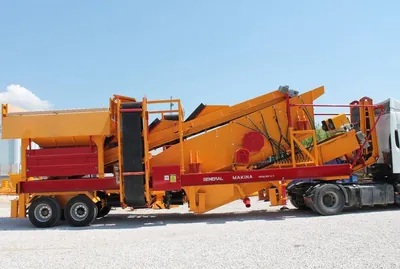
Die folgenden Werte stammen aus den Datenblättern der mobilen Anlagenreihe von General Makina und zeigen, warum Aufgabegröße und Leistung nur gemeinsam gelesen werden dürfen.
| Modell | Maximale Aufgabegröße | Ausgangsgrößeneinstellung | Kapazität | Generator (optional) |
|---|---|---|---|---|
| General 640 | 500 mm | 0-100 mm | 40-70 t/h | 300 kVA |
| General 800 | 600 mm | 0-100 mm | 80-120 t/h | 450 kVA |
| General 01 | 700 mm | 0-100 mm | 120-180 t/h | 550 kVA |
| General 950 | 800 mm | 0-100 mm | 120-180 t/h | 600 kVA |
| General 02 | 1000 mm | 0-100 mm | 180-250 t/h | 660 kVA |
| General 03 | 900 mm | 0-100 mm | 250-350 t/h | 750 kVA |
Die Spalte zur Aufgabegröße ist eine harte Vorgabe an den Betrieb: Liegt die Blockverteilung nach der Sprengung darüber, ändert sich entweder das Schema oder es wird eine Modellstufe höher gewählt. Wie die Leistungsbänder zu interpretieren sind, erläutert die Kapazitätswahl General 640, 800 und 950.
In welcher Reihenfolge ein Fließschema entsteht
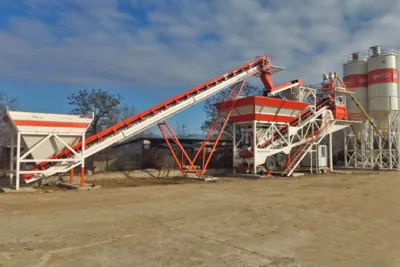
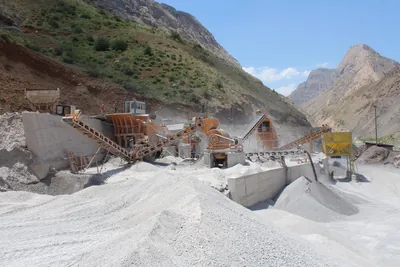
Geplant wird rückwärts, vom Verkauf her: zuerst die abzusetzenden Fraktionen und ihr jeweiliger Anteil, dann die Endstufe und die Siebkonfiguration, die diese Anteile erzeugen, danach die Sekundärstufe und die Entscheidung über den geschlossenen Kreis, zuletzt Vorbrecher und Aufgeber. In umgekehrter Reihenfolge entsteht regelmäßig eine Anlage, die zum Vorbrecher passt und zum Produktmix nicht. Bei stationären Aufstellungen gehören Bandneigung, Haldenkegelvolumen und Wenderadien der Muldenkipper in dieselbe Zeichnung; Länge und Steigung der Bandförderer legen die Transportkosten dauerhaft fest. Eine stationäre Brechanlage und das Layout unter Steinbruch-Stationäranlage werden in einem Zug geplant.
Schicken Sie Sprengprotokolle, Gesteinsprüfwerte und den vertraglich zugesagten Produktmix — daraus lässt sich das Fließschema aufbauen und die Tonnage jedes Strangs stufenweise ausschreiben.
Häufig gestellte Fragen
Wie groß darf das Aufgabestück im Verhältnis zur Maulweite sein?
Als bewährte Grenze gilt 80 Prozent der Maulweite. Darüber wird das Gestein vom Einzugswinkel nicht mehr erfasst und verbrückt über der Öffnung. Steht die Maschine bereits, ist das Bohr- und Sprengschema die Stellgröße, nicht der Brecher.
Wie viele Brechstufen braucht ein Fließschema?
So viele, wie nötig sind, um den Gesamtzerkleinerungsgrad aufzuteilen. Der Grad je Stufe ist F80 geteilt durch P80, und die Einzelgrade multiplizieren sich. Von 800 mm auf 20 mm ergibt 40:1, was mehrere Stufen erfordert.
Warum liegt die Nominalleistung über dem rechnerischen Stundenmittel?
Weil Arbeitstage, Schichtstunden und technische Verfügbarkeit nacheinander abgezogen werden. Bei 250 Tagen zu 10 Stunden und 85 Prozent Verfügbarkeit bleiben 2.125 effektive Stunden, sodass eine Million Jahrestonnen rund 470 Tonnen pro Stunde verlangen.
Welche Rolle spielt der Stababstand des Grizzly-Rosts?
Er entscheidet, wie viel Material den Brecher überhaupt erreicht. Nahe am Spaltmaß des Vorbrechers gewählt, entlastet er die Maschine deutlich. Zu eng führt zu Verstopfung, zu weit lässt fertiges Produktkorn unnötig durch die Brechkammer laufen.
Wie hängt der Plattigkeitskennwert mit der Anlageneinstellung zusammen?
Ein hoher Wert entsteht überwiegend in der letzten Brechstufe und bei ungleichmäßiger Beschickung. Korrigiert wird er über Kammerfüllung und Wahl des Brechprinzips; das Sieb kann Plattkorn zwar teilweise ausschleusen, aber nicht verhindern.