 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Ingeniería minera
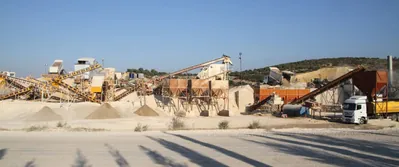
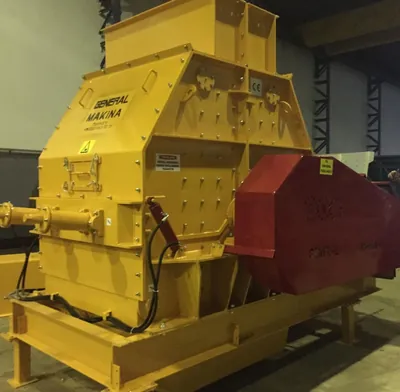
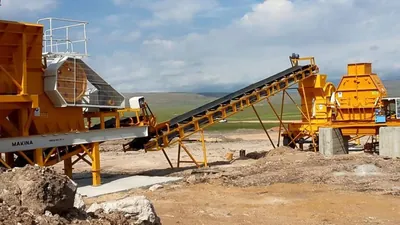
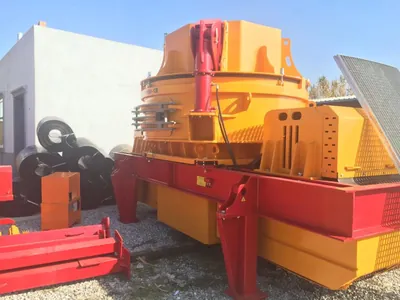
Del frente de cantera al árido conforme
El rendimiento de una planta de trituración y cribado queda decidido mucho antes de arrancar la primera máquina: se fija cuando se diseña la voladura, porque la granulometría que sale del frente es el dato de entrada de todos los cálculos posteriores. El ingeniero de minas lee por tanto la planta como un único flujo de material y no como una sucesión de equipos: la fragmentación alimenta la boca del primario, el producto del primario fija el presupuesto de reducción, ese presupuesto determina cuántas etapas existen y la última etapa debe caer dentro de los husos granulométricos del pliego del cliente.
Esta sección reúne la aritmética de esa cadena: tamaño de alimentación frente a la abertura de la trituradora, relación de reducción por etapa, carga circulante en circuito cerrado, eficiencia y superficie de cribado, conversión del objetivo anual en un caudal horario nominal y los ensayos de laboratorio que convierten un montón de piedra en producto vendible. Nada de esto es ingeniería exótica, y precisamente por eso se omite con tanta frecuencia durante el proyecto.
Ajustar el tamaño tras voladura a la boca de la trituradora
La selección del primario parte del bloque más grande que el frente entrega de forma habitual. La práctica consolidada mantiene el mayor trozo de alimentación por debajo del 80 por ciento de la abertura de admisión. Donde llegan bloques de 800 mm con regularidad, una trituradora de mandíbula con boca inferior a 1000 mm formará bóveda en lugar de triturar: la roca no queda atrapada por el ángulo de mordida y se apoya sobre la boca. La regla también se lee al revés: si la máquina ya está instalada, lo que debe adaptarse es el esquema de perforación y voladura mediante diámetro de barreno, piedra, espaciamiento y secuencia de retardos.
Proporción de sobretamaño y separación del grizzly
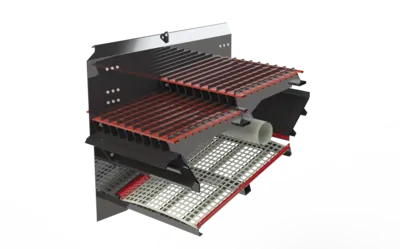
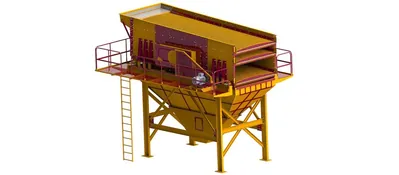
En la operación diaria el coste no lo causa el bloque aislado, sino una proporción de sobretamaño inestable. El todo-uno pasa por un alimentador vibratorio de piedra antes de llegar a la cámara; la sección de barrotes de ese alimentador, o una criba de parrilla grizzly independiente, retira los finos que nada tienen que hacer dentro de la trituradora. Cuando la separación entre barrotes se elige próxima al ajuste del lado cerrado del primario, el tonelaje a triturar baja de forma medible y la misma potencia instalada entrega más producto vendible. Demasiado estrecha, la parrilla se ciega; demasiado ancha, el primario gasta energía volviendo a romper material que ya era producto.
Alimentación en carga
Mantener la cámara llena gobierna a la vez la forma de la partícula y la vida de los revestimientos. Con alimentación intermitente el material se concentra en un lado, las placas se desgastan de forma desigual y sube la proporción de partículas lajosas. La continuidad no la da la trituradora sino el pulmón situado delante: el volumen de una tolva de áridos se dimensiona según el tiempo de ciclo de los volquetes, no según el caudal de la máquina.
Relación de reducción: ¿cuántas etapas hacen falta?
El número de etapas se deduce, no se estima. La abertura por la que pasa el 80 por ciento de la alimentación se denomina F80 y el valor equivalente del producto, P80; la convención procede de la tercera teoría de Bond. Su cociente es la relación de reducción de la etapa, y la relación total del circuito es el producto de las etapas. Pasar de un F80 de 800 mm a un P80 de 20 mm supone 40:1, cifra que ninguna máquina alcanza por sí sola: la relación se reparte entre etapas.
| Tipo de trituradora | Relación de reducción por etapa | Principio | Material indicado |
|---|---|---|---|
| Mandíbula (primaria) | 6:1 - 8:1 | Compresión | todas las rocas, incluidas las abrasivas |
| Cono (secundaria/terciaria) | 4:1 - 8:1 | Compresión | roca resistente y abrasiva |
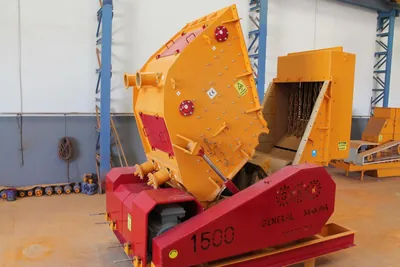
| Impacto de eje horizontal | 10:1 - 15:1 | Impacto | roca poco abrasiva de resistencia media |
Ambas restricciones se leen juntas. La elevada relación del impactor elimina una etapa del diagrama, pero en roca abrasiva el consumo de martillos devuelve ese ahorro por el lado del coste operativo. Las máquinas de compresión ofrecen menos relación con un desgaste previsible y presupuestable. El contraste se desarrolla en la comparativa de trituradoras de mandíbula, impacto y cono, y la gama completa de trituradoras sitúa cada principio.
Del objetivo anual al caudal horario nominal
El error clásico consiste en dividir el tonelaje anual entre las horas del calendario. Se aplican tres factores en secuencia: días realmente trabajados, horas por día y disponibilidad mecánica. Una cantera con objetivo de 1.000.000 toneladas al año, operando 250 días a 10 horas y con un 85 por ciento de disponibilidad, dispone de 250 × 10 × 0,85 = 2.125 horas efectivas; la necesidad nominal resulta 1.000.000 / 2.125 ≈ 470 toneladas por hora. Si la disponibilidad cae al 75 por ciento, el mismo objetivo exige 533 toneladas por hora. Esa diferencia de 63 toneladas suele equivaler a un escalón de modelo en la compra.
Balance de materiales y carga circulante
Fijado el caudal nominal, se reparte entre las ramas del circuito. En una etapa secundaria o terciaria cerrada, el rechazo de la criba vuelve a la trituradora y se suma a la alimentación fresca; la relación entre el material devuelto y la alimentación fresca es la carga circulante. El punto que suele pasarse por alto: una trituradora en circuito cerrado se dimensiona por alimentación fresca más recirculado, no por la salida del circuito. Si se omite, la etapa terciaria queda permanentemente corta y toda la planta se estrangula ahí.
Eficiencia de cribado y superficie
La magnitud de la carga circulante depende sobre todo de la eficiencia de cribado, definida como la masa de material fino realmente recuperada bajo la malla dividida entre el fino presente en la alimentación. Cuando la eficiencia baja, material ya en tamaño se va con el rechazo, regresa a la trituradora y carga el circuito sin aportar nada. Al dimensionar la superficie se ponderan conjuntamente la luz de malla, el espesor de capa, la humedad y el ángulo de incidencia; en cortes finos una criba banana multipendiente entrega mayor paso en la misma huella. Si el extremo fino debe trabajar en seco o en húmedo se analiza en la selección de cribado seco o húmedo.
Cómo las propiedades de la roca se convierten en decisión de equipo
La resistencia a compresión uniaxial y la abrasividad son magnitudes distintas y la decisión necesita ambas. La caliza suele situarse en la banda de 60-120 MPa y el granito y el basalto en la de 150-300 MPa. La abrasividad, en cambio, sigue al contenido de sílice: al aumentar la proporción de cuarzo, el consumo de rotor y martillos en las máquinas de impacto crece con rapidez, de ahí que las cadenas para roca dura muy silícea se construyan con máquinas de compresión. Los dos extremos aparecen en planta de trituración de piedra caliza y planta de trituración de granito. En la etapa secundaria la trituradora de cono cubre el caso abrasivo, mientras que cuando manda la cubicidad en material poco abrasivo destaca la trituradora terciaria.
Especificación de áridos: las cifras que el comprador revisa
El material que sale de la planta no es producto hasta que cumple los resultados de ensayo del pliego del comprador. La norma EN 12620 cubre los áridos para hormigón, EN 13043 los destinados a mezclas bituminosas y tratamientos superficiales, y EN 13242 los empleados en materiales no tratados y tratados con conglomerantes hidráulicos; la adopción turca de EN 12620 se publica como TS 706 EN 12620. Los métodos de ensayo son normas independientes. La distribución granulométrica se determina según EN 933-1 mediante lavado y tamizado en seco, retirando en el lavado el material inferior a 0,063 mm. La forma de la partícula se expresa con el índice de lajas según EN 933-3 y la resistencia a la fragmentación con el ensayo de Los Ángeles de EN 1097-2: la muestra gira con una carga de bolas de acero durante 500 revoluciones y el porcentaje que pasa por el tamiz de 1,6 mm da el coeficiente de Los Ángeles.
Cada uno de esos resultados vuelve a un ajuste de planta. Un índice de lajas alto se corrige en la última etapa de trituración y en la continuidad de alimentación, no en la criba. Un análisis granulométrico con exceso de finos en una fracción apunta al ajuste del circuito cerrado o a la luz de malla. Las definiciones se recogen en el glosario técnico.
Leer la capacidad junto al tamaño de alimentación
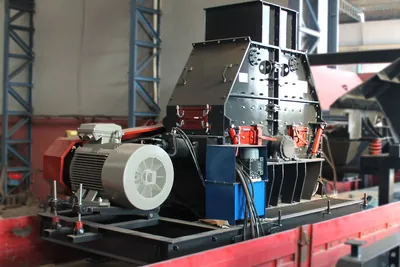
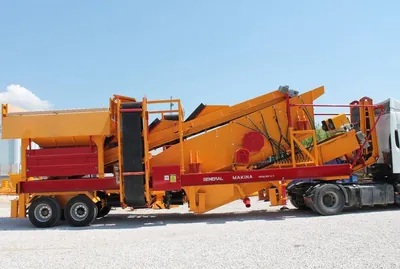
Los valores siguientes proceden de las fichas técnicas de la gama móvil de General Makina y muestran por qué alimentación y capacidad se leen en pareja.
| Modelo | Tamaño máximo de alimentación | Ajuste del tamaño de salida | Capacidad | Generador opcional |
|---|---|---|---|---|
| General 640 | 500 mm | 0-100 mm | 40-70 t/h | 300 kVA |
| General 800 | 600 mm | 0-100 mm | 80-120 t/h | 450 kVA |
| General 01 | 700 mm | 0-100 mm | 120-180 t/h | 550 kVA |
| General 950 | 800 mm | 0-100 mm | 120-180 t/h | 600 kVA |
| General 02 | 1000 mm | 0-100 mm | 180-250 t/h | 660 kVA |
| General 03 | 900 mm | 0-100 mm | 250-350 t/h | 750 kVA |
La columna de alimentación impone un límite al frente: si la distribución de bloques tras la voladura lo supera, o cambia el esquema de voladura o se sube un modelo. Cómo interpretar las bandas de capacidad se detalla en la selección de capacidad General 640, 800 y 950.
El orden en que se construye un diagrama de flujo
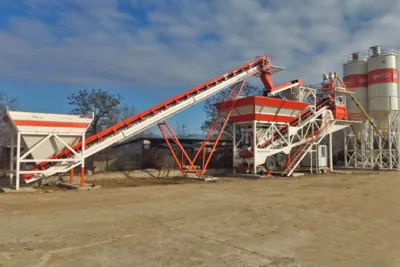
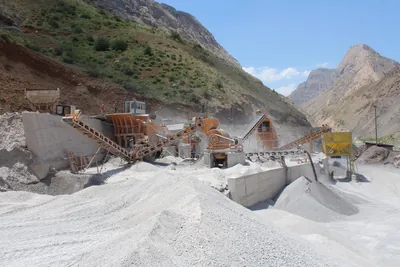
Se construye hacia atrás, desde la venta: primero las fracciones comercializadas y la parte que cada una representa de la demanda; después la etapa final y la configuración de cribado que producen esas partes; luego la etapa secundaria y la decisión sobre circuito cerrado; y solo al final la trituradora primaria y el alimentador. Invertido ese orden, la planta acaba bien dimensionada para el primario y mal para la mezcla de productos. En instalaciones fijas, la inclinación de las cintas, el volumen del cono de acopio y el radio de giro de los volquetes pertenecen al mismo plano; la longitud y la pendiente de los tramos de cinta transportadora fijan el coste de transporte de forma permanente. Una planta de trituración fija y el layout descrito en planta fija para cantera se planifican en un mismo ejercicio.
Envíe los partes de voladura, los ensayos de la roca y la mezcla de productos comprometida: con esas tres entradas se construye el diagrama y se escribe el tonelaje de cada rama etapa por etapa.
Preguntas frecuentes
¿Qué tamaño de bloque admite realmente la trituradora primaria?
La práctica limita el mayor trozo de alimentación al 80 por ciento de la abertura de admisión. Por encima, el ángulo de mordida no atrapa la roca y esta forma bóveda sobre la boca. Si la máquina ya está instalada, lo que se corrige es la voladura.
¿Cómo se reparte la relación de reducción entre etapas?
Dividiendo la relación total en factores que cada máquina pueda dar. Cada etapa vale su F80 entre su P80 y las etapas se multiplican: bajar de 800 mm a 20 mm equivale a 40:1, lo que obliga a encadenar varias etapas.
¿Por qué el caudal nominal supera la media horaria teórica?
Porque se descuentan sucesivamente días trabajados, horas por jornada y disponibilidad mecánica. Con 250 días de 10 horas y 85 por ciento de disponibilidad quedan 2.125 horas efectivas, así que un millón de toneladas anuales exige unas 470 toneladas por hora.
¿Qué aporta la parrilla grizzly delante del primario?
Retira los finos que no necesitan trituración y descarga en esa medida la máquina. La separación se elige próxima al ajuste del lado cerrado: demasiado estrecha se ciega y demasiado ancha deja entrar en la cámara material que ya era producto.
¿Qué indica un índice de lajas alto en el producto final?
Señala que la última etapa de trituración o la continuidad de alimentación no están bien resueltas. Se mide como índice de lajas según EN 933-3 y se corrige llenando la cámara y revisando el principio de trituración, no ajustando la criba.