 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Rudarsko inženjerstvo
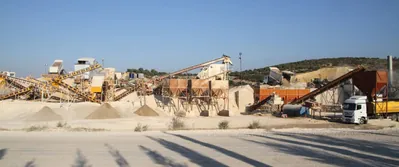
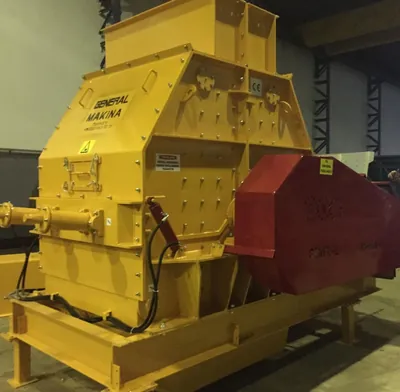
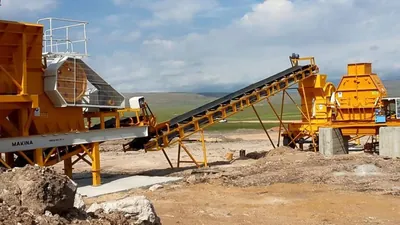
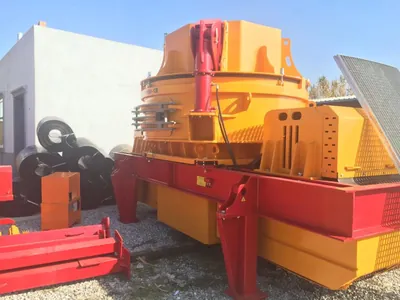
Od čela etaže do agregata koji zadovoljava specifikaciju
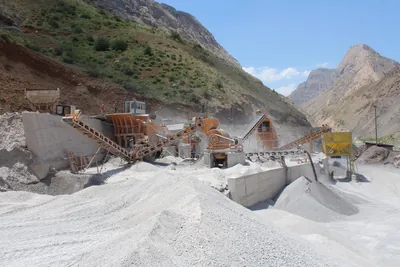
Učinak postrojenja za drobljenje i prosejavanje odlučuje se mnogo pre nego što se pokrene prva mašina — određuje se u trenutku kada se projektuje minska serija, jer granulacija koja napušta čelo etaže predstavlja ulaz u svaki naredni proračun. Rudarski inženjer zato postrojenje čita kao jedinstven tok materijala, a ne kao niz zasebnih mašina: fragmentacija puni otvor primarne drobilice, proizvod primarne faze određuje budžet stepena drobljenja, taj budžet određuje broj faza, a poslednja faza mora da pogodi granulometrijske granice zapisane u specifikaciji kupca.
Ovaj odeljak okuplja računicu iza tog lanca: veličina komada u napajanju naspram širine ulaznog otvora, stepen drobljenja po fazi, cirkulaciono opterećenje u zatvorenom krugu, efikasnost prosejavanja i površina sita, prevođenje godišnjeg cilja u nominalni časovni kapacitet i laboratorijski rezultati koji gomilu kamena pretvaraju u robu. Ništa od toga nije egzotično znanje — upravo zato se u fazi projektovanja redovno preskače.
Usaglašavanje veličine komada posle miniranja sa otvorom drobilice
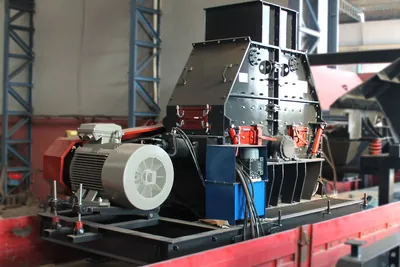
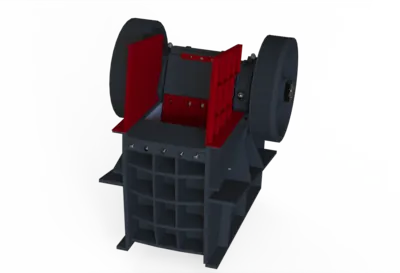
Izbor primarne mašine polazi od najkrupnijeg komada koji čelo etaže pouzdano daje. Ustaljeno pravilo drži najveći komad u napajanju na najviše 80 odsto širine ulaznog otvora. Tamo gde redovno stižu blokovi od 800 mm, čeljusna drobilica sa otvorom manjim od 1000 mm praviće svod umesto da drobi: ugao zahvata ne prihvata komad, pa on ostaje da leži preko usta komore. Pravilo važi i obrnuto — ako je mašina već postavljena, menja se projekat bušenja i miniranja, kroz prečnik bušotine, liniju najmanjeg otpora, razmak i redosled usporenja.
Udeo prekrupnog materijala i razmak grizli rešetke
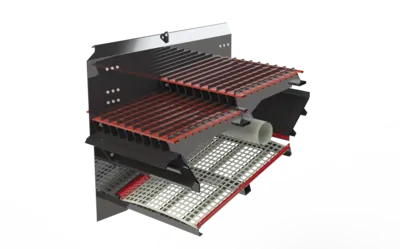
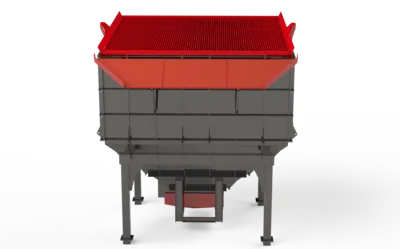
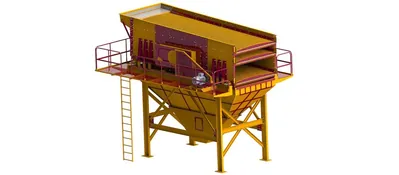
U svakodnevnom radu ne košta pojedinačni ogroman blok, već nestabilan udeo prekrupnog materijala. Rovni materijal prelazi preko vibracionog bunkera za stene pre nego što stigne u komoru; rešetkasti deo tog dodavača ili zasebno rešetkasto sito izdvaja sitnež koji u drobilici nema šta da traži. Kada se razmak šipki izabere blizu izlaznog zazora primarne drobilice, tonaža koju treba izdrobiti merljivo pada, pa ista instalisana snaga daje više prodajnog proizvoda. Preuzak razmak zapušava rešetku, a preširok tera primarnu mašinu da troši energiju na ponovno drobljenje materijala koji je već bio gotov proizvod.
Rad sa punom komorom
Stalno popunjena komora upravlja i oblikom zrna i vekom habajućih delova. Kod isprekidanog doziranja materijal se skuplja sa jedne strane, ploče se troše neravnomerno, a udeo pločastih zrna raste. Ravnomernost ne obezbeđuje drobilica nego tampon ispred nje: zapremina bunkera za agregat dimenzioniše se prema vremenu ciklusa kamiona, a ne prema kapacitetu mašine.
Stepen drobljenja: koliko faza je potrebno?
Broj faza se izvodi računom, ne procenom. Otvor kroz koji prolazi 80 odsto napajanja označava se sa F80, a odgovarajuća vrednost proizvoda sa P80; konvencija potiče iz Bondove treće teorije. Njihov odnos je stepen drobljenja te faze, a ukupni stepen kruga jednak je proizvodu pojedinačnih. Prelazak sa F80 od 800 mm na P80 od 20 mm znači 40:1, što nijedna mašina sama ne ostvaruje — odnos se deli na faze.
| Tip drobilice | Uobičajen stepen drobljenja po fazi | Princip razaranja | Pogodno za |
|---|---|---|---|
| Čeljusna (primarna) | 6:1 - 8:1 | Pritisak | sve stene, uključujući abrazivne |
| Konusna (sekundarna/tercijarna) | 4:1 - 8:1 | Pritisak | čvrste i abrazivne stene |
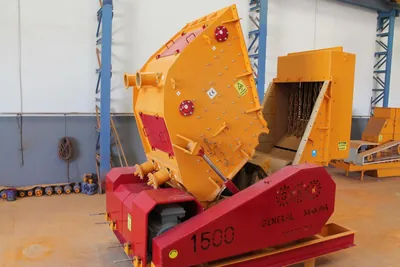
| Udarna sa horizontalnom osovinom | 10:1 - 15:1 | Udar | slabo abrazivne stene srednje čvrstoće |
Oba ograničenja se čitaju zajedno. Visok stepen udarne mašine briše celu fazu iz šeme, ali u abrazivnoj steni potrošnja udarnih letvi tu uštedu vraća kroz troškove rada. Mašine na pritisak daju manji stepen uz habanje koje se može predvideti i uneti u budžet. Odmeravanje je razrađeno u poređenju čeljusnih, udarnih i konusnih drobilica, dok ceo program drobilica pokazuje mesto svakog principa.
Od godišnjeg cilja do nominalnog časovnog kapaciteta
Klasična greška je deljenje godišnje tonaže kalendarskim satima. Tri činioca primenjuju se redom: stvarno odrađeni dani, sati po danu i tehnička raspoloživost. Kamenolom sa ciljem od 1.000.000 tona godišnje, koji radi 250 dana po 10 sati uz raspoloživost od 85 odsto, ima 250 × 10 × 0,85 = 2.125 efektivnih sati; nominalna potreba je 1.000.000 / 2.125 ≈ 470 tona na sat. Padne li raspoloživost na 75 odsto, isti cilj traži 533 tone na sat. Ta razlika od 63 tone u nabavci obično znači jedan model naviše.
Maseni bilans i cirkulaciono opterećenje
Kada je nominalna vrednost utvrđena, raspoređuje se po granama kruga. U zatvorenoj sekundarnoj ili tercijarnoj fazi nadsitni proizvod vraća se u drobilicu i dodaje svežem napajanju; odnos povratnog materijala i svežeg napajanja jeste cirkulaciono opterećenje. Ključno je ovo: drobilica u zatvorenom krugu dimenzioniše se prema zbiru svežeg napajanja i povrata, a ne prema izlazu kruga. Ako se to previdi, tercijarna faza ostaje trajno pretesna i celo postrojenje se tu zaguši.
Efikasnost prosejavanja i površina sita
Veličina cirkulacionog opterećenja pre svega zavisi od efikasnosti prosejavanja — mase podsitnog materijala koji je zaista prošao kroz sito u odnosu na podsitni materijal prisutan u napajanju. Kada efikasnost padne, materijal koji je već u traženoj klasi odlazi u nadsito, vraća se u drobilicu i opterećuje krug bez ikakve koristi. Pri dimenzionisanju površine zajedno se odmeravaju otvor sita, debljina sloja, vlažnost i ugao pod kojim materijal pada na površinu; kod finih rezova banana sito sa gornjim pogonom daje veći protok na istoj površini. Da li fini kraj radi suvo ili mokro, posebna je odluka obrađena u tekstu o izboru suvog ili mokrog prosejavanja.
Kako se svojstva stene pretvaraju u izbor opreme
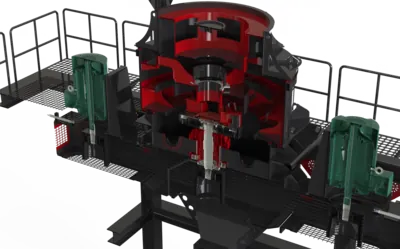
Jednoosna pritisna čvrstoća i abrazivnost dve su različite veličine i odluka traži obe. Krečnjak se najčešće svrstava u opseg 60-120 MPa, granit i bazalt u opseg 150-300 MPa. Abrazivnost, međutim, prati sadržaj silicijum-dioksida: kako udeo kvarca raste, potrošnja rotora i udarnih letvi na udarnim mašinama naglo se penje, pa se lanci za visokosilikatne tvrde stene grade od mašina na pritisak. Dva krajnja slučaja prikazuju stranice postrojenja za drobljenje krečnjaka i postrojenja za drobljenje granita. U sekundarnoj fazi abrazivni slučaj pokriva konusna drobilica, dok tamo gde presuđuje kubičnost u slabo abrazivnom materijalu prednjači tercijarna drobilica.
Specifikacija agregata: brojevi koje kupac proverava
Materijal na izlazu iz postrojenja postaje proizvod tek kada zadovolji rezultate ispitivanja iz kupčeve specifikacije. EN 12620 obuhvata agregate za beton, EN 13043 agregate za bitumenske mešavine i površinske obrade, a EN 13242 agregate za nevezane i hidraulički vezane materijale; turska verzija standarda EN 12620 objavljena je kao TS 706 EN 12620. Metode ispitivanja su zasebni standardi. Granulometrijski sastav određuje se prema EN 933-1 pranjem i suvim prosejavanjem, pri čemu se materijal sitniji od 0,063 mm uklanja tokom pranja. Oblik zrna izražava se indeksom pločastosti prema EN 933-3, a otpornost na drobljenje ispitivanjem Los Anđeles prema EN 1097-2: uzorak se okreće sa punjenjem čeličnih kugli 500 obrtaja, a procenat koji prođe kroz sito od 1,6 mm daje koeficijent Los Anđeles.
Svaki od tih rezultata vraća se na neko podešavanje u postrojenju. Visok indeks pločastosti ispravlja se u poslednjoj fazi drobljenja i kroz ravnomernost doziranja, a ne na situ. Sitovna analiza koja pokazuje višak sitnog materijala u jednoj klasi upućuje na zazor u zatvorenom krugu ili na otvor sita. Definicije pojmova sakupljene su u tehničkom rečniku.
Čitanje kapaciteta uz veličinu napajanja
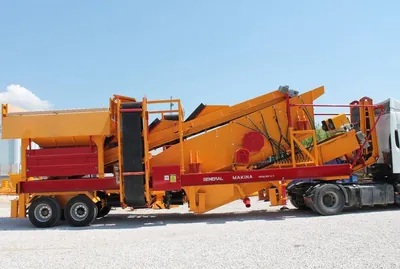
Vrednosti u nastavku potiču iz specifikacija mobilne serije General Makina i pokazuju zašto se veličina napajanja i kapacitet čitaju u paru.
| Model | Maksimalna veličina napajanja | Podešavanje izlazne veličine | Kapacitet | Generator (opciono) |
|---|---|---|---|---|
| General 640 | 500 mm | 0-100 mm | 40-70 t/h | 300 kVA |
| General 800 | 600 mm | 0-100 mm | 80-120 t/h | 450 kVA |
| General 01 | 700 mm | 0-100 mm | 120-180 t/h | 550 kVA |
| General 950 | 800 mm | 0-100 mm | 120-180 t/h | 600 kVA |
| General 02 | 1000 mm | 0-100 mm | 180-250 t/h | 660 kVA |
| General 03 | 900 mm | 0-100 mm | 250-350 t/h | 750 kVA |
Kolona sa veličinom napajanja tvrdo je ograničenje postavljeno pred kamenolom: ako raspodela blokova posle miniranja pređe tu granicu, menja se minska šema ili se bira model naviše. Kako se čitaju opsezi kapaciteta, razrađeno je u tekstu o izboru kapaciteta General 640, 800 i 950.
Redosled kojim nastaje tehnološka šema
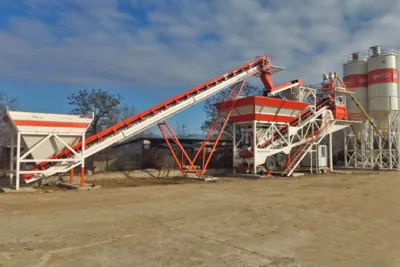
Šema se gradi unazad, od prodaje: prvo klase koje se plasiraju i udeo svake u tražnji, zatim završna faza i konfiguracija sita koje te udele proizvode, potom sekundarna faza i odluka o zatvorenom krugu, i tek na kraju primarna drobilica sa dodavačem. Obrnutim redosledom nastaje postrojenje ispravno dimenzionisano prema primaru, a pogrešno prema asortimanu proizvoda. Kod stacionarnih postavki nagib transportera, zapremina konusa deponije i radijus okretanja kamiona pripadaju istom crtežu; dužina i nagib trasa transportnih traka trajno određuju troškove transporta. Stacionarno postrojenje za drobljenje i raspored opisan u tekstu o stacionarnom postrojenju za kamenolom planiraju se u jednom potezu.
Pošaljite zapisnike o miniranju, rezultate ispitivanja stene i asortiman na koji ste ugovorom obavezani — iz ta tri ulaza šema se može izgraditi, sa tonažom svake grane ispisanom fazu po fazu.
Često postavljana pitanja
Koliki komad primarna drobilica zaista prima?
Praksa ograničava najkrupniji komad u napajanju na 80 odsto širine ulaznog otvora. Iznad toga ugao zahvata ne drži komad, pa on pravi svod nad ustima komore. Ako je mašina već izabrana, koriguje se minska šema, a ne drobilica.
Zašto se ukupan stepen drobljenja množi, a ne sabira?
Zato što svaka faza deli sopstveni F80 sopstvenim P80, pa se vrednosti množe kroz krug. Spuštanje sa 800 mm na 20 mm daje ukupno 40:1, što se postiže nizanjem faza, a ne preopterećivanjem jedne mašine.
Kako raspoloživost utiče na izbor kapaciteta?
Direktno podiže potreban nominalni kapacitet. Uz 250 dana po 10 sati i raspoloživost od 85 odsto ostaje 2.125 efektivnih sati, pa cilj od milion tona traži oko 470 tona na sat; pri raspoloživosti od 75 odsto potrebno je 533 tone na sat.
Čemu služi grizli rešetka ispred primarne faze?
Izdvaja sitnež koji ne treba drobiti i time rasterećuje mašinu. Razmak šipki bira se blizu izlaznog zazora primarne drobilice: preuzak se zapušava, a preširok pušta u komoru materijal koji je već gotov proizvod.
Šta znači visok indeks pločastosti u gotovom proizvodu?
Ukazuje na problem u poslednjoj fazi drobljenja ili u ravnomernosti doziranja. Meri se prema EN 933-3, a ispravlja se punom komorom i preispitivanjem primenjenog principa drobljenja, ne podešavanjem sita.