 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Anlageneffizienz
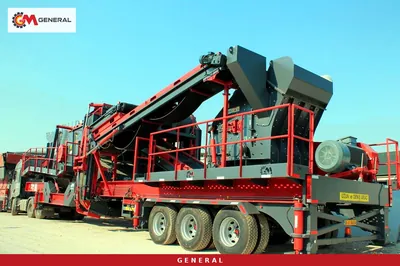
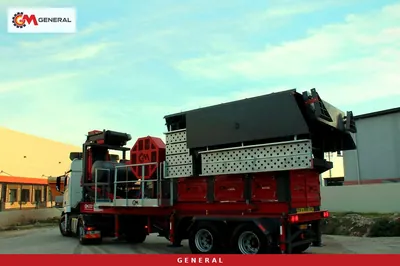
Anlageneffizienz beginnt an der Waage, nicht im Datenblatt
Die Effizienz einer Brech- und Siebanlage zeigt sich nicht an der Spitzenleistung im Prospekt, sondern an den verkaufsfähigen Tonnen, die am Schichtende die Brückenwaage verlassen. Ein Betriebsleiter verfügt über genau vier Hebel: die Stunden, in denen der Kreislauf wirklich bricht, die Beschickungsmenge in diesen Stunden, den Energiebezug je Tonne und den Anteil an Material, der die Spezifikation verfehlt und ein zweites Mal durch den Brecher läuft. Werden diese vier Zeilen gemeinsam gelesen, findet sich in den meisten Anlagen ein zweistelliges Verbesserungspotenzial, für das keine neue Maschine nötig ist.
Kapazitätsauslastung und die drei Faktoren der Gesamtanlageneffektivität
Die Auslastung ergibt sich aus den tatsächlichen Brechstunden geteilt durch die geplanten verfügbaren Stunden. Geplant sind die Stunden, in denen die Anlage besetzt ist und produzieren soll; Brechstunden sind ausschließlich die Stunden, in denen Material den Kreislauf durchläuft. Warten auf die Sprengung, unterbrochene Lkw-Zyklen, verstopfte Schurren und Wechsel der Siebbeläge gehören in den Nenner, niemals in den Zähler.
Verfügbarkeit, Leistung und Qualität getrennt führen
Die Gesamtanlageneffektivität ist das Produkt aus Verfügbarkeit, Leistung und Qualität. Verfügbarkeit bestraft Stillstände, Leistung bestraft den Betrieb unter der Auslegungsmenge, Qualität bestraft Material, das nachgearbeitet werden muss. In einer einzigen Prozentzahl zusammengefasst heben sich die Faktoren gegenseitig auf und die Ursache verschwindet. Getrennt erfasst zeigen sie, ob der Aufgeber leer stand, ob die Brechkammer halb gefüllt lief oder ob der Feinanteil aus der Toleranz gewandert ist.
Stillstandsbuch nach Ursachen aufteilen
Ein Buch, das jeden Stillstand als Störung verbucht, kann keinen Engpass finden. Sechs Kategorien genügen: geplante Wartung, Verschleißteilwechsel, fehlende Beschickung, Verstopfung, elektrische oder hydraulische Störung sowie volles Produktlager. Nach einer Woche stehen meist fehlende Beschickung und Verstopfung an der Spitze — beides sind organisatorische, keine mechanischen Themen.
Spezifischer Energiebedarf in kWh je Tonne
Der spezifische Energiebedarf ist der Gesamtstrombezug einer Periode geteilt durch die in derselben Periode erzeugten Tonnen. Für Hartsteinwerke gilt ein Wert von etwa 10,6 kWh je Tonne als gute Praxis, führende Betriebe streben 8,0 kWh je Tonne an. Über alle Anlagen betrachtet streuen die Werte zwischen 2,5 und 40 kWh je Tonne, abhängig von Gesteinsfestigkeit, Zerkleinerungsgrad und Nebenverbrauchern. Betrachtet man nur die Brechstufe, liegen viele Anwendungen zwischen 0,5 und 2,0 kWh je Tonne; die Differenz entsteht durch Bandanlagen, Siebmaschinen, Pumpen und Staubbindung.
| Messkontext | kWh je Tonne | Aussage |
|---|---|---|
| Gesamtanlage, gute Praxis | rund 10,6 | Referenzwert einschließlich Nebenverbraucher |
| Gesamtanlage, Spitzenziel | 8,0 | Erfordert hohe Auslastung und ausgewogenen Kreislauf |
| Gesamtanlage, beobachtete Streuung | 2,5 - 40 | Von Gesteinsart und Produktfeinheit bestimmt |
| Nur Brechstufe | 0,5 - 2,0 | Ohne Förderung, Siebung und Pumpen |
Liegt der Gesamtwert über 20 bis 30 kWh je Tonne, wird entweder sehr feines Produkt erzeugt oder im Kreislauf verbirgt sich ein erheblicher Verlust. Um Kilowattstunden in Kosten je Tonne umzurechnen, gehören die Waagedaten derselben Periode in den Betriebskostenrechner.
Engpassdiagnose im Kreislauf
Der Engpass ist nicht die Maschine mit der kleinsten Nennleistung, sondern die Maschine mit der höchsten Auslastung. Drei Signale genügen zur Identifikation: Motorstrom beziehungsweise Leistungsaufnahme im Verhältnis zur Nennleistung, die Gleichmäßigkeit des Materialprofils auf dem Band und der Füllstandsverlauf der Puffersilos. Ein Silo, das ständig volläuft, zeigt auf die nachgeschaltete Maschine; ein Silo, das ständig leerläuft, auf die vorgeschaltete.
Leistungsaufnahme über die ganze Schicht aufzeichnen
Ein Brecher, der ruhig nahe der Nennleistung arbeitet, ist richtig beschickt. Ein sägezahnförmiger Stromverlauf belegt eine unterbrochene Beschickung, gegen die keine Spalteinstellung hilft. Sieht der Brecher gesund aus, verlagert sich die Grenze auf die Siebfläche. Füllstands- und Stromverläufe für diese Auswertung liefert das Automatisierungs- und Steuerungssystem.
Verstopfung ist Folge, nicht Ursache
Blockaden stehen meist am Ende einer Kette, die mit unterbrochener Beschickung oder einer zur Körnung unpassenden Einstellung begann. Nur die Erfassung der Ursache je Ereignis beendet die Wiederholung.
Umlaufbelastung im geschlossenen Kreislauf
Die Umlaufbelastung ist das vom Sieb zum Brecher zurückgeführte Überkorn im Verhältnis zur Frischaufgabe. In geschlossenen Kegelbrecherkreisläufen gilt ein Band von 20 bis 40 Prozent als verbreitet und beherrschbar; einen einzigen Idealwert gibt es nicht, er folgt aus Kreislaufaufbau und gewünschter Kornverteilung. Eine höhere Belastung als nötig senkt den Netto-Durchsatz, beschleunigt den Panzerverschleiß und erhöht die Leistungsaufnahme. Rückführband und Siebfläche werden deshalb auf die geplante Belastung ausgelegt — ist der Bandförderer zu klein bemessen, wandert der Engpass vom Brechen zum Fördern.
Vollbeschickung und Spalteinstellung
Vollbeschickung bedeutet, die Brechkammer dauerhaft gefüllt zu halten. Bei gefüllter Kammer bricht das Material überwiegend Korn gegen Korn, das Produkt fällt kubischer aus, und Brechmantel wie Brechkegel verschleißen über die gesamte Fläche gleichmäßig. Ein hungernder Brecher konzentriert den Verschleiß auf eine Zone und verkürzt die Teilelebensdauer deutlich. Praktisch soll das Material die Kopfmutter vollständig bedecken, die Aufgabe gut abgestuft und nicht entmischt sein, und der Motor nahe der Nennleistung arbeiten, üblicherweise um neunzig Prozent. Von Hand ist dieser Zustand nicht zu halten; ein mit dem Aufgeber verriegelter Füllstandssensor macht ihn dauerhaft.
Was ein engerer Spalt kostet
Ein kleinerer Spalt erhöht den Zerkleinerungsgrad, steigert Feinanteil und Leistungsaufnahme und senkt den Stundendurchsatz. Der sinnvolle Zerkleinerungsgrad je Stufe entscheidet gleichzeitig über die Maschinenwahl.
| Maschinentyp | Zerkleinerungsgrad | Übliche Stufe |
|---|---|---|
| Backenbrecher | 6:1 (6:1 - 8:1) | Primär |
| Kegelbrecher | 4:1 - 8:1 | Sekundär / Tertiär |
| Prallbrecher | 10:1 - 15:1 | Primär / Sekundär |
Die Verhältnisse werden aus den Achtzig-Prozent-Durchgangsgrößen von Aufgabe und Produkt gebildet, nicht aus den Extremwerten. Welche Maschine zur Sekundärstufe passt, ist im Vergleich Kegel- und Prallbrecher Schritt für Schritt aufgeschlüsselt; die Alternativen lassen sich über das gesamte Brecherprogramm gegenüberstellen. Kreisläufe mit hohem Zerkleinerungsbedarf sprechen für einen Sekundär-Prallbrecher, abrasives Hartgestein für einen Kegelbrecher.
Siebgütegrad und der verschenkte Feinanteil
Der Siebgütegrad gibt an, welcher Anteil des in der Aufgabe vorhandenen Unterkorns tatsächlich in den Durchgang gelangt. Ermittelt wird er über eine Massenbilanz aus den Siebanalysen von drei Proben: Aufgabe, Überkorn und Durchgang, jeweils bezogen auf den Unterkornanteil. Hundert Prozent sind industriell nicht erreichbar, weil ein Teil der Feinkörner keine Öffnung erreicht; die meisten Betriebe zielen auf 90 bis 95 Prozent. Vier Ursachen erklären die Verluste: Überbeschickung mit verkürzter Verweilzeit, Verstopfen der Maschen, Oberflächenfeuchte, die Feinkorn agglomeriert, und eine Materialschicht, die etwa das Vierfache der Maschenweite übersteigt und die Entmischung verhindert. Dominiert Feuchtigkeit, wird die Entscheidung im Vergleich Trocken- und Nasssiebung behandelt; ein Vibrations-Zwillingssieb vergrößert die Fläche auf einem Rahmen und verringert die Schichtdicke.
Kosten je Tonne, Position für Position
Die Kosten je Tonne bestehen aus sechs Positionen: Energie, Verschleißteile, Öl und Filter, Personal, geplante Wartung sowie Transport und Umschlag. Keine Position entscheidet allein, denn eine Einstellung, die Energie spart, kann in der Folgeschicht Verschleißmetall kosten. Die Kapazitätsstufe geht unmittelbar in dieselbe Tabelle ein: eine größere Stufe verlangt weniger installierte Leistung je Durchsatzeinheit.
| Modell | Maximale Aufgabegröße | Kapazität | Optionaler Generator | kVA je Spitzen-t/h |
|---|---|---|---|---|
| General 640 | 500 mm | 40-70 t/h | 300 kVA | 4,3 |
| General 800 | 600 mm | 80-120 t/h | 450 kVA | 3,8 |
| General 950 | 800 mm | 120-180 t/h | 600 kVA | 3,3 |
Die letzte Spalte teilt die optionale Generatorleistung durch die Spitzenkapazität und macht den Größeneffekt sichtbar. Die Wahl zwischen den Stufen richtet sich nach Lagerstättenreserve, Fuhrpark und Kornverteilung; Details enthält die Seite zur Kapazitätswahl 640, 800 und 950. Zählen Kreislaufflexibilität und Lagerung mehr als Mobilität, gilt dieselbe Rechnung für eine stationäre Brechanlage.
Womit die Messung anfängt
Drei Zahlen über eine Woche genügen für ein belastbares Bild: tatsächliche Brechstunden je Schicht, Waagetonnen und Zählerkilowattstunden. Zusammen mit einem nach Ursachen aufgeteilten Stillstandsbuch benennt sich der Engpass selbst. Schicken Sie uns diese Woche an Zahlen — unsere Anwendungstechnik prüft Ihren Kreislauf anhand genau dieser Werte.
Häufig gestellte Fragen
Welche Stunden gehören in die Auslastungsrechnung?
Der Nenner sind die geplanten verfügbaren Stunden, also die Stunden mit Besetzung und Produktionserwartung. Der Zähler enthält ausschließlich Stunden, in denen Material den Kreislauf durchläuft. Sprengpausen, unterbrochene Lkw-Zyklen und verstopfte Schurren dürfen den Zähler nicht erhöhen.
Ist mein Wert von kWh je Tonne zu hoch?
Bei Hartstein gilt etwa 10,6 kWh je Tonne als gute Praxis, führende Betriebe zielen auf 8,0 kWh je Tonne. Gesamtwerte streuen berechtigt zwischen 2,5 und 40, abhängig von Gestein und Produktfeinheit. Oberhalb von rund 20 bis 30 wird entweder sehr fein produziert oder ein realer Verlust getragen.
Wie erkenne ich, ob Brechen oder Sieben begrenzt?
Der Füllstandsverlauf des Puffersilos gibt die Antwort. Ein stetig volllaufendes Silo verweist auf die nachgeschaltete Maschine, ein leerlaufendes auf die vorgeschaltete. Arbeitet der Brecher ruhig nahe der Nennleistung, liegt die Grenze meist bei der Siebfläche.
Welche Umlaufbelastung ist sinnvoll?
In geschlossenen Kegelbrecherkreisläufen sind 20 bis 40 Prozent verbreitet und beherrschbar, ein allgemeingültiger Wert existiert nicht. Zu hohe Belastung senkt den Netto-Durchsatz und erhöht Verschleiß sowie Leistungsaufnahme. Der Zielwert wird zusammen mit Rückführband und verfügbarer Siebfläche festgelegt.
Woran sieht der Maschinist die Vollbeschickung?
Das Material bedeckt die Kopfmutter vollständig und der Motor arbeitet nahe der Nennleistung, üblicherweise um neunzig Prozent. Ein sägezahnförmiger Stromverlauf zeigt dagegen eine unterbrochene Aufgabe. Ein mit dem Aufgeber verriegelter Füllstandssensor hält den Zustand ohne ständiges Eingreifen.
Warum sinkt der Siebgütegrad bei höherem Durchsatz?
Mehr Aufgabe verkürzt die Verweilzeit und verdickt die Materialschicht, sodass Feinkorn den Siebbelag nicht mehr erreicht. Ab etwa dem Vierfachen der Maschenweite wird der Verlust deutlich sichtbar. Zusätzliche Fläche oder eine Aufteilung der Aufgabe stellt den Bereich von 90 bis 95 Prozent wieder her.