 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Maden Mühendisliği
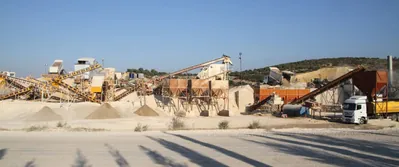
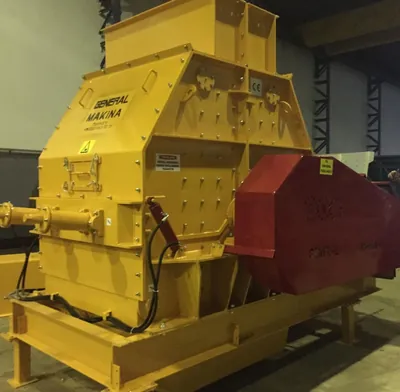
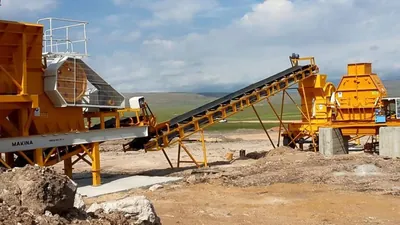
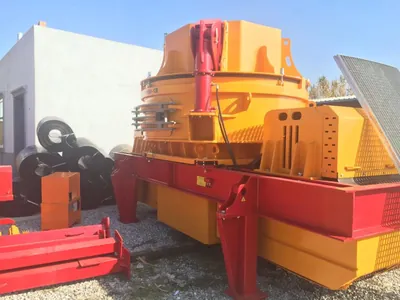
Ocak aynasından şartnameli agregaya: mühendislik zinciri
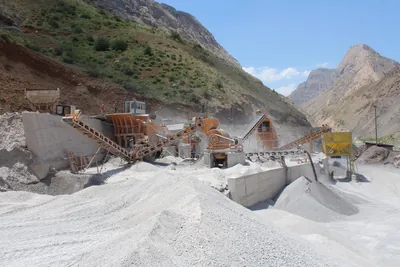
Bir kırma-eleme tesisinin performansı, satın alınan makinenin katalog kapasitesinde değil, ocak aynasında patlatma deliğinin planlandığı anda belirlenir. Maden mühendisi için tesis, birbirinden bağımsız makineler topluluğu değil; patlatma fragmantasyonundan başlayıp müşteri şartnamesindeki fraksiyon sınırlarında biten tek bir kütle akışıdır. Bu bölümdeki yazılar, o akışın her düğümünü sayıyla kurmak için gereken hesapları bir araya getiriyor: besleme boyutunun kırıcı ağzıyla ilişkisi, kademe başına indirgeme oranı, kapalı devrede dönen malzemenin gerçek yükü, elek alanı, ve nihayet yıllık üretim hedefinden geriye doğru türetilen nominal saatlik kapasite.
Maden mühendisliği burada dar anlamıyla jeoloji değil, üretim mühendisliğidir. Ocağın rezerv geometrisi, kayanın dayanımı ve aşındırıcılığı, patlatma paterninin ürettiği tane dağılımı, tesisin yerleşimi ve stok sahasının hacmi tek bir tabloda buluşmadığında ortaya çıkan sonuç hep aynıdır: nominal kapasitesi yeterli görünen bir tesisin vardiya sonunda hedefin altında kalması.
Patlatma sonrası besleme boyutu ile kırıcı ağzının uyumu
Primer kırıcı seçiminin çıkış noktası patlatma sonrası en iri blok boyutudur. Sektörde yerleşik uygulama, beslemedeki en büyük parçanın kırıcı ağız genişliğinin (gape) yüzde 80'ini aşmamasıdır. 800 mm'lik blokların düzenli geldiği bir aynada, ağzı 1000 mm'nin altında kalan bir çeneli kırıcı köprüleme ve tıkanma üretir; malzeme çene plakaları arasına kavranmak yerine ağzın üstünde oturur. Aynı kural tersinden de okunur: kırıcı ağzı sabitse, patlatma paterni delik çapı, sıkı boyu ve gecikme düzeni üzerinden o ağza uyacak fragmantasyonu üretmek zorundadır.
Negabari oranı ve ızgara açıklığı
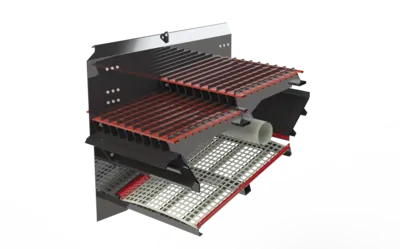
Uygulamada asıl kayıp en büyük bloktan değil, negabari oranının kararsızlığından gelir. Tuvenan malzeme kırıcıya girmeden önce bir titreşimli kaya besleyici üzerinden geçirilir; besleyicinin ızgara bölümü ya da ayrı bir ızgaralı elek, kırıcıya girmesi gereksiz olan ince malzemeyi devre dışı bırakır. Izgara açıklığı primer kırıcının kapalı taraf ayarına yakın seçildiğinde, kırıcının işlemesi gereken tonaj gözle görülür biçimde düşer ve aynı motor gücüyle daha yüksek net üretim alınır. Açıklık gereğinden dar seçilirse ızgara üstü yığılır, geniş seçilirse kırıcı zaten ürün boyutunda olan malzemeyi boşuna kırar.
Boğazına besleme
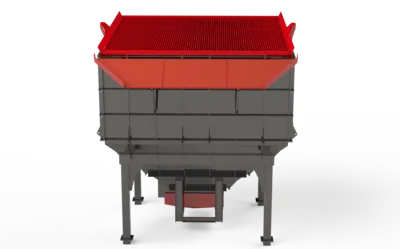
Kırma odasının sürekli dolu tutulması, yani boğazına besleme, hem tane şeklini hem de aşınma parçalarının ömrünü doğrudan etkiler. Kesintili beslemede malzeme odanın bir bölgesinde yoğunlaşır, plakalar tek noktadan oyulur ve çıkan üründe yassı tane oranı yükselir. Besleme sürekliliğini sağlayan asıl unsur kırıcı değil, önündeki bunker hacmi ve besleyicinin hız kontrolüdür; bu nedenle agrega bunkeri hacmi kamyon çevrim süresine göre boyutlandırılır.
İndirgeme oranı: kaç kademe gerekiyor?
Kademe sayısı tahminle değil, hedef ürün boyutundan geriye doğru çarpımsal hesapla bulunur. Beslemenin ve ürünün yüzde 80'inin geçtiği elek açıklıkları F80 ve P80 olarak adlandırılır; bu iki büyüklüğün oranı o kademenin indirgeme oranıdır. Toplam indirgeme oranı, kademelerin oranlarının çarpımına eşittir. 800 mm F80'den 20 mm P80'e inmek 40:1 toplam oran demektir ve bunu tek makineyle karşılamak mümkün değildir; oran kademelere bölünür.
| Kırıcı tipi | Tipik kademe indirgeme oranı | Kırma prensibi | Uygun kaya |
|---|---|---|---|
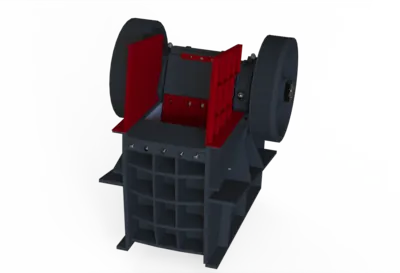
| Çeneli kırıcı (primer) | 6:1 - 8:1 | Sıkıştırma | Sert ve aşındırıcı dahil her tip |
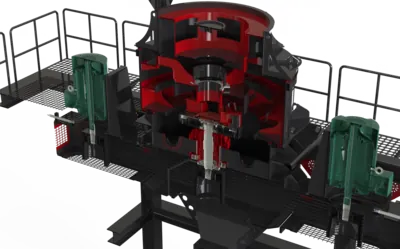
| Konik kırıcı (sekonder/tersiyer) | 4:1 - 8:1 | Sıkıştırma | Yüksek dayanımlı, aşındırıcı kaya |
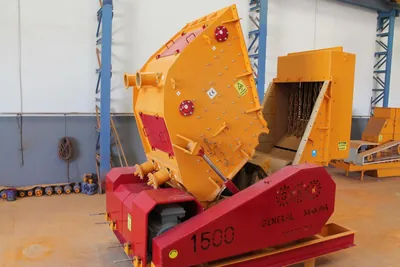
| Darbeli kırıcı (HSI) | 10:1 - 15:1 | Darbe | Düşük aşındırıcılıklı, orta dayanımlı kaya |
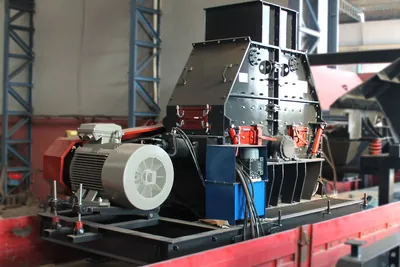
Tabloyu okurken iki sınırı birlikte tutmak gerekir: darbeli kırıcının yüksek oranı tek kademede büyük bir sıçrama sağlar, ancak aşındırıcı kayada darbe çubuğu tüketimi bu avantajı maliyet tarafında geri alır. Sıkıştırmalı makinelerde oran düşüktür ama aşınma öngörülebilirdir. Tip kararını netleştirmek için çeneli, darbeli ve konik kırıcı karşılaştırması ile kırıcı ürün ailesinin tamamı birlikte değerlendirilir.
Yıllık üretim hedefinden nominal saatlik kapasiteye
Kapasite seçiminin en sık yapılan hatası, yıllık ton hedefini takvim saatine bölmektir. Doğru hesap üç çarpanı sırayla düşer: yılda fiilen çalışılan gün sayısı, günlük vardiya saati ve mekanik kullanılabilirlik. Yılda 1.000.000 ton hedefleyen, 250 gün ve günde 10 saat çalışan, yüzde 85 kullanılabilirlik varsayan bir ocak için etkin çalışma süresi 250 × 10 × 0,85 = 2.125 saattir; gereken nominal kapasite 1.000.000 / 2.125 ≈ 470 ton/saattir. Aynı hedef, kullanılabilirlik yüzde 75'e düştüğünde 533 ton/saate çıkar. Aradaki 63 tonluk fark, satın alma kararında bir model üstüne geçmek anlamına gelir.
Kütle dengesi ve sirkülasyon yükü
Nominal kapasite belirlendikten sonra bu tonaj akış kollarına dağıtılır. Kapalı devrede çalışan sekonder ya da tersiyer kademede, elek üstünden geri dönen malzeme kırıcıya taze beslemeye eklenir; geri dönen tonajın taze beslemeye oranı sirkülasyon yükü olarak adlandırılır. Kritik nokta şudur: kapalı devredeki kırıcı, devrenin çıkış kapasitesine göre değil, taze besleme artı geri dönen yük toplamına göre boyutlandırılır. Bu hesap atlandığında tersiyer kademe daima dar kalır ve tüm tesis o kademede tıkanır.
Elek verimi ve eleme alanı
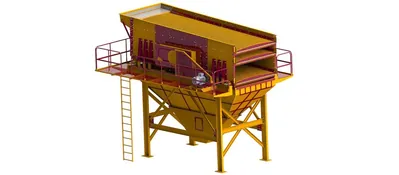
Sirkülasyon yükünün büyüklüğünü belirleyen asıl değişken elek verimidir. Verim, elek altına gerçekten geçen ince malzemenin, beslemedeki toplam ince malzemeye oranıdır. Verim düştüğünde ürün boyutundaki malzeme elek üstünde kalır, kırıcıya geri döner ve devreyi gereksiz yere yükler. Elek alanı seçiminde açıklık, tabaka kalınlığı, nem ve malzemenin elek yüzeyine yaklaşma açısı birlikte değerlendirilir; ince fraksiyonlarda üstten tahrikli kademeli elek gibi çok eğimli çözümler aynı alanda daha yüksek geçirgenlik sağlar. Nemli ve killi malzemede kararın kuru mu yıkamalı mı olacağı ayrı bir sorudur; bu tercih kuru ve yıkamalı eleme karşılaştırmasında ele alınır.
Kaya özellikleri ekipman kararına nasıl dönüşür
Kayanın tek eksenli basınç dayanımı ve aşındırıcılığı iki ayrı büyüklüktür ve karar ikisini birlikte gerektirir. Kireçtaşı genellikle 60-120 MPa bandında, granit ve bazalt 150-300 MPa bandında değerlendirilir. Aşındırıcılığı belirleyen ise silis içeriğidir: silis oranı yükseldikçe darbe prensibiyle çalışan makinelerde rotor ve darbe çubuğu tüketimi hızla artar, bu nedenle yüksek silisli sert kayada sıkıştırmalı zincir tercih edilir. Uygulama örnekleri için kireçtaşı kırma eleme ve granit ve sert kaya kırma sayfaları iki uç senaryoyu gösterir. Sekonder kademede konik kırıcı, kübik ürün gereken düşük aşındırıcılıklı malzemede ise tersiyer kırıcı öne çıkar.
Agrega şartnamesi: müşterinin istediği sayılar
Tesis çıkışındaki malzeme, alıcının şartnamesindeki deney sonuçlarını karşılamadığı sürece ürün değildir. Beton agregası için EN 12620, bitümlü karışımlar için EN 13043, bağlayıcısız ve hidrolik bağlayıcılı malzemeler için EN 13242 çerçeve standartlardır; EN 12620'nin Türkiye'deki karşılığı TS 706 EN 12620 olarak yayımlanmıştır. Bu çerçevelerin dayandığı deney yöntemleri ise ayrı standartlarla tanımlanır. Tane dağılımı EN 933-1'e göre yıkamalı ve kuru elemeyle belirlenir; 0,063 mm elekten geçen ince malzeme yıkama aşamasında ayrılır. Tane şekli EN 933-3 kapsamındaki yassılık indeksiyle, parçalanmaya karşı direnç ise EN 1097-2'deki Los Angeles deneyiyle ölçülür; deneyde numune çelik bilyelerle birlikte 500 devir döndürülür ve 1,6 mm elekten geçen malzeme yüzdesi Los Angeles katsayısını verir.
Bu üç sonuç doğrudan tesis ayarına döner. Yassılık indeksi yüksek çıkıyorsa çözüm eleme tarafında değil, son kademenin kırma prensibinde ve besleme sürekliliğindedir. Elek analizi belirli bir fraksiyonda beklenenden fazla ince gösteriyorsa kapalı devredeki ayar ya da elek açıklığı yeniden düzenlenir. Terimlerin tanımları için teknik sözlük başvuru noktasıdır.
Model tabanlı kapasite karşılaştırması
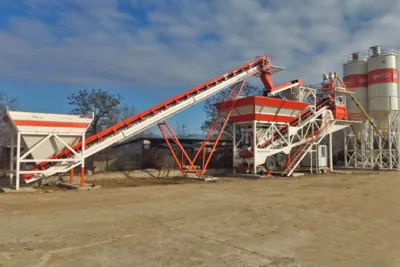
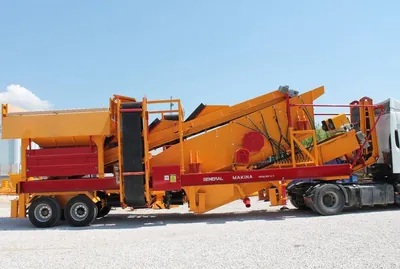
Aşağıdaki değerler General Makina mobil tesis ailesinin kendi şartname verileridir ve besleme boyutu ile kapasitenin birlikte nasıl okunması gerektiğini gösterir.
| Model | Maksimum besleme boyutu | Çıkış boyut ayarı | Kapasite | Jeneratör (opsiyonel) |
|---|---|---|---|---|
| General 640 | 500 mm | 0-100 mm | 40-70 t/s | 300 kVA |
| General 800 | 600 mm | 0-100 mm | 80-120 t/s | 450 kVA |
| General 01 | 700 mm | 0-100 mm | 120-180 t/s | 550 kVA |
| General 950 | 800 mm | 0-100 mm | 120-180 t/s | 600 kVA |
| General 02 | 1000 mm | 0-100 mm | 180-250 t/s | 660 kVA |
| General 03 | 900 mm | 0-100 mm | 250-350 t/s | 750 kVA |
Tablodaki besleme boyutu sütunu, ocaktaki fragmantasyonun doğrudan sınırıdır: patlatma sonrası blok dağılımı bu değerin üzerine çıkıyorsa ya patern değişir ya da bir üst model seçilir. Kapasite bantlarının nasıl yorumlanacağı General 640, 800 ve 950 kapasite seçimi sayfasında ayrıntılandırılmıştır.
Akış şemasını kurma sırası
Doğru sıra hedeften geriye doğrudur: önce satılacak fraksiyonlar ve her birinin talep payı, sonra bu payları verecek son kademe ve elek konfigürasyonu, ardından sekonder kademe ve kapalı devre kararı, en sonda primer kırıcı ve besleyici. Bu sıra tersine çevrildiğinde tesis genellikle primere göre doğru, ürün karmasına göre yanlış boyutlandırılmış olur. Sabit kurulumlarda konveyör eğimi, stok konisi hacmi ve kamyon manevra alanı da şemanın parçasıdır; konveyör bant hatlarının uzunluğu ve eğimi taşıma maliyetini kalıcı olarak belirler. Bütünleşik bir çözüm için sabit konkasör tesisi ve maden ocağı sabit tesis yerleşimi birlikte planlanır.
Ocağınızın patlatma verisi, kaya deney sonuçları ve hedef ürün karması elinizdeyse, akış şemasını bu üç girdiden kurup her kola düşen tonajı çıkarabiliriz; ölçülmüş verinizi paylaşın, kademe kademe hesabı birlikte yapalım.
Sıkça Sorulan Sorular
Patlatma sonrası en büyük blok kırıcı ağzının ne kadarı olmalı?
Yerleşik uygulama, beslemedeki en iri parçanın kırıcı ağız genişliğinin yüzde 80'ini aşmamasıdır. Bu sınır aşıldığında malzeme çene plakaları arasına kavranmaz, ağzın üzerinde köprüleme yaparak duruşa yol açar. Ağız sabitse çözüm patlatma paterninde aranır.
Toplam indirgeme oranı nasıl hesaplanır?
Her kademenin oranı, o kademedeki F80 değerinin P80 değerine bölümüdür. Toplam oran kademelerin oranlarının çarpımına eşittir. 800 mm F80'den 20 mm P80'e inen bir devrede toplam oran 40:1'dir ve bu ancak birden fazla kademeye bölünerek karşılanır.
Yıllık ton hedefinden saatlik kapasiteye nasıl geçilir?
Yıllık hedef, yılda çalışılan gün sayısı, günlük vardiya saati ve kullanılabilirlik çarpımına bölünür. 250 gün, günde 10 saat ve yüzde 85 kullanılabilirlik 2.125 etkin saat verir; 1.000.000 tonluk hedef için gereken nominal kapasite yaklaşık 470 ton/saattir.
Kapalı devrede kırıcı hangi tonaja göre seçilir?
Devrenin çıkış kapasitesine göre değil, taze besleme ile elek üstünden geri dönen malzemenin toplamına göre seçilir. Geri dönen tonajın taze beslemeye oranı sirkülasyon yüküdür ve hesaba katılmazsa tersiyer kademe kalıcı darboğaz olur.
Agrega şartnamesinde hangi deney sonuçları tesis ayarına döner?
Tane dağılımı EN 933-1 elek analiziyle, tane şekli EN 933-3 yassılık indeksiyle, parçalanma direnci EN 1097-2 Los Angeles deneyiyle ölçülür. Yassılık yüksekse son kırma kademesi ve besleme sürekliliği; ince fazlaysa kapalı devre ayarı ve elek açıklığı gözden geçirilir.