 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Efikasnost postrojenja
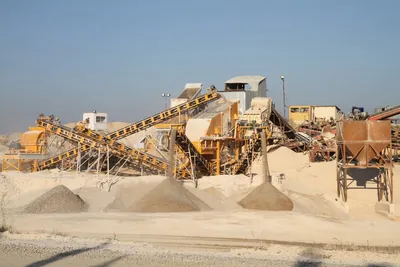
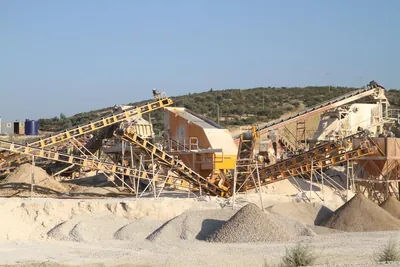
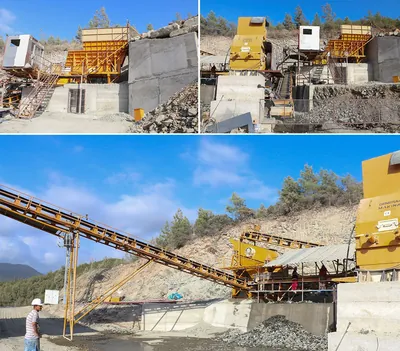
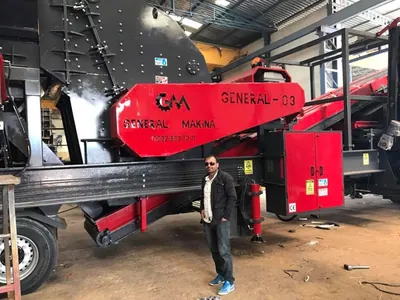
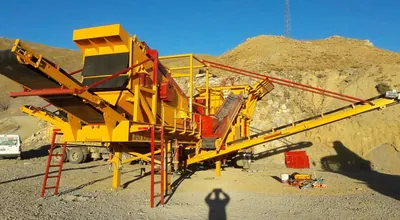
Efikasnost postrojenja meri se na kolskoj vagi
Efikasnost postrojenja za drobljenje i prosejavanje ne meri se vršnim kapacitetom iz tehničkog lista, već brojem prodajnih tona koje na kraju smene pređu kolsku vagu. Rukovodilac proizvodnje raspolaže tačno četiri poluge: časovima u kojima kolo zaista drobi, količinom doziranja u tim časovima, energijom po toni i delom materijala koji izlazi iz specifikacije i vraća se na drugi prolaz. Kada se te četiri linije čitaju zajedno, u većini postrojenja se pokaže dvocifrena rezerva za koju nije potrebna nova mašina.
Stepen iskorišćenja: pošteno brojanje časova
Stepen iskorišćenja je odnos stvarnih časova drobljenja i planiranih raspoloživih časova. Planirani časovi su oni u kojima je postrojenje popunjeno ljudima i od njega se očekuje proizvodnja; časovi drobljenja su samo oni u kojima materijal stvarno prolazi kroz kolo. Čekanje miniranja, prekinut ciklus kamiona, zapušen levak i zamena sitnog platna pripadaju imeniocu, nikada brojiocu.
Tri faktora vode se odvojeno
Ukupna efektivnost opreme je proizvod raspoloživosti, performanse i kvaliteta. Raspoloživost kažnjava zastoje, performansa rad ispod projektovanog kapaciteta, a kvalitet materijal koji mora ponovo kroz proces. Sabijeni u jedan procenat, faktori se međusobno potiru i uzrok se izgubi. Vođeni odvojeno, pokazuju da li je dozator stajao prazan, da li je komora radila polupuna i da li je udeo sitne frakcije izašao iz tolerancije.
Knjiga zastoja deli se po uzroku
Knjiga u kojoj je svaki zastoj upisan kao otkaz ne dozvoljava da se pronađe usko grlo. Šest kategorija je dovoljno: planirano održavanje, zamena habajućih delova, nedostatak doziranja, zapušenje trakta, električni ili hidraulični otkaz i prepunjeno odlagalište proizvoda. Posle nedelje podataka na prva dva mesta obično stoje nedostatak doziranja i zapušenje, a oba su organizaciona, ne mehanička pitanja.
Specifična energija u kWh po toni
Specifična energija je ukupna potrošnja u nekom periodu podeljena tonama proizvedenim u istom periodu. Za tvrdu stenu se kao nivo dobre prakse navodi oko 10,6 kWh po toni, dok vodeća postrojenja ciljaju 8,0 kWh po toni. Na nivou celog postrojenja vrednosti se raspoređuju između 2,5 i 40 kWh po toni, zavisno od čvrstoće stene, stepena redukcije i pomoćnih potrošača. Ako se izdvoji samo faza drobljenja, mnoge primene padaju između 0,5 i 2,0 kWh po toni; razlika dolazi od transportera, sita, pumpi i suzbijanja prašine.
| Kontekst merenja | kWh po toni | Šta govori |
|---|---|---|
| Celo postrojenje, dobra praksa | oko 10,6 | Referentni nivo sa pomoćnim potrošačima |
| Celo postrojenje, cilj vodećih | 8,0 | Zahteva visoko iskorišćenje i uravnoteženo kolo |
| Celo postrojenje, zabeleženi raspon | 2,5 - 40 | Određuju ga vrsta stene i finoća proizvoda |
| Samo faza drobljenja | 0,5 - 2,0 | Bez transporta, prosejavanja i pumpanja |
Vrednost celog postrojenja iznad 20 do 30 kWh po toni znači da se pravi vrlo fin proizvod ili da se u kolu krije ozbiljan gubitak. Da bi se kilovat-časovi preveli u trošak po toni, podaci sa vage za isti period unose se u kalkulator troškova rada.
Dijagnostika uskog grla
Usko grlo nije mašina sa najmanjim nazivnim kapacitetom, već mašina sa najvećim popunjenjem. Tri signala je otkrivaju: struja motora ili snaga u odnosu na nazivnu vrednost, ravnomernost profila materijala na traci i kretanje nivoa u međubunkerima. Bunker koji se stalno puni pokazuje na mašinu posle sebe; bunker koji se stalno prazni pokazuje na mašinu pre sebe.
Snagu beležite kroz celu smenu
Drobilica koja mirno radi blizu nazivne snage pravilno je dozirana. Testerasta kriva struje govori da je doziranje prekidno i nijedno podešavanje zazora to ne ispravlja. Ako drobilica izgleda zdravo, ograničenje se premestilo na površinu prosejavanja. Zapise nivoa i struje za ovakvu analizu daje sistem automatizacije i upravljanja.
Zapušenje je posledica
Blokada je najčešće poslednja karika lanca koji je počeo prekidnim doziranjem ili podešavanjem koje ne odgovara granulaciji ulaza. Samo beleženje uzroka svakog događaja prekida ponavljanje.
Cirkulišuće punjenje u zatvorenom kolu
Cirkulišuće punjenje je nadsitni proizvod koji se sa sita vraća u drobilicu, izražen prema svežem doziranju. U zatvorenim kolima sa konusnom drobilicom pojas od 20 do 40 odsto smatra se uobičajenim i upravljivim; jedne idealne vrednosti nema, ona sledi iz rasporeda kola i tražene krive proizvoda. Punjenje veće od potrebnog snižava neto kapacitet, ubrzava habanje oklopa i povećava potrošnju struje. Zato se povratni transporter i površina sita dimenzionišu za planirano punjenje: kada je transportna traka preslabo odabrana, usko grlo se seli sa drobljenja na transport.
Puna komora i podešavanje zazora
Rad sa punom komorom znači da se prostor drobljenja stalno drži ispunjen. Kada je komora puna, materijal se lomi pretežno zrno o zrno, proizvod izlazi kubičniji, a površina oklopa i konusa haba se ravnomerno po celoj visini. Nedovoljno dozirana drobilica sabija habanje u jednu zonu i osetno skraćuje život delova. U praksi materijal treba da potpuno prekrije glavnu navrtku, doziranje treba da bude dobro granulisano i bez segregacije, a motor da radi blizu nazivne snage, obično oko devedeset odsto. Takvo stanje se ne održava na oko; senzor nivoa blokiran sa dozatorom čini ga trajnim.
Šta košta smanjenje zazora
Smanjenje zazora na zatvorenoj strani povećava stepen redukcije, podiže udeo sitnog i snagu, a snižava časovni kapacitet. Razuman stepen redukcije po fazi istovremeno je i merilo izbora tipa mašine.
| Tip mašine | Stepen redukcije | Uobičajena faza |
|---|---|---|
| Čeljusna drobilica | 6:1 (6:1 - 8:1) | Primarna |
| Konusna drobilica | 4:1 - 8:1 | Sekundarna / tercijarna |
| Udarna drobilica | 10:1 - 15:1 | Primarna / sekundarna |
Odnosi se računaju iz veličina osamdesetprocentnog prolaza doziranja i proizvoda, ne iz krajnjih vrednosti. Koja mašina odgovara vašoj sekundarnoj fazi razrađeno je u poređenju konusne i udarne sekundarne drobilice, a alternative se sravnjuju kroz celu porodicu drobilica. Kola koja traže visoku redukciju prednost daju sekundarnoj udarnoj drobilici, dok abrazivna tvrda stena daje duži život delova na konusnoj drobilici.
Efikasnost prosejavanja i sitno koje se poklanja
Efikasnost prosejavanja pokazuje koliki deo podsitne frakcije prisutne u doziranju stvarno završi u podsitnom toku. Dobija se bilansom masa iz sitovne analize tri uzorka — doziranja, nadsitnog i podsitnog proizvoda — preko udela sitne frakcije u svakom toku. Sto odsto je u industriji nedostižno jer deo zrna nikada ne sretne otvor; većina postrojenja cilja 90 do 95 odsto. Gubitke objašnjavaju četiri uzroka: prekomerno doziranje koje skraćuje vreme zadržavanja, zaslepljivanje otvora koje smanjuje slobodni presek, površinska vlaga koja lepi sitno i sloj materijala deblji od približno četiri veličine otvora, koji sprečava raslojavanje. Kada vlaga preteže, odluka se razmatra u poređenju suvog i mokrog prosejavanja, dok dvostruko vibro sito dodaje površinu na jednom ramu i stanjuje sloj.
Trošak po toni, stavka po stavku
Trošak po toni sastavljen je od šest stavki: energija, habajući delovi, ulja i filteri, rad, planirano održavanje i prevoz odnosno pretovar. Nijedna stavka ne odlučuje sama, jer podešavanje koje u jednoj smeni štedi energiju u sledećoj može podići trošak habajućeg metala. Stepen kapaciteta ulazi u istu tabelu direktno: veći stepen zahteva manje instalisane snage po jedinici kapaciteta.
| Model | Najveća veličina doziranja | Kapacitet | Opcioni generator | kVA po vršnom t/h |
|---|---|---|---|---|
| General 640 | 500 mm | 40-70 t/h | 300 kVA | 4,3 |
| General 800 | 600 mm | 80-120 t/h | 450 kVA | 3,8 |
| General 950 | 800 mm | 120-180 t/h | 600 kVA | 3,3 |
Poslednja kolona dobijena je deljenjem snage opcionog generatora vršnim kapacitetom i pokazuje efekat veličine. Izbor između tri stepena zavisi od rezerve kamenoloma, voznog parka i tražene krive proizvoda; detalj se nalazi na strani izbor kapaciteta 640, 800 i 950. Kada fleksibilnost kola i deponovanje pretežu nad mobilnošću, isti račun se primenjuje na stacionarno postrojenje za drobljenje.
Odakle počinje merenje
Tri broja beležena nedelju dana dovoljna su da se vidi stvarno postrojenje: stvarni časovi drobljenja po smeni, tone sa vage i kilovat-časovi sa brojila. Uz knjigu zastoja podeljenu po uzroku, usko grlo se samo prijavi. Pošaljite nam tu nedelju brojeva i naš inženjerski tim će vaše kolo pregledati po istim vrednostima koje ste izmerili.
Često postavljana pitanja
Koji časovi ulaze u stepen iskorišćenja?
Imenilac su planirani raspoloživi časovi, dakle časovi sa popunjenom smenom i očekivanom proizvodnjom. Brojilac obuhvata samo časove u kojima materijal stvarno prolazi kroz kolo. Čekanje miniranja, prekinut ciklus kamiona i zapušen levak nikada ne uvećavaju brojilac.
Da li je moja potrošnja u kWh po toni previsoka?
Za tvrdu stenu dobra praksa je oko 10,6 kWh po toni, a vodeća postrojenja ciljaju 8,0 kWh po toni. Na nivou celog postrojenja raspon od 2,5 do 40 je opravdan vrstom stene i finoćom proizvoda. Iznad približno 20 do 30 pravi se vrlo fin proizvod ili se nosi stvarni gubitak.
Kako da razlučim da li ograničava drobljenje ili prosejavanje?
Pratite kretanje nivoa u međubunkeru. Bunker koji se neprekidno puni upućuje na mašinu posle sebe, a onaj koji se prazni na mašinu pre sebe. Ako drobilica mirno stoji blizu nazivne snage, granica je najčešće u površini sita.
Koliko cirkulišućeg punjenja držati u zatvorenom kolu?
Od 20 do 40 odsto je uobičajen i upravljiv pojas za zatvorena kola sa konusnom drobilicom, ali nijedna vrednost ne važi za svaki raspored. Prekomerno punjenje snižava neto kapacitet i povećava habanje oklopa i snagu. Cilj se postavlja zajedno sa povratnim transporterom i raspoloživom površinom sita.
Kako mašinista proverava da je komora puna?
Materijal potpuno prekriva glavnu navrtku, a motor radi blizu nazivne snage, obično oko devedeset odsto. Testerasta kriva struje znači prekidno doziranje, a ne punu komoru. Senzor nivoa blokiran sa dozatorom drži stanje bez stalnog nadzora.
Zašto efikasnost prosejavanja pada kada kapacitet raste?
Veće doziranje skraćuje vreme zadržavanja i zadebljava sloj, pa sitna zrna ne stižu do platna niti nalaze otvor. Preko približno četiri veličine otvora gubitak postaje očigledan. Dodatna površina ili podela toka vraća uobičajeni pojas od 90 do 95 odsto.