 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Tesis Verimliliği
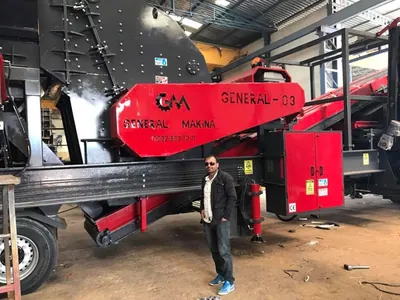
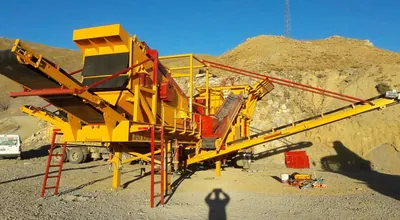
Tesis verimliliği: aynı ocaktan daha çok satılabilir ton almak
Bir kırma-eleme tesisinin verimliliği, katalog kapasitesiyle değil vardiya sonunda kantardan geçen satılabilir ton ile ölçülür. İşletme müdürünün elindeki gerçek kaldıraç dörttür: makinenin çalıştığı saat, o saatlerde beslenen debi, her tondan çekilen enerji ve şartname dışına düşerek geri dönen malzeme. Bu dört kaleme aynı defterden bakıldığında, çoğu tesiste yeni makine almadan kazanılacak ciddi bir pay olduğu görülür. Bu bölüm, verimliliği ölçen sayıları tanımlar, darboğazın nerede olduğunu gösteren belirtileri sıralar ve ayar kararlarını hangi veriye dayandırmanız gerektiğini anlatır.
Kapasite kullanım oranı: saatleri doğru saymak
Kapasite kullanım oranı, tesisin gerçekten malzeme öğüttüğü saatlerin planlanmış vardiya saatlerine bölünmesiyle bulunur. Yemek molası, patlatma beklemesi, kamyon kuyruğunun kesilmesi, şut tıkanması ve elek teli değişimi bu bölmenin altını aşındıran kalemlerdir. Kullanım oranı yüksek görünen bir tesis bile düşük etkinlikte olabilir; çünkü makine çalışıyor ama tepe debisinin çok altında besleniyor olabilir.
Üç çarpanı ayrı ayrı tutun
Genel ekipman etkinliği, kullanılabilirlik ile performans ve kalite çarpanlarının çarpımıdır. Kullanılabilirlik duruşları, performans yavaş çalışmayı, kalite ise şartnameye uymayan ve yeniden işlenen malzemeyi cezalandırır. Üç çarpan tek bir yüzdede birleştirilirse sorunun kaynağı kaybolur; ayrı ayrı kaydedildiğinde hangi vardiyada besleyicinin boş kaldığı, hangi haftada ince oranının fırladığı doğrudan görülür.
Duruş defterini kaleme ayırın
Duruş süresini "arıza" diye tek satıra yazan tesis kendi darboğazını göremez. Beklenen ayrım şudur: planlı bakım, aşınma parçası değişimi, besleme yokluğu, tıkanma-blokaj, elektrik-hidrolik arıza, ürün stok sahasının dolması. Bu altı kalem haftalık toplandığında ilk iki sırada genellikle besleme yokluğu ile tıkanma çıkar; ikisi de makine değil organizasyon sorunudur.
Spesifik enerji: ton başına kWh
Spesifik enerji, belirli bir dönemde çekilen toplam kWh değerinin aynı dönemde üretilen tona bölünmesidir. Sert kaya agrega tesislerinde iyi uygulama düzeyi ton başına yaklaşık 10,6 kWh olarak anılır; öncü işletmeler 8,0 kWh/ton hedefini kovalar. Tesis genelinde ölçülen değerler taş cinsi, indirgeme oranı ve yardımcı yüklere göre 2,5 ile 40 kWh/ton arasında dağılır. Yalnız kırma kademesine bakıldığında birçok uygulamada ton başına 0,5-2 kWh mertebesi görülür; aradaki fark konveyörler, elekler, pompalar ve toz bastırmadan gelir.
| Ölçüm bağlamı | kWh/ton | Yorum |
|---|---|---|
| Tesis geneli, iyi uygulama | yaklaşık 10,6 | Yardımcı yükler dahil referans düzey |
| Tesis geneli, öncü hedef | 8,0 | Yüksek kullanım oranı ve dengeli devre gerektirir |
| Tesis geneli, geniş dağılım | 2,5 - 40 | Taş cinsi ve ürün inceliğiyle değişir |
| Yalnız kırma kademesi | 0,5 - 2,0 | Konveyör, elek ve pompa hariç |
20-30 kWh/ton üzerindeki tesis geneli değerler ya çok ince ürüne inildiğini ya da devrede ciddi bir kayıp olduğunu söyler. Enerji hesabını para tarafına çevirmek için işletme maliyeti hesaplayıcısını aynı dönemin kantar verisiyle besleyin.
Darboğaz teşhisi: hangi makine tesisi yavaşlatıyor
Darboğaz, kapasitesi en düşük değil, doluluğu en yüksek makinedir. Teşhis üç göstergeden okunur: motor akımı ya da güç çekişinin anma değerine oranı, bant üstündeki malzeme profilinin sürekliliği ve ara bunkerlerin seviye eğrisi. Sürekli dolan bir ara bunker kendinden sonraki makineyi, sürekli boşalan bir bunker kendinden önceki makineyi işaret eder.
Güç çekişini vardiya boyunca kaydedin
Anma gücünün yakınında, dalgalanmadan çalışan bir kırıcı doğru beslenmiş sayılır; testere dişi gibi inip çıkan bir akım eğrisi beslemenin kesikli olduğunu söyler. Kırıcı kendi başına iyi görünüyorsa bakılacak yer eleme yüzeyidir. Bu ölçümlerin vardiya bazında kaydı için otomasyon ve kontrol sistemi tarafındaki seviye ve akım verileri kullanılır.
Tıkanmayı belirti değil sonuç sayın
Blokaj, çoğu zaman yanlış ayarın veya kesikli beslemenin son halkasıdır. Nedenleri kalem kalem ayırmak, tekrar eden duruşu ortadan kaldırmanın tek yoludur.
Sirkülasyon yükü: kapalı devrede kaç kez dönüyor
Kapalı devrede eleğin üstünden dönüp kırıcıya geri gelen malzemenin taze beslemeye oranı sirkülasyon yüküdür. Konik kırıcılı kapalı devrelerde yüzde 20-40 bandı yaygın ve yönetilebilir kabul edilir; tek bir ideal yüzde yoktur, devre tasarımına ve istenen ürün eğrisine bağlıdır. Yükün gereğinden yüksek olması net kapasiteyi düşürür, gömlek aşınmasını ve güç tüketimini artırır. Bu yüzden geri dönüş konveyörü ve elek yüzeyi, hedeflenen sirkülasyon yüküne göre boyutlandırılır; konveyör bant hattı dar kaldığında darboğaz kırıcıdan taşımaya kayar.
Choke feed ve CSS: ayar penceresini daraltmak
Choke feed, kırma odasının sürekli dolu tutulmasıdır. Oda dolu olduğunda malzeme taneler arası kırılmayla ufalanır; ürün daha kübik çıkar, gömlek ve konkav yüzeyinin tamamı birlikte aşınır. Aç beslenen kırıcıda aşınma tek bölgede toplanır ve parça ömrü kısalır. Pratikte beklenen, besleme seviyesinin kırıcı başlığını tümüyle örtmesi ve motorun anma gücünün yakınında, yaklaşık yüzde doksan bandında yüklenmesidir. Bunu elle tutmak zordur; seviye sensörünün besleyiciyle kilitlenmesi işi sürekli hale getirir.
CSS küçültmenin bedeli
Kapalı taraf ayarını küçültmek indirgeme oranını yükseltir, ince oranını ve güç çekişini artırır, saatlik debiyi düşürür. Kademe başına makul indirgeme oranı, makine tipini seçmenin de ölçüsüdür.
| Makine tipi | İndirgeme oranı | Tipik kademe |
|---|---|---|
| Çeneli kırıcı | 6:1 (6:1 - 8:1) | Primer |
| Konik kırıcı | 4:1 - 8:1 | Sekonder / tersiyer |
| Darbeli kırıcı | 10:1 - 15:1 | Primer / sekonder |
Oranlar besleme ve ürün eğrilerinin yüzde 80 geçiş boyutları üzerinden hesaplanır. Sekonder kademede hangi makinenin işinize geldiğini konik ve darbeli sekonder karşılaştırmasında kademe kademe görebilir, seçenekleri kırıcı ailesinin tamamı üzerinden karşılaştırabilirsiniz. Yüksek indirgeme isteyen devrelerde sekonder darbeli kırıcı, aşındırıcı sert kayada ise konik kırıcı daha uzun parça ömrü verir.
Elek verimi: kaçan incenin hesabı
Elek verimi, elekten geçmesi gereken ince malzemenin ne kadarının gerçekten geçtiğidir. Sahada kullanılan ölçüm, besleme, üst akım ve alt akım numunelerinin elek analizinden kütle dengesiyle çıkarılır: verim, alt akımdaki ince oranı ile besleme ve üst akım oranlarının farkından hesaplanır. Sanayi uygulamalarında yüzde yüze ulaşmak mümkün değildir; çoğu işletme yüzde 90-95 bandını hedefler. Verimi düşüren dört başlık şudur: aşırı besleme nedeniyle kısalan bekleme süresi, gözlerin körlenmesi, yüzey nemi yüzünden topaklanan ince ve yatak kalınlığının açıklığın yaklaşık dört katını aşması. Nem baskın etkense kuru ya da yıkamalı çalışma kararı kuru ve yıkamalı eleme karşılaştırmasında ele alınır; iki kademeyi tek şasede toplayan titreşimli ikiz elek yüzey alanını artırarak yatak kalınlığını düşürür.
Ton başına maliyet kalemleri
Ton başına maliyet altı kalemden oluşur: enerji, aşınma parçası, yağ ve filtre, işçilik, planlı bakım ve nakliye-yeniden elleçleme. Bu kalemlerin hiçbiri tek başına karar vermeye yetmez; çünkü aynı vardiyada enerjiyi düşüren bir ayar aşınmayı artırabilir. Kapasite basamağı seçimi de doğrudan bu tabloya girer: büyük basamak, birim debi başına daha az kurulu güç ister.
| Model | Maksimum besleme | Kapasite | Opsiyonel jeneratör | Tepe debi başına kVA |
|---|---|---|---|---|
| General 640 | 500 mm | 40-70 t/s | 300 kVA | 4,3 |
| General 800 | 600 mm | 80-120 t/s | 450 kVA | 3,8 |
| General 950 | 800 mm | 120-180 t/s | 600 kVA | 3,3 |
Son kolon, opsiyonel jeneratör gücünün tepe kapasiteye bölünmesiyle bulunmuştur ve ölçek etkisini gösterir. Üç basamak arasındaki seçim ocak rezervi, kamyon filosu ve ürün eğrisiyle birlikte kararlaştırılır; ayrıntı 640, 800 ve 950 kapasite seçimi sayfasındadır. Sabit tesise geçişte devre esnekliği ve depolama sabit konkasör tesisi tarafında planlanır.
Ölçmeye nereden başlanır
Bir hafta boyunca üç sayıyı kaydetmek, tesisin gerçek resmini çıkarmaya yeter: vardiya başına gerçek kırma saati, kantar tonu ve sayaçtan okunan kWh. Bu üç veri kalem kalem duruş defteriyle birleştiğinde darboğaz kendini gösterir. Ölçümünüzü paylaşın, mühendislik ekibimiz devrenizi aynı sayılar üzerinden birlikte gözden geçirsin.
Sıkça Sorulan Sorular
Kapasite kullanım oranını hangi saatlerle hesaplamalıyım?
Bölen, tesisin personelli ve üretim beklenen planlı vardiya saatidir; bölünen ise malzemenin gerçekten kırıldığı saat. Yemek molası, patlatma beklemesi ve kamyon kuyruğunun kesildiği süre bölünene yazılmaz. Bu ayrım yapılmazsa oran gerçekte olduğundan yüksek çıkar.
Ton başına kaç kWh normal sayılır?
Sert kaya agrega tesislerinde iyi uygulama düzeyi ton başına yaklaşık 10,6 kWh, öncü hedef ise 8,0 kWh olarak anılır. Tesis geneli değerler taş cinsi ve ürün inceliğine göre 2,5-40 kWh/ton arasında dağılır. Yalnız kırma kademesi ölçülürse 0,5-2 kWh/ton mertebesi görülür.
Darboğazın kırıcıda mı elekte mi olduğunu nasıl anlarım?
Ara bunkerin seviye eğrisine bakın: sürekli dolan bunker kendinden sonraki makineyi, sürekli boşalan bunker kendinden önceki makineyi işaret eder. Kırıcı anma gücünün yakınında dalgalanmadan çalışıyorsa sınır büyük olasılıkla eleme yüzeyindedir.
Sirkülasyon yükü yüzde kaç olmalı?
Konik kırıcılı kapalı devrelerde yüzde 20-40 bandı yaygın ve yönetilebilir kabul edilir, ancak tek bir ideal değer yoktur. Gereğinden yüksek yük net kapasiteyi düşürür, gömlek aşınmasını ve güç tüketimini artırır. Karar, geri dönüş konveyörü ve elek yüzeyinin kapasitesiyle birlikte verilir.
Choke feed uygulandığını nereden anlarım?
Besleme malzemesi kırıcı başlığını tümüyle örtüyor ve motor anma gücünün yakınında, yaklaşık yüzde doksan bandında yükleniyorsa oda dolu demektir. Akım eğrisi testere dişi gibi inip çıkıyorsa besleme kesiklidir. Seviye sensörünün besleyiciyle kilitlenmesi bu durumu sürekli hale getirir.
Elek verimini düşüren en yaygın neden nedir?
Yatak kalınlığının açıklığın yaklaşık dört katını aşması ve aşırı beslemeden dolayı bekleme süresinin kısalmasıdır; ince malzeme yüzeye ulaşamaz. Bunu gözlerin körlenmesi ve yüzey nemi nedeniyle topaklanan ince izler. Çoğu işletme yüzde 90-95 bandını hedefler.