EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kırma Hattında Darboğaz Tespiti
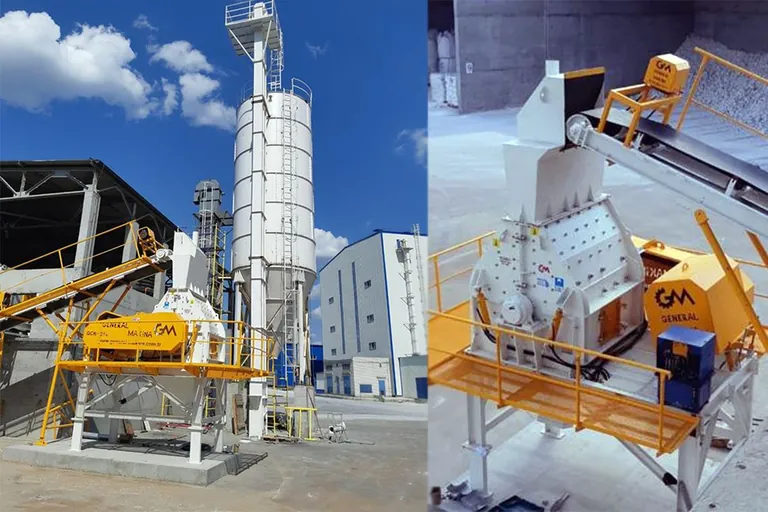
Kapasitesi 100 t/s olduğu söylenen bir hat vardiya sonunda 62 t/s üretiyorsa, sorun genellikle makinelerin toplamında değil tek bir halkada saklıdır. Kırma hattında darboğaz tespiti, hattın çıkışını sınırlayan o tek halkayı ölçülebilir kanıtla bulma işidir. Kısıtı bulmadan yapılan her iyileştirme, zaten fazla olan bir kapasiteyi biraz daha büyütmekten öteye gitmez.
Kısıt kavramı: hat, en yavaş halkası kadar üretir
Seri bağlı bir üretim hattında ara makinelerin nominal kapasiteleri toplanmaz. Malzeme sırayla besleyiciden primer kırıcıya, oradan sekonder kademeye ve eleklere geçer. Zincirdeki en yavaş istasyon hattın hızını belirler; diğerleri o hıza uymak zorunda kalır. Bu nedenle kısıt dışındaki bir makineyi hızlandırmak toplam üretimi artırmaz, yalnızca kısıt önündeki yığını büyütür.
Kısıtın nerede olduğunu anlamanın en ucuz yolu ek yatırım değil, disiplinli gözlemdir. Bir vardiya boyunca hattın her aktarma noktasında malzemenin nasıl davrandığına bakmak, çoğu tesiste doğru cevabı verir.
Kırma hattında darboğaz tespiti için birinci adım: yığılma ve açlık gözlemi
Malzemenin biriktiği yerin hemen ardındaki istasyon adaydır; malzemenin gelmediği yerin öncesindeki istasyon adaydır. Sahada iki işaret aranır:
- Yığılma: Bunker sürekli dolu, bant üzerinde malzeme kabarıyor, şut ağzında birikme var, besleyici sık sık durdurulup bekletiliyor.
- Açlık: Kırıcı odası yarı dolu çalışıyor, bant üzerinde boşluklar var, elek yüzeyinde tabakalanma oluşmuyor.
Aşağıdaki tablo, vardiya sırasında not alınan belirtiyi olası kısıta bağlar. Tablo bir teşhis rehberidir; kesin karar ölçümle verilir.
| Gözlenen belirti | Olası kısıt | Doğrulama işlemi |
|---|---|---|
| Primer bunker sürekli dolu, besleyici kısılıyor | Primer kırıcı ya da onun boşaltma bandı | Bandı boşken ve yüklüyken izle, kırıcı odası doluluğunu kontrol et |
| Sekonder kırıcı odası yarı dolu | Primer tarafında açlık ya da ara stok yönetimi | Ara bunker seviyesini yarım saat aralıkla kaydet |
| Elek üstünde kalın tabaka, üst boy taşıyor | Eleme yüzeyi ya da elek yükü | Elek üstü ve altı akışını ayrı ayrı tart |
| Devir bandında beklenenden fazla malzeme | Eleme verimi düşük, sirkülasyon yükü büyümüş | Devir bandı akışını ana besleme akışıyla karşılaştır |
| Bant sık sık dur-kalk yapıyor | Aşağı akıştaki bir istasyon | Durma sinyalinin hangi röleden geldiğini izle |
İkinci adım: kademe bazlı gerçek/nominal oranı
Gözlem adayı işaret eder, oran hükmü verir. Her kademe için o kademeden geçen gerçek tonaj, üreticinin verdiği kapasite aralığıyla karşılaştırılır. Örneğin katalog değeri 40-70 t/s olan bir mobil çeneli-darbeli set için alt sınır 40 t/s kabul edilirse, gerçek akış 38 t/s ise o kademe zorlanıyor demektir; 22 t/s ise kısıt başka yerdedir.
Ölçüm için kantar verisi, kamyon sayımı ya da bant kantarı kullanılabilir. Hiçbiri yoksa yığın hacmi ve gevşek birim hacim ağırlığı üzerinden yaklaşık tonaj çıkarılır; yaklaşık değer bile hiç ölçüm yapmamaktan iyidir. Aşağıdaki tablo örnek bir vardiya kaydının nasıl tutulacağını gösteriyor; sayılar örnek varsayımdır, kendi hattınızın verisiyle doldurulmalıdır.
| Kademe | Nominal alt sınır (t/s) | Ölçülen akış (t/s) | Oran | Yorum |
|---|---|---|---|---|
| Besleyici | 80 | 64 | 0,80 | Yedek kapasite var |
| Primer kırıcı | 70 | 64 | 0,91 | Sınıra yakın |
| Sekonder kırıcı | 60 | 58 | 0,97 | Aday kısıt |
| Eleme | 60 | 59 | 0,98 | Aday kısıt |
| Sevk bandı | 90 | 59 | 0,66 | Rahat |
Orana bakınca en yüksek doluluk eleme ve sekonder kademede. İki aday varsa ayrım için elek üstü akışı ile devir bandı akışı ayrı ölçülür: devir yükü beklenenin üzerindeyse kısıt eleme tarafındadır.
Üçüncü adım: motor akımını izlemek
Akım, kırıcının ne kadar iş yaptığının doğrudan göstergesidir. Anma akımına yakın ve dalgalanması az bir çizgi, odanın dolu ve düzgün beslendiğini söyler. Akım sürekli düşük ve düzensizse besleme aç kalıyordur; sürekli tepe yapıyor ve koruma rölesi atıyorsa aşırı besleme, sert malzeme ya da odada ince birikmesi vardır. Panodaki ampermetre ya da sürücü ekranı bu iş için yeterlidir; ayrı bir yatırım gerekmez.
Akım kaydını yığılma gözlemiyle birlikte okumak önemlidir. Kırıcı akımı düşükken önünde yığılma varsa sorun kırıcıda değil, kırıcıya malzemeyi veren aktarmada ya da şut geometrisindedir.
Dördüncü adım: eleme kapasitesi, en sık gözden kaçan kısıt
Eleme yüzeyi yetersizse boyutu tamam olan malzeme elek üstünde kalır ve devir bandıyla kırıcıya geri döner. Bu geri dönen yük kırıcının gücünü ve aşınma parçasını, ürün boyuna zaten ulaşmış malzeme için harcar. Tesisin çıkışı düşerken kırıcı yüklü görünür; kısıt aslında elektedir.
Kontrol listesi kısadır: elek üstünde tabakalanma oluşuyor mu, gözler yapışkan ince ile kör olmuş mu, göz açıklığı ürün şartnamesine uygun mu, elek eğimi ve devir doğru mu, yüzey alanı akış için yeterli mi. Bir titreşimli elek seçilirken yalnız göz açıklığı değil, o akış için gereken yüzey alanı da hesaba katılmalıdır.
Kısıtı kaldırma sırası
Kısıt bulunduktan sonra sıra şudur: önce ayarla çözülebileni çöz (besleme dengesi, göz açıklığı, kapalı taraf ayarı, elek eğimi), sonra parça değişimiyle çözülebileni çöz (elek teli tipi, aşınmış astar), en sonda yatırımla çözülebileni değerlendir (yüzey alanı ekleme, kademe ilave etme). Ayarla çözülen bir sorunu yatırımla çözmek, aynı kısıtı yeni ekipmanla birlikte satın almak anlamına gelir.
Kısıt kaldırıldığında hat başka bir yerde tıkanır; bu bir hata değil, doğal sonuçtur. Ölçüm döngüsü baştan tekrarlanır. Bu döngüyü vardiya rutinine bağlamak, tesis verimliliği tarafında kalıcı kazanç sağlayan yaklaşımdır.
Sık sorulan sorular
Ölçüm için bant kantarı şart mı?
Şart değil. Kamyon sayımı, kantar fişleri ve yığın hacmi üzerinden yapılan yaklaşık hesap da kademeler arası oranı görmeye yeter. Bant kantarı işi kolaylaştırır, kararın önkoşulu değildir.
Bir vardiyalık gözlem yeterli mi?
Tek vardiya adayı gösterir. Malzeme nemi, ocak şevi ve operatör alışkanlığı değiştikçe sonuç oynayabildiği için ölçümün birkaç farklı vardiyada, farklı malzeme koşullarında yinelenmesi doğru olur.
İki kademe aynı oranı veriyorsa hangisi kısıt?
Devir bandı akışı ayırt edicidir. Geri dönen yük büyükse eleme, kırıcı akımı sürekli tepe yapıyorsa kırma kademesi kısıttır.
Teknik terimlerin açıklamaları: Terimler Sözlüğü