 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Eficiencia de planta
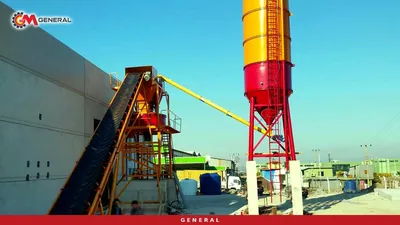
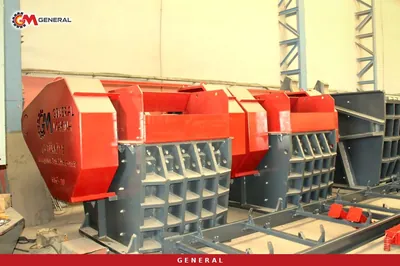
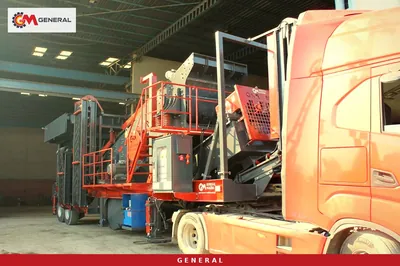
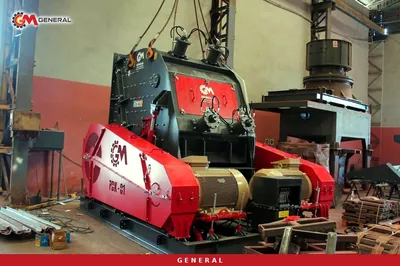
La eficiencia de planta se mide en la báscula
La eficiencia de una planta de trituración y cribado no se mide con el caudal punta impreso en una ficha técnica, sino con las toneladas vendibles que cruzan la báscula al terminar el turno. Un jefe de producción dispone de cuatro palancas y no más: las horas en las que el circuito tritura de verdad, el caudal de alimentación durante esas horas, la energía consumida por tonelada y la fracción de material que queda fuera de especificación y vuelve a pasar. Leídas en conjunto, esas cuatro líneas suelen dejar al descubierto una mejora de dos dígitos que no exige ninguna máquina nueva.
Grado de utilización: contar las horas con honestidad
El grado de utilización es el cociente entre las horas reales de trituración y las horas programadas disponibles. Las horas programadas son aquellas en las que la planta está dotada de personal y se espera producción; las horas de trituración son solo aquellas en las que el material atraviesa el circuito. Esperar una voladura, un ciclo de camiones interrumpido, una tolva de descarga obstruida y un cambio de malla pertenecen al denominador y nunca al numerador.
Llevar por separado los tres factores
La eficiencia global del equipo es el producto de disponibilidad, rendimiento y calidad. La disponibilidad penaliza las paradas, el rendimiento penaliza trabajar por debajo del caudal de diseño y la calidad penaliza el material que hay que reprocesar. Reducidos a un único porcentaje, los tres factores se compensan y la causa desaparece. Registrados por separado, muestran si el alimentador quedó vacío, si la cámara trabajó a medio llenar o si la fracción fina se salió de tolerancia.
Desglosar el registro de paradas por causa
Un registro que anota cada parada como avería no permite localizar el cuello de botella. Bastan seis categorías: mantenimiento planificado, cambio de piezas de desgaste, falta de alimentación, atasco del circuito, fallo eléctrico o hidráulico y acopio de producto saturado. Tras una semana de datos, los dos primeros puestos son casi siempre la falta de alimentación y el atasco, dos problemas de organización antes que de mecánica.
Energía específica en kWh por tonelada
La energía específica es el consumo total de un periodo dividido entre las toneladas producidas en ese mismo periodo. En roca dura se cita como buena práctica un nivel de unos 10,6 kWh por tonelada, mientras que las explotaciones más avanzadas apuntan a 8,0 kWh por tonelada. Considerando la planta completa, los valores se reparten entre 2,5 y 40 kWh por tonelada según la dureza de la roca, la relación de reducción y los consumos auxiliares. Si se aísla solo la etapa de trituración, muchas aplicaciones quedan entre 0,5 y 2,0 kWh por tonelada; la diferencia corresponde a cintas, cribas, bombas y supresión de polvo.
| Contexto de medición | kWh por tonelada | Interpretación |
|---|---|---|
| Planta completa, buena práctica | en torno a 10,6 | Referencia con auxiliares incluidos |
| Planta completa, objetivo avanzado | 8,0 | Exige alta utilización y circuito equilibrado |
| Planta completa, dispersión observada | 2,5 - 40 | Depende de la roca y de la finura del producto |
| Solo etapa de trituración | 0,5 - 2,0 | Sin transporte, cribado ni bombeo |
Un valor de planta por encima de 20 o 30 kWh por tonelada indica o una producción muy fina o una pérdida importante escondida en el circuito. Para convertir esos kilovatios hora en coste por tonelada, introduzca los datos de báscula del mismo periodo en la calculadora de costo operativo.
Diagnóstico del cuello de botella
El cuello de botella no es la máquina de menor capacidad nominal, sino la que trabaja más cerca de su límite de carga. Tres señales lo identifican: la corriente del motor o la potencia absorbida frente al valor nominal, la continuidad del perfil de material sobre la cinta y la tendencia de nivel en las tolvas pulmón. Una tolva que se llena sin parar señala a la máquina situada después; una que se vacía sin parar señala a la anterior.
Registrar la potencia absorbida durante todo el turno
Una trituradora que se mantiene sin oscilaciones cerca de su potencia nominal está bien alimentada. Una curva de corriente en dientes de sierra delata una alimentación intermitente, y ningún ajuste de cierre lo corrige. Si la trituradora se ve sana, la restricción se ha desplazado a la superficie de cribado. Los históricos de nivel y corriente para este análisis los aporta el sistema de automatización y control.
El atasco es consecuencia, no causa
Un bloqueo suele ser el último eslabón de una cadena que empezó con alimentación intermitente o con un ajuste que no encaja con la granulometría de entrada. Solo registrar la causa de cada evento corta la repetición.
Carga circulante en circuito cerrado
La carga circulante es el rechazo que vuelve de la criba a la trituradora, referido a la alimentación fresca. En circuitos cerrados con trituradora de cono, una banda del 20 al 40 por ciento se considera habitual y manejable; no existe un único porcentaje ideal, se deduce de la configuración del circuito y de la curva de producto que se vende. Llevar más carga de la necesaria reduce el caudal neto, acelera el desgaste de corazas y eleva el consumo eléctrico. Por eso la cinta de retorno y la superficie de cribado se dimensionan para la carga prevista: si la cinta transportadora queda corta, el cuello de botella se traslada de la trituración al transporte.
Alimentación ahogada y ajuste de cierre
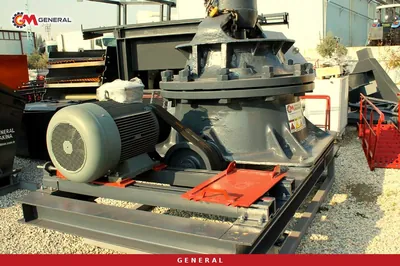
Alimentar en ahogo consiste en mantener la cámara de trituración siempre llena. Con la cámara llena el material rompe principalmente grano contra grano, el producto sale más cúbico y toda la superficie de manto y cóncava se desgasta a la vez. Una trituradora hambrienta concentra el desgaste en una zona y acorta de forma apreciable la vida de las piezas. En la práctica el material debe cubrir por completo la tuerca de cabeza, la alimentación debe estar bien graduada y sin segregación, y el motor debe trabajar cerca del nominal, habitualmente en torno al noventa por ciento. Sostener ese estado a ojo no es realista; un sensor de nivel enclavado con el alimentador lo vuelve permanente.
Lo que cuesta cerrar el ajuste
Reducir la abertura de lado cerrado eleva la relación de reducción, aumenta los finos y la potencia absorbida y baja el caudal horario. La relación de reducción razonable por etapa es además el criterio para elegir el tipo de máquina.
| Tipo de máquina | Relación de reducción | Etapa habitual |
|---|---|---|
| Trituradora de mandíbulas | 6:1 (6:1 - 8:1) | Primaria |
| Trituradora de cono | 4:1 - 8:1 | Secundaria / terciaria |
| Trituradora de impacto | 10:1 - 15:1 | Primaria / secundaria |
Las relaciones se calculan con los tamaños de paso del ochenta por ciento de alimentación y producto, no con los extremos. Qué máquina conviene a su etapa secundaria se desarrolla en la comparación de cono e impacto en secundario, y las alternativas se contrastan en toda la gama de trituradoras. Los circuitos que exigen mucha reducción se inclinan por una trituradora de impacto secundaria, mientras que la roca dura abrasiva rinde más vida de piezas en una trituradora de cono.
Eficiencia de cribado y finos regalados
La eficiencia de cribado expresa qué parte del pasante presente en la alimentación llega realmente al flujo inferior. Se obtiene por balance de masas a partir de los análisis granulométricos de tres muestras — alimentación, rechazo y pasante — tomando la fracción fina de cada corriente. El cien por cien es inalcanzable en la industria porque parte de los finos nunca encuentra una abertura; la mayoría de las explotaciones apunta al 90 o 95 por ciento. Cuatro causas explican casi todas las pérdidas: sobrealimentación que acorta el tiempo de residencia, cegado de las mallas que reduce la superficie libre, humedad superficial que aglomera los finos, y un lecho de material superior a unas cuatro veces la abertura, que impide la estratificación. Cuando la humedad manda, la decisión se aborda en la comparación de cribado seco y húmedo, mientras que una criba vibratoria doble añade superficie en un solo chasis y adelgaza el lecho.
Coste por tonelada, partida por partida
El coste por tonelada se compone de seis partidas: energía, piezas de desgaste, aceites y filtros, mano de obra, mantenimiento planificado y transporte o remanejo. Ninguna partida decide sola, porque un ajuste que ahorra energía en un turno puede costar metal de desgaste en el siguiente. El escalón de capacidad entra directamente en la misma tabla: un escalón mayor exige menos potencia instalada por unidad de caudal.
| Modelo | Tamaño máximo de alimentación | Capacidad | Generador opcional | kVA por t/h punta |
|---|---|---|---|---|
| General 640 | 500 mm | 40-70 t/h | 300 kVA | 4,3 |
| General 800 | 600 mm | 80-120 t/h | 450 kVA | 3,8 |
| General 950 | 800 mm | 120-180 t/h | 600 kVA | 3,3 |
La última columna divide la potencia del generador opcional entre la capacidad punta y deja ver el efecto de escala. La elección entre los tres escalones depende de la reserva de la cantera, la flota de camiones y la curva de producto; el detalle está en la página de selección de capacidad 640, 800 y 950. Cuando la flexibilidad del circuito y el acopio pesan más que la movilidad, el mismo cálculo se aplica a una planta de trituración fija.
Por dónde empezar a medir
Tres cifras anotadas durante una semana bastan para ver la planta real: horas efectivas de trituración por turno, toneladas de báscula y kilovatios hora de contador. Cruzadas con un registro de paradas desglosado por causa, el cuello de botella se nombra solo. Envíenos esa semana de registros y nuestro equipo de aplicaciones revisará su circuito con esos mismos números.
Preguntas frecuentes
¿Qué horas entran en el grado de utilización?
El denominador son las horas programadas disponibles, es decir aquellas con personal y producción esperada. El numerador recoge solo las horas en que el material atraviesa el circuito. Esperar una voladura, un ciclo de camiones roto o una tolva obstruida nunca engorda el numerador.
¿Mi consumo en kWh por tonelada es alto?
En roca dura la buena práctica ronda los 10,6 kWh por tonelada y las explotaciones avanzadas apuntan a 8,0 kWh por tonelada. A escala de planta, una dispersión de 2,5 a 40 es legítima según roca y finura. Por encima de 20 o 30 se produce muy fino o se arrastra una pérdida real.
¿Cómo distingo si limita la trituración o el cribado?
Observe la tendencia de nivel de la tolva pulmón. Una tolva que se llena de forma continua apunta a la máquina posterior y una que se vacía apunta a la anterior. Si la trituradora se mantiene estable cerca del nominal, el límite suele estar en la superficie de cribado.
¿Qué carga circulante conviene en circuito cerrado?
Del 20 al 40 por ciento es habitual y manejable en circuitos cerrados con cono, aunque ningún valor sirve para todas las configuraciones. El exceso de carga baja el caudal neto y sube el desgaste de corazas y el consumo. El objetivo se fija junto con la cinta de retorno y la superficie de cribado disponible.
¿Cómo confirma el operador que la cámara está ahogada?
El material cubre por completo la tuerca de cabeza y el motor trabaja cerca del nominal, habitualmente en torno al noventa por ciento. Una corriente en dientes de sierra indica alimentación intermitente en lugar de ahogo. Un sensor de nivel enclavado con el alimentador mantiene la condición sin vigilancia.
¿Por qué baja la eficiencia de cribado al subir el caudal?
Más caudal acorta el tiempo de residencia y engrosa el lecho, así que los finos no llegan a la malla ni encuentran abertura. Pasando unas cuatro veces la abertura la pérdida se vuelve evidente. Añadir superficie o repartir el flujo devuelve la banda del 90 al 95 por ciento.