EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Boğulma Beslemesi ile Verim Artışı
Boğulma beslemesi ile verim artışı neden ekipman değişmeden gelir
Bir tesiste kapasite hedefi tutmuyorsa ilk düşünülen şey daha büyük kırıcıdır. Oysa çoğu sahada boğulma beslemesi ile verim artışı, tek bir vida sıkmadan, yalnız besleme rejimi düzeltilerek elde edilir. Boğulma beslemesi, kırma kamarasının malzeme ile dolu tutulması, konik kırıcıda başlık somununun malzeme altında kalması demektir. Kamara doluysa taneler yalnız astarla değil birbiriyle de kırılır; kamara boşsa kırıcı, kapasitesinin altında çalışırken astarını da tek noktadan yer.
Tane taneyi kırınca ne değişir
Dolu kamarada devreye giren mekanizma taneler arası kırmadır. Malzeme, manto ile konkav arasındaki boşlukta yalnız çelikten darbe almaz; komşu taneler tarafından da sıkıştırılır. Bu rejim yassı ve uzun taneleri kırarak küpe yakın bir şekil üretir. Beton ve asfalt şartnamelerinde yassılık ve uzunluk oranı sınırlıdır; aynı kırıcı, aynı ayarla, yalnız kamara doluluğu değiştiği için şartnameyi geçen ya da kalan ürün verebilir. Bu yüzden şekil sorunu yaşanan tesislerde ilk bakılacak yer astar profili değil besleme seviyesidir.
İkinci etki aşınmadadır. Aç beslenen kırıcıda malzeme kamaraya belirli bir noktadan düşer ve aşınma o bölgede toplanır; manganlı çelik yüzeyi ise yeterli baskı görmediği için tam sertleşemez. Dolu kamarada kuvvet çevre boyunca dağılır, aşınma daha düzgün ilerler ve astar ömrü boyunca ürün şekli daha az kayar.
Besleme rejimlerinin karşılaştırması
| Ölçüt | Aç besleme | Boğulma beslemesi | Aşırı dolu / paketlenmiş |
|---|---|---|---|
| Kamara doluluğu | Kısmi; astar yüzeyi görünür | Sürekli dolu; başlık somunu malzeme altında | Dolu ve sıkışmış; ince malzeme boşlukları kapatmış |
| Baskın kırma biçimi | Çelik-tane teması | Taneler arası kırma | Sürtünme ve ezme |
| Ürün şekli | Yassı ve uzun tane oranı yüksek | Küpe yakın | Aşırı ince üretimi artar |
| Astar aşınması | Tek bölgede yoğun | Çevre boyunca yayılı | Yüksek ve hızlı |
| Güç çekişi | Dalgalı, düşük ortalama | Kararlı, anma değerine yakın | Sınırda; koruma devreye girer |
| Kapasite | Anma kapasitesinin altında | Anma kapasitesine yakın | Duruşlar nedeniyle düşer |
| Riski | Şekil ve ömür kaybı | Sürekli seviye takibi gerekir | Sıkışma, mil ve yatak zorlanması |
Doluluğu sağlayan üç donanım
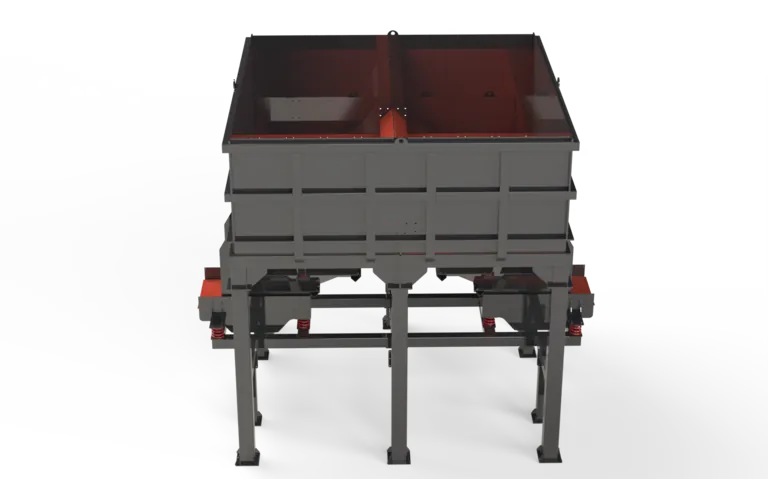
Boğulma beslemesi bir niyet değil, donanımla kurulan bir rejimdir. Birinci donanım besleyicidir: kırıcı ağzına gelen debinin dalgalanmaması gerekir. Bunker altında titreşimli kaya besleyici gibi debisi ayarlanabilen bir ünite yoksa, kamyon her devrildiğinde kamara bir doluyor bir boşalıyor demektir. İkinci donanım seviye ölçümüdür: besleme kutusundaki malzeme yüksekliğini izleyen bir sensör, besleyici hızını otomatik olarak düzeltir. Üçüncüsü dağıtımdır; malzeme kamaraya tek yandan girerse iri ve ince ayrışır, bir tarafta ince paketlenirken diğer tarafta astar boş çalışır.
İnce malzeme ve nem: doluluğun düşmanı
Kamarayı dolu tutmak, kamarayı ince malzeme ile doldurmak değildir. Sekonder ve tersiyer kademeye gelen malzemenin içindeki ince fraksiyon önceden elenmezse, iri tanelerin kırılmak için ihtiyaç duyduğu boşluk kalmaz. Bu durumda malzeme kırılmak yerine ezilir, güç çekişi tırmanır, kırıcı basınç koruması devreye girer. Nemli ve killi beslemede aynı sorun yapışma olarak görülür. Pratik sıra şudur: önce ön eleme, sonra doluluk. Ön eleme yapılmadan kamara doluluğu artırılırsa kazanç değil duruş elde edilir.
Devreye alma ve izleme sırası
Yeni astar takıldıktan sonra kırıcı doğrudan tam yükle boğulma rejimine sokulmaz. Manganlı çelik yüzeyinin sertleşmesi için kamara dolu ama yük kademeli artırılarak çalıştırılır; bu ilk saatler astarın tüm ömrünü belirler. Sonrasında izlenecek üç gösterge vardır. Birincisi güç çekişinin zaman içindeki dalgalanması: düz bir eğri kararlı doluluğun kanıtıdır. İkincisi ürün eğrisi: aynı ayar açıklığında ince oranının artması paketlenmeye, iri oranının artması aç beslemeye işaret eder. Üçüncüsü astar profili: ölçüm noktalarında düzgün ilerleyen aşınma, dağıtımın doğru olduğunu gösterir.
Vardiya uygulamasına nasıl yazılır
Bu rejimin sahada yaşaması, operatör alışkanlığına bağlıdır. Vardiya talimatına üç madde yazılır. Birincisi besleme kutusunda görsel referans seviyesi tanımlanır ve altına düşülmez. İkincisi kırıcı durdurulacağında kamara boşaltılır; malzeme dolu bırakılan bir kırıcı, soğuk kalkışta koparma torku nedeniyle tahrik grubunu zorlar. Üçüncüsü besleyici hızı değişikliği kayda geçirilir; hangi hızda hangi ürün eğrisinin alındığı bilinmezse rejim ölçülemez. Bu üç madde, ek yatırım gerektirmeyen ve etkisi ilk haftada görülen düzeltmelerdir.
Sık karıştırılan iki nokta
Birincisi, boğulma beslemesi her kademe için aynı anlama gelmez. Primer çeneli kırıcıda amaç kamarayı ağzına kadar doldurmak değil, çene boyunca sürekli bir malzeme sütunu tutmaktır; besleme ağzının tıkanması kapasiteyi düşürür. İkincisi, dolu kamara ayar açıklığının yerini almaz. Kapalı taraf açıklığı ürünün üst boyutunu belirlemeye devam eder; doluluk bu boyutu değiştirmez, aynı boyutta daha küp ve daha az yassı tane verir.
Kapasite hesabında doluluğun yeri
Katalogdaki kapasite aralığı, kamaranın dolu olduğu varsayımıyla verilir. Bu yüzden aç beslenen bir tesiste ölçülen düşük tonaj, makinenin yetersizliği değil rejimin sonucudur. Bir vardiya boyunca kantar verisi ile besleyici hızı yan yana kaydedildiğinde ilişki hemen görülür: doluluk sürekli olduğunda saatlik tonaj yükselir, duruş sayısı düşer, ürün eğrisi vardiya boyunca aynı kalır. Yatırım kararından önce bu ölçüm yapılmalıdır; çünkü mevcut kırıcı doğru beslendiğinde hedefi tutuyorsa yeni ekipman ihtiyacı ortadan kalkar.
Teknik terimlerin açıklamaları: Terimler Sözlüğü