EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски
Elek verimliliği ölçümü ve artırma: numuneden ayara
Verim neden gözle değil numuneyle ölçülür
Saha konuşmasında elek verimi çoğu zaman üst akımdaki ince miktarına bakılarak tahmin edilir. Bu yöntem yanıltıcıdır, çünkü göz yalnız ince kaçağının bir kısmını görür ve besleme bileşimini hesaba katmaz. Elek verimliliği ölçümü ve artırma çalışması üç noktadan numune almakla başlar: besleme, üst akım ve alt akım. Bu üç numunenin elek analizi çıkarıldığında verim bir tahmin olmaktan çıkıp kütle dengesine oturan bir sayıya dönüşür.
Tanım basittir: verim, beslemedeki elek altı malzemenin ne kadarının gerçekten alt akıma geçtiğidir. Yüzde yüz ayrım fiziksel olarak mümkün değildir; bir miktar ince her zaman üst akımla birlikte gider. Ölçümün amacı bu kaybı görünür kılmak ve hangi ayarın onu küçülttüğünü belirlemektir.
Üç numuneden verim hesabı
Debiler bilinmese bile üç numunenin elek altı oranı verimi vermeye yeter. Aşağıdaki örnekte elek açıklığının altındaki malzeme oranı beslemede 0,55, üst akımda 0,12, alt akımda 0,97 ölçülmüştür. Kütle dengesi bu üç orandan akım paylarını doğrudan verir.
| Akım | Kütle payı (100 birim beslemede) | Elek altı oranı | İçerdiği elek altı |
|---|---|---|---|
| Besleme | 100,0 | 0,55 | 55,0 |
| Üst akım | 49,4 | 0,12 | 5,9 |
| Alt akım | 50,6 | 0,97 | 49,1 |
Buradan elek altı geri kazanımı 49,1 bölü 55,0 yani yaklaşık yüzde 89 çıkar. Aynı denge üst akım tarafından da okunur: beslemedeki elek üstü malzemenin yaklaşık yüzde 97'si üst akıma gitmiştir. İki geri kazanımın çarpımı olan bileşik verim yaklaşık yüzde 86'dır. Tek bir yüzde vermek yerine bu iki sayıyı ayrı raporlamak gerekir, çünkü biri ince kaybını, diğeri ürün kirlenmesini anlatır.
Ölçümün geçerli olması için şart
Numuneler aynı çalışma penceresinde, tam bant genişliğini kesen bir hareketle ve en az üç tekrarla alınmalıdır. Besleme debisi ölçüm sırasında değişirse üç numune farklı rejimleri temsil eder ve denge tutmaz. Kütle payları negatif ya da anlamsız çıkıyorsa hata numunelemededir, hesapta değil.
Elek verimliliği ölçümü ve artırma: verimi düşüren dört neden
Birincisi yatak kalınlığıdır. Malzeme katmanı fazla kalınsa tabakalaşma tamamlanmaz, ince taneler tele ulaşamaz ve üst akımla gider. Boşaltma ucundaki yatak kalınlığı için yaygın kural, yaklaşık 1,6 ton bölü metreküp yoğunluktaki malzemede elek açıklığının dört katını aşmamaktır; yaklaşık 0,8 ton bölü metreküp gibi hafif malzemede sınır üç kata çekilir. İkincisi sınır boyutlu tane oranıdır: açıklığa çok yakın boyuttaki taneler hem yavaş geçer hem de teli tıkar. Üçüncüsü titreşim şiddetidir; yetersiz ivmede tabakalaşma olmaz, aşırı ivmede taneler tel üzerinde sekerek açıklıkla temas etmez. Dördüncüsü tel durumudur: tıkanma ve aşınma açık alanı düşürür ve verim doğrudan geriler.
Ayar kaldıraçları ve hedef bantlar
Ölçüm bittiğinde hangi kaldıracın çekileceği verinin gösterdiği soruna bağlıdır. Aşağıdaki tablo hangi belirtide hangi ayara gidileceğini özetler.
| Belirti | Olası neden | Ayar | Hedef aralık |
|---|---|---|---|
| Üst akımda yüksek ince oranı | Kalın yatak, yetersiz süre | Besleme debisini düşürmek, eğimi azaltmak | Boşaltmada açıklığın dört katına kadar yatak |
| Alt akımda iri tane | Yırtık tel, gevşek germe, açıklık sapması | Tel kontrolü ve germe | Sıfır yırtık, üniform gerginlik |
| Tabakalaşma yok, malzeme yüzeyde kayıyor | Düşük ivme | Strok veya devir artırmak | Genel boyutlandırmada 4,0 - 4,5 g |
| Taneler sekiyor, temas süresi kısa | Aşırı ivme | Stroku küçültmek | Tipik bant 3,0 - 6,0 g |
| Yatay elekte malzeme ilerlemiyor | Yerçekimi katkısı yok | İvmeyi bandın üstüne çekmek | Yatay elekte 4,5 - 7,0 g |
| Tel gözlerinde sıkışma | Sınır boyutlu tane fazlalığı, nem | Tel tipi ve açıklık geometrisi değişimi | Sıkışan tane sayısında belirgin düşüş |
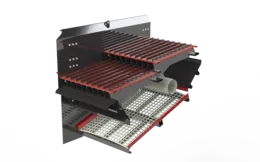
İvme strokun ve devrin birlikte sonucudur ve devirle karesel biçimde artar; bu yüzden küçük bir devir değişikliği hem verimi hem de gövde üzerindeki yorulmayı ciddi biçimde etkiler. Ayarı tek seferde büyük adımlarla değil, her adımdan sonra yeniden numune alarak yapmak gerekir. Çok kademeli ayrım gereken hatlarda tek gövdede birden fazla eğim sunan kademeli elek düzeni, aynı alanda daha uzun etkin eleme süresi sağlar.
Ölçümü tekrarlanabilir hâle getirmek
Bir kerelik ölçüm ayar için yeterlidir ama izleme için değildir. Aynı üç noktadan aylık numune alınıp aynı elek serisiyle analiz edilirse, verim eğrisi tel aşınmasını ve besleme değişimini erkenden gösterir. Kayıt formu üç sütun içermelidir: tarih, üç akımın elek altı oranı ve hesaplanan iki geri kazanım. Bu üç sütun, tel değişim kararını takvime değil ölçüye bağlar.
Sık sorulan sorular
Tek bir verim yüzdesi yeterli değil mi?
Değildir. Elek altı geri kazanımı yüksekken üst akıma çok ince kaçmıyor olabilir ama alt akıma iri tane karışıyor olabilir. İki geri kazanım ayrı ayrı raporlandığında hangi ürünün şartnameyi bozduğu görülür.
Besleme debisini düşürmek her zaman verimi artırır mı?
Verimi artırır ancak kapasiteyi düşürür. Doğru soru, ürün şartnamesini sağlayan en yüksek debinin ne olduğudur. Bu nokta yalnız kademeli debi denemesi ve her kademede numune alınarak bulunur.
Kuru elemede verim düşükse yıkamaya geçmek çözüm müdür?
Sorun nemli ince malzemenin tele yapışmasıysa evet, yıkama belirgin fark yaratır. Sorun kalın yatak ya da düşük ivme ise yıkama masrafı boşa gider. Karar, kuru ölçüm yapıldıktan sonra verilmelidir.
Ölçümle başlayın
Üç noktadan alınmış numunelerin elek analizi elinizde varsa verim hesabı birkaç dakikalık iştir. Analiz sonuçlarını ve elek ölçülerinizi iletin; hesaplanan iki geri kazanım ile birlikte hangi ayarın hangi sırayla denenmesi gerektiğini içeren bir verimlilik planı çıkaralım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü