 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Bakım ve Aşınma
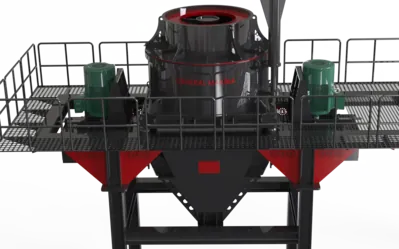
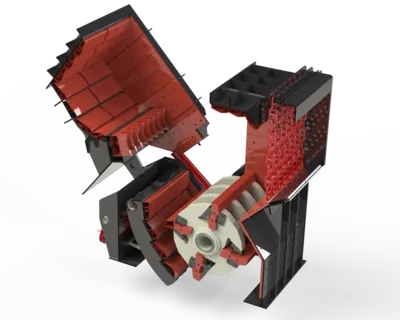
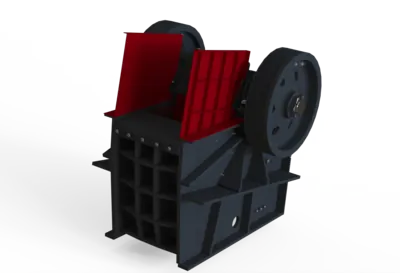
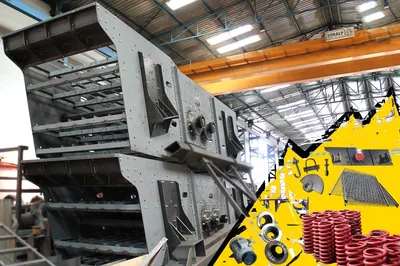
Bakım ve aşınma: kırma-eleme tesisinde asıl maliyet kalemi
Bir kırma-eleme tesisinde makinenin satın alma bedeli, ömrü boyunca harcanacak paranın küçük bir parçasıdır. Ton başına düşen gerçek maliyeti belirleyen üç kalem vardır: enerji, aşınma parçası ve durma. Bu üçünün ikisi doğrudan bakım mühendisinin masasındadır. Aşınma parçasını erken değiştiren tesis parayı çöpe atar, geç değiştiren tesis şaseyi, rotoru ya da gövdeyi riske atar. Doğru olan, aşınmayı tahmin etmek değil ölçmektir. Bu bölüm yağlamadan titreşim ölçümüne, mangan çeliği alaşım seçiminden yedek parça stok politikasına kadar bakım kararlarının hangi verilere dayandığını anlatır.
Bakımın gövdesini kuran mantık basittir: her aşınma parçasının ölçülebilir bir tüketim hızı, her rulmanın kararlı bir sıcaklık imzası, her tahrik grubunun kabul edilebilir bir titreşim bandı vardır. Bu üç imza kayıt altına alındığı gün plansız duruş, planlı duruşa dönüşmeye başlar.
Yağlama planı ve gres seçimi
Kırıcı ve elek rulmanlarında arızaların büyük kısmı yağlamanın yokluğundan değil, yanlış yağlamadan doğar. Yanlış yağlama üç biçimde görülür: fazla gres, yetersiz gres ve uyumsuz gres. Fazla gres rulman boşluğunu doldurup gres kütlesinin kendisini bir sürtünme kaynağına çevirir, sıcaklık yükselir. Yetersiz gres yağ filmini kesip metal temasına yol açar. Uyumsuz gres ise iki farklı kalınlaştırıcının bir arada yumuşayıp yuvadan akmasıyla sonuçlanır.
Kıvam sınıfı: NLGI ne söyler
Gresin kıvamı, işlenmiş penetrasyon değeri üzerinden sınıflanır. Ölçüm 25 °C'de, gres çalıştırıcısında 60 çift strok uygulandıktan sonra yapılır ve sonuç 0,1 mm biriminde okunur. Penetrasyon büyüdükçe gres yumuşar. Sınıflandırma şu şekildedir:
| NLGI sınıfı | İşlenmiş penetrasyon (0,1 mm) | Kıvam | Tesiste tipik kullanım |
|---|---|---|---|
| 000 | 445-475 | Akışkan | Merkezi yağlama hatları, dişli kutusu |
| 00 | 400-430 | Yarı akışkan | Merkezi yağlama, uzun hatlar |
| 0 | 355-385 | Çok yumuşak | Soğuk iklimde otomatik yağlayıcı |
| 1 | 310-340 | Yumuşak | Uzun besleme hattı olan otomatik sistem |
| 2 | 265-295 | Normal | Rulmanlı yatakların büyük bölümü |
| 3 | 220-250 | Sert | Yüksek sıcaklık, dikey mil, kaçak riski yüksek yuva |
| 4 | 175-205 | Çok sert | Özel sızdırmazlık gerektiren uygulamalar |
| 5 | 130-160 | Katı | Nadir, açık dişli uygulamaları |
| 6 | 85-115 | Blok | Modern tesiste pratikte kullanılmaz |
Kırma-eleme tarafında pratik karar alanı 1, 2 ve 3 sınıflarıyla sınırlıdır. Merkezi yağlama pompası uzun hatlara gres basıyorsa daha yumuşak sınıf, dikey milli makinelerde ve sıcak yuvalarda daha sert sınıf tercih edilir. Sınıf tek başına yeterli değildir; taban yağı viskozitesi, kalınlaştırıcı tipi ve aşırı basınç katkısı da eşleşmelidir. Terimlerin karşılıklarını teknik sözlük sayfasından kontrol edebilirsiniz.
Yeniden yağlama aralığını sıcaklığa göre düzeltmek
Gres, yuva sıcaklığı yükseldikçe hızlanan bir yaşlanma sürecine girer. Yerleşik mühendislik kuralı şudur: yuva sıcaklığı 70 °C'nin üzerine çıktığında her 15 °C artış için yeniden yağlama aralığı yarıya indirilir. 70 °C'nin altına inildiğinde aralık her 15 °C için iki katına çıkarılabilir, ancak bu genişletme yalnızca bir kez uygulanır. Tam bilyalı ve eksenel yüklü yatak tiplerinde aralık uzatılmaz. Dikey mil düzeninde ve sürekli titreşim altında aralık kısaltılır. Bu düzeltme, katalog aralığını sahadaki gerçek sıcaklığa bağlayan tek adımdır ve atlandığında yağlama planı kâğıt üzerinde kalır.
Rulman sıcaklığı takibi
Rulman sıcaklığı tek başına bir arıza göstergesi değildir; anlamı eğiliminden gelir. Aynı besleme ve aynı ortam sıcaklığında çalışan bir titreşimli elek yatağının haftalar boyunca 58-62 °C bandında durması sağlıklı bir imzadır. Aynı yatağın iki vardiyada 62 °C'den 78 °C'ye çıkması, mutlak değer hâlâ kabul edilebilir görünse bile müdahale gerektirir. Bu yüzden sıcaklık kaydı vardiya defterine değil, yatak numarasına bağlı sürekli bir seriye yazılır.
| Gözlem | Yorum | Bakım eylemi |
|---|---|---|
| Ortam üstü 20-40 °C artış, kararlı | Normal çalışma imzası | Kayıt, eylem yok |
| Yuva 70 °C üzerine çıktı | Gres yaşlanması hızlanıyor | Her 15 °C için yağlama aralığını yarıya indir |
| 48 saatte 10 °C üzeri sıçrama | Aşırı gres, yük kayması veya erken hasar | Gres miktarını ve titreşim spektrumunu kontrol et |
| Aynı milin iki yatağı arasında 15 °C fark | Hizalama veya boşluk hatası | Kaplin hizasını ve yuva oturmasını ölç |
| Yağlamadan sonra sıcaklık daha da arttı | Fazla gres ya da kıvam uyumsuzluğu | Yuvayı boşalt, doğru sınıfla yeniden doldur |
Ölçüm noktası her seferinde aynı olmalıdır. Yuva gövdesinin farklı bölgeleri arasındaki doğal fark, gerçek eğilimi gizleyecek kadar büyüktür. Sabit tesislerde bu ölçüm hattı bir kez tanımlanır ve makine ömrü boyunca değişmez; maden ocağı sabit tesis düzeninde ölçüm noktalarının şase üzerinde kalıcı olarak işaretlenmesi en verimli çözümdür.
Aşınma parçası ömrünü ölçmek
Çene plakası üç ayda bir değişiyor cümlesi bir ölçüm değildir; takvim, aşınmanın nedeni değil sonucudur. Aşınmanın gerçek birimi işlenen malzeme miktarıdır. Bu yüzden her aşınma parçası için tek bir sayı tutulur: ton başına tüketilen parça kütlesi. Uygulama basittir. Parça takılırken tartılır, sökülürken yeniden tartılır, arada kantar üzerinden geçen ton sayısı okunur. Kayıp kütle ton sayısına bölünür.
Bu sayı elde edildiğinde üç kapı birden açılır. Birincisi, farklı dökümhanelerin aynı parçası artık fiyat değil performans üzerinden karşılaştırılabilir. İkincisi, besleme değişikliğinin aşınmaya etkisi görünür hâle gelir: aynı çeneli kırıcı üzerinde daha ıslak ve killi bir besleme, tüketim hızını fark edilir biçimde değiştirir. Üçüncüsü, değişim anı takvimden çıkıp eşiğe bağlanır; kalan kesit ölçülür, kritik kalınlığa ulaşıldığında parça planlı duruşta değişir.
Ölçüm için üç yöntem birlikte kullanılır: kütle takibi, şablonla profil kontrolü ve kritik bölgelerde kalınlık okuması. Kesit kaybının dağılımı da bilgi verir. Tek bir bölgede yoğunlaşan aşınma malzeme kalitesinden değil besleme dağılımından kaynaklanır ve parça değiştirilerek çözülmez.
Mangan çeliği ve alaşım seçimi
Kırma parçalarının klasik malzemesi ostenitik mangan çeliğidir. Bu malzemenin ayırt edici özelliği, yüzeyinin darbe altında sertleşmesidir. Çözme tavı ve su verme sonrası teslim edilen döküm yaklaşık 200-225 HB sertliktedir; yani gelirken yumuşaktır. Servis sırasında yeterli darbe aldığında yüzey katmanı 500 HB ve üzerine çıkar, çekirdek ise tok ostenitik yapısını korur. Sertleşmenin mekanizması deformasyon ikizlenmesidir. Buradan tek ve çok önemli bir sonuç çıkar: mangan çeliği darbe almazsa sertleşmez. Düşük darbeli, saf abrazif bir uygulamaya mangan koymak, parçanın hiç sertleşmeden aşınmasına yol açar.
Ostenitik mangan dökümlerinin bileşim çerçevesi standartlaştırılmıştır. Yaygın temel sınıfta karbon 1,05-1,35 %, mangan en az 11,0 %, silisyum en çok 1,00 % ve fosfor en çok 0,070 % olarak tanımlanır; sahada mangan içeriği çoğunlukla 11-14 % bandında kalır. Krom, molibden veya nikel eklenen türevleri daha yüksek akma dayanımı ve kalın kesitlerde daha dengeli davranış için kullanılır.
Darbe düşük, abrazyon yüksek olduğunda tercih yüksek kromlu beyaz dökme demire kayar. 14,0-18,0 % krom ve en çok 3,0 % molibden içeren yaygın sınıf, ısıl işlemle 56 HRC ve üzerine çıkarılabilir; döküm hâlinde tipik sertlik 450-550 HB bandındadır. Molibden burada sertlik için değil, kalın kesitin de sertleşebilmesi için vardır. Karbür oranı yüksek olduğu için bu malzeme aşınmaya çok dirençli, darbeye ise kırılgandır.
| Malzeme ailesi | Bileşim çerçevesi | Sertlik | Uygun aşınma rejimi |
|---|---|---|---|
| Ostenitik mangan çeliği, temel sınıf | C 1,05-1,35 %, Mn en az 11,0 %, Si en çok 1,00 %, P en çok 0,070 % | Teslimde 200-225 HB, yüzey 500 HB üzeri | Yüksek darbe: çene plakası, konkav, manto |
| Mangan + krom / molibden türevleri | Temel sınıfa alaşım ilavesi | Teslimde benzer, akma dayanımı daha yüksek | Kalın kesit, yüksek darbe |
| Yüksek kromlu beyaz dökme demir | Cr 14,0-18,0 %, Mo en çok 3,0 % | Döküm 450-550 HB, ısıl işlemle en az 56 HRC | Düşük darbe, yüksek abrazyon: tersiyer, kabuk astarı |
Sekonder kademede malzeme seçimi makine seçiminden ayrılamaz; kırma prensibi darbe rejimini belirler. Bu ilişkiyi konik mi darbeli mi sekonder seçimi karşılaştırmasında adım adım izleyebilir, uygun gövdeyi kırıcı ailesi içinden seçebilirsiniz. Aynı yaklaşım konik kırıcı kavite parçaları ve primer darbeli kırıcı darbe çubukları için de geçerlidir.
Titreşim analizi ve kabul bandı
Titreşim ölçümü, dönen grupların durumunu hasar oluşmadan önce görmenin en doğrudan yoludur. Ölçüm dönmeyen parça üzerinden, tipik olarak yatak gövdesinden alınır ve genel efektif hız değeri olarak değerlendirilir; ilgili frekans aralığı 10-1000 Hz bandıdır. Orta boy elektrikli makineler için, yani 15 kW ile 300 kW arası güç veya 160-315 mm mil yüksekliği sınıfında, rijit temele oturan düzenlerde kabul bandı şu şekilde bölünür:
| Bölge | Efektif hız (mm/s) | Anlamı | İşletme kararı |
|---|---|---|---|
| A | 1,4 ve altı | Yeni devreye alınmış makine düzeyi | Referans değer olarak kaydedilir |
| B | 1,4-2,8 | Sınırsız uzun süreli çalışmaya uygun | Normal takip |
| C | 2,8-4,5 | Yetersiz, çalışma süresi sınırlanmalı | Nedeni bulunur, planlı duruşa alınır |
| D | 4,5 üzeri | Kabul edilemez, hasar üretebilir | Müdahale önceliklidir |
Esnek temele oturan makinelerde izin verilen değerler daha yüksektir, çünkü bağlantı ilave sönümleme sağlar. Bu iki kolonun karıştırılması sahada sık görülen bir hatadır. Bandın kendisi bir kılavuzdur; makinenin kendi geçmişi ve eğilim değişimi mutlak eşikten daha güçlü bir sinyaldir. Bir makine aylardır 2,1 mm/s'de çalışıyorken 3,0 mm/s'ye çıktığında, hâlâ D bölgesinden uzak olsa bile bir şey değişmiştir.
Planlı duruş takvimi
Planlı duruş, üretim kaybı değil üretim koruma yatırımıdır. Takvimi kuran mantık, aynı gövdeyi iki kez açmamaktır. Bir duruşta yapılacak işler tek listede toplanır: aşınma parçası değişimi, gres yenileme, bant ekleme ve gerdirme kontrolü, tahrik hizası, sızdırmazlık elemanları. Süresi bilinen ve parçası rafta olan işler bu listeye girer; teşhisi tamamlanmamış işler girmez, çünkü duruşu uzatan şey iş sayısı değil belirsizliktir.
Takvim üç girdiden beslenir: aşınma ölçümünün verdiği kalan ömür, sıcaklık ve titreşim eğilimlerinin işaret ettiği erken uyarılar, bir de üretim programının izin verdiği pencere. Bu üç girdi bir araya geldiğinde duruş, kırılan parçanın dayattığı zamanda değil işletmenin seçtiği zamanda gerçekleşir. konveyör bant hatlarında ek yeri kontrolü ile sabit konkasör tesisi şase bağlantı torkları, yıllık büyük duruşta birlikte yapılması en verimli olan iki iştir.
Duruşun maliyet tarafını görmek için ton başına düşen bakım payını hesaba katmak gerekir; işletme maliyeti hesaplayıcı bu payı enerji ve aşınma kalemleriyle birlikte değerlendirmenizi sağlar.
Yedek parça stoğu nasıl kurulur
Stok politikası iki soruyu birlikte yanıtlamalıdır: bu parça yokken tesis durur mu, ve bu parça ne kadar sürede gelir. İki cevabın kesişimi stok kararını verir. Duruşa yol açan ve tedarik süresi uzun olan parça rafta tutulur. Duruşa yol açmayan ve hızlı gelen parça için stok tutmak sermayeyi bağlar.
Aşınma parçalarında stok seviyesi ton başına tüketim ölçümünden doğar. Aylık üretim tonajı ve ölçülmüş tüketim hızı biliniyorsa, tedarik süresini karşılayacak miktar aritmetikle çıkar. Rulman, sızdırmazlık elemanı ve kaplin gibi kritik ama ucuz kalemlerde kural farklıdır: bunlar fiyatına göre değil, yokluğunun maliyetine göre stoklanır. Uyumlu gövde ve boyutların doğrulanması için konkasör tesisleri yedek parçalar listesi ve yedek parça grubu referans alınır.
Bu bölümdeki yazılar tek bir alışkanlığı kurmayı hedefler: ölçmeden değiştirmemek, ölçtükten sonra beklememek. Tesisinizin aşınma ve yağlama planını mevcut ölçümleriniz üzerinden gözden geçirmek isterseniz, işletme verilerinizle birlikte mühendislik ekibimize yazın; kalan ömrü ve stok seviyelerini birlikte çıkaralım.
Sıkça Sorulan Sorular
Rulman yuvası kaç dereceye kadar normal sayılır?
Mutlak bir üst sınır yerine eğilime bakılır. Ortam sıcaklığının 20-40 °C üzerinde kararlı seyreden bir yuva normal kabul edilir. Yuva 70 °C üzerine çıktığında gres yaşlanması hızlandığı için yeniden yağlama aralığı her 15 °C artış için yarıya indirilir.
Aşınma parçasının ömrünü hangi birimle takip etmeliyim?
Takvimle değil, ton başına tüketilen parça kütlesiyle. Parça takılırken ve sökülürken tartılır, arada kantardan geçen tonaj okunur, kayıp kütle tonaja bölünür. Bu sayı farklı tedarikçileri fiyat yerine performans üzerinden karşılaştırmanın tek dürüst yoludur.
Mangan çeliği her kırma kademesinde doğru tercih midir?
Değil. Ostenitik mangan çeliği yüzeyi ancak yeterli darbe aldığında sertleşir; teslim hâlinde 200-225 HB civarındadır ve servis altında 500 HB üzerine çıkar. Darbenin düşük, abrazyonun yüksek olduğu kademelerde sertleşme gerçekleşmez, bu durumda yüksek kromlu beyaz dökme demir daha uzun ömür verir.
Hangi NLGI sınıfını seçmeliyim?
Kırma-eleme uygulamalarında karar alanı pratikte 1, 2 ve 3 sınıflarıdır. Uzun hatlı merkezi yağlamada daha yumuşak sınıf, dikey milli makinelerde ve sıcak yuvalarda daha sert sınıf tercih edilir. Kıvam tek başına yetmez; taban yağı viskozitesi ve kalınlaştırıcı tipi de eşleşmelidir.
Titreşim değeri hangi noktadan sonra müdahale gerektirir?
15-300 kW gücündeki, rijit temele oturan orta boy makinelerde 1,4 mm/s altı yeni makine düzeyi, 1,4-2,8 mm/s sınırsız çalışmaya uygun banttır. 2,8-4,5 mm/s aralığında çalışma süresi sınırlanır ve neden araştırılır; 4,5 mm/s üzeri kabul edilemez sayılır.
Yedek parça stoğunu neye göre belirlerim?
İki soruyu birlikte yanıtlayarak: bu parça yokken tesis durur mu ve tedarik süresi ne kadar. Duruşa yol açan ve uzun tedarik süresi olan kalemler rafta tutulur. Aşınma parçalarında miktar, ölçülmüş ton başına tüketim ile aylık tonajın çarpımından çıkar.