EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Tamaño de alimentación tras voladura y boca de la trituradora primaria
La producción se decide en el frente, no en la placa de características
Las plantas que no alcanzan su capacidad nominal rara vez están mal dimensionadas, pero muy a menudo están mal alimentadas. El tamaño de alimentación tras voladura determina cuántas toneladas ve realmente el primario, cuánto duran las piezas de desgaste y cuántas veces por turno hay que despejar la cámara a mano. Mientras el equipo de perforación y voladura se mide por coste del metro perforado y la planta por disponibilidad, nadie se hace cargo del dato que une a ambos: la distribución granulométrica de la pila.
Este artículo recorre la cadena en el sentido correcto. Primero se fija el bloque máximo admisible, después se eligen el alimentador y la boca capaces de aceptarlo, y solo al final se ajusta la voladura para respetar ese techo. Al revés, el resultado es conocido: primario parado, excavadora en cola y martillo hidráulico trabajando toda la jornada.
La regla del ochenta por ciento
La práctica habitual limita el mayor bloque admitido en una machacadora de mandíbulas primaria a aproximadamente el 80 por ciento de la boca, la distancia entre placas en la abertura de entrada. Parte de la literatura técnica admite una banda del 80 al 90 por ciento, aunque en producción continua el valor bajo sigue siendo la opción segura. El motivo es geométrico: un bloque próximo a la boca forma un arco sobre la abertura en lugar de ser arrastrado hacia abajo, y todo lo que viene detrás deja de avanzar.
| Boca de entrada | Límite 80% | Banda alta 90% | Aplicación típica |
|---|---|---|---|
| 600 mm | 480 mm | 540 mm | Cantera pequeña, material de demolición |
| 800 mm | 640 mm | 720 mm | Planta de áridos de tamaño medio |
| 1000 mm | 800 mm | 900 mm | Roca dura, fragmentación gruesa |
| 1200 mm | 960 mm | 1080 mm | Instalación fija de alto tonelaje |
La columna del 80 por ciento es un techo, no un objetivo. La mayor parte de la pila debe quedar claramente por debajo y solo algunos bloques deben acercarse al límite. Importa la distribución, no una medida aislada: un bloque de 900 mm cuesta un turno, un flujo constante de bloques de 700 mm cuesta un mes.
Boca y reglaje de salida no son lo mismo
La boca corresponde a la entrada; el reglaje de salida define la granulometría del producto. Responden a preguntas distintas: qué envía la cantera y qué acepta la etapa siguiente. Comprobar ambas cotas por separado antes de pedir una trituradora de mandíbula elimina la mitad de las sorpresas de la primera semana de puesta en marcha.
Cómo desplaza la curva el diseño de voladura
El tamaño medio de fragmento varía de forma inversa al consumo específico: a mayor energía explosiva por metro cúbico de roca, menor tamaño medio. Los modelos empíricos de fragmentación empleados en minería estiman esa relación a partir de la energía del explosivo, un factor de roca y el volumen volado. Son aproximaciones, y son más débiles justo donde a la planta le importa: en la cola gruesa, donde viven los bolos. La salida del modelo se trata como hipótesis y se calibra con medidas reales de pila.
Las palancas prácticas son la piedra y el espaciamiento, el diámetro de perforación, la secuencia de retardos, la longitud del retacado y la elección del explosivo. Abrir la malla ahorra perforación, y ese ahorro reaparece aguas abajo como taqueo secundario, menor caudal de alimentación y consumo acelerado de placas. La decisión solo tiene sentido sumando ambas partidas.
Cuando la fracturación manda
La estratificación, las diaclasas y el espaciado natural de discontinuidades dominan a menudo el resultado. Si el tamaño de bloque in situ lo marca el espaciado de juntas, subir el consumo específico incrementa sobre todo la vibración y las proyecciones sin mover la cola gruesa. La respuesta correcta no es una voladura más agresiva, sino una alimentación y un precribado dimensionados para los bloques que el macizo impone.
Luz de parrilla: el primer filtro
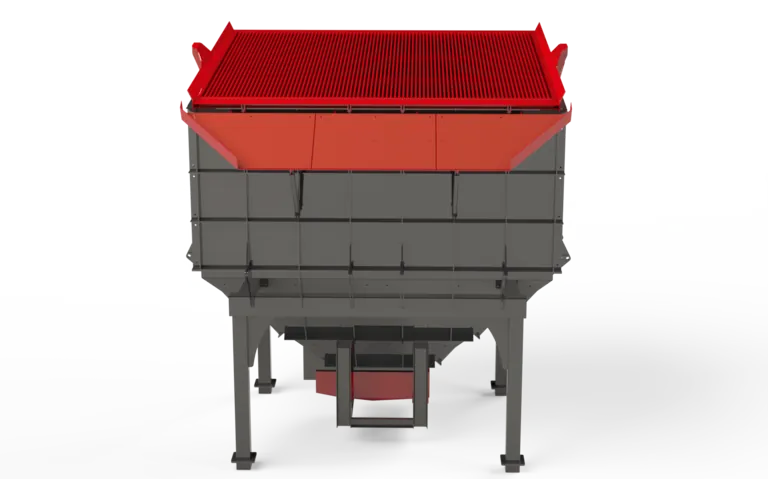
La sección de parrilla del alimentador separa el material que ya cumple la granulometría de producto. La práctica común fija la luz igual o ligeramente inferior al reglaje de salida de la trituradora. Una luz mayor que el reglaje mete material terminado en la cámara y consume energía, vida de blindajes y capacidad que deberían reservarse a la roca que aún debe reducirse. Las parrillas estáticas se ciegan con más facilidad; una sección vibrante hace el mismo trabajo con menos paradas.
La fracción precribada varía según el yacimiento y reduce directamente la carga que llega a la trituradora. Sin medirla no hay cálculo honesto de capacidad, porque las toneladas vertidas en la tolva y las que entran en la cámara no son la misma cifra.
Límites de alimentación de las plantas móviles
Los valores siguientes proceden de las especificaciones de las plantas de serie y fijan el techo que la cantera debe respetar.
| Modelo | Alimentación máxima | Capacidad | Reglaje de salida |
|---|---|---|---|
| General 640 | 500 mm | 40-70 t/h | 0-100 mm |
| General 800 | 600 mm | 80-120 t/h | 0-100 mm |
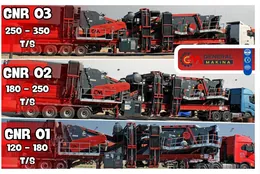
| General 01 | 700 mm | 120-180 t/h | 0-100 mm |
| General 950 | 800 mm | 120-180 t/h | 0-100 mm |
| GNR-MC110 | 900 mm | 200-300 t/h | 0-100 mm |
| General 02 | 1000 mm | 180-250 t/h | 0-100 mm |
La tabla se lee en ambos sentidos. Una cantera que produce con regularidad bloques por encima de 800 mm atascará cada turno una máquina limitada a 500 mm. A la inversa, si la pila se mantiene por debajo de 400 mm, una entrada de 1000 mm está sobredimensionada y se paga dos veces, en inversión y en energía.
Medir en lugar de estimar
El análisis de imagen de la pila volada es la vía de medición habitual. Fotografías tomadas con un objeto de referencia a escala, junto con un recuento de bolos por cazo, dan una imagen utilizable. Repetir el mismo método tras cada voladura vale más que una única medición muy precisa.
Tres indicadores merecen registro: horas de martillo dedicadas a taqueo secundario, paradas del primario atribuibles a arcos y variabilidad del caudal del alimentador dentro del turno. Cuando los tres empeoran a la vez, la causa está en el frente. Las decisiones relacionadas del lado de planta se recogen en ingeniería minera.
Orden de las decisiones
Definir la gama de productos, derivar de ella el reglaje de salida, ajustar la parrilla a ese reglaje, elegir una boca de al menos 1,25 veces el mayor bloque realmente producido y, por último, ajustar la voladura por debajo de ese techo. En ese orden, el primario dedica sus horas a triturar y no a desatascarse.
Preguntas frecuentes
¿Qué proporción de bolos se considera problema?
No existe un umbral universal. El criterio son las horas de martillo más la parada del primario atribuible al sobretamaño. Cuando esa suma altera el plan de turno, la proporción es alta.
¿Una máquina mayor resuelve el sobretamaño?
Eleva el techo pero no cambia la distribución: el cuello de botella permanece y la inversión sube. Sin corregir el frente suele ser la respuesta más cara.
¿Más explosivo da siempre fragmento más fino?
No. Si el espaciado de juntas gobierna el tamaño de bloque, la energía adicional sale del banco como vibración y proyección.
¿Y si la luz de parrilla queda por debajo del reglaje de salida?
Baja la carga de la trituradora, pero todo lo precribado pasa directo al flujo de producto. Conviene confirmar que la superficie de cribado y la especificación de finos lo admiten.
Definiciones de términos técnicos: Glosario