EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Eficiencia de cribado y dimensionamiento de la superficie de criba
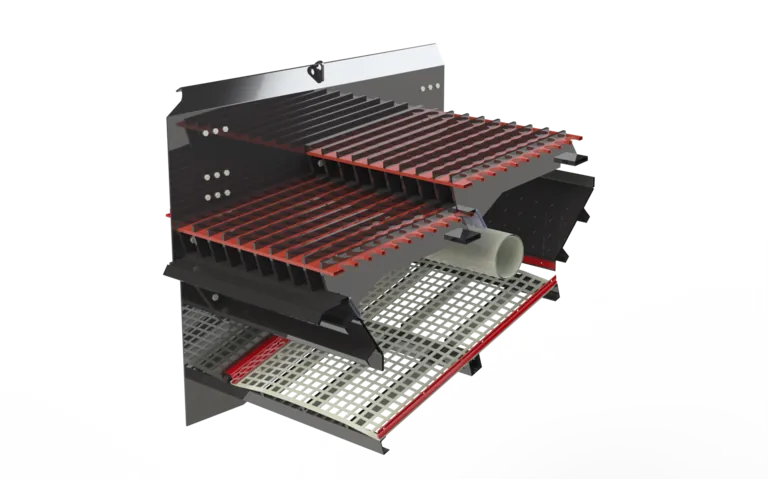
Cuando en una planta se discute un cuello de botella en el cribado, el veredicto habitual es que la criba se ha quedado pequeña. Ese veredicto no se puede comprobar sin eficiencia de cribado y dimensionamiento de la superficie de criba, porque la misma máquina entrega una capacidad completamente distinta en cuanto cambian el espesor de la cama y la proporción de grano límite. El orden correcto consiste en medir primero la eficiencia del piso instalado mediante análisis granulométrico, calcular después la superficie que exige el tonelaje objetivo y sólo entonces plantear una máquina mayor o una disposición diferente de pisos.
Qué miden en realidad eficiencia de cribado y dimensionamiento de la superficie de criba
La eficiencia de cribado es una recuperación: indica qué parte del pasante contenido en la alimentación llegó de verdad al producto inferior. Se obtiene de los análisis granulométricos de tres corrientes, sin necesidad de pesar ningún caudal. La relación de dos productos de uso corriente es E = c(f − u) ⁄ f(c − u), donde f es la fracción de pasante en la alimentación, c esa fracción en el producto inferior y u la misma fracción en el rechazo. Cuanto más fino escapa con el rechazo, mayor resulta u y menor la eficiencia.
| Símbolo | Significado | Punto de muestreo | Lectura |
|---|---|---|---|
| E | Eficiencia, recuperación del pasante | Valor calculado | Los objetivos de diseño se sitúan en la parte alta |
| f | Fracción de pasante en la alimentación | Caja de alimentación | Cuanto menor, más exigente la aplicación |
| c | Fracción de pasante en el producto inferior | Descarga bajo el piso | Baja de forma clara con la malla rota |
| u | Fracción de pasante en el rechazo | Descarga sobre el piso | Indicador directo de finos perdidos |
La medición se repite en los mismos puntos antes y después de cada cambio. Una sola tanda refleja únicamente la humedad y el caudal de ese momento; una decisión necesita lecturas repartidas en varios turnos.
Cálculo de la superficie necesaria
El enfoque industrial consolidado escala una capacidad base mediante una serie de factores de corrección. La superficie requerida es el tonelaje de alimentación más fino que la luz de malla dividido entre la capacidad base multiplicada por todos los factores aplicables. La capacidad base describe cuánto material deja pasar la unidad de superficie con una luz dada en condiciones normalizadas; los factores expresan cuánto se aparta la alimentación real de esas condiciones.
| Factor | Qué corrige | Efecto sobre el resultado |
|---|---|---|
| Capacidad base | Capacidad por unidad de superficie con una luz dada | Punto de partida del cálculo |
| Factor de rechazo | Proporción real de alimentación más gruesa que la luz | Más rechazo exige más superficie |
| Factor de media luz | Proporción más fina que la mitad de la luz | Facilita el paso cuando aumenta |
| Posición del piso | Los pisos inferiores reciben alimentación precribada | La capacidad decrece hacia abajo |
| Cribado húmedo | Aportación del riego al paso de material | Reduce superficie cuando la aplicación lo permite |
| Densidad aparente | Desviación respecto al peso normalizado | Desplaza la necesidad de superficie |
| Superficie libre | Porcentaje de hueco de la malla | Menos hueco, más superficie necesaria |
| Forma de la luz | Ranurada o rectangular en vez de cuadrada | Facilita el paso y relaja el control de tamaño |
| Eficiencia objetivo | Diferencia respecto a la hipótesis normalizada | Objetivo más alto, superficie mayor |
El valor del método no está en dar una cifra exacta sino en mostrar qué variable empuja el resultado y en qué dirección. El mismo tonelaje cabe en una máquina modesta con malla de alta superficie libre y exige el doble con una malla propensa al cegado.
El espesor de cama, el límite invisible
Aunque el cálculo de superficie salga holgado, un piso no alcanza su capacidad de diseño si la cama de material sigue siendo gruesa en la descarga. Los finos enterrados bajo la capa nunca tocan la malla y salen con el rechazo. El espesor depende del caudal, del ancho del piso, de la densidad aparente y de la velocidad de avance. En la práctica el cuello de botella no suele ser la superficie total sino el ancho de alimentación: el material que entra sin repartirse deja parte de la criba sin trabajar.
Grano límite y cegado
Las partículas próximas a la luz de malla forman la parte más difícil del trabajo. O bien se encajan en el hueco o bien rebotan varias veces y salen con el rechazo. Con alimentación húmeda y arcillosa, las partículas encajadas cierran los huecos y la superficie libre se desploma. La respuesta no es una máquina mayor sino otra malla, otra luz u otro régimen de cribado. Sobre cómo afecta a la capacidad la elección entre vía seca y vía húmeda, véase la comparación de cribado seco o húmedo.
Lado máquina: movimiento, inclinación y pisos
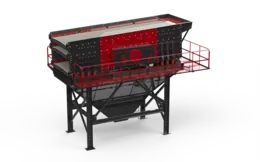
El segundo grupo de variables pertenece a la máquina. Las cribas inclinadas de movimiento circular toman el avance de la gravedad y siguen siendo el caballo de batalla en áridos; las horizontales de movimiento lineal lo toman del ángulo de vibración, rebajan la altura de la instalación y estrechan el control de tamaño. La amplitud se aumenta en material grueso para esponjar la cama y la frecuencia se eleva en cortes finos. Cada piso añadido hace que la alimentación del inferior dependa de la eficiencia del superior. Para tamaños de caja y ejecuciones, la página de criba vibratoria convencional es el punto de partida.
Causas de campo que hunden la eficiencia
Si la eficiencia medida queda por debajo de lo previsto, se revisa por orden: reparto de la alimentación en todo el ancho, tensión e integridad de la malla, huecos cegados, asiento de muelles y tacos de goma, amplitud igual en las cuatro esquinas, inclinación alterada y humedad al alza. La mayoría de estos puntos se corrigen sin inversión, y la decisión de comprar una máquina mayor sólo resulta honesta cuando todos quedan descartados.
Preguntas frecuentes
¿Qué muestras bastan para evaluar la eficiencia?
Bastan tres muestras simultáneas de alimentación, producto inferior y rechazo, tomadas en el mismo turno y con caudal estable.
Si falta capacidad, ¿qué se cambia primero?
La superficie libre y la forma de la luz, porque ese cambio altera la necesidad de superficie sin sustituir la máquina.
¿La eficiencia máxima es siempre el objetivo?
No. Una eficiencia muy alta implica más superficie y menos tonelaje. El objetivo es la eficiencia más baja que aún cumple la especificación del producto.
Definiciones de términos técnicos: Glosario