 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mantenimiento y desgaste
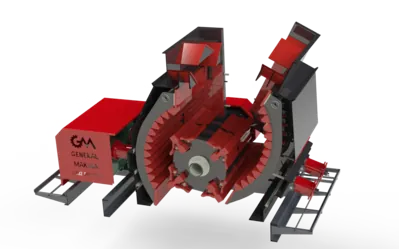
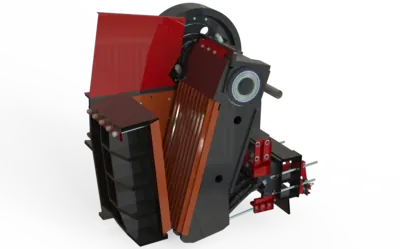
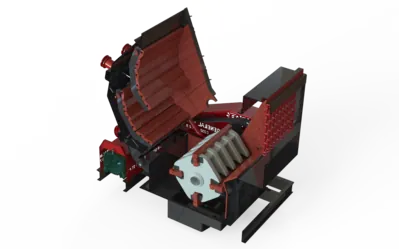
Mantenimiento y desgaste: donde se decide el coste por tonelada
El precio de compra de una trituradora es solo una parte pequeña de lo que la máquina gastará a lo largo de su vida útil. Tres partidas fijan el coste real por tonelada: energía, piezas de desgaste y parada. Dos de esas tres dependen directamente del ingeniero de mantenimiento. Cambiar una pieza demasiado pronto es tirar dinero; alargarla en exceso pone en riesgo el bastidor, el rotor o la carcasa. La salida no está en estimar mejor, sino en medir. Esta sección explica sobre qué cifras se apoyan las decisiones de mantenimiento, desde la lubricación y la temperatura de rodamientos hasta la elección de aleación y la política de repuestos.
El razonamiento de fondo es sencillo. Cada pieza de desgaste tiene una velocidad de consumo medible, cada rodamiento una firma térmica estable y cada grupo de accionamiento una banda de vibración admisible. El día en que esas tres firmas quedan registradas, la parada imprevista empieza a convertirse en parada programada.
Plan de lubricación y elección de la grasa
La mayoría de los fallos de rodamiento en trituradoras y cribas no se debe a la falta de grasa, sino a una práctica de engrase equivocada. Aparece de tres formas: exceso, defecto e incompatibilidad. El exceso llena el volumen libre del rodamiento, de modo que la propia masa de grasa se convierte en fuente de rozamiento y el alojamiento se calienta. El defecto rompe la película de aceite y permite el contacto metal con metal. Las grasas incompatibles se reblandecen al mezclarse dos espesantes distintos y acaban escapando del alojamiento.
Qué indica la clase de consistencia
La consistencia de una grasa se clasifica por la penetración trabajada. La medición se realiza a 25 °C tras 60 dobles carreras en el trabajador de grasa y el resultado se expresa en décimas de milímetro. Cuanto mayor es la penetración, más blanda es la grasa.
| Clase NLGI | Penetración trabajada (0,1 mm) | Consistencia | Uso habitual en planta |
|---|---|---|---|
| 000 | 445-475 | Fluida | Líneas de engrase centralizado, reductores |
| 00 | 400-430 | Semifluida | Sistemas centralizados con tramos largos |
| 0 | 355-385 | Muy blanda | Engrasadores automáticos en clima frío |
| 1 | 310-340 | Blanda | Automatismos con conducciones largas |
| 2 | 265-295 | Normal | Mayoría de alojamientos de rodamientos |
| 3 | 220-250 | Firme | Temperatura alta, ejes verticales, alojamientos con fugas |
| 4 | 175-205 | Muy firme | Aplicaciones con estanqueidad especial |
| 5 | 130-160 | Dura | Poco frecuente, engranajes abiertos |
| 6 | 85-115 | En bloque | Prácticamente sin uso en planta moderna |
En trituración y clasificación el margen práctico se reduce a las clases 1, 2 y 3. Si una bomba central empuja grasa por conducciones largas conviene la clase más blanda; en máquinas de eje vertical y alojamientos calientes, la más firme. La clase por sí sola no es una especificación: la viscosidad del aceite base, el tipo de espesante y los aditivos de extrema presión deben ajustarse también al servicio. Los términos están recogidos en el glosario técnico.
Corregir el intervalo de reengrase según la temperatura
La grasa envejece más rápido a medida que sube la temperatura del alojamiento, y la regla de ingeniería asentada es concreta. Por encima de 70 °C el intervalo de reengrase se reduce a la mitad por cada 15 °C adicionales, hasta el límite superior de la grasa. Por debajo de 70 °C el intervalo puede duplicarse con una bajada de 15 °C, pero esa ampliación se aplica una sola vez. En rodamientos de complemento completo y en montajes axiales no se amplía en ningún caso. El eje vertical y la vibración continua acortan el intervalo. Esta corrección es el único paso que une el intervalo de catálogo con la temperatura real de la instalación; omitirla deja el plan de lubricación en el papel.
Seguimiento de la temperatura de rodamientos
Una lectura aislada de temperatura dice poco: la información está en la tendencia. El rodamiento de una criba vibratoria que se mantiene semanas en la banda 58-62 °C con la misma alimentación y la misma temperatura ambiente presenta una firma sana. El mismo rodamiento subiendo de 62 °C a 78 °C en dos turnos exige actuar aunque el valor absoluto siga pareciendo tolerable. Por eso las lecturas pertenecen a una serie continua ligada a un número de apoyo y no al parte de turno.
| Observación | Interpretación | Actuación |
|---|---|---|
| 20-40 °C sobre el ambiente, estable | Firma normal de funcionamiento | Solo registrar |
| Alojamiento por encima de 70 °C | Envejecimiento acelerado de la grasa | Reducir el intervalo a la mitad por cada 15 °C |
| Salto de más de 10 °C en 48 horas | Exceso de grasa, traslado de carga o daño incipiente | Revisar cantidad de grasa y espectro de vibración |
| Diferencia de 15 °C entre dos apoyos del mismo eje | Error de alineación o de juego | Medir alineación del acoplamiento y asiento del alojamiento |
| La temperatura sube más después de engrasar | Exceso de grasa o conflicto de consistencias | Purgar el alojamiento y rellenar con la clase correcta |
El punto de medida debe ser el mismo cada vez. La dispersión natural entre distintas zonas de un mismo alojamiento basta para ocultar una tendencia real. En instalaciones fijas la ruta de medición se define una vez y se mantiene durante toda la vida de la máquina; en una planta fija para cantera lo más eficaz es marcar los puntos de forma permanente sobre la estructura.
Medir la vida de una pieza de desgaste
Decir que una mandíbula dura tres meses no es una medición: el calendario es consecuencia del desgaste, no su causa. La unidad verdadera del desgaste es el material procesado, así que por cada pieza se lleva una sola cifra: masa de pieza consumida por tonelada. El procedimiento es simple. Se pesa la pieza al montarla, se vuelve a pesar al desmontarla y entre ambos momentos se lee el tonelaje que pasó por la báscula. La masa perdida se divide por el tonelaje.
En cuanto existe esa cifra se abren tres puertas a la vez. Primera: las piezas de distintas fundiciones se comparan por rendimiento y no por precio. Segunda: se hace visible el efecto de un cambio de alimentación, porque un material más húmedo y arcilloso altera de forma apreciable la velocidad de consumo en la misma trituradora de mandíbulas. Tercera: el momento de cambio abandona el calendario y se ata a un umbral; se mide la sección restante y, al alcanzar el espesor crítico, la pieza se sustituye en una parada programada.
Tres métodos se complementan: seguimiento de masa, control de perfil con plantilla y lectura de espesor en zonas críticas. El reparto de la pérdida también informa. Un desgaste concentrado en una sola zona proviene del reparto del material en la alimentación y no de la calidad de fundición; cambiar la pieza no lo resuelve.
Acero al manganeso y elección de aleación
El material clásico de las superficies de trituración es el acero austenítico al manganeso, cuya propiedad distintiva es que la superficie endurece bajo impacto. Tras el tratamiento de solución y el temple en agua, la pieza se entrega en torno a 200-225 HB, es decir, llega blanda. Con impacto suficiente en servicio la capa superficial supera los 500 HB, mientras el núcleo conserva su estructura austenítica tenaz. El mecanismo de endurecimiento es el maclado por deformación. De ahí se deriva una consecuencia decisiva: sin impacto, el acero al manganeso no endurece. Colocar manganeso en un servicio de bajo impacto y puramente abrasivo produce una pieza que se consume sin alcanzar nunca su dureza de trabajo.
El marco de composición de las piezas austeníticas al manganeso está normalizado. La calidad base habitual se define con carbono 1,05-1,35 %, manganeso mínimo 11,0 %, silicio máximo 1,00 % y fósforo máximo 0,070 %; en la práctica el contenido de manganeso suele situarse en la banda 11-14 %. Las variantes con cromo, molibdeno o níquel se emplean cuando se exige un límite elástico mayor o mejor comportamiento en secciones gruesas.
Cuando el impacto es bajo y la abrasión alta, la elección se desplaza a la fundición blanca de alto cromo. La calidad extendida con 14,0-18,0 % de cromo y hasta 3,0 % de molibdeno puede tratarse térmicamente hasta 56 HRC y por encima; en bruto de fundición la dureza se sitúa típicamente en la banda 450-550 HB. El molibdeno no está por la dureza en sí, sino por la templabilidad de las secciones gruesas. La elevada proporción de carburos hace este material muy resistente a la abrasión y, en la misma medida, frágil al impacto.
| Familia de material | Marco de composición | Dureza | Régimen de desgaste adecuado |
|---|---|---|---|
| Acero austenítico al manganeso, calidad base | C 1,05-1,35 %, Mn mínimo 11,0 %, Si máximo 1,00 %, P máximo 0,070 % | 200-225 HB al entregarse, superficie por encima de 500 HB | Impacto alto: mandíbulas, mantos, cóncavos |
| Manganeso con cromo o molibdeno | Calidad base con adiciones de aleación | Similar al entregarse, límite elástico mayor | Secciones gruesas con impacto alto |
| Fundición blanca de alto cromo | Cr 14,0-18,0 %, Mo hasta 3,0 % | 450-550 HB en bruto, mínimo 56 HRC tratada | Impacto bajo, abrasión alta: etapa terciaria, blindajes |
En la etapa secundaria la elección del material no se separa de la elección de la máquina, porque el principio de trituración fija el régimen de impacto. Esa relación se desarrolla paso a paso en la comparación trituradora secundaria de cono o de impacto, y la máquina adecuada se localiza en la gama de trituradoras. El mismo criterio rige las piezas de cámara de una trituradora de cono y las barras de una trituradora de impacto primaria.
Análisis de vibración y banda de aceptación
La medición de vibración es la vía más directa para ver el estado de los grupos rotativos antes de que se forme un daño. La lectura se toma sobre piezas no rotativas, normalmente el alojamiento del rodamiento, y se evalúa como velocidad eficaz global en la banda de 10-1000 Hz. Para máquinas eléctricas de tamaño medio, es decir de 15 kW a 300 kW de potencia o con alturas de eje de 160-315 mm, montadas sobre base rígida, la banda de aceptación se divide así:
| Zona | Velocidad eficaz (mm/s) | Significado | Decisión de explotación |
|---|---|---|---|
| A | 1,4 o menos | Nivel de máquina recién puesta en servicio | Registrar como valor de referencia |
| B | 1,4-2,8 | Apta para servicio continuo sin restricción | Seguimiento rutinario |
| C | 2,8-4,5 | Insatisfactoria, conviene limitar el tiempo de marcha | Buscar la causa y programar parada |
| D | más de 4,5 | Inaceptable, capaz de causar daño | La intervención es prioritaria |
Las máquinas sobre base flexible admiten valores más altos porque el montaje aporta amortiguación; confundir ambas columnas es un error frecuente en campo. La banda es una guía: el historial propio de la máquina y el sentido de su tendencia pesan más que un umbral absoluto. Un conjunto que llevaba meses en 2,1 mm/s y ahora marca 3,0 mm/s ha cambiado, aunque siga lejos de la zona D.
Calendario de paradas programadas
La parada programada no es producción perdida, es producción protegida. La regla que ordena el calendario consiste en no abrir dos veces el mismo alojamiento. Todo lo que se hará en una parada figura en una sola lista: cambio de piezas de desgaste, renovación de grasa, revisión de empalme y tensión de banda, alineación del accionamiento, elementos de estanqueidad. Entran los trabajos de duración conocida cuya pieza ya está en almacén; no entran los que tienen el diagnóstico sin cerrar, porque lo que alarga una parada es la incertidumbre y no el número de tareas.
El calendario se alimenta de tres entradas: la vida restante que aporta la medición de desgaste, los avisos tempranos de las tendencias de temperatura y vibración, y la ventana que permite el programa de producción. Cuando las tres coinciden, la parada ocurre en el momento que elige la explotación y no en el que impone una pieza rota. La inspección de empalmes en líneas de cinta transportadora y el control de pares de apriete de la estructura de una planta de trituración fija conviene agruparlos en la misma parada anual.
La cara económica solo aparece cuando entra en el cálculo la parte de mantenimiento por tonelada; la calculadora de coste operativo coloca esa parte junto a la energía y al desgaste.
Cómo se dimensiona el stock de repuestos
Una política de stock debe responder a dos preguntas a la vez: ¿se detiene la planta sin esta pieza y en cuánto tiempo llega? El cruce de ambas respuestas es la decisión. Las piezas que detienen la producción y tienen plazo largo se guardan en almacén. Mantener stock de una pieza que no detiene nada y llega rápido solo inmoviliza capital.
En piezas de desgaste el nivel de stock nace de la medición de consumo. Conocidos el tonelaje mensual y la velocidad de consumo medida, la cantidad que cubre el plazo sale de una cuenta simple. En artículos críticos pero baratos, como rodamientos, retenes y acoplamientos, la regla cambia: se almacenan por el coste de su ausencia y no por su propio precio. Medidas y asientos se verifican contra la lista de repuestos para plantas de trituración y el grupo de piezas de repuesto.
Todo lo que sigue en esta sección sirve a un único hábito: no sustituir sin haber medido y no esperar una vez medido. Si quiere revisar su plan de desgaste y lubricación a partir de sus propios registros, envíe los datos de explotación a nuestro equipo técnico y calcularemos juntos la vida restante y los niveles de stock.
Preguntas frecuentes
¿Hasta qué temperatura es normal un alojamiento de rodamiento?
No hay un techo único que sirva: importa la tendencia. Un alojamiento estable entre 20 y 40 °C por encima del ambiente se considera normal. Al pasar de 70 °C la grasa envejece más rápido, por lo que el intervalo de reengrase se reduce a la mitad por cada 15 °C adicionales.
¿En qué unidad debo seguir la vida de una pieza de desgaste?
No en calendario, sino en masa de pieza consumida por tonelada procesada. Se pesa la pieza al montarla y al desmontarla, se lee el tonelaje de la báscula entre ambos momentos y se divide la masa perdida por ese tonelaje. Es la única base honesta para comparar proveedores por rendimiento en lugar de por precio.
¿El acero al manganeso es adecuado en cualquier etapa de trituración?
No. El acero austenítico al manganeso solo endurece donde recibe impacto real: llega en torno a 200-225 HB y supera los 500 HB en superficie ya en servicio. En régimen de bajo impacto y alta abrasión ese endurecimiento no llega a producirse, y la fundición blanca de alto cromo rinde más.
¿Qué clase NLGI debo especificar?
En trituración y clasificación la elección práctica queda en las clases 1, 2 y 3. Las líneas centralizadas largas piden una clase más blanda; los ejes verticales y los alojamientos calientes, una más firme. La consistencia no basta: la viscosidad del aceite base y el tipo de espesante también deben corresponder al servicio.
¿A partir de qué nivel de vibración hay que intervenir?
En máquinas medias de 15-300 kW sobre base rígida, por debajo de 1,4 mm/s se está en condición de máquina nueva y 1,4-2,8 mm/s es apto para marcha sin restricción. Entre 2,8 y 4,5 mm/s se limita el tiempo de marcha mientras se busca la causa; por encima de 4,5 mm/s el estado es inaceptable.
¿Con qué criterio fijo el stock de repuestos?
Cruzando dos respuestas: si la planta se detiene sin la pieza y cuánto tarda en llegar. Los artículos que paran producción y tienen plazo largo permanecen en almacén. En piezas de desgaste la cantidad sale del consumo medido por tonelada multiplicado por el tonelaje mensual durante el plazo de entrega.