EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konveyör bant bakımı ve hizalama
Bir kırma-eleme tesisinde en çok arıza kaydı üreten ekipman genellikle kırıcı değil, bantlardır. Konveyör bant bakımı ve hizalama işi de bu yüzden en çok yanlış yapılan iştir: bant kaçırdığında ilk refleks en yakın rulonun cıvatasını gevşetmek olur, oysa kaçmanın nedeni çoğu zaman o rulonun birkaç metre gerisindedir.
Konveyör bant bakımı ve hizalama: kaçırma çoğu zaman yapı sorunudur
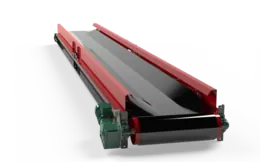
Bant, üzerinde koştuğu yapının şeklini alır. Şase yanlamasına terazide değilse, gözlerin köşegenleri eşit değilse ya da kasnaklar bant eksenine dik oturmuyorsa hiçbir rulo ayarı kalıcı sonuç vermez. Bu yüzden teşhis her zaman aynı sırayla yürür: önce şase, sonra kasnaklar, sonra rulolar, en sonda bandın kendisi. Sıra bozulduğunda yapılan iş ayar değil, kovalamacadır.
İlk temas kuralı
Bant hizalamanın tek temel ilkesi şudur: bant, rulonun ya da kasnağın önce temas ettiği tarafa doğru kayar. Bir rulo eğik durduğunda bir ucu diğerinden daha "önde" kalır; bant o ucu önce yakalar, o tarafta sürtünme artar ve bant o yöne çekilir. Düzeltme de aynı mantıkla yapılır: bandın kaçtığı taraftaki rulo ucu geri alınır ya da karşı uç ileri verilir.
Uygulamanın üç kuralı vardır. Ayarlar küçük yapılır. Her ayardan sonra bandın etkisi görülene kadar en az üç tam tur dönmesi beklenir. Fazla düzeltildiyse başka rulolara dokunulmaz, aynı rulo geri alınır; aksi halde hattın tamamı birbirini kovalayan ayarlara döner ve kararlı hale hiç gelmez.
| Belirti | Olası neden | Doğrulama | Düzeltme |
|---|---|---|---|
| Bant her tur aynı noktada aynı yöne kaçıyor | Bandın kendisi: ek yeri kare değil ya da bant deforme | Ek yerini işaretleyip kaçmanın ekle birlikte dolaşıp dolaşmadığına bakmak | Ek yerinin yeniden yapılması |
| Bant hattın belirli bir bölgesinde sürekli aynı yöne kaçıyor | O bölgedeki rulo grubu ya da şase karelikten çıkmış | Şase gözlerinin köşegenlerini ölçmek | Önce şaseyi düzeltmek, sonra rulo eğimini düzeltmek |
| Bant boşta düzgün, yüklüyken kaçıyor | Besleme malzemesi bant ortasına düşmüyor | Besleme noktasında malzeme izinin bant ortasına göre konumunu görmek | Besleme oluğunun yönlendirilmesi |
| Bant dönüş yolunda kaçıyor | Dönüş rulosu ya da kuyruk kasnağı üzerinde malzeme birikmiş | Duruşta kasnak yüzeyini elle kontrol etmek | Birikintinin temizlenmesi ve sıyırıcının ayarlanması |
| Bant tahrik kasnağında kayıyor | Gerginlik yetersiz ya da kasnak kaplaması aşınmış | Kasnak ile bant arasında iz kayması aramak | Gergiyi kayma kalkana kadar arttırmak, kaplamayı yenilemek |
Gergi hizalama aracı değildir
Gergi düzeneğinin işi bandı hizalamak değil, tahrik kasnağında kaymayı önleyecek gerginliği sağlamaktır. Gereğinden fazla gerdirilen bant, kasnak bombesine ve hizalama rulolarına uyum yeteneğini kaybeder; bu durumda hizalama zorlaşır, üstelik rulman ve ek yeri ömrü kısalır. Gergi ile hizalamayı karıştırmak, iki sorunu birden büyütmenin en hızlı yoludur.
Birikinti: sahte bir bombe
Kasnak ya da rulo yüzeyinde biriken malzeme, o noktada çapı büyütür ve bandın o tarafa tırmanmasına yol açar; etkisi kasırılmış bir kasnak bombesiyle aynıdır. Bu yüzden hizalama sorununun teşhisinde birinci elle kontrol dönüş yolundaki rulolar ve kuyruk kasnağı yüzeyidir. Sıyırıcı bakımının hizalamayla doğrudan ilgisi buradan gelir: kötü çalışan bir baş sıyırıcı, birkaç gün içinde dönüş yolunda bir hizalama sorunu üretir. Konveyör bant hattında sıyırıcı, birikintinin toplandığı noktalar ve temizlik erişimi birlikte planlanmalıdır.
Ek yeri: kare değilse hiçbir ayar tutmaz
Kare kesilmemiş ya da kare eklenmemiş bir bant, bütün rulolar kusursuz olsa bile sürekli kayar. Bunun teşhisi kolaydır: ek yeri işaretlenir ve kaçmanın ekle birlikte dolaşıp dolaşmadığına bakılır. Kaçma hattın belirli bir noktasında sabitse sorun yapıdadır; kaçma bantla birlikte geziniyorsa sorun bandın kendisindedir.
Boş ve yüklü ayrı ayrı denenir
Hizalama her zaman boş bantla başlar. Boşta kararlı hale gelen bant, sonra tam yükle çalıştırılır ve yeniden izlenir. Yükte ortaya çıkan yeni bir kaçma çoğunlukla hizalamanın değil, besleme noktasının işaretidir: malzeme bandın ortasına ve bant hızına yakın bir hızda düşmüyorsa, bant yükün ittiği yöne kayar.
Kayda geçmeyen ayar, yapılmamış sayılır
Hizalama işi çoğu tesiste sözlü olarak devredilir; bir vardiya rulo ayarlar, diğer vardiya aynı rulo üzerinde ters yönde ayar yapar. Bunu bitirmenin yolu basittir: hangi noktada, hangi yönde, ne kadar ayar yapıldığı ve sonucun ne olduğu tek bir çizelgeye yazılır. Aynı noktanın kısa aralıklarla tekrar tekrar ayarlandığı görülüyorsa, orada ayarlanacak bir rulo değil, düzeltilecek bir şase gözü vardır.
Sık sorulan sorular
Hizalama işi bant çalışırken mi yapılır?
Gözlem çalışır durumda yapılır, ayar ise ekipman durdurulup enerjisi kesilerek yapılır. Dönen bant üzerinde cıvata gevşetmek kabul edilebilir bir yöntem değildir.
Kaçan bandı hizalama rulosu kalıcı olarak çözer mi?
Hizalama rulosu düzeltici bir yardımcıdır, yapısal bir kusuru gizler ama gidermez. Köşegeni bozuk bir şase, rulo eklenerek düzeltilmez.
Rulolar ne zaman değişir?
Dönmeyen, sesi değişen ya da yüzeyinde düz aşınma yüzeyi oluşmuş her rulo değişir; dönmeyen bir rulo, bandın alt yüzeyini kısa sürede keser.
Bant hattı, tesisin en ucuz ekipmanı gibi görünse de duruşların büyük bölümünü üretir; bakım ve aşınma bölümündeki diğer yazılar aşınma parçası ömrü ve planlı duruş konularını ele alıyor.
Teknik terimlerin açıklamaları: Terimler Sözlüğü