EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Análisis de vibraciones de la planta de trituración y mantenimiento predictivo
Por qué el nivel global no basta
El análisis de vibraciones de la planta de trituración es la vía más directa para conocer el estado de los órganos giratorios sin desmontarlos. El error más habitual en obra consiste en tomar un único valor global con un equipo portátil y calificarlo de alto o normal. El valor global avisa, pero no explica: un volante desequilibrado, un perno de anclaje flojo y un rodamiento degradado producen cifras parecidas. Lo que los separa es descomponer la señal en sus componentes de frecuencia.
Un circuito de trituración es un entorno exigente para esta tarea. Trituradora, criba y alimentador trabajan a la vez, cada uno genera vibración a su propia velocidad y la transmite por el bastidor. La criba vibra por diseño. El plan de medida debe responder de antemano a tres preguntas: qué punto, qué dirección y a qué velocidad.
Plan de medida: punto, dirección y velocidad de referencia
Un programa utilizable fija tres cosas. Los puntos se marcan de forma permanente; para cada uno se definen las direcciones horizontal, vertical y axial; y en cada lectura se anotan la velocidad de giro y el estado de carga. Una medida sin carga ni velocidad registradas no se compara con la siguiente. Una trituradora en vacío y la misma en carga se comportan como máquinas distintas.
| Equipo | Punto de medida | Dirección prioritaria | Fallo buscado |
|---|---|---|---|
| Trituradora | Soportes del eje principal, ambos extremos | Horizontal y vertical | Desequilibrio de volante, daño de rodamiento |
| Accionamiento | Motor y polea del eje | Axial | Tensión de correas, desalineación |
| Criba vibrante | Soportes del excitador | Las tres direcciones | Fatiga de muelles, fisura de caja |
| Alimentador | Carcasa del grupo motriz | Horizontal | Aflojamiento, daño estructural |
| Cinta | Rodamientos de tambor | Horizontal y axial | Daño de rodamiento, descentrado |
Firmas de frecuencia: qué dice cada pico
Los picos del espectro se leen como múltiplos de la frecuencia de giro, escrita 1x para una vuelta. Las reglas de interpretación están consolidadas.
| Fallo | Frecuencia dominante | Signo distintivo |
|---|---|---|
| Desequilibrio | 1x | Dominante en radial, fase estable |
| Desalineación | 2x, a menudo junto con 1x | La angular eleva la componente axial |
| Holgura mecánica | 1x, 2x, 3x y armónicos superiores | Pueden aparecer armónicos fraccionarios |
| Defecto de pista exterior | BPFO, no múltiplo entero | Se detecta pronto porque la zona de carga es fija |
| Defecto de pista interior | BPFI | Bandas laterales al paso de la frecuencia de eje |
| Elementos rodantes y jaula | BSF y FTF | Etapa tardía, amplitud baja |
Las frecuencias de defecto de rodamiento se calculan a partir de su geometría: número de elementos rodantes, diámetro de bola y diámetro primitivo. No son múltiplos enteros de la velocidad, y eso es justamente lo que las identifica. En la fase inicial los picos son demasiado pequeños para el espectro estándar y solo se captan con análisis de envolvente o ultrasonidos. Cuando en un espectro normal aparecen picos claros y muchos armónicos, el daño suele estar avanzado.
La criba exige criterios propios
Una criba vibrante trabaja con amplitud alta por diseño, de modo que los criterios generales de severidad escritos para clases de máquinas no le aplican. Aquí se siguen otras magnitudes: amplitud de carrera, diferencia de amplitud medida en las cuatro esquinas, inclinación de la elipse de movimiento y altura libre de los muelles. Una diferencia creciente entre esquinas suele ser el primer aviso de fisura en la caja o de muelles fatigados.
Lectura del nivel global
Para máquinas rotativas, las series normativas internacionales evalúan la severidad vibratoria mediante la velocidad eficaz de banda ancha y la ordenan en zonas de la A a la D. La zona A describe una máquina recién puesta en servicio, la B un nivel admisible para operación continua sin restricción, la C un estado tolerable un tiempo limitado y la D un nivel capaz de causar daño. Esos límites cambian con la clase de potencia, con la rigidez o flexibilidad de la cimentación y con el tipo de máquina, por lo que un valor en mm/s no significa nada sin indicar la clase. La lectura se toma en superficies no giratorias, como el soporte del rodamiento.
La referencia más sólida sigue siendo el historial de la propia máquina. La medida base tras la puesta en marcha actúa de patrón y las siguientes repiten punto, dirección, velocidad y carga comparable. La tendencia manda sobre el valor absoluto: un nivel que se duplica en quince días es más grave que otro más alto pero estable desde hace un año.
Aislar un perno de anclaje flojo
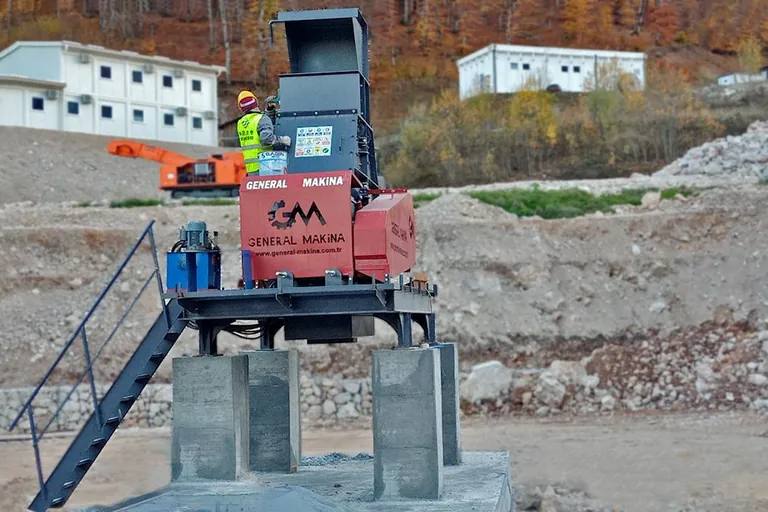
La holgura mecánica es el fallo más frecuente y más barato de corregir en un circuito de trituración. Cuando se aflojan los pernos de una trituradora sobre zapatas, aparece una serie larga de múltiplos de la frecuencia de giro y la amplitud horizontal sube de forma clara. Medir por separado en la pata de la máquina y en el hormigón contiguo resuelve la duda: una diferencia grande indica que la unión no trabaja. Los apoyos antivibratorios asentados, el hormigón fisurado y un tirante destensado dan la misma firma, así que el diagnóstico se cierra con inspección visual.
Poner el programa en marcha
Bastan tres pasos. Listar los equipos críticos y marcar sus puntos de medida. Tomar la línea base y anotar junto a ella la clase de máquina y la velocidad de referencia. Fijar la periodicidad: semanal en equipo crítico sin reserva, mensual cuando existe reserva. Los programas mueren en pocos meses si las lecturas se guardan lejos del historial de mantenimiento. Los cambios de piezas de desgaste y las curvas de tendencia deben leerse juntos; hay más ejemplos de esa pareja en mantenimiento y desgaste.
Preguntas frecuentes
¿Con qué frecuencia medir?
Semanal en equipos críticos sin reserva y mensual en el resto. Si la tendencia se rompe, el intervalo se acorta.
¿Basta un equipo portátil?
Las lecturas portátiles regulares detectan la mayoría de fallos. Los sensores fijos se justifican en degradaciones rápidas y puntos de acceso difícil.
¿Vibración alta significa siempre rodamiento?
No. En trituración son más frecuentes la holgura y el desequilibrio, con firma de frecuencia distinta.
¿Una alimentación irregular falsea la medida?
Sí. Hace oscilar el valor global. Las lecturas se repiten con carga estable y, si es posible, con el mismo material.
Definiciones de términos técnicos: Glosario