 EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Обслуживание и износ
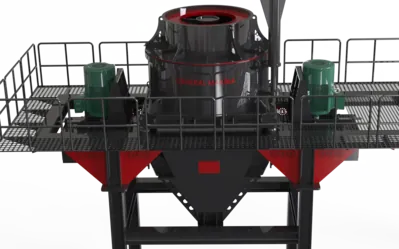
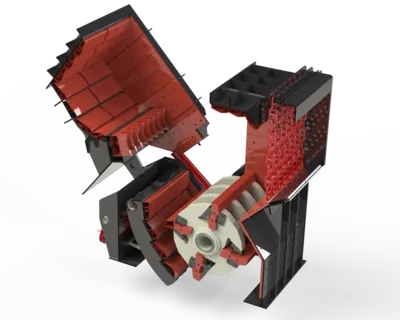
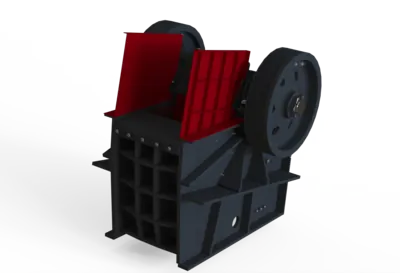
Обслуживание и износ определяют себестоимость тонны
Цена дробилки — небольшая часть тех денег, которые установка израсходует за срок службы. Реальную себестоимость тонны формируют три статьи: энергия, изнашиваемые детали и простой. Две из них находятся в прямой зоне ответственности службы обслуживания. Кто меняет деталь слишком рано, выбрасывает деньги; кто затягивает замену, рискует рамой, ротором или корпусом. Выход не в более точных догадках, а в измерении. Этот раздел показывает, на каких числах строятся решения по обслуживанию: от смазки и температуры подшипника до выбора сплава и политики складского запаса.
Логика здесь простая. У каждой изнашиваемой детали есть измеримая скорость расхода, у каждого подшипника — устойчивая температурная подпись, у каждой приводной группы — допустимая полоса вибрации. С того дня, когда эти три подписи начинают фиксироваться, внеплановый простой постепенно превращается в плановый.
План смазки и выбор смазки
Большинство повреждений подшипников на дробилках и грохотах вызвано не отсутствием смазки, а неправильной практикой смазывания. Она проявляется в трёх видах: избыток, недостаток и несовместимость. Избыток заполняет свободный объём подшипника, сама масса смазки становится источником трения, корпус нагревается. Недостаток разрывает масляную плёнку и допускает контакт металла по металлу. Несовместимые смазки размягчаются при смешении двух разных загустителей и вытекают из корпуса.
Что говорит класс консистенции
Консистенцию смазки классифицируют по пенетрации после перемешивания. Измерение выполняется при 25 °C после 60 двойных ходов в смесителе, результат выражается в десятых долях миллиметра. Чем выше значение пенетрации, тем мягче смазка.
| Класс NLGI | Пенетрация после перемешивания (0,1 мм) | Консистенция | Типичное применение на установке |
|---|---|---|---|
| 000 | 445-475 | Текучая | Линии централизованной смазки, редукторы |
| 00 | 400-430 | Полутекучая | Централизованные системы с длинными трассами |
| 0 | 355-385 | Очень мягкая | Автоматические лубрикаторы в холодном климате |
| 1 | 310-340 | Мягкая | Автоматика с длинными подающими линиями |
| 2 | 265-295 | Обычная | Большинство корпусов подшипников качения |
| 3 | 220-250 | Плотная | Высокая температура, вертикальный вал, склонные к утечке корпуса |
| 4 | 175-205 | Очень плотная | Применения с особыми требованиями к уплотнению |
| 5 | 130-160 | Твёрдая | Редко, открытые зубчатые передачи |
| 6 | 85-115 | Брикетная | На современной установке практически не применяется |
В дробильно-сортировочном производстве практический выбор сводится к классам 1, 2 и 3. Если центральный насос продавливает смазку по длинным трассам, нужен более мягкий класс; для машин с вертикальным валом и горячих корпусов — более плотный. Класс сам по себе не является спецификацией: вязкость базового масла, тип загустителя и противозадирные присадки тоже должны соответствовать нагрузке. Термины собраны в техническом словаре.
Поправка интервала смазывания по температуре
Смазка старится тем быстрее, чем выше температура корпуса, и инженерное правило здесь конкретное. Выше 70 °C интервал повторного смазывания уменьшается вдвое на каждые дополнительные 15 °C, вплоть до верхнего температурного предела смазки. Ниже 70 °C интервал можно удвоить при снижении на 15 °C, но такое расширение применяется только один раз. Для подшипников с полным комплектом тел катания и для осевых опор интервал не продлевается вовсе. Вертикальный вал и постоянная вибрация интервал сокращают. Именно эта поправка связывает каталожный интервал с фактической температурой на площадке, и без неё план смазки остаётся бумагой.
Контроль температуры подшипника
Отдельное показание температуры мало о чём говорит: информация в тренде. Подшипник вибрационного грохота, который неделями держится в полосе 58-62 °C при одинаковой загрузке и одинаковой температуре среды, имеет здоровую подпись. Тот же подшипник, поднявшийся за две смены с 62 °C до 78 °C, требует вмешательства, даже если абсолютное значение выглядит приемлемым. Поэтому показания записываются в непрерывный ряд по номеру опоры, а не в сменный журнал.
| Наблюдение | Толкование | Действие |
|---|---|---|
| На 20-40 °C выше среды, устойчиво | Нормальная рабочая подпись | Только запись |
| Корпус выше 70 °C | Старение смазки ускоряется | Сократить интервал вдвое на каждые 15 °C |
| Скачок более 10 °C за 48 часов | Переизбыток смазки, смещение нагрузки или раннее повреждение | Проверить количество смазки и спектр вибрации |
| Разница 15 °C между двумя опорами одного вала | Ошибка центровки или зазора | Измерить центровку муфты и посадку корпуса |
| После смазывания температура выросла ещё | Избыток смазки или конфликт консистенций | Освободить корпус и заполнить нужным классом |
Точка измерения должна быть одной и той же каждый раз. Естественный разброс между разными участками одного корпуса достаточно велик, чтобы скрыть настоящий тренд. На стационарных установках маршрут измерений задаётся один раз и сохраняется весь срок службы машины; в схеме стационарной установки для карьера самое действенное решение — нанести точки на металлоконструкцию постоянной маркировкой.
Измерение ресурса изнашиваемой детали
Фраза «щековая плита ходит три месяца» не является измерением: календарь — следствие износа, а не его причина. Настоящая единица износа — переработанный материал, поэтому по каждой детали ведут одно число: расход массы детали на тонну. Порядок прост. Деталь взвешивают при установке, взвешивают при снятии, между этими двумя моментами считывают тоннаж по конвейерным весам. Потерянную массу делят на тоннаж.
Как только это число появилось, открываются три возможности. Первая: отливки разных литейных производств сравниваются по результату, а не по цене. Вторая: становится видимым влияние изменённой загрузки — более влажный и глинистый материал заметно меняет скорость расхода на той же щековой дробилке. Третья: момент замены отрывается от календаря и привязывается к порогу; остаточное сечение измеряется, и при достижении критической толщины деталь меняют в плановый простой.
Работают три метода вместе: учёт массы, контроль профиля по шаблону и замер толщины в критических зонах. Распределение потери сечения тоже информативно. Износ, сосредоточенный в одной зоне, вызван распределением материала в загрузке, а не качеством отливки, и заменой детали не устраняется.
Марганцовистая сталь и выбор сплава
Классический материал дробящих поверхностей — аустенитная марганцовистая сталь, отличительное свойство которой в наклёпе поверхности под ударом. После закалки от температуры растворения отливка поставляется с твёрдостью примерно 200-225 HB, то есть приходит мягкой. При достаточном ударе в работе поверхностный слой поднимается выше 500 HB, тогда как сердцевина сохраняет вязкую аустенитную структуру. Механизм упрочнения — двойникование при деформации. Отсюда следует один принципиальный вывод: без удара марганцовистая сталь не упрочняется. Установка марганца в малоударное, чисто абразивное применение даёт деталь, которая изнашивается, не дойдя до рабочей твёрдости.
Рамка состава аустенитных марганцовистых отливок стандартизована. Распространённая базовая марка задаётся так: углерод 1,05-1,35 %, марганец не менее 11,0 %, кремний не более 1,00 %, фосфор не более 0,070 %; на практике содержание марганца обычно остаётся в полосе 11-14 %. Варианты с добавками хрома, молибдена или никеля применяют там, где нужен более высокий предел текучести или лучшее поведение в толстых сечениях.
Когда удар мал, а абразивность высока, выбор смещается к высокохромистому белому чугуну. Распространённая марка с содержанием хрома 14,0-18,0 % и молибдена до 3,0 % термообработкой доводится до 56 HRC и выше; в литом состоянии твёрдость обычно лежит в полосе 450-550 HB. Молибден здесь нужен не ради твёрдости как таковой, а для прокаливаемости толстого сечения. Высокая доля карбидов делает материал крайне стойким к абразиву и соответственно хрупким при ударе.
| Семейство материала | Рамка состава | Твёрдость | Подходящий режим износа |
|---|---|---|---|
| Аустенитная марганцовистая сталь, базовая марка | C 1,05-1,35 %, Mn не менее 11,0 %, Si не более 1,00 %, P не более 0,070 % | 200-225 HB при поставке, поверхность выше 500 HB | Высокий удар: щековые плиты, конусы, броня |
| Марганец с хромом или молибденом | Базовая марка с легирующими добавками | Схожая при поставке, предел текучести выше | Толстые сечения при высоком ударе |
| Высокохромистый белый чугун | Cr 14,0-18,0 %, Mo до 3,0 % | 450-550 HB в литом виде, после термообработки не менее 56 HRC | Малый удар, высокая абразивность: третичная стадия, брони корпуса |
На вторичной стадии выбор материала неотделим от выбора машины, поскольку принцип дробления задаёт режим удара. Эта связь пошагово разобрана в сопоставлении конусная или роторная дробилка на вторичной стадии, а подходящий корпус выбирается из линейки дробилок. Тот же подход применим к деталям камеры конусной дробилки и к билам первичной роторной дробилки.
Вибрационный анализ и полоса приемлемости
Измерение вибрации — самый прямой способ увидеть состояние вращающихся групп до образования повреждения. Замер берут на невращающихся деталях, обычно на корпусе подшипника, и оценивают как общее среднеквадратичное значение виброскорости в диапазоне 10-1000 Гц. Для электрических машин среднего размера, то есть мощностью от 15 кВт до 300 кВт либо с высотой оси 160-315 мм, установленных на жёстком основании, полоса делится следующим образом:
| Зона | Виброскорость СКЗ (мм/с) | Значение | Решение по эксплуатации |
|---|---|---|---|
| A | 1,4 и ниже | Уровень только что принятой машины | Зафиксировать как опорное значение |
| B | 1,4-2,8 | Пригодно для неограниченной длительной работы | Обычное наблюдение |
| C | 2,8-4,5 | Неудовлетворительно, время работы следует ограничить | Найти причину, назначить плановый простой |
| D | выше 4,5 | Недопустимо, возможны повреждения | Вмешательство приоритетно |
Для машин на податливом основании допустимые значения выше, поскольку установка добавляет демпфирование; путаница этих двух столбцов — частая ошибка на площадке. Сама полоса является ориентиром. История конкретной машины и направление её тренда говорят больше, чем абсолютный порог. Агрегат, месяцами работавший на 2,1 мм/с и вышедший на 3,0 мм/с, изменился, хотя и остаётся далеко от зоны D.
График планового простоя
Плановый простой — это не потерянное производство, а защищённое. Правило, на котором держится график: не открывать один и тот же корпус дважды. Всё, что делается за один простой, собирается в один перечень: замена изнашиваемых деталей, обновление смазки, проверка стыка и натяжения ленты, центровка привода, уплотнительные элементы. В перечень входят работы с известной длительностью и с деталью на складе; работы с незавершённой диагностикой не входят, потому что простой растягивает неопределённость, а не количество задач.
График питается тремя входами: остаточным ресурсом из измерения износа, ранними предупреждениями из температурных и вибрационных трендов и окном, которое допускает производственная программа. Когда они совпадают, простой происходит в момент, выбранный предприятием, а не навязанный сломанной деталью. Проверка стыков на линиях ленточных конвейеров и контроль моментов затяжки металлоконструкции стационарной дробильной установки разумно объединять в один годовой простой.
Стоимостная сторона видна только тогда, когда в расчёт входит доля обслуживания на тонну; калькулятор эксплуатационных затрат ставит эту долю рядом с энергией и износом.
Как формируется склад запасных частей
Политика запаса должна отвечать на два вопроса одновременно: встанет ли установка без этой детали и сколько времени деталь идёт. Пересечение двух ответов и есть решение. Детали, останавливающие производство и имеющие длинный срок поставки, лежат на полке. Держать запас детали, которая не останавливает производство и приходит быстро, значит связывать капитал.
Для изнашиваемых деталей уровень запаса вытекает из измерения расхода. Если известны месячный тоннаж и измеренная скорость расхода, количество на срок поставки получается арифметикой. Для критичных, но недорогих позиций — подшипников, уплотнений, муфт — правило другое: их запасают по стоимости их отсутствия, а не по их собственной цене. Размеры и посадки сверяют по списку запасные части для дробильных установок и по группе запасных частей.
Все материалы этого раздела служат одной привычке: не менять, не измерив, и не ждать после измерения. Если вы хотите пересмотреть план износа и смазки по своим действующим записям, пришлите эксплуатационные данные нашей инженерной службе — остаточный ресурс и уровни запаса рассчитаем вместе.
Часто задаваемые вопросы
До какой температуры нагрев корпуса подшипника считается нормальным?
Единый верхний предел мало помогает, важнее тренд. Корпус, устойчиво держащийся на 20-40 °C выше температуры среды, считается нормальным. После 70 °C смазка старится быстрее, поэтому интервал повторного смазывания сокращается вдвое на каждые следующие 15 °C.
В каких единицах вести ресурс изнашиваемой детали?
Не в календаре, а в массе детали, израсходованной на тонну переработанного материала. Деталь взвешивают при установке и при снятии, между этими моментами считывают тоннаж по весам, потерянную массу делят на тоннаж. Только так поставщиков сравнивают по результату, а не по цене.
Всегда ли марганцовистая сталь подходит на любой стадии дробления?
Нет. Аустенитная марганцовистая сталь упрочняется лишь там, где получает настоящий удар: при поставке она около 200-225 HB, а в работе поверхность выходит выше 500 HB. В малоударном, сильно абразивном режиме упрочнение не наступает, и высокохромистый белый чугун служит дольше.
Какой класс NLGI выбрать?
В дробильно-сортировочной практике остаются классы 1, 2 и 3. Длинные линии централизованной смазки требуют более мягкого класса, вертикальные валы и горячие корпуса — более плотного. Одной консистенции недостаточно: вязкость базового масла и тип загустителя тоже должны соответствовать нагрузке.
При каком уровне вибрации нужно вмешиваться?
Для машин среднего размера 15-300 кВт на жёстком основании значение ниже 1,4 мм/с соответствует новому состоянию, а 1,4-2,8 мм/с пригодно для неограниченной работы. В полосе 2,8-4,5 мм/с время работы ограничивают и ищут причину, выше 4,5 мм/с состояние недопустимо.
Как определить объём складского запаса?
По двум ответам сразу: остановится ли установка без детали и каков срок поставки. Позиции, останавливающие производство и идущие долго, держат на складе. Для изнашиваемых деталей количество получается умножением измеренного расхода на тонну на месячный тоннаж за срок поставки.