EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Lista de control diaria de la trituradora móvil
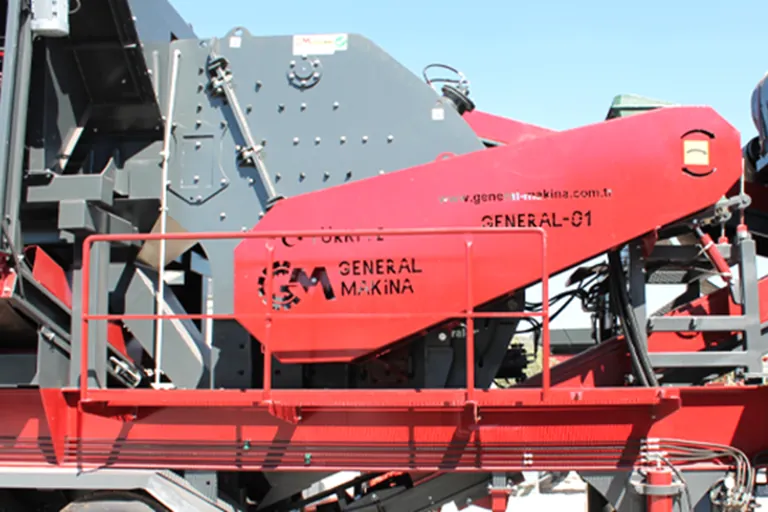
La mayor parte de las paradas imprevistas en una trituradora móvil empieza con algo que una inspección de cinco minutos habría detectado. La lista siguiente sigue la disposición habitual de componentes de las plantas móviles de General Makina (configuraciones de mandíbula, impacto, cono y VSI). No damos intervalos numéricos: el calendario correcto depende del modelo y del material, y lo indica el fabricante.
1. Orugas y tren de rodaje
Compruebe la tensión de las orugas, las grietas visibles en las superficies de la cadena y las conexiones del motor de traslación. Despeje el terreno antes de desplazarse si está estacionada en pendiente.
2. Alimentador y tolva
Busque material sobredimensionado atascado en la tolva, revise los muelles del alimentador y los pernos del vibromotor, y confirme que el ajuste de caudal de alimentación dejado por el turno anterior es adecuado para el material.
3. Unidad de trituración
Confirme que la cámara está vacía (el material atrapado provoca bloqueo en el arranque), inspeccione las piezas de desgaste (placa de mandíbula, barras de impacto, manto) en busca de adelgazamiento o grietas, y verifique que el ajuste (CSS/abertura) está en su último valor medido.
4. Criba y línea de cintas
Revise las mallas de criba en busca de roturas, la alineación de la banda y el material enrollado en tambores y rodillos. Nunca arranque sin haber limpiado debajo de la banda.
5. Mandos y paradas de emergencia
Verifique la batería del mando a distancia, que los pulsadores de parada de emergencia estén libres y que el cableado de los sensores no esté dañado.
Comprobaciones adicionales antes del transporte
Si la planta cambia de emplazamiento, pliegue las cintas a la posición de transporte, bloquee las compuertas de la tolva y compare las dimensiones de carga con el plan de transporte. Valores reales de transporte de dos modelos:
| Modelo | Dimensiones de transporte An×L×Al (mm) | Peso (kg) | Capacidad (t/h) |
|---|---|---|---|
| General 944 | 4130×20350×4500 | 70000 | 120~180 |
| General 02 | 4340×20600×4500 | 76000 | 180~250 |
Por qué la inspección lleva cinco minutos
Las cinco zonas están ordenadas como un recorrido continuo: se empieza en las orugas, se sube por la escalera de la tolva hasta la plataforma de la trituradora, se recorre la línea de criba y cintas y se termina en el panel de control. Los hallazgos se anotan en una nota de turno de una línea; un hallazgo no registrado se pierde en el turno siguiente.
Invierno frente a verano
Con frío aumenta la viscosidad del aceite hidráulico: nunca abra la alimentación antes de un calentamiento en vacío. Con calor, la limpieza del radiador es lo determinante; no pase a plena carga sin vigilar la temperatura del motor.
Clasificar los hallazgos: parar / vigilar / anotar
No todos los hallazgos pesan igual. La clase parar —fuga hidráulica, parada de emergencia averiada, cadena de oruga agrietada— se resuelve antes de que empiece el turno; la máquina no funciona con esto. La clase vigilar —ligera desviación de la banda, tensión al límite— se vuelve a revisar durante el turno y se detiene si empeora. La clase anotar —piezas de desgaste próximas a su sustitución planificada— pasa al plan semanal. Esta división convierte la inspección en acción; una lista sin clasificar se queda en el papel. Un resumen semanal de las notas de turno es la forma más sólida de combinar el ciclo de trabajo real de la planta con las recomendaciones del fabricante.
Las recomendaciones de mantenimiento dependen del modelo y de las condiciones de operación: contáctenos para un plan específico para su máquina.
Definiciones de términos técnicos: Glosario