EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Verschleißteile an Brechern: Zuordnung nach Maschinentyp, Lagerhaltung und Wechselzeitpunkt
Da jeder Brecher das Material auf seine eigene Weise bricht, verschleißen auch seine Teile auf eigene Weise. Liegen die falschen Teile im Lager, verlängert das die Stillstandszeit der Maschine und bindet zusätzlich Kapital. Die folgende Zuordnung beruht auf den Maschinen unserer eigenen Produktfamilie.
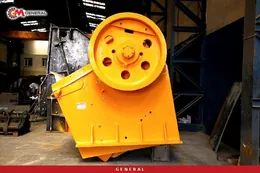
Das Verschleißteil am Backenbrecher: die Brechbacken
Sowohl die feste als auch die bewegliche Brechbacke werden aus Manganstahl gegossen. Der Verschleiß konzentriert sich auf das untere Drittel der Maulöffnung, also dort, wo das Material am stärksten zusammengepresst wird. Bei den meisten Modellen lässt sich die Backe wenden und erneut einbauen, wodurch sie eine zweite Standzeit erhält. Maulöffnungen und Brechstufen der GNRK-Serie im Überblick:
| Modell | Maulöffnung (mm) | Austrittsspalt (mm) | Motor (kW) – U/min | Schwungraddrehzahl (U/min) | Gewicht (kg) | Leistung (t/h) | Stufe |
|---|---|---|---|---|---|---|---|
| GNRK 60 | 610 x 380 | 40-130 | 30 /37 - 1500 | 330 | 6000 | 20-80 | Primär |
| GNRK 90 | 900 x 650 | 70-180 | 75 /90- 1500 | 293 | 11400 | 60-225 | Primär |
| GNRK 900 | 900 x 200 | 11--55 | 30 - 1500 | 330 | 5960 | 50 - 75 | Sekundär |
| GNRK 110 | 1100 x 850 | 150-225 | 110/132 - 1500 | 228 | 33000 | 200 - 350 | Primär |
| GNRK 130 | 1300 x 1000 | 125-250 | 160 - 1500 | 215 | 42500 | 400 - 500 | Primär |
Die Verschleißteile am Prallbrecher: Schlagleisten und Gehäusepanzerung
Die am Rotor befestigten Schlagleisten und die Panzerung, die das Gehäuse auskleidet, nutzen sich im selben Zeitraum gemeinsam ab. Sinkt die Leistenhöhe auf die kritische Grenze, sollten beim Tausch gegenüberliegende Leisten gemeinsam gewechselt werden, damit die Rotorwucht erhalten bleibt.
Die Verschleißteile am Kegelbrecher: Mantel und Brechring
Mantel und Brechring bilden zusammen die Brechkammer und verschleißen gleich schnell; deshalb werden beide immer als Paar ersetzt. Wird nur eine Seite erneuert, verzieht sich die Kammergeometrie und die Sieblinie des Produkts verschiebt sich.
Die Verschleißteile am Vertikalwellen-Prallbrecher (VSI): Rotorspitzen
Beim VSI konzentriert sich der Verschleiß auf die Rotorspitzen, die das Material schleudern, und auf die Ambosse, die es auffangen. Mit wachsendem Rotordurchmesser wächst auch der Spitzensatz:
| Modell | Rotordurchmesser (mm) | Max. Aufgabegröße (mm) | Leistung (t/h) | Motor (kW) |
|---|---|---|---|---|
| GNR 700 | 700 | 25-35 | 45~135 | 90-132 |
| GNR 800 | 800 | 40-50 | 55~160 | 132-160 |
| GNR 900 | 900 | 50-55 | 80~210 | 2x200 |
Die Verschleißteile am Cubitzer: Panzerplatten
Da die kubische Formgebung größtenteils durch den Aufprall von Stein auf Stein erfolgt, ist der Panzerungsverbrauch geringer als beim Prallbrecher. Trotzdem müssen die Panzerplatten in der Zone, in der sich das Materialbett bildet, in regelmäßigen Abständen kontrolliert werden.
Lagerplanung: Teile nach Kritikalität einstufen
Der Bestand an Verschleißteilen wird nach Brechertyp geplant. Am schnellsten verbraucht sind Brechbacken und Schlagleisten. Weil das Paar aus Mantel und Brechring eine lange Lieferzeit hat, wird ein Satz in Reserve gehalten, wenn die Anlage ohne Unterbrechung laufen soll. VSI-Spitzensätze sind leicht, müssen aber als Ganzes gewechselt werden und werden daher stets als vollständige Sätze bevorratet.
Drei Betriebsfehler, die den Verschleiß beschleunigen
Der erste ist das Überschreiten der Aufgabegröße, das die Standzeit der Teile unmittelbar verkürzt. Der zweite ist eine ungleichmäßige Beschickung: Es arbeitet nur ein Bereich der Brechkammer, und der Verschleiß wird asymmetrisch. Der dritte ist ein zu später Wechsel, bei dem das verschlissene Teil auch das benachbarte Teil aufzehrt: Eine dünn gewordene Brechbacke erhöht die Last auf der Schwinge, eine verkürzte Schlagleiste beginnt den Rotorkörper abzutragen.
Wechselzeitpunkt: eine Entscheidung nach Messung, nicht nach Augenmaß
Ob ein Verschleißteil „noch seinen Dienst tut“ oder „gewechselt werden muss“, entscheidet man durch Messen, nicht durch Hinsehen. Die verbleibende Zahnhöhe der Brechbacke, der Restquerschnitt der Schlagleiste und die Restwandstärke des Mantels werden von festen Bezugspunkten aus gemessen und mit den Werten vom Tag des ersten Einbaus verglichen. Eine Anlage, die Messprotokolle führt, kann den Wechsel auf ein geplantes Wartungsfenster legen. In einer Anlage ohne Protokolle wird ein Teil entweder zu früh entsorgt oder so lange genutzt, bis es das Gehäuse beschädigt – beides kommt teuer zu stehen. Dasselbe Protokoll bildet auch die Grundlage der Lagerplanung: Schnell verschleißende Brechbacken und Schlagleisten werden regelmäßig nachbestellt, während das Paar aus Mantel und Brechring mit langer Lieferzeit in Reserve gehalten wird, wenn die Anlage in Betrieb bleiben soll.
Die Wartungsempfehlung des Herstellers hängt vom Maschinenmodell und von den Einsatzbedingungen ab. Sprechen Sie uns an, damit wir gemeinsam einen Wartungsplan für Ihr Modell erstellen.
Ausführliche Leitfäden nach Teilefamilie
Dieser Beitrag gibt einen allgemeinen Überblick; unsere ausführlichen Auswahlhilfen für jede Teilefamilie:
- Brechbacken: Werkstoff und Bauform richtig wählen – Manganstahlsorten, Zahnprofil und Anzeichen für den fälligen Wechsel
- Schlagleisten: Werkstoff passend zur Anwendung – Mangan-, martensitische und Hochchrom-Varianten
- Mantel und Brechring: die Wahl der Brechkammer – Grob- und Feinkammer, Regel für den paarweisen Wechsel
- So wählen Sie den passenden Siebbelag – Stahldraht, Polyurethan und Gummi
Für alle Verschleißteile können Sie unter Angabe Ihres Maschinenmodells ein Angebot über unseren Ersatzteilbereich anfordern.
Definitionen technischer Begriffe: Glossar