EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kırıcılarda Aşınan Parçalar: Makine Tipine Göre Eşleştirme, Stok ve Değişim Zamanı
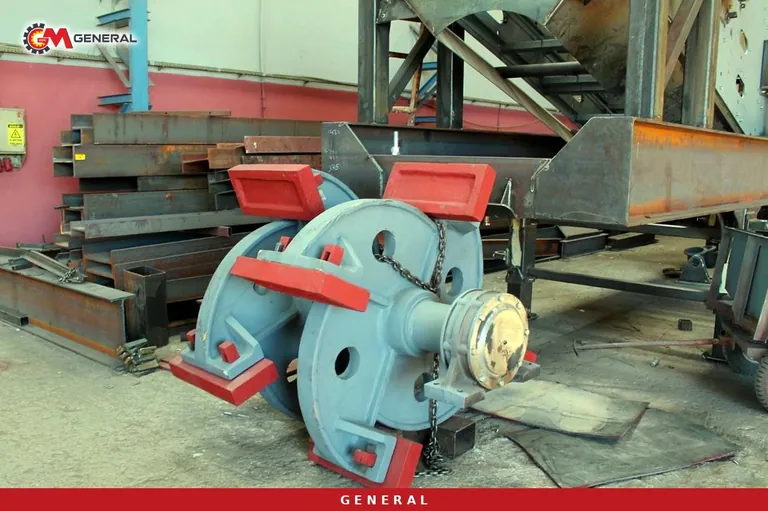
Kırıcıların her biri malzemeyi farklı bir yolla kırdığı için parçaları da farklı biçimde aşınır. Depoda yanlış parçanın bekletilmesi, hem makinenin durduğu süreyi uzatır hem de bağlanan sermayeyi artırır. Aşağıdaki eşleştirme, kendi ürün ailemizdeki makinelere göre hazırlandı.
Çeneli kırıcıda aşınan parça: çene plakaları
Hem sabit hem hareketli çene plakaları manganlı çelikten dökülür. Aşınma en çok besleme ağzının alt üçte birlik bölümünde, yani malzemenin en çok sıkıştığı yerde toplanır. Modellerin çoğunda plaka ters çevrilerek takılabilir ve böylece ikinci bir kullanım ömrü elde edilir. GNRK serisinde ağız ölçüleri ve kırma kademeleri şöyle:
| Model | Ağız Ölçüsü (mm) | Çıkış Ölçüsü (mm) | Motor (kW) – d/dak | Volan Devri (d/dak) | Ağırlık (kg) | Kapasite (t/s) | Grup |
|---|---|---|---|---|---|---|---|
| GNRK 60 | 610 x 380 | 40-130 | 30 /37 - 1500 | 330 | 6000 | 20-80 | Primer |
| GNRK 90 | 900 x 650 | 70-180 | 75 /90- 1500 | 293 | 11400 | 60-225 | Primer |
| GNRK 900 | 900 x 200 | 11--55 | 30 - 1500 | 330 | 5960 | 50 - 75 | Sekonder |
| GNRK 110 | 1100 x 850 | 150-225 | 110/132 - 1500 | 228 | 33000 | 200 - 350 | Primer |
| GNRK 130 | 1300 x 1000 | 125-250 | 160 - 1500 | 215 | 42500 | 400 - 500 | Primer |
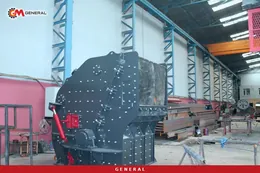
Darbeli kırıcıda aşınan parçalar: darbe çubukları ve gövde zırhları
Rotora bağlı darbe çubukları ile gövdeyi kaplayan zırhlar aynı süreçte birlikte yıpranır. Çubuğun yüksekliği kritik sınıra indiğinde değişim, rotorun dengesi bozulmadan, karşılıklı çubuklar birlikte ele alınarak yapılmalıdır.
Konik kırıcıda aşınan parçalar: manto ve konkav
Kırma odasını birlikte oluşturan manto ve konkav eşit hızda aşınır; bu yüzden ikisi her zaman çift olarak değiştirilir. Yalnızca bir tarafın yenilenmesi oda geometrisini bozar ve ürün eğrisini kaydırır.
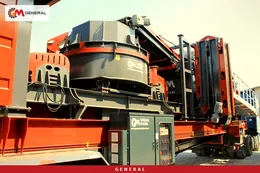
Dik milli kırıcıda (VSI) aşınan parçalar: rotor uçları
VSI'da aşınma, malzemeyi fırlatan rotor uçlarında ve karşılayan örslerde yoğunlaşır. Rotor çapı büyüdükçe uç takımı da büyür:
| Model | Rotor Çapı (mm) | Maks. Besleme Boyutu (mm) | Kapasite (t/s) | Motor (kW) |
|---|---|---|---|---|
| GNR 700 | 700 | 25-35 | 45~135 | 90-132 |
| GNR 800 | 800 | 40-50 | 55~160 | 132-160 |
| GNR 900 | 900 | 50-55 | 80~210 | 2x200 |
Kübitzerde aşınan parçalar: zırh plakaları
Kübik şekillendirme büyük ölçüde taşın taşa çarpmasıyla gerçekleştiği için zırh tüketimi darbeli kırıcıya göre daha düşüktür. Buna karşın malzeme yatağının oluştuğu bölgedeki zırhların belirli aralıklarla kontrol edilmesi gerekir.
Stok planı: parçayı kritikliğine göre sınıflandırmak
Yedek aşınma parçası stoğu kırıcı tipine göre planlanır. En hızlı tükenen kalemler çene plakası ve darbe çubuğudur. Manto-konkav çiftinin teslim süresi uzun olduğundan, tesis kesintisiz çalışacaksa bir takım yedekte tutulur. VSI uç takımları hafiftir, fakat takımın bütün hâlde değişmesi zorunlu olduğu için her zaman set olarak stoklanır.
Aşınmayı hızlandıran üç işletme hatası
Birincisi, besleme boyutunun aşılmasıdır; bu, parça ömrünü doğrudan kısaltır. İkincisi düzensiz beslemedir; kırma odasının yalnızca bir bölgesi çalışır ve aşınma asimetrik hâle gelir. Üçüncüsü geç değişimdir; aşınmış parça yanındaki parçayı da tüketir: incelmiş çene plakası pitmana binen yükü artırır, kısalmış darbe çubuğu ise rotor gövdesini aşındırmaya başlar.
Değişim zamanı: göze değil ölçüye dayanan karar
Bir aşınma parçasının "hâlâ iş görüyor" mu yoksa "değişmeli" mi olduğuna gözle bakarak değil, ölçerek karar verilir. Çene plakasında kalan diş yüksekliği, darbe çubuğunda kalan kesit ve mantoda kalan et kalınlığı sabit referans noktalarından ölçülür, ardından parçanın ilk takıldığı günkü değerle karşılaştırılır. Ölçüm kaydı tutan bir tesis değişimi planlı bakım aralığına denk getirebilir. Kayıt tutulmayan tesiste ise parça ya gereğinden erken atılır ya da gövdeye zarar verene kadar kullanılır; iki durum da pahalıya patlar. Aynı kayıt stok planının da temelidir: hızlı tükenen çene plakası ve darbe çubuğu düzenli yenilenir, teslim süresi uzun olan manto-konkav çifti ise tesis devrede kalacaksa yedekli tutulur.
Üreticinin bakım önerisi, makinenin modeline ve çalıştığı koşullara göre değişir. Modelinize uygun bakım planını birlikte hazırlamak için bizimle iletişime geçin.
Parça ailesine göre ayrıntılı rehberler
Bu yazı genel bir dağılım sunuyor; her parça ailesi için ayrıntılı seçim rehberlerimiz:
- Çene plakasında malzeme ve seçim — manganlı çelik sınıfları, diş profili ve değişim işaretleri
- Darbe çubuğunda malzeme ve kullanım alanı eşleşmesi — manganlı, martenzitik ve yüksek kromlu seçenekler
- Manto ve konkavda oda (kavite) seçimi — kaba ve ince oda, çift değişim kuralı
- Elek teli ve elek yüzeyi nasıl seçilir? — çelik tel, poliüretan ve kauçuk
Bütün aşınma parçaları için makine modelinizi belirterek yedek parçalar sayfamızdan fiyat teklifi alabilirsiniz.
Teknik terimlerin açıklamaları: Terimler Sözlüğü