EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Piezas de desgaste de trituradoras: correspondencia por tipo de máquina, stock y momento del cambio
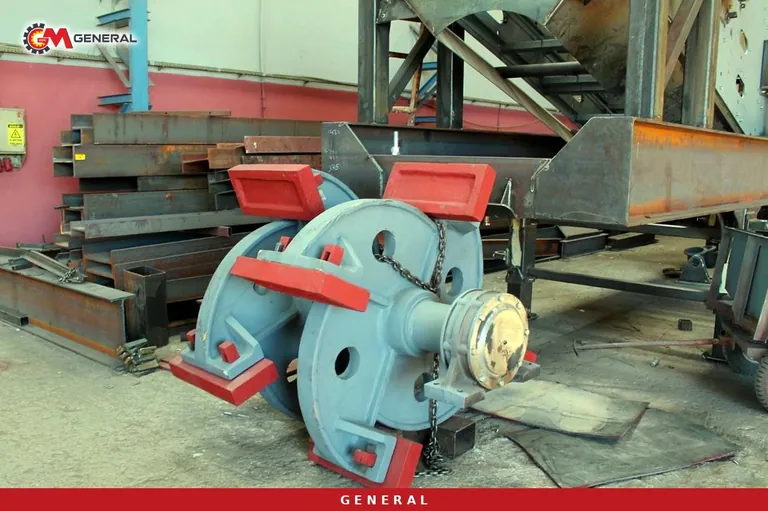
Como cada trituradora rompe el material a su manera, sus piezas también se desgastan a su manera. Tener en almacén las piezas equivocadas alarga el tiempo de parada de la máquina e inmoviliza más capital. La correspondencia que sigue se basa en las máquinas de nuestra propia gama.
La pieza de desgaste de la trituradora de mandíbula: las placas de mandíbula
Tanto la mandíbula fija como la móvil se funden en acero al manganeso. El desgaste se concentra en el tercio inferior de la boca de alimentación, que es donde el material se comprime con más fuerza. En la mayoría de los modelos la placa puede girarse y volver a montarse, con lo que gana una segunda vida útil. Bocas de alimentación y etapas de trituración de la serie GNRK:
| Modelo | Boca de alimentación (mm) | Abertura de salida (mm) | Motor (kW) – rpm | Velocidad del volante (rpm) | Peso (kg) | Capacidad (t/h) | Etapa |
|---|---|---|---|---|---|---|---|
| GNRK 60 | 610 x 380 | 40-130 | 30 /37 - 1500 | 330 | 6000 | 20-80 | Primaria |
| GNRK 90 | 900 x 650 | 70-180 | 75 /90- 1500 | 293 | 11400 | 60-225 | Primaria |
| GNRK 900 | 900 x 200 | 11--55 | 30 - 1500 | 330 | 5960 | 50 - 75 | Secundaria |
| GNRK 110 | 1100 x 850 | 150-225 | 110/132 - 1500 | 228 | 33000 | 200 - 350 | Primaria |
| GNRK 130 | 1300 x 1000 | 125-250 | 160 - 1500 | 215 | 42500 | 400 - 500 | Primaria |
Las piezas de desgaste de la trituradora de impacto: barras de impacto y blindajes de carcasa
Las barras de impacto fijadas al rotor y los blindajes que revisten la carcasa se desgastan juntos, en el mismo periodo. Cuando la altura de la barra llega al límite crítico, el cambio debe hacerse sustituyendo a la vez las barras opuestas, para no alterar el equilibrado del rotor.
Las piezas de desgaste de la trituradora de cono: manto y cóncavo
El manto y el cóncavo, que juntos forman la cámara de trituración, se desgastan al mismo ritmo, por lo que siempre se cambian en pareja. Renovar solo uno de los dos lados deforma la geometría de la cámara y desplaza la curva granulométrica del producto.
Las piezas de desgaste de la trituradora de eje vertical (VSI): puntas del rotor
En una VSI, el desgaste se concentra en las puntas del rotor que lanzan el material y en los yunques que lo reciben. A medida que crece el diámetro del rotor, crece también el juego de puntas:
| Modelo | Diámetro del rotor (mm) | Tamaño máx. de alimentación (mm) | Capacidad (t/h) | Motor (kW) |
|---|---|---|---|---|
| GNR 700 | 700 | 25-35 | 45~135 | 90-132 |
| GNR 800 | 800 | 40-50 | 55~160 | 132-160 |
| GNR 900 | 900 | 50-55 | 80~210 | 2x200 |
Las piezas de desgaste del cubitzer: placas de blindaje
Como la conformación cúbica se produce en gran parte por el choque de piedra contra piedra, el consumo de blindajes es menor que en una trituradora de impacto. Aun así, los blindajes de la zona donde se forma el lecho de material deben revisarse a intervalos regulares.
Planificar el stock: clasificar las piezas según su criticidad
El stock de piezas de desgaste se planifica según el tipo de trituradora. Los artículos que antes se agotan son las mandíbulas y las barras de impacto. Como la pareja de manto y cóncavo tiene un plazo de entrega largo, se guarda un juego de reserva si la planta debe trabajar sin interrupciones. Los juegos de puntas VSI son ligeros, pero como deben cambiarse completos, siempre se almacenan por juegos enteros.
Tres errores de operación que aceleran el desgaste
El primero es superar el tamaño de alimentación, lo que acorta directamente la vida de las piezas. El segundo es una alimentación irregular: solo trabaja una zona de la cámara y el desgaste se vuelve asimétrico. El tercero es el cambio tardío, en el que la pieza gastada consume también a su vecina: una mandíbula adelgazada aumenta la carga sobre la biela y una barra acortada empieza a desgastar el cuerpo del rotor.
Momento del cambio: una decisión basada en la medición, no a ojo
Si una pieza de desgaste «todavía cumple» o «hay que cambiarla» se decide midiendo, no mirando. La altura de diente que queda en la mandíbula, la sección restante de la barra de impacto y el espesor de pared que le queda al manto se miden desde puntos de referencia fijos y se comparan con los valores del día en que la pieza se montó por primera vez. Una planta que lleva registro de mediciones puede hacer coincidir el cambio con una ventana de mantenimiento planificada. En una planta sin registro, la pieza o se desecha demasiado pronto o se usa hasta dañar la carcasa, y ambos extremos salen caros. Ese mismo registro es la base del plan de stock: las mandíbulas y barras, que se gastan rápido, se reponen con regularidad, mientras que la pareja de manto y cóncavo, de entrega larga, se guarda de reserva si la planta debe seguir en marcha.
La recomendación de mantenimiento del fabricante depende del modelo de la máquina y de sus condiciones de trabajo. Escríbanos y prepararemos juntos un plan de mantenimiento para su modelo.
Guías detalladas por familia de piezas
Este artículo ofrece una visión general; nuestras guías de selección detalladas para cada familia de piezas:
- Mandíbulas: cómo elegir material y diseño — calidades de acero al manganeso, perfil de diente y señales de que toca cambiarlas
- Barras de impacto: el material adecuado para cada aplicación — opciones al manganeso, martensíticas y de alto cromo
- Manto y cóncavo: cómo elegir la cámara — cámara gruesa o fina y regla del cambio en pareja
- Cómo elegir la superficie de cribado — malla de acero, poliuretano y caucho
Para cualquier pieza de desgaste puede solicitar presupuesto en nuestra sección de repuestos indicando el modelo de su máquina.
Definiciones de términos técnicos: Glosario