EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Habajući delovi drobilica: uparivanje po tipu mašine, zalihe i vreme zamene
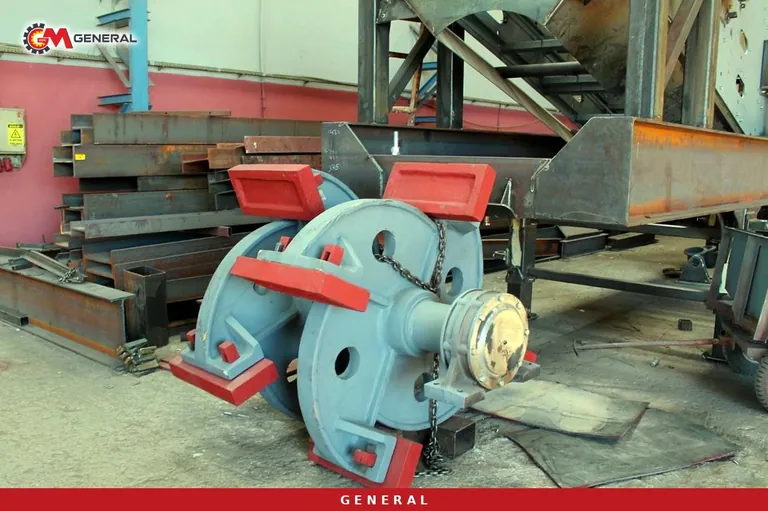
Pošto svaka drobilica lomi materijal na svoj način, i njeni delovi se habaju na svoj način. Pogrešni delovi u magacinu produžavaju zastoj mašine i vezuju više kapitala. Uparivanje koje sledi zasnovano je na mašinama iz naše sopstvene porodice proizvoda.
Habajući deo čeljusne drobilice: čeljusne ploče
I nepokretna i pokretna čeljusna ploča liju se od manganskog čelika. Habanje je najizraženije u donjoj trećini ulaznog otvora, gde se materijal najjače sabija. Kod većine modela ploča može da se okrene i ponovo ugradi, čime dobija drugi radni vek. Ulazni otvori i faze drobljenja serije GNRK:
| Model | Ulazni otvor (mm) | Izlazni otvor (mm) | Motor (kW) – o/min | Broj obrtaja zamajca (o/min) | Masa (kg) | Kapacitet (t/h) | Faza |
|---|---|---|---|---|---|---|---|
| GNRK 60 | 610 x 380 | 40-130 | 30 /37 - 1500 | 330 | 6000 | 20-80 | Primarna |
| GNRK 90 | 900 x 650 | 70-180 | 75 /90- 1500 | 293 | 11400 | 60-225 | Primarna |
| GNRK 900 | 900 x 200 | 11--55 | 30 - 1500 | 330 | 5960 | 50 - 75 | Sekundarna |
| GNRK 110 | 1100 x 850 | 150-225 | 110/132 - 1500 | 228 | 33000 | 200 - 350 | Primarna |
| GNRK 130 | 1300 x 1000 | 125-250 | 160 - 1500 | 215 | 42500 | 400 - 500 | Primarna |
Habajući delovi udarne drobilice: udarne letve i obloge kućišta
Udarne letve pričvršćene na rotor i obloge kojima je kućište obloženo habaju se zajedno, u istom periodu. Kada visina letve padne do kritične granice, zamenu treba obaviti menjajući naspramne letve zajedno, kako biste zaštitili balans rotora.
Habajući delovi konusne drobilice: konus i oklop
Konus i oklop zajedno čine komoru za drobljenje i habaju se istom brzinom, pa se uvek menjaju u paru. Obnavljanje samo jedne strane narušava geometriju komore i pomera granulometrijsku krivu proizvoda.
Habajući delovi drobilice sa vertikalnim vratilom (VSI): vrhovi rotora
Kod VSI drobilice habanje je usredsređeno na vrhove rotora koji izbacuju materijal i na nakovnje koji ga dočekuju. Kako raste prečnik rotora, raste i komplet vrhova:
| Model | Prečnik rotora (mm) | Maks. veličina ulaza (mm) | Kapacitet (t/h) | Motor (kW) |
|---|---|---|---|---|
| GNR 700 | 700 | 25-35 | 45~135 | 90-132 |
| GNR 800 | 800 | 40-50 | 55~160 | 132-160 |
| GNR 900 | 900 | 50-55 | 80~210 | 2x200 |
Habajući delovi kubicera: obložne ploče
Pošto se kubično oblikovanje uglavnom postiže udarom kamena o kamen, potrošnja obloga manja je nego kod udarne drobilice. Ipak, obloge u zoni u kojoj se formira sloj materijala treba redovno proveravati.
Planiranje zaliha: razvrstavanje delova po značaju
Zalihe habajućih delova planiraju se prema tipu drobilice. Najbrže se troše čeljusne ploče i udarne letve. Pošto par konus–oklop ima dug rok isporuke, jedan komplet se drži u rezervi ako postrojenje treba da radi bez prekida. Kompleti vrhova za VSI su laki, ali pošto se moraju menjati u celini, uvek se skladište kao potpuni kompleti.
Tri greške u radu koje ubrzavaju habanje
Prva je prekoračenje ulazne krupnoće, što direktno skraćuje vek delova. Druga je neravnomerno punjenje: radi samo jedna zona komore, pa habanje postaje nesimetrično. Treća je zakasnela zamena, kada istrošeni deo uništava i susedni: istanjena čeljusna ploča povećava opterećenje na pitmanu, a skraćena udarna letva počinje da troši telo rotora.
Vreme zamene: odluka na osnovu merenja, a ne odoka
Da li habajući deo „još radi posao“ ili „mora da se menja“, odlučuje se merenjem, a ne gledanjem. Preostala visina zuba čeljusne ploče, preostali presek udarne letve i preostala debljina zida konusa mere se od stalnih referentnih tačaka i porede sa vrednostima od dana prve ugradnje. Postrojenje koje vodi evidenciju merenja može da uskladi zamenu sa planiranim terminom održavanja. Tamo gde evidencije nema, deo se ili baca prerano ili koristi dok ne ošteti kućište, a oba ishoda su skupa. Ista evidencija je osnova plana zaliha: čeljusne ploče i udarne letve, koje se brzo troše, redovno se dopunjuju, dok se par konus–oklop sa dugim rokom isporuke drži u rezervi ako postrojenje treba da ostane u radu.
Preporuka proizvođača za održavanje zavisi od modela mašine i uslova u kojima radi. Javite nam se da zajedno napravimo plan održavanja za vaš model.
Detaljni vodiči po porodicama delova
Ovaj tekst daje opšti pregled; naši detaljni vodiči za izbor po porodicama delova:
- Čeljusne ploče: kako izabrati materijal i oblik — klase manganskog čelika, profil zuba i znaci da je vreme za zamenu
- Udarne letve: materijal prema primeni — manganske, martenzitne i visokohromne varijante
- Konus i oklop: izbor komore — gruba i fina komora, pravilo zamene u paru
- Kako izabrati površinu sita — čelična mreža, poliuretan i guma
Za sve habajuće delove možete zatražiti ponudu u našem odeljku rezervnih delova, uz navođenje modela vaše mašine.
Definicije tehničkih pojmova: Rečnik pojmova