EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Vollbeschickung Brecher Produktivität
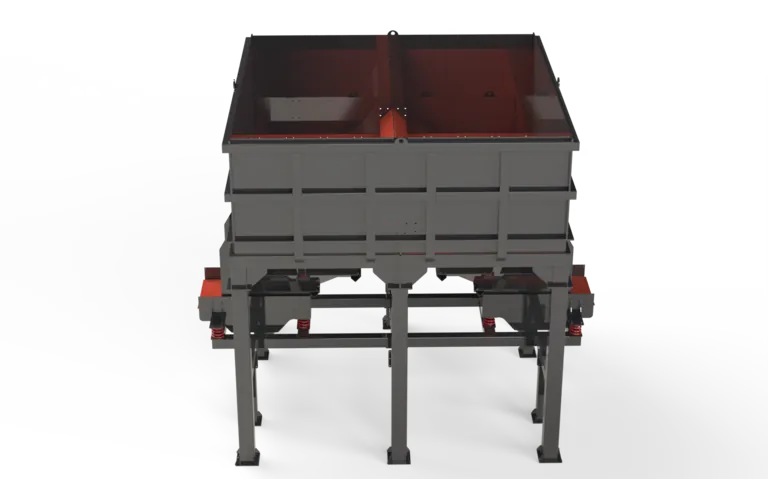
Warum Vollbeschickung Brecher Produktivität ohne neue Maschine bringt
Wenn eine Anlage ihre Tonnage verfehlt, fällt der Blick zuerst auf einen größeren Brecher. Auf den meisten Standorten wird jedoch Vollbeschickung Brecher Produktivität ohne eine einzige Schraube zurückgewonnen, allein durch Korrektur des Aufgaberegimes. Vollbeschickung heißt, die Brechkammer mit Material gefüllt zu halten, im Kegelbrecher also die Kopfmutter überdeckt zu lassen. Eine gefüllte Kammer lässt Körner nicht nur am Panzer, sondern auch gegeneinander brechen. Eine leere Kammer bewirkt das Gegenteil: Die Maschine läuft unter ihrer Nennleistung und frisst ihren Panzer in einem schmalen Band.
Was sich ändert, wenn Korn gegen Korn bricht
Der Mechanismus, den eine gefüllte Kammer freischaltet, ist die Interpartikelzerkleinerung. Das Material im Spalt zwischen Mantel und Brechschale wird nicht nur von Stahl getroffen, sondern zusätzlich von den Nachbarkörnern gequetscht. Dieses Regime bricht flache und langgestreckte Körner und liefert eine Form nahe am Kubus. Beton- und Asphaltvorschriften begrenzen Plattigkeit und Länglichkeit, folglich kann derselbe Brecher bei derselben Einstellung ein Produkt liefern, das die Vorschrift erfüllt oder verfehlt, nur weil sich die Kammerfüllung geändert hat. Bei Formproblemen lohnt der erste Blick also auf das Füllniveau, nicht auf das Panzerprofil.
Die zweite Wirkung betrifft den Verschleiß. Im mangelbeschickten Brecher fällt das Aufgabegut an einer Stelle in die Kammer, dort bündelt sich der Verschleiß, und die Manganfläche erfährt nie genug Druck, um vollständig kaltzuverfestigen. In der gefüllten Kammer verteilt sich die Brechkraft über den Umfang, der Verschleiß läuft gleichmäßiger, und die Kornform wandert über die Panzerlebensdauer weniger.
Vergleich der Aufgaberegime
| Kriterium | Mangelbeschickung | Vollbeschickung | Überfüllt / verpackt |
|---|---|---|---|
| Kammerfüllung | Teilweise; Panzerfläche sichtbar | Dauerhaft gefüllt; Kopfmutter überdeckt | Gefüllt und verdichtet; Feingut hat die Hohlräume geschlossen |
| Vorherrschender Bruch | Kontakt Stahl zu Korn | Korn gegen Korn | Reibung und Mahlen |
| Kornform | Hoher Anteil flacher und langer Körner | Nahe kubisch | Erhöhte Feingutbildung |
| Panzerverschleiß | In einer Zone gebündelt | Über den Umfang verteilt | Hoch und schnell |
| Leistungsaufnahme | Unruhig, niedriger Mittelwert | Ruhig, nahe der Nennleistung | An der Grenze; Schutz spricht an |
| Durchsatz | Unter der Nenntonnage | Nahe der Nenntonnage | Sinkt wegen Stillständen |
| Hauptrisiko | Verlust an Form und Panzerlebensdauer | Erfordert laufende Niveauregelung | Verpackung, Wellen- und Lagerbelastung |
Drei Baugruppen halten das Niveau
Vollbeschickung ist keine Absicht, sondern ein mit Hardware gebautes Regime. Erste Baugruppe ist der Aufgeber: Der Strom am Brechereintrag darf nicht stoßweise kommen. Ohne eine regelbare Einheit unter dem Bunker, etwa einen Vibrations-Aufgeber für Gestein, füllt und leert sich die Kammer mit jedem kippenden Lkw. Zweite Baugruppe ist die Niveaumessung: Ein Sensor über der Materialhöhe im Aufgabekasten erlaubt der Steuerung, die Aufgeberdrehzahl selbsttätig nachzuführen. Dritte Baugruppe ist die Verteilung. Tritt das Material einseitig ein, trennen sich grob und fein, das Feingut verdichtet auf einer Seite, während der Panzer auf der anderen leer läuft.
Feingut und Feuchte: Gegner der gefüllten Kammer
Die Kammer voll zu halten ist nicht dasselbe wie sie mit Feingut zu füllen. Wird das Feinkorn vor der Sekundär- und Tertiärstufe nicht abgesiebt, fehlen die Hohlräume, die grobe Körner zum Brechen brauchen. Das Material wird dann gemahlen statt gebrochen, die Leistungsaufnahme steigt, und der Drucküberwachung greift ein. Bei nassem, tonigem Aufgabegut zeigt sich dasselbe Problem als Anbacken. Die praktische Reihenfolge lautet: erst Vorabsiebung, dann Füllniveau. Wer das Niveau ohne Vorabsiebung erhöht, kauft Stillstände statt Tonnage.
Anfahren und Überwachen
Nach dem Panzerwechsel geht ein Brecher nicht sofort mit Volllast in den Vollbeschickungsbetrieb. Damit die Manganfläche kaltverfestigt, bleibt die Kammer gefüllt, während die Last stufenweise angehoben wird; diese ersten Betriebsstunden bestimmen die gesamte Panzerlebensdauer. Danach werden drei Kennwerte verfolgt. Erstens die Schwankung der Leistungsaufnahme über der Zeit: eine flache Kurve beweist ein stabiles Niveau. Zweitens die Produktkurve: bei unveränderter Einstellung deutet ein steigender Feingutanteil auf Verpacken und ein steigender Grobanteil auf Mangelbeschickung. Drittens das Panzerprofil: gleichmäßig fortschreitender Verschleiß an den Messpunkten belegt eine richtige Verteilung.
Aufnahme in die Schichtanweisung
Ob das Regime im Betrieb überlebt, entscheidet die Gewohnheit der Bediener. Drei Zeilen gehören in die Schichtanweisung. Erstens wird im Aufgabekasten eine sichtbare Referenzhöhe festgelegt, die nicht unterschritten wird. Zweitens wird die Kammer vor dem Abstellen geleert; eine gefüllt abgestellte Maschine belastet den Antriebsstrang beim Kaltstart mit Losbrechmoment. Drittens wird jede Änderung der Aufgeberdrehzahl protokolliert, denn ein Regime, dessen Drehzahl und Produktkurve nie zusammengeführt wurden, lässt sich nicht bewerten. Keine der drei Zeilen kostet Kapital, und ihre Wirkung zeigt sich in der ersten Woche.
Zwei häufig verwechselte Punkte
Erstens bedeutet Vollbeschickung nicht in jeder Stufe dasselbe. Im Primär-Backenbrecher geht es nicht darum, den Einlauf randvoll zu füllen, sondern eine durchgehende Materialsäule im Brechraum zu halten; ein zugesetzter Einlauf kostet Durchsatz. Zweitens ersetzt die gefüllte Kammer nicht die Einstellung. Der Spaltweite bestimmt weiterhin die Oberkorngröße; das Füllniveau ändert diese Größe nicht, es liefert bei gleicher Größe kubischere und weniger plattige Körner.
Definitionen technischer Begriffe: Glossar