EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kırma tesisi titreşim analizi ile kestirimci bakım kurmak
Neden genel seviye tek başına yetmez
Kırma tesisi titreşim analizi, dönen ekipmanın içinde ne olduğunu makine sökülmeden anlamanın en doğrudan yoludur. Sahada en sık yapılan hata, elde taşınan bir cihazla alınan tek bir genel seviye değerine bakıp "yüksek" ya da "normal" demektir. Genel seviye bir uyarı verir ama nedeni söylemez: aynı sayı dengesiz bir rotorda, gevşemiş bir temel cıvatasında ve ilerlemiş bir rulman hasarında birbirine yakın okunabilir. Nedeni ayıran şey, ölçümün frekans bileşenlerine ayrılmasıdır.
Kırma tesisi bu iş için zor bir ortamdır. Kırıcı, elek ve besleyici bir arada çalışır; her biri kendi devrinde titreşim üretir ve şase üzerinden birbirine iletir. Elek zaten tasarımı gereği titreşir. Bu yüzden ölçüm planı, "hangi noktada, hangi yönde, hangi devirde" sorularına önceden cevap vermelidir.
Ölçüm planı: nokta, yön ve referans devir
Kullanılabilir bir program üç şeyi sabitler. Ölçüm noktaları kalıcı olarak işaretlenir; her nokta için yatay, dikey ve eksenel yönler tanımlanır; ölçüm sırasında makinenin devri ve yük durumu kaydedilir. Yükü ve devri kaydedilmemiş bir ölçüm, sonraki ölçümle karşılaştırılamaz. Boşta çalışan bir kırıcı ile yüklü çalışan aynı kırıcı farklı makineler gibi davranır.
| Ekipman | Ölçüm noktası | Öncelikli yön | Aranan sorun |
|---|---|---|---|
| Kırıcı | Ana mil yatakları, her iki uç | Yatay ve dikey | Volan balanssızlığı, yatak hasarı |
| Kırıcı tahrik | Motor ve mil kasnak tarafı | Eksenel | Kayış gerginliği, eksen kaçıklığı |
| Titreşimli elek | Eksantrik yatak gövdeleri | Üç yön | Yay yorulması, gövde çatlağı |
| Besleyici | Tahrik ünitesi gövdesi | Yatay | Gevşeme, taşıyıcı eleman hasarı |
| Konveyör | Tambur yatakları | Yatay ve eksenel | Yatak hasarı, kaçıklık |
Frekans imzaları: hangi tepe neyi anlatır
Spektrumdaki tepe noktaları devir frekansının katları üzerinden okunur. Devir frekansına 1x denir ve bir turluk çevrimi ifade eder. Değerlendirme kuralları yerleşiktir.
| Arıza | Baskın frekans | Ayırt edici işaret |
|---|---|---|
| Balanssızlık | 1x | Radyal yönde baskın, faz kararlı |
| Eksen kaçıklığı | 2x (çoğu zaman 1x ile birlikte) | Açısal kaçıklıkta eksenel yön yükselir |
| Mekanik gevşeme | 1x, 2x, 3x ve üstü harmonikler | Yarım harmonikler görülebilir |
| Rulman dış bilezik hasarı | Devirle tam kat olmayan BPFO | Yük bölgesi sabit olduğu için erken görünür |
| Rulman iç bilezik hasarı | BPFI | Mil frekansında yan bantlarla modüle olur |
| Bilye ve kafes | BSF ve FTF | Geç aşamada ve düşük genlikte |
Rulman hasar frekansları rulmanın geometrisinden, yani eleman sayısı ile bilye ve bölüm çaplarından hesaplanır. Bu değerler devir sayısının tam katı değildir; ayırt edici özellikleri budur. Erken evrede tepe noktaları spektrumda görünmeyecek kadar küçüktür ve yalnız zarf analizi ya da ultrasonik yöntemlerle yakalanır. Standart spektrumda net tepe ve çok sayıda harmonik göründüğünde hasar genellikle ilerlemiş demektir.
Eleği ayrı değerlendirmek gerekir
Bir titreşimli elek tasarımı gereği yüksek genlikte çalışır; makine sınıflarına göre kurulmuş genel titreşim şiddeti ölçütleri bu ekipmana doğrudan uygulanamaz. Elekte izlenecek büyüklükler farklıdır: strok genliği, dört köşeden ölçülen genlik farkı, hareket elipsinin açısı ve yayların oturma yüksekliği. Köşeler arasındaki genlik farkının büyümesi çoğu zaman gövde çatlağının veya yay yorulmasının ilk işaretidir.
Genel seviye değerlendirmesi ve sınıflandırma
Dönen makinelerde titreşim şiddeti, uluslararası standart serilerinde geniş bant efektif hız değeri üzerinden A'dan D'ye bölgelere ayrılarak değerlendirilir. A yeni devreye alınmış makinenin tipik seviyesini, B sınırsız sürekli işletmeye uygun seviyeyi, C sınırlı süre katlanılabilir durumu, D hasar üretebilecek seviyeyi ifade eder. Bu sınırlar makinenin güç sınıfına, temelin rijit ya da esnek oluşuna ve makine tipine göre değişir; bu yüzden bir mm/s değeri tek başına, sınıfı belirtilmeden anlam taşımaz. Ölçüm dönen parça üzerinde değil, yatak gövdesi gibi dönmeyen yüzeylerde alınır.
Pratikte en sağlam ölçüt kendi makinenizin geçmişidir. Devreye alma sonrası alınan taban ölçümü referans kabul edilir ve aynı nokta, aynı yön, aynı devir ve benzer yükte tekrarlanan ölçümlerle karşılaştırılır. Mutlak değerden çok eğilim önemlidir: iki hafta içinde iki katına çıkan bir seviye, uzun süredir sabit duran daha yüksek bir seviyeden çok daha ciddidir.
Gevşek temel cıvatasını ayırt etmek
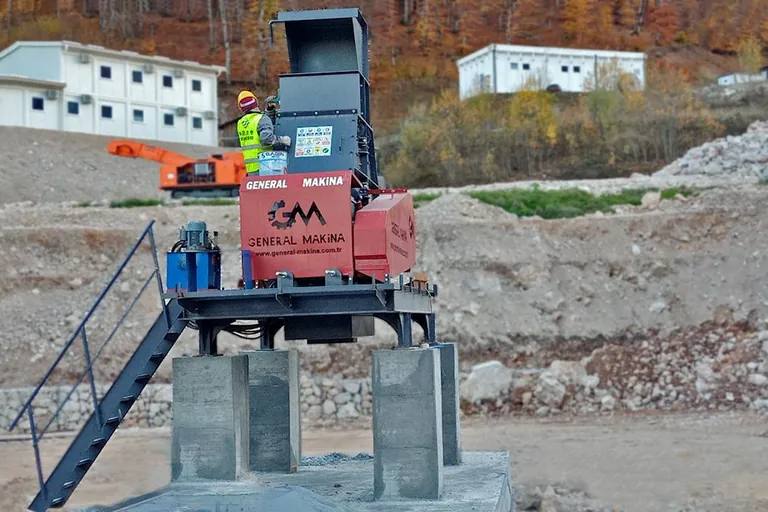
Kırma tesisinde en sık karşılaşılan ve en kolay çözülen sorun mekanik gevşemedir. Kaide üzerindeki bir kırıcının cıvataları gevşediğinde spektrumda devir frekansının çok sayıda katı belirir ve titreşim yatay yönde belirgin biçimde artar. Aynı noktada makine gövdesi ile kaide üzerinde ayrı ayrı ölçüm alınması ayırt edici bilgiyi verir: iki değer arasındaki fark büyükse bağlantı taşımıyordur. Titreşim yalıtım elemanlarının oturması, kaide betonundaki çatlak ve gevşemiş germe civatası aynı imzayı üretir; ayrım gözle muayene ile tamamlanır.
Programı işletmeye almak
Kestirimci bakım programı üç adımda kurulur. Önce kritik ekipman listesi çıkarılır ve her biri için ölçüm noktaları işaretlenir. Sonra taban ölçümü alınır ve makine sınıfı ile referans devir kaydedilir. Ardından ölçüm sıklığı belirlenir; kritik ekipmanda haftalık, yedeği olan ekipmanda aylık aralık yaygın bir başlangıçtır. Ölçüm sonuçları bakım kayıtlarıyla aynı yerde tutulmadığında program birkaç ay içinde terk edilir. Aşınma parçası değişimleri ve ölçüm eğrileri yan yana okunduğunda karar verilebilir; bu ilişkinin diğer örnekleri bakım ve aşınma başlığı altında toplanmıştır.
Sık sorulan sorular
Ölçüm hangi sıklıkla alınmalı?
Yedeksiz kritik ekipmanda haftalık, diğerlerinde aylık ölçüm çoğu tesiste yeterlidir. Eğilimde kırılma görülürse aralık kısaltılır.
Elde taşınan cihaz yeterli mi, sabit sensör şart mı?
Düzenli aralıkla alınan elde ölçüm çoğu arızayı yakalar. Sabit sensör, hızlı gelişen ve erişimi zor noktalarda anlam kazanır.
Yüksek titreşim her zaman rulman demek mi?
Hayır. Kırma tesisinde en sık neden gevşeme ve balanssızlıktır; rulman hasarı sıralamada arkadan gelir ve farklı frekans imzası taşır.
Kırıcıda besleme dengesizliği ölçümü bozar mı?
Evet. Düzensiz besleme genel seviyeyi dalgalandırır. Ölçüm sabit yük altında ve tercihen aynı malzemeyle tekrarlanmalıdır.
Teknik terimlerin açıklamaları: Terimler Sözlüğü