EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kırıcı rulman sıcaklık takibi
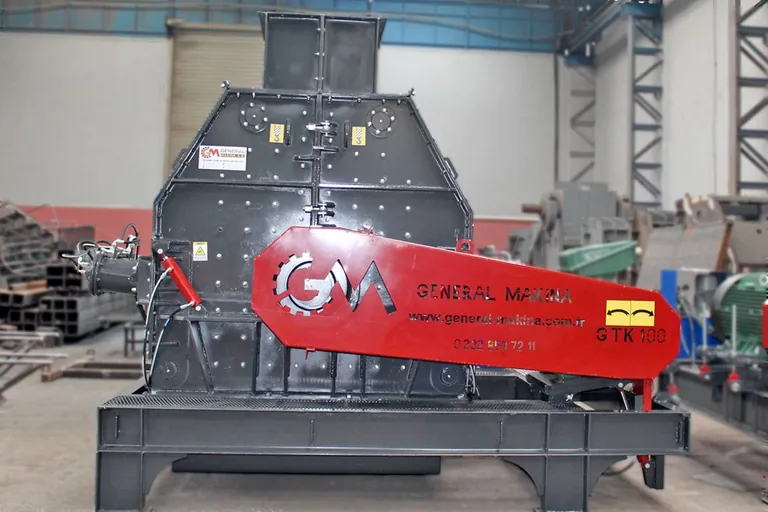
Kırıcı rulman sıcaklık takibi neden erken uyarı verir
Bir kırıcının tahrik hattında ölçülebilen en sade ve en ucuz sağlık göstergesi rulman gövdesinin sıcaklığıdır. Kırıcı rulman sıcaklık takibi, arıza henüz sese ve titreşime dönüşmeden yağ filminin zorlandığını haber verir; çünkü sürtünme artışı ilk olarak ısı olarak ortaya çıkar. Titreşim ölçümü daha ayrıntılı bilgi verir ama pahalı cihaz ve eğitimli yorumcu ister. Sıcaklık ise elde taşınan bir cihazla, her vardiyada, aynı noktadan tekrarlanabilir biçimde okunabilir. Bu tekrarlanabilirlik ölçümün kendisinden daha değerlidir: tek bir sayı hiçbir şey söylemez, aynı noktanın haftalar boyunca yükselen eğrisi ise yaklaşan bir hasarı söyler.
Kırıcılarda sıcaklık davranışı diğer makinelerden farklıdır. Darbe yükü kesintili, besleme dengesizdir, ortam tozludur ve makine gövdesi güneş altında ısınır. Bu nedenle mutlak sayıyı tek başına yorumlamak yanıltır; ortam sıcaklığı ile rulman sıcaklığı arasındaki fark, yani sıcaklık yükselmesi, asıl okunması gereken büyüklüktür.
Sıcaklık eşikleri ve karar bandı
Yaygın endüstriyel uygulamada rulman muhafazası üzerinde ölçülen 70 °C civarı bir uyarı seviyesi, 90 °C ise güvenli durdurma seviyesi olarak kabul edilir. Rulman çeliği bu değerlerin çok üzerine dayanır; sınırı belirleyen çelik değil, gres ve keçe malzemesidir. Nitril esaslı keçelerin sürekli servis sınırı bu bandın hemen üstünde biter, gresin taşıyıcı yağı ise yüksek sıcaklıkta oksitlenip ayrışır.
| Gövde sıcaklığı | Yorum | Eylem |
|---|---|---|
| Ortam + 20 °C altı | Normal çalışma | Vardiya kaydı yeterli |
| 60-70 °C | İzleme bandı | Ölçüm sıklığını iki katına çıkar, yağlama hattını doğrula |
| 70-90 °C | Uyarı | Yükü düşür, gres girişini ve keçe bütünlüğünü kontrol et |
| 90 °C ve üzeri | Durdurma | Makineyi boşalt, soğumayı bekle, rulmanı ve yatak boşluğunu incele |
| 4 saatte 15 °C ani artış | Hızlanan bozunma | Eşik beklenmeden müdahale et |
Tabloda son satır çoğu tesiste gözden kaçar. Mutlak değer hâlâ 70 °C altında olsa bile kısa sürede oluşan hızlı tırmanış, yağ filminin koptuğunu ya da yatak boşluğunun kapandığını gösterebilir.
Ölçüm noktaları
Ölçüm her zaman rulman yüküne en yakın metal yüzeyden yapılır. Yatak kapağının ortası, gres girişinin hemen yanı ve yatak flanşının alt yarısı üç sabit noktadır. Bu noktalar boya ile işaretlenir, çünkü aynı yatağın iki farklı yerinden alınan okuma arasında birkaç derece fark doğması normaldir ve nokta değiştikçe trend anlamını yitirir. Ölçüm sırasında makinenin yüklü mü boşta mı çalıştığı da kaydedilir; boşta alınan okuma yüklü okumadan düşük çıkar ve ikisi aynı listede karşılaştırılırsa sahte bir düşüş görünür.
Temaslı ölçüm mü, termografi mi
| Yöntem | Ölçtüğü şey | Güçlü yanı | Sınırı |
|---|---|---|---|
| Temaslı problu termometre | Metal yüzey sıcaklığı | Yansımadan etkilenmez, tekrarlanabilir | Makine dururken veya güvenli erişimde ölçülür |
| Kızılötesi nokta termometresi | Yüzeyin yaydığı ışınım | Uzaktan, saniyeler içinde | Parlak metal ve yağ filmi okumayı düşürür |
| Termal kamera | Tüm yatak bölgesinin dağılımı | Sıcak noktayı ve asimetriyi gösterir | Yayıcılık ayarı ve sabit çekim mesafesi gerekir |
| Sabit sensör ve panel alarmı | Sürekli sıcaklık | İnsan bulunmadan durdurma verir | Kablo ve sensör bakımı ister |
Termal kamera parlak ve yağlı yüzeyde yanıltıcı sonuç verdiği için yatak kapağına mat bir yama boyanması, dağılım okumasını kullanılabilir hale getirir. Karşılaştırmalı yaklaşım en pratiktir: aynı makinede simetrik iki yatak arasındaki fark, tek yatağın mutlak değerinden daha net bir teşhis verir.
Gres ömrü ile sıcaklık arasındaki bağ
Yağlama planı sıcaklıktan bağımsız yapılamaz. Rulman üreticilerinin yerleşik yaklaşımına göre yaklaşık 70 °C üzerinde her 15 °C artış için yeniden yağlama aralığı yarıya indirilir. Yani sabit sıcaklıkta hesaplanmış bir yağlama takvimi, yaz aylarında ya da besleme arttığında fiilen iki kat uzun kalmış olur. Aynı yaklaşımın tersi de geçerlidir ancak aralık uzatması sınırlıdır ve her rulman tipi için uygun değildir. Pratik sonuç açık: sıcaklık kaydı tutulmayan bir tesiste yağlama aralığı ancak tahminle belirlenir.
Sıcaklık yükselmesinin kök nedenleri
Aşırı ısınma nadiren rulmanın kendi kusurudur. Sık görülen nedenler sırayla şöyledir: gres fazlalığı, çünkü dolu boşluk yağın dönmesini engeller ve iç sürtünmeyi arttırır; gres eksikliği ya da tıkalı hat; yanlış iç boşluk sınıfı seçilmiş rulman, darbeli servis genişletilmiş boşluk ister; mil üzerine aşırı sıkı geçme; keçe kaybı sonucu toz girişi; kayış gerginliğinin fazlalığı nedeniyle yatağa binen radyal yük; ve soğutma yolunu kapatan toz-yağ kabuğu. Bu listenin sırası önemlidir, çünkü sahada ilk refleks genellikle gres eklemektir ve bu refleks tam da ilk nedeni büyütür.
Kayıt ve trend
Kayıt en basit haliyle üç kolondan oluşur: tarih-saat, nokta kodu, sıcaklık, artı yük durumu. Aynı çizelgede ortam sıcaklığı da bulunmalıdır. Haftalık bakışta değerlendirilen büyüklük fark eğrisidir. Bir çeneli kırıcı gibi ağır darbeli makinelerde bu eğri, çene plakası aşınma dönemine bağlı olarak dalgalanır; eğrinin dönem içinde sürekli yukarı kayması ise mekanik bir sorunu işaret eder.
Vardiya rutini
Uygulanabilir bir rutin dört adımdan uzun olmamalıdır. Vardiya başında makine ısınırken değil, kararlı rejime girdikten sonra ölçüm alınır. İşaretli üç noktadan okuma yapılır ve çizelgeye yazılır. Simetrik yataklar arasındaki fark 10 °C'yi geçerse aynı vardiya içinde ikinci ölçüm yapılır. Uyarı bandına giren her yatak için gres girişi, hat basıncı ve keçe durumu aynı gün kontrol edilir. Bu rutin, planlı duruşların gerçekten planlı kalmasını sağlayan en düşük maliyetli araçtır ve tesisin geri kalan bakım planıyla aynı çizelgede yürütülür.
Sıcaklık takibini kurmak için pahalı bir sistem şart değildir; işaretli üç nokta, bir termometre ve doldurulan bir çizelge yeterlidir. Tesisinizdeki yatak düzeni için ölçüm noktalarının nereye işaretlenmesi gerektiğini teknik ekibimizle birlikte belirleyebilirsiniz.
Teknik terimlerin açıklamaları: Terimler Sözlüğü