EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

SPS-Automatisierung für eine Brech- und Siebanlage mit 150-375 t/h
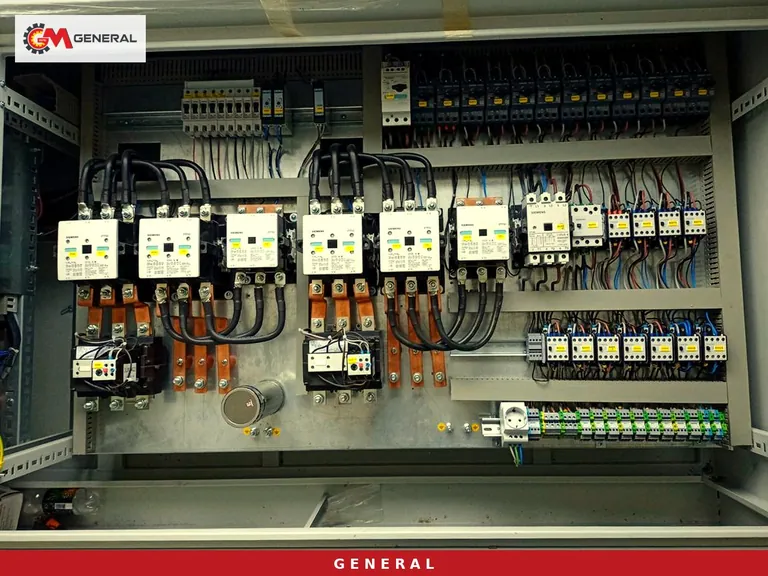
An einer Brech- und Siebanlage mit 150 bis 375 t/h kann ein einzelner Bediener nicht gleichzeitig den Aufgeber, die Stromwerte zweier Brecher, die Bänder unter dem Sieb und die Halden im Blick behalten. Je größer die Anlage, desto größer der Fehlerspielraum: ein Band, das in falscher Reihenfolge anläuft, Material, das in einen vollen Nachbrecher fällt, oder ein unbemerkter Bandschieflauf bedeuten stundenlangen Stillstand. Dieser Beitrag betrachtet die SPS-Automatisierung nicht als Softwarepaket, sondern als Logik der Maschinenanordnung vor Ort. Anhand realer Modelle zeigen wir, woher welches Signal kommt, welcher Motor unter welcher Bedingung stoppt und was bei der Bestellung in das Automatisierungs-Lastenheft gehört.
Die Anlagenlogik beginnt auf Papier: Anfahrreihenfolge und Verriegelungstabelle
Das erste Dokument eines Automatisierungsprojekts ist keine Zeichnung, sondern eine Tabelle. In die Zeilen kommt jeder Motor der Anlage (Aufgeber, Vorbrecher, Nachbrecher, Sieb, jedes Band, gegebenenfalls die Wascheinheit); in die Spalten, welcher Motor bereits laufen muss, bevor dieser starten darf. In Brechanlagen wird gegen die Materialflussrichtung angefahren: zuerst die Haldenbänder, dann das Sieb, danach Nachbrecher, Vorbrecher und zuletzt der Aufgeber. Beim Abschalten gilt dieselbe Logik; stoppt eine Maschine, stoppen alle vorgelagerten Stufen selbsttätig. So läuft kein Band unter Last an, und kein Material fällt auf einen verstopften Brecher.
Diese Tabelle ist das Gerüst des SPS-Programms. Ist sie lückenhaft, fehlt etwa ein Seitenband in der Verriegelungsliste, sammelt sich Unterkorn auf einem stehenden Band, und die Frühschicht beginnt mit der Schaufel. Hersteller und Betreiber sollten die Tabelle zusammen mit dem Aufstellungsplan gemeinsam unterschreiben; bei der Inbetriebnahme wird jede Zeile einzeln geprüft.
Maschinenauswahl und Automatisierungsumfang für 150-375 t/h
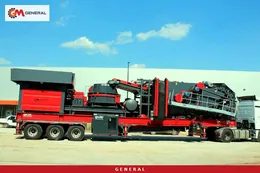
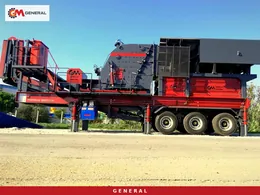
Den Bereich im Titel deckt keine einzelne Maschine ab. Am unteren Ende arbeiten Backenbrecher-Anlagen auf einem Fahrgestell, am oberen Ende große Radanlagen mit Prall-Vorbrecher oder eine stationäre Linie. Entsprechend ändert sich der Umfang der Automatisierung: Bei einer Anlage mit einem Brecher wird ein Stromwert überwacht, bei Backen- plus Nachbrecher werden zwei Brecherströme und das Band dazwischen verknüpft. Die Zahlen in der Tabelle stammen von den Produktseiten der genannten Modelle.
| Modell / Linie | Leistung | Brecheranordnung | Energieversorgung | Hauptsignale, die die Automatisierung verknüpft |
|---|---|---|---|---|
| General 944 | 120-180 t/h | GPJ 90 Backenbrecher + GM430 Kegelbrecher | 550-kVA-Generator | Zwei Brecherströme, Aufgebergeschwindigkeit, Dreidecksieb |
| General 950 | 120-180 t/h | GPJ 90 Backenbrecher + DMK01 Prallbrecher | 600-kVA-Generator | Zwei Brecherströme, Aufgebergeschwindigkeit, Übergabeband |
| GNR-MC110 | 200-300 t/h | GPJ 110 Backenbrecher + DMK03 Prallbrecher, zwei Fahrgestelle | 750-kVA-Generator | Vor- und Nachbrechergruppe können getrennt laufen |
| General 02 | 250-300 t/h | GPS 1413 Prall-Vorbrecher | 660-kVA-Generator | Rotorstrom, Aufgeber vor dem 1000-mm-Einlauf |
| General 03 | 250-375 t/h | GPS 1415 Prall-Vorbrecher | 750-kVA-Generator | Rotorstrom, Vierdecksieb 2400×5000 mm, klappbare Bänder |
| Stationäre Linie | GNR PDK01: 250-500 t/h | GNR 140 Aufgeber + GNR PDK01 Prall-Vorbrecher | — | 315-kW-Brechermotor, Aufgeber 2x9,2 kW, viele Haldenbänder |
Für 150-180 t/h kommen General 944 und 950 in Frage; die Wahl zwischen ihnen hängt eher vom Gestein als von der Automatisierung ab (Kegel-Nachbrecher für abrasives Gestein, Prall-Nachbrecher für kubisches Korn und hohe Zerkleinerung). Zwischen 200 und 300 t/h bringt der GNR-MC110 mit zwei Fahrgestellen einen zusätzlichen Vorteil auf der Steuerungsseite: Da die Vorbrechergruppe allein laufen kann, wird das SPS-Programm als zwei unabhängige Gruppen plus eine Kopplungsverriegelung geschrieben. Bis 375 t/h schafft es der General 03 auf einem Fahrgestell. Werden höhere Tonnagen und acht oder mehr Produktkörnungen verlangt, kommen stationäre Brechanlagen ins Spiel; dann gehören auch die Zahl der Schaltschränke und die Kabeltrassen zum Projekt. Alle Radvarianten finden Sie unter mobile Steinbrecher.
Aufgeber, Brecherstrom und Bunkerfüllstand: wie sie zusammenhängen
Die Gleichmäßigkeit der Beschickung gehört zu den größten Einflussgrößen auf die Leistung einer Brechlinie. Ein voll gehaltenes Brechermaul (Choke-Feed) verbessert die Kornform und lässt die Verschleißteile gleichmäßig abnutzen. Ein leer laufender oder überlasteter Brecher verdirbt Produkt und Auskleidung. Hier zahlt sich Automatisierung am meisten aus.
Aufgabemenge nach Stromschwelle
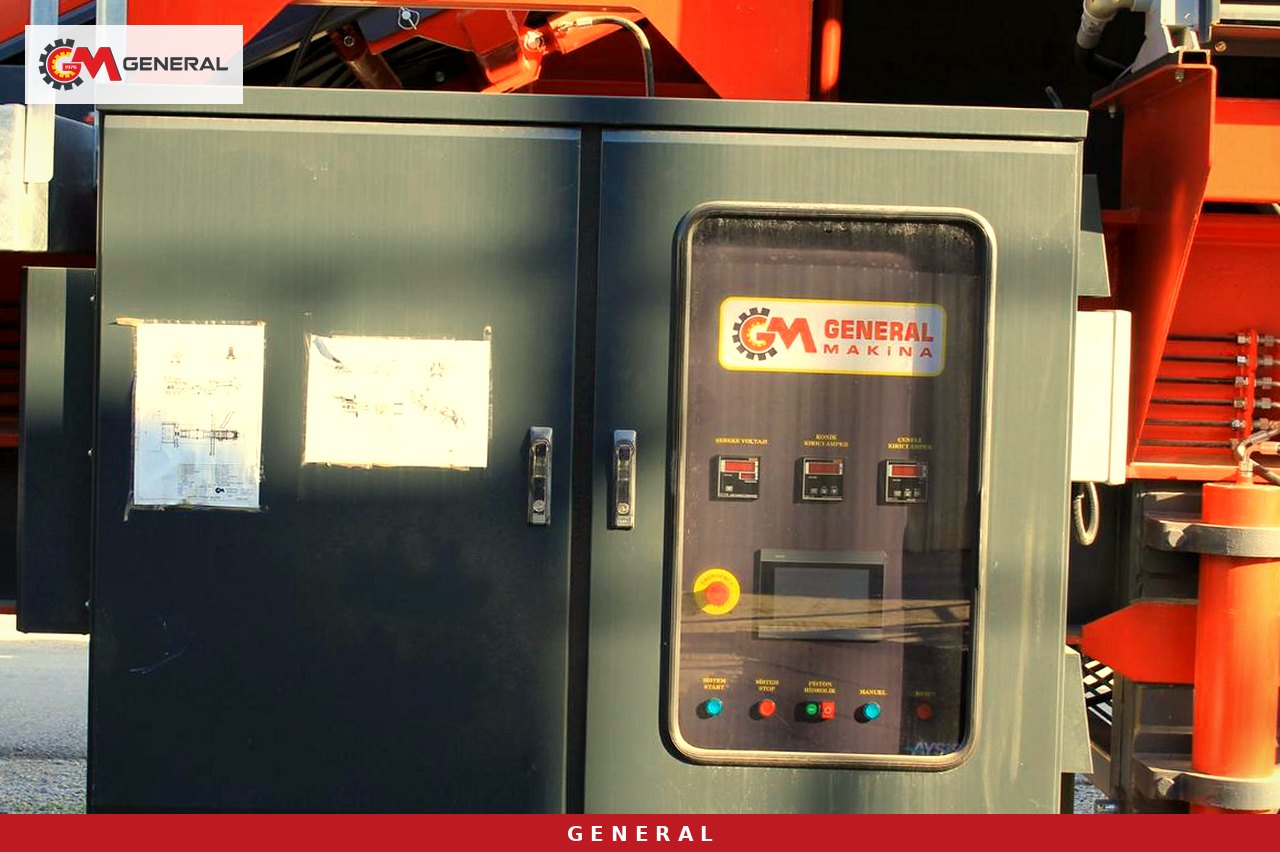
Der Frequenzumrichter (VFD) im Motorkontrollzentrum regelt die Aufgebergeschwindigkeit nach dem Strom, den der Brecher aufnimmt. Nähert sich der Brecherstrom der Schwelle, wird der Aufgeber langsamer; ist der Strom wieder normal, steigt die Aufgabe erneut. Wird dieser Regelkreis zwischen einem Backenbrecher und einem Vibrations-Rostaufgeber wie dem GNR 110 (200-300 t/h, 2x7,5 kW) geschlossen, hört der Bediener auf, am Potentiometer zu drehen. Die Schwellen unterscheiden sich je nach Brechertyp und werden bei der Inbetriebnahme mit echtem Material eingestellt; der Katalogstrom ist ein Ausgangspunkt, nicht das letzte Wort.
Pufferbunker und Nachbrecher
Bei Backen- plus Nachbrecher laufen Vor- und Nachbrecher nicht im gleichen Takt. Ein Füllstandssensor im Bunker oder am Band dazwischen meldet der SPS, dass der Nachbrecher voll ist; die SPS drosselt zuerst den Aufgeber und stoppt ihn bei Bedarf. Fehlt das Signal, überschüttet der Vorbrecher den Nachbrecher, und das Problem zeigt sich erst, wenn ein Band rutscht. Die mechanische Seite von Verstopfung und Überlast behandeln wir im Beitrag Verstopfung und Überlast bei mobilen Brechern vermeiden.
Feldsignale und Sicherheitskreis: vor der Bestellung klären
Eine SPS ist nur so klug wie die Signale, die sie erreichen. „Automatisierung inklusive“ im Angebot genügt nicht; aus der Liste muss hervorgehen, welcher Sensor wohin kommt. Das Automatisierungs- und Steuerungssystem von General Makina umfasst Füllstandssensoren, Schieflauf- und Drehzahlwächter, Temperatur- und Schwingungssensoren sowie Wägezellen.
Schieflauf- und Drehzahlwächter
An langen Haldenbändern erkennt der Schieflaufschalter, dass der Gurt vom Gerüst abläuft, und der Drehzahlwächter, dass der Gurt rutscht, während die Antriebstrommel noch dreht. Bei 375 t/h wickelt über die Gurtkante fallendes Material eine Trommel in Minuten ein. Jeder dieser Schalter ist eine eigene Zeile in der Verriegelungstabelle: Löst er aus, stoppen dieses Band und alle vorgelagerten Maschinen.
Schwingung, Temperatur und Wägung
Temperatur- und Schwingungssensoren an Sieb- und Brecherlagern melden einen Schaden, bevor etwas bricht. Eine Wägezelle am Hauptproduktband erfasst die Schichttonnage automatisch. Ohne Wägung gemeldete Produktion ist eine aus LKW-Zählungen geschätzte Zahl und reicht nicht, um die Verschleißkosten je Tonne zu berechnen.
Der Sicherheitskreis wird unabhängig von der SPS verdrahtet
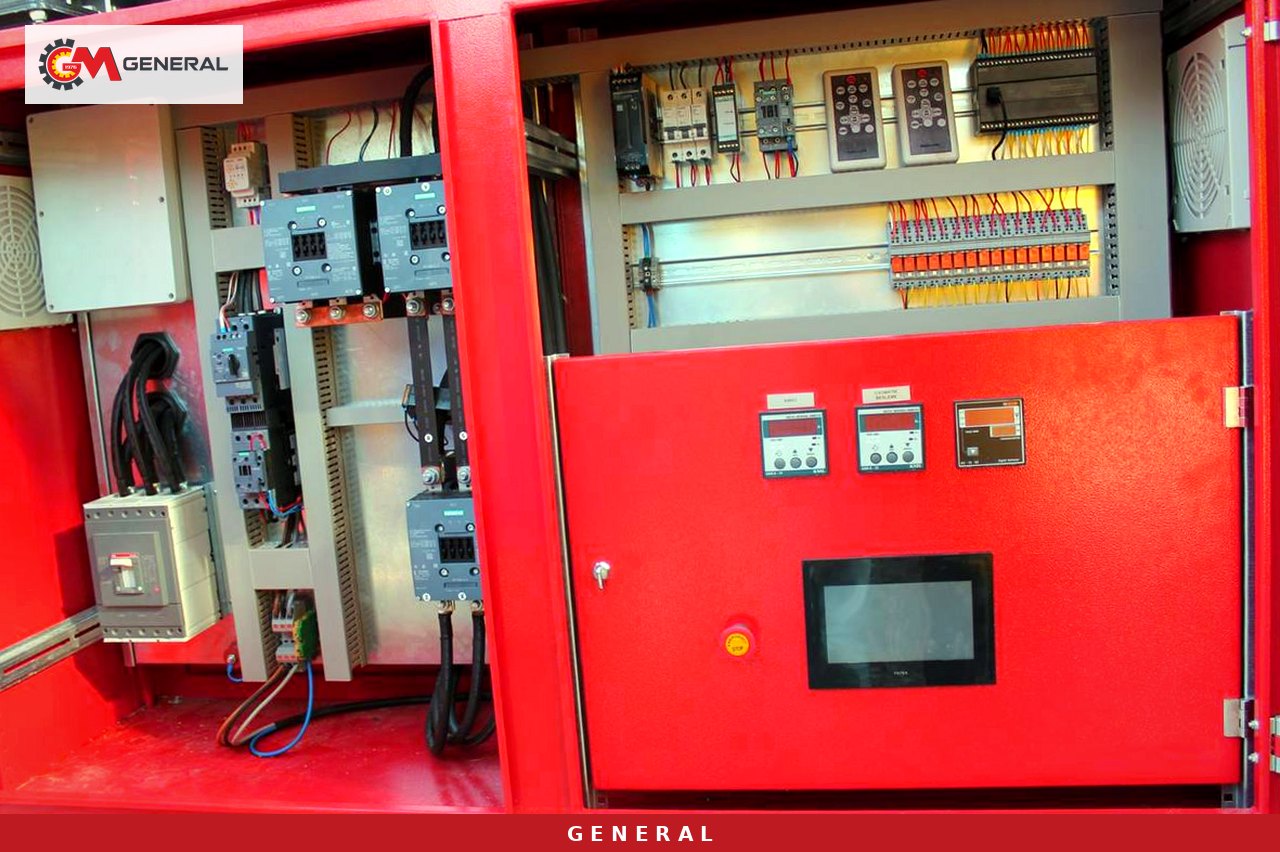
Not-Aus-Taster, Reißleinenschalter und Schutzhaubensensoren sind direkt auf den Sicherheitskreis geschaltet. Öffnet dieser Kreis, stoppt die betroffene Maschine, egal welchen Befehl die Automatisierung sendet. Die Trennung ist Absicht: Ein Softwarefehler, ein geänderter Parameter oder ein eingefrorener Bildschirm darf die Personensicherheit nie beeinträchtigen. Bei der Bestellung lautet die Frage einfach: Läuft das Not-Aus-Signal über einen SPS-Eingang, oder lässt es die Schütze direkt abfallen? Richtig ist Letzteres; die SPS protokolliert nur, welcher Taster gedrückt wurde.
Das bei der Wartung angewandte Lockout/Tagout-Verfahren (LOTO) läuft über denselben Kreis. Während die Brecherauskleidung gewechselt wird, ist der Hauptschalter mit Vorhängeschloss gesichert und gekennzeichnet; kein Befehl aus der Kabine kann diesen Motor drehen. Eine durchgehende Reißleine an beiden Seiten langer Bänder ist in der Erstinvestition ein kleiner Posten; sie nachzurüsten heißt, das Bandgerüst erneut anzubohren.
Schaltschrank, Generator und Fernüberwachung auf entlegenen Baustellen
Die meisten Radanlagen dieser Größe arbeiten fernab des Netzes mit eigenem Generator: Der General 03 hat ein 750-kVA-Aggregat, der General 02 ein 660-kVA-Aggregat. Alle Motoren gleichzeitig an einem Generator anzufahren, zieht die Spannung herunter; das sequenzielle Anfahren dient hier ebenso dem Schutz des Generators wie dem Materialfluss. Bei großen Motoren sollte die Wahl des Anlaufverfahrens (Sanftanlasser oder Frequenzumrichter) zusammen mit der Generatorleistung getroffen werden.
Auf heißen, staubigen Baustellen im Nahen Osten und in Nordafrika ist die Schrankinnentemperatur ein eigenes Thema. Filterlüfter, ein Innenthermostat und bei Bedarf ein Klimagerät sind projektbezogen wählbare Maßnahmen; eine Schranktür auf der windabgewandten Seite verlängert die Filterstandzeit. Kabelkanäle und Klemmeneinführungen sind die ersten Eintrittswege für Staub.
Ist der Automatisierungsschrank vernetzt, werden Schichtberichte, produzierte Tonnage, Stillstandszeiten und Alarmhistorie aufgezeichnet. Bei einer Störung kann das Serviceteam die Alarmprotokolle über die Verbindung prüfen und ohne Anreise eine erste Diagnose stellen. Zwei Kennzahlen aus diesen Daten sind für den Betreiber ein guter Anfang: tatsächliche Laufzeit geteilt durch geplante Schichtzeit (Verfügbarkeit) und Schichttonnage geteilt durch tatsächliche Laufstunden (reale Stundenleistung). Hypothetisches Beispiel: Zeigt das Alarmprotokoll in einer 10-Stunden-Schicht 1,5 Stunden Stillstand, wird die Stundenleistung auf 8,5 Stunden bezogen; die Differenz zur Katalogleistung weist auf aufgabe- oder bandbedingte Stopps hin.
Was ins Automatisierungs-Lastenheft gehört
Wer den SPS- und SCADA-Umfang schon im Angebot festlegt, vermeidet Diskussionen bei der Inbetriebnahme. Die folgende Liste können Sie Ihrer Anfrage beilegen:
- Motorliste und Verriegelungstabelle für jeden Motor (welcher Motor unter welcher Bedingung startet und stoppt).
- Betriebsarten: vollautomatisch, manuell oder automatisch aus der Kabine sowie Fernsteuerung.
- An welchen Brecherstrom die Aufgebergeschwindigkeit gekoppelt wird und wie die Schwellen bei der Inbetriebnahme eingestellt werden.
- Sensorliste: Positionen von Füllstand, Schieflauf, Banddrehzahl, Temperatur, Schwingung und Wägezelle.
- Bestätigung, dass der Sicherheitskreis unabhängig von der SPS verdrahtet ist, und Länge der Reißleine.
- Anlaufverfahren großer Motoren im Generatorbetrieb.
- Schrankkühlung, Staubdichtheit und Anordnung in der Kabine.
- Berichtswesen: Format für Schichttonnage, Stillstandsursachen und Alarmhistorie.
- Übergabe von Software-Sicherung, Elektroplänen und Klemmenliste.
Optionen nach Kategorie zeigt die Seite Automatisierung und Steuerung.
Häufig gestellte Fragen
Lässt sich eine SPS-Automatisierung an einer bestehenden Brechlinie nachrüsten?
Ja, der Umfang hängt aber vom Bestand ab. Meist muss der Motorsteuerschrank erneuert, Sensoren montiert und Kabeltrassen geöffnet werden. Zuerst werden die vorhandene Motorliste und der Einlinien-Schaltplan erstellt, darauf baut die Verriegelungstabelle auf.
Erhöht Automatisierung die Leistung?
Die mechanische Leistung des Brechers ändert sie nicht. Sie ändert, wie nah die Anlage an die Katalogleistung herankommt: Bei gleichmäßiger Aufgabe läuft der Brecher seltener leer oder überlastet, und weil Bandstopps protokolliert werden, lässt sich ihre Ursache finden.
Was passiert, wenn der Bediener manuell fahren will?
Der Handbetrieb ist aus der Kabine wählbar. Auch im Handbetrieb bleibt die Verriegelungstabelle aktiv; stoppt der Bediener ein Band, stoppen die vorgelagerten Stufen trotzdem. Der Sicherheitskreis wird in keiner Betriebsart überbrückt.
Wovon hängt der Preis der Automatisierung ab?
Motorzahl, Sensorliste, die Zahl der Motoren mit Frequenzumrichter, der Umfang von SCADA und Fernüberwachung, Schrankkühlung und Kabellänge bestimmen den Preis. Für eine verbindliche Zahl fragen Sie mit Aufstellungsplan und Motorliste an.
Entscheidung und nächster Schritt
Bei einer Anlage mit 150-375 t/h gehört die Automatisierung an denselben Tisch wie die Maschinenauswahl. Wählen Sie zuerst die Anordnung nach Gestein und Tonnage, dann tragen Sie Motorliste, Verriegelungstabelle und Sensorpositionen in dieselbe Angebotsakte ein. General Makina fertigt seit 1976 in Izmir Brech- und Siebanlagen und ihre Steuerschränke aus einer Hand; die Maschinen sind nach ISO 9001 und CE zertifiziert und haben 1 Jahr Garantie, Verschleißteile ausgenommen. Senden Sie uns Ihren Aufstellungsplan und Ihre Zielprodukte über die Kontaktseiteund wir erarbeiten mit Ihnen die passende Anordnung und den Automatisierungsumfang.
Definitionen technischer Begriffe: Glossar