EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

PLC automatizacija postrojenja za drobljenje i prosejavanje 150-375 t/h
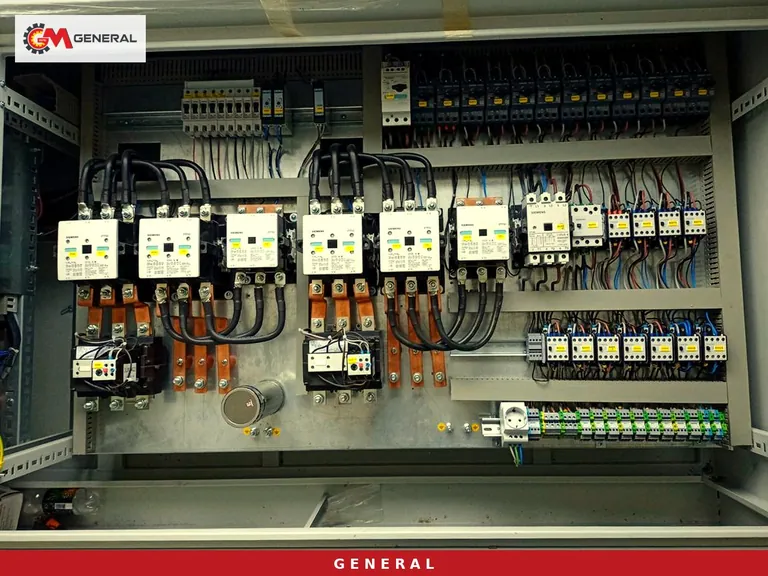
Na postrojenju za drobljenje i prosejavanje koje radi između 150 i 375 t/h jedan rukovalac ne može istovremeno da prati dodavač, struju dve drobilice, trake ispod sita i kupe na deponiji. Što je linija veća, to je veći prostor za grešku: traka pokrenuta van redosleda, materijal koji pada u punu sekundarnu drobilicu ili neprimećeno skretanje trake znače sate zastoja. Ovaj tekst posmatra PLC automatizaciju ne kao softverski paket, već kao logiku rasporeda mašina na terenu. Na stvarnim modelima pokazujemo odakle dolazi svaki signal, koji motor staje pod kojim uslovom i šta pri porudžbini treba upisati u specifikaciju automatizacije.
Logika linije počinje na papiru: redosled pokretanja i tabela blokada
Prvi dokument projekta automatizacije nije crtež, već tabela. U redove se upisuje svaki motor na liniji (dodavač, primarna drobilica, sekundarna drobilica, sito, svaka traka, jedinica za pranje ako postoji), a u kolone koji motor već mora da radi pre nego što ovaj sme da krene. Na linijama za drobljenje pokretanje ide suprotno toku materijala: prvo trake za deponiju, zatim sito, sekundarna drobilica, primarna drobilica i na kraju dodavač. Zaustavljanje prati istu logiku; kada jedna mašina stane, sve faze ispred nje staju same. Nijedna traka ne kreće pod opterećenjem i materijal ne pada na zaglavljenu drobilicu.
Ova tabela je kostur PLC programa. Ako je nepotpuna, na primer ako bočna traka nije na listi blokada, sitan materijal se gomila na zaustavljenoj traci i jutarnja smena počinje lopatama. Proizvođač i korisnik treba zajedno da potpišu tabelu uz plan rasporeda; pri puštanju u rad svaki red se proverava posebno.
Izbor mašina i obim automatizacije za 150-375 t/h
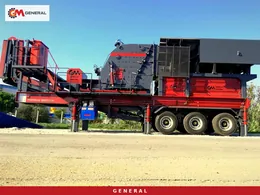
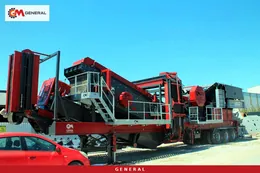
Opseg iz naslova ne pokriva nijedna mašina sama. Na donjem kraju rade linije sa čeljusnom drobilicom na jednoj šasiji, na gornjem velika postrojenja na točkovima sa primarnom udarnom drobilicom ili stacionarna linija. S njima se menja i obim automatizacije: linija sa jednom drobilicom prati jednu vrednost struje, dok raspored čeljusna plus sekundarna povezuje struje dve drobilice i traku između njih. Brojke u tabeli potiču sa stranica proizvoda navedenih modela.
| Model / linija | Kapacitet | Raspored drobilica | Izvor napajanja | Glavni signali koje automatizacija povezuje |
|---|---|---|---|---|
| General 944 | 120-180 t/h | Čeljusna GPJ 90 + konusna GM430 | Generator 550 kVA | Struje dve drobilice, brzina dodavača, sito sa tri etaže |
| General 950 | 120-180 t/h | Čeljusna GPJ 90 + udarna DMK01 | Generator 600 kVA | Struje dve drobilice, brzina dodavača, prelazna traka |
| GNR-MC110 | 200-300 t/h | Čeljusna GPJ 110 + udarna DMK03, dve šasije | Generator 750 kVA | Primarna i sekundarna grupa mogu da rade odvojeno |
| General 02 | 250-300 t/h | Primarna udarna GPS 1413 | Generator 660 kVA | Struja rotora, dodavač ispred otvora od 1000 mm |
| General 03 | 250-375 t/h | Primarna udarna GPS 1415 | Generator 750 kVA | Struja rotora, sito sa četiri etaže 2400×5000 mm, sklopive trake |
| Stacionarna linija | GNR PDK01: 250-500 t/h | Dodavač GNR 140 + primarna udarna GNR PDK01 | — | Motor drobilice 315 kW, dodavač 2x9,2 kW, mnogo traka za deponiju |
Za 150-180 t/h kandidati su General 944 i 950, a izbor između njih zavisi više od stene nego od automatizacije (konusna sekundarna za abrazivni kamen, udarna sekundarna za kubičan agregat i visok stepen usitnjavanja). Između 200 i 300 t/h GNR-MC110 sa dve šasije donosi dodatnu prednost u upravljanju: pošto primarna grupa može da radi sama, PLC program se piše kao dve nezavisne grupe plus jedna spojna blokada. Do 375 t/h posao na jednoj šasiji obavlja General 03. Ako se traži veća tonaža i osam ili više frakcija, u igru ulaze stacionarna postrojenja za drobljenjea broj ormara i trase kablova postaju deo projekta. Sve varijante na točkovima navedene su na stranici postrojenja za drobljenje na točkovima.
Dodavač, struja drobilice i nivo u bunkeru: kako su povezani
Ravnomernost doziranja spada među promenljive koje najviše utiču na učinak linije za drobljenje. Usta drobilice koja se drže puna (choke-feed) poboljšavaju oblik zrna i ravnomerno troše habajuće delove. Drobilica koja radi prazna ili preopterećena kvari i proizvod i obloge. Tu se automatizacija najviše isplati.
Protok prema pragu struje
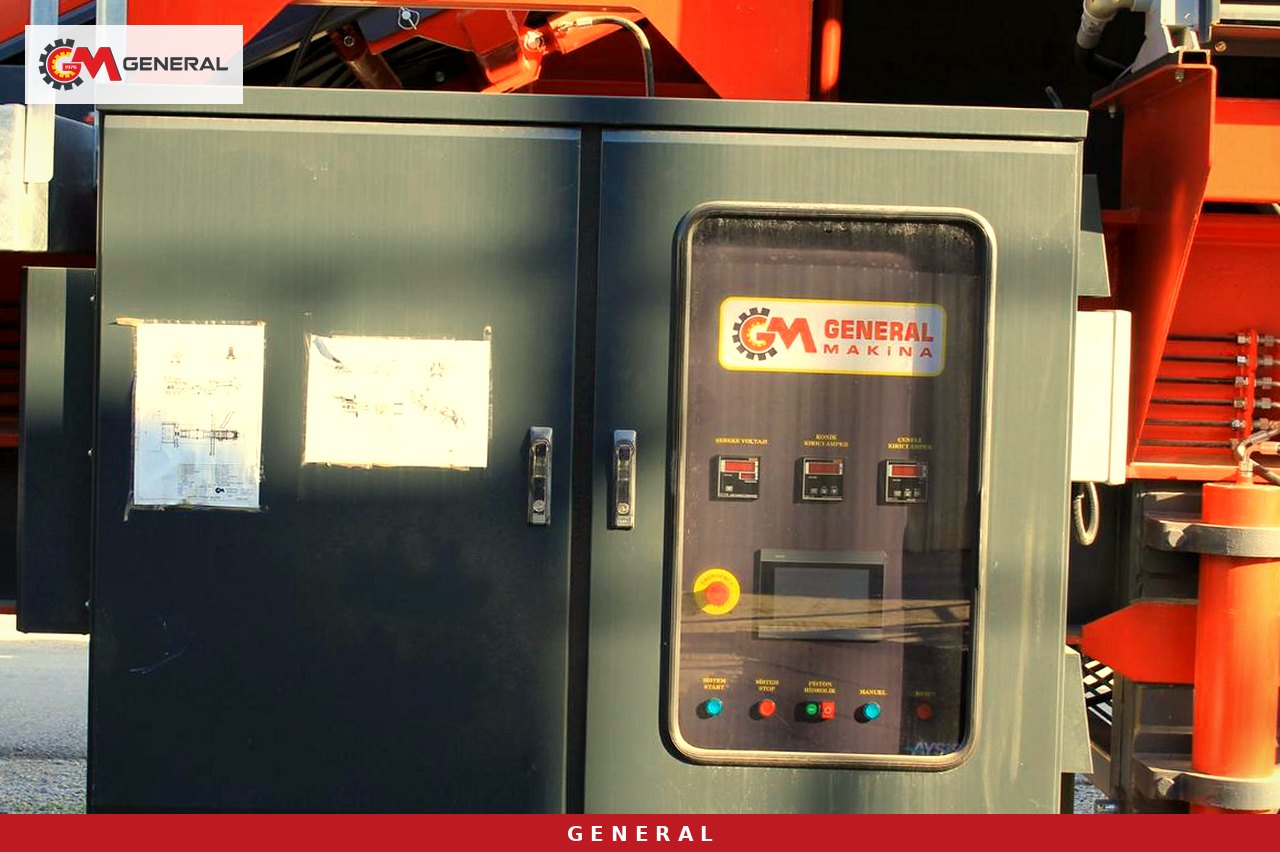
Frekventni regulator (VFD) u centru za upravljanje motorima podešava brzinu dodavača prema struji koju vuče drobilica. Kada se struja drobilice približi pragu, dodavač usporava; kada se struja vrati u normalu, doziranje ponovo raste. Kada se ova petlja zatvori između čeljusne drobilice i vibracionog rešetkastog dodavača kao što je GNR 110 (200-300 t/h, 2x7,5 kW), rukovalac prestaje da vrti potenciometar. Pragovi se razlikuju po tipu drobilice i podešavaju se stvarnim materijalom pri puštanju u rad; kataloška struja je polazna tačka, ne poslednja reč.
Međubunker i sekundarna drobilica
U rasporedu čeljusna plus sekundarna, primarna i sekundarna drobilica ne rade istim tempom. Senzor nivoa u bunkeru ili na traci između njih javlja PLC-u da je sekundarna puna; PLC najpre usporava dodavač, a po potrebi ga zaustavlja. Bez tog signala primarna zatrpava sekundarnu i problem se vidi tek kada traka prokliza. Mehaničku stranu zagušenja i preopterećenja obradili smo u tekstu kako sprečiti zagušenje i preopterećenje mobilnih drobilica.
Signali sa terena i sigurnosno kolo: rešiti pre porudžbine
PLC je pametan onoliko koliko su potpuni signali koji do njega stižu. Rečenica „automatizacija uključena“ u ponudi nije dovoljna; iz liste mora da se vidi koji senzor ide gde. Sistem automatizacije i upravljanja General Makina obuhvata senzore nivoa, prekidače skretanja i brzine trake, senzore temperature i vibracija i merne ćelije.
Prekidači skretanja i brzine trake
Na dugim trakama za deponiju prekidač skretanja otkriva da traka silazi sa rama, a prekidač brzine otkriva da traka proklizava dok pogonski bubanj i dalje radi. Pri 375 t/h materijal koji pada preko ivice trake za nekoliko minuta obavije bubanj. Svaki od ovih prekidača je poseban red u tabeli blokada: kada reaguje, staju ta traka i sve mašine ispred nje.
Vibracije, temperatura i merenje
Senzori temperature i vibracija na ležajevima sita i drobilice upozoravaju na kvar pre loma. Merna ćelija na glavnoj traci proizvoda automatski beleži tonažu smene. Proizvodnja prijavljena bez merenja je broj procenjen prema broju kamiona i nije dovoljna za izračunavanje troška habanja po toni.
Sigurnosno kolo se ožičava nezavisno od PLC-a
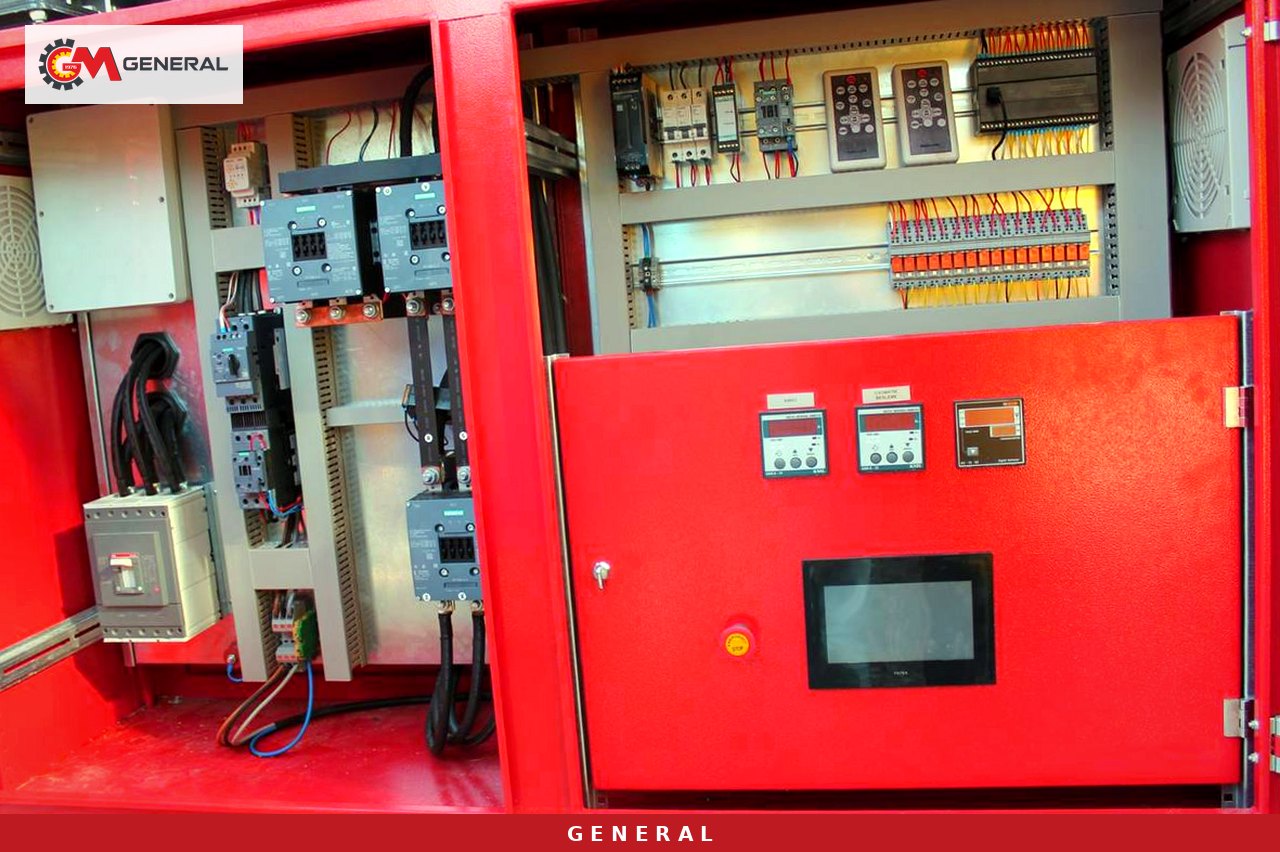
Tasteri za nužno zaustavljanje, potezni prekidači sa sajlom i senzori zaštitnih poklopaca vezani su direktno na sigurnosno kolo. Kada se ovo kolo otvori, odgovarajuća oprema staje bez obzira na komandu automatike. Razdvajanje je namerno: greška u softveru, promenjen parametar ili zamrznut ekran nikada ne smeju da utiču na bezbednost ljudi. Pri porudžbini pitanje je jednostavno: da li signal nužnog zaustavljanja prolazi kroz ulaz PLC-a ili direktno isključuje kontaktore? Tačan odgovor je drugi; PLC samo beleži koji je taster pritisnut.
Postupak zaključavanja i obeležavanja (LOTO) tokom održavanja ide kroz isto kolo. Dok se menjaju obloge drobilice, glavni prekidač je zaključan katancem i obeležen, i nijedna komanda iz kabine ne može da pokrene taj motor. Neprekidna sajla duž obe strane dugih traka mala je stavka u početnom ulaganju; naknadno dodavanje znači ponovno bušenje rama trake.
Ormari, generator i daljinski nadzor na udaljenim lokacijama
Većina postrojenja na točkovima ove veličine radi daleko od mreže na sopstvenom generatoru: General 03 ima agregat od 750 kVA, General 02 agregat od 660 kVA. Istovremeno pokretanje svih motora na generatoru obara napon; sekvencijalno pokretanje ovde štiti generator koliko i uređuje tok materijala. Kod velikih motora način pokretanja (soft starter ili frekventni regulator) treba birati zajedno sa snagom generatora.
Na toplim i prašnjavim lokacijama na Bliskom istoku i u severnoj Africi temperatura unutar ormara je posebna tema. Ventilatori sa filterima, unutrašnji termostat i po potrebi klima uređaj su mere koje se biraju prema projektu; vrata ormara okrenuta u zavetrinu produžavaju vek filtera. Kablovski kanali i ulazi klema su prvi put za prašinu.
Kada je ormar automatike povezan na mrežu, beleže se izveštaji smene, proizvedena tonaža, vreme zastoja i istorija alarma. Kod kvara servisni tim može da pregleda dnevnik alarma preko veze i postavi prvu dijagnozu bez dolaska na teren. Dva odnosa iz ovih zapisa dobar su početak za korisnika: stvarno vreme rada podeljeno sa planiranim vremenom smene (raspoloživost) i tonaža smene podeljena sa stvarnim satima rada (stvarni časovni kapacitet). Hipotetički primer: ako dnevnik alarma pokazuje 1,5 sat zastoja u smeni od 10 sati, časovni kapacitet se računa na 8,5 sati; razlika u odnosu na kataloški kapacitet ukazuje na zastoje zbog doziranja ili traka.
Šta upisati u specifikaciju automatizacije
Ako se obim PLC-a i SCADA sistema odredi još u fazi ponude, nema rasprava pri puštanju u rad. Sledeću listu možete priložiti uz upit:
- Lista motora i tabela blokada za svaki motor (koji motor kreće i staje pod kojim uslovom).
- Režimi rada: potpuno automatski, ručni ili automatski iz kabine i daljinsko upravljanje.
- Za struju koje drobilice se vezuje brzina dodavača i kako se pragovi podešavaju pri puštanju u rad.
- Lista senzora: položaji senzora nivoa, skretanja trake, brzine trake, temperature, vibracija i merne ćelije.
- Potvrda da je sigurnosno kolo ožičeno nezavisno od PLC-a i dužina linije sajle.
- Način pokretanja velikih motora pri radu na generatoru.
- Hlađenje ormara, zaptivanje od prašine i raspored u kabini.
- Izveštavanje: format tonaže smene, uzroka zastoja i istorije alarma.
- Predaja rezervne kopije programa, električnih šema i liste klema.
Opcije po kategoriji prikazane su na stranici PLC i SCADA automatizacija postrojenja.
Česta pitanja
Može li se PLC automatizacija dodati postojećoj liniji za drobljenje?
Može, ali obim zavisi od stanja na terenu. Obično treba obnoviti ormar za upravljanje motorima, ugraditi senzore i otvoriti trase kablova. Najpre se sastavljaju postojeća lista motora i jednopolna šema, a na osnovu njih se piše tabela blokada.
Da li automatizacija povećava kapacitet?
Ne menja mehanički kapacitet drobilice. Menja koliko se linija približava kataloškom kapacitetu: uz ravnomerno doziranje drobilica ređe radi prazna ili preopterećena, a pošto se zastoji traka beleže, njihov uzrok može da se pronađe.
Šta ako rukovalac želi da radi ručno?
Ručni režim se bira iz kabine. Tabela blokada ostaje aktivna i u ručnom režimu; ako rukovalac zaustavi traku, faze ispred nje svejedno staju. Sigurnosno kolo se ne premošćuje ni u jednom režimu.
Od čega zavisi cena automatizacije?
Cenu određuju broj motora, lista senzora, motori sa frekventnim regulatorima, obim SCADA sistema i daljinskog nadzora, hlađenje ormara i dužina kablova. Za konačan iznos zatražite ponudu uz plan rasporeda i listu motora.
Odluka i sledeći korak
Za liniju od 150-375 t/h o automatizaciji se razgovara za istim stolom kao i o izboru mašina. Najpre izaberite raspored prema steni i tonaži, a zatim listu motora, tabelu blokada i položaje senzora unesite u isti dosije upita. General Makina od 1976. u Izmiru proizvodi linije za drobljenje i prosejavanje zajedno sa njihovim upravljačkim ormarima; mašine imaju sertifikate ISO 9001 i CE i garanciju od 1 godine, osim habajućih delova. Pošaljite plan lokacije i ciljane proizvode preko naše stranice za kontakta mi ćemo s vama odrediti odgovarajući raspored i obim automatizacije.
Definicije tehničkih pojmova: Rečnik pojmova