EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Automatización con PLC para una planta de trituración y cribado de 150-375 t/h
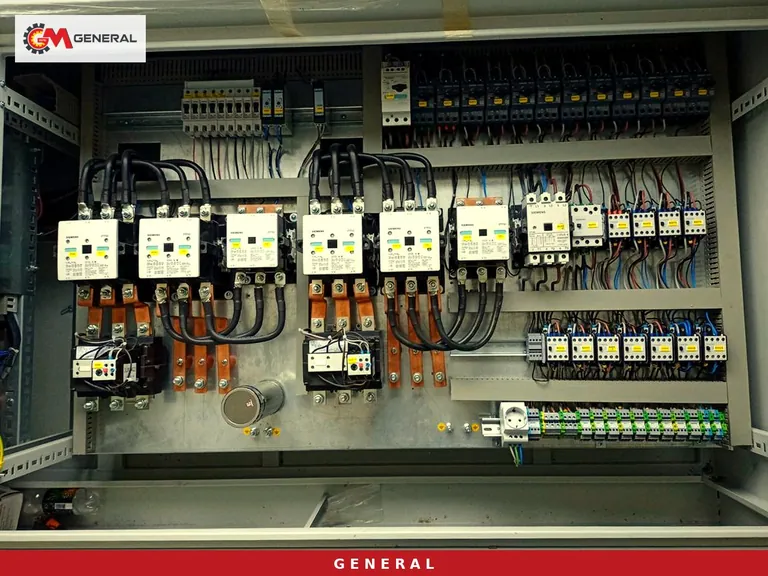
En una planta de trituración y cribado que trabaja entre 150 y 375 t/h, un solo operador no puede vigilar a la vez el alimentador, el amperaje de dos trituradoras, las cintas bajo la criba y los conos de acopio. Cuanto más grande es la línea, mayor es el margen de error: una cinta arrancada fuera de secuencia, material cayendo sobre una secundaria llena o un desvío de banda que nadie ve significan horas de parada. Este artículo trata la automatización con PLC no como un paquete de software, sino como la lógica de la disposición de máquinas en obra. Con modelos reales mostramos de dónde llega cada señal, qué motor se detiene ante qué condición y qué debe figurar en el pliego de automatización al hacer el pedido.
La lógica de la línea empieza en papel: orden de arranque y tabla de enclavamientos
El primer documento de un proyecto de automatización no es un plano, es una tabla. En las filas va cada motor de la línea (alimentador, trituradora primaria, trituradora secundaria, criba, cada cinta, unidad de lavado si la hay); en las columnas, qué motor debe estar ya en marcha antes de que ese pueda arrancar. En las líneas de trituración el arranque va en sentido contrario al flujo: primero las cintas de acopio, luego la criba, la secundaria, la primaria y por último el alimentador. La parada sigue la misma lógica; cuando una máquina se detiene, todas las etapas anteriores se paran solas. Ninguna cinta arranca cargada y no cae material sobre una trituradora atascada.
Esta tabla es el esqueleto del programa del PLC. Si está incompleta, por ejemplo si una cinta lateral falta en la lista de enclavamientos, el material fino se acumula sobre una cinta parada y el turno de mañana empieza con pala. Fabricante y explotador deben firmar la tabla juntos, junto con el plano de implantación; en la puesta en marcha se prueba fila por fila.
Selección de máquinas y alcance de la automatización para 150-375 t/h
Ninguna máquina por sí sola cubre el rango del título. En el extremo bajo trabajan líneas de mandíbulas sobre un solo chasis; en el alto, grandes plantas sobre ruedas con impactor primario o una línea fija. El alcance de la automatización cambia con ellas: una línea con una sola trituradora vigila un valor de corriente, mientras que una disposición de mandíbulas más secundaria enlaza dos corrientes y la cinta entre ambas. Las cifras de la tabla proceden de las páginas de producto de los modelos citados.
| Modelo / línea | Capacidad | Disposición de trituradoras | Fuente de energía | Señales principales que enlaza la automatización |
|---|---|---|---|---|
| General 944 | 120-180 t/h | Mandíbulas GPJ 90 + cono GM430 | Generador de 550 kVA | Dos corrientes de trituradora, velocidad del alimentador, criba de tres pisos |
| General 950 | 120-180 t/h | Mandíbulas GPJ 90 + impactor DMK01 | Generador de 600 kVA | Dos corrientes de trituradora, velocidad del alimentador, cinta de transferencia |
| GNR-MC110 | 200-300 t/h | Mandíbulas GPJ 110 + impactor DMK03, dos chasis | Generador de 750 kVA | Grupos primario y secundario capaces de trabajar por separado |
| General 02 | 250-300 t/h | Impactor primario GPS 1413 | Generador de 660 kVA | Corriente del rotor, alimentador ante la boca de 1000 mm |
| General 03 | 250-375 t/h | Impactor primario GPS 1415 | Generador de 750 kVA | Corriente del rotor, criba de cuatro pisos 2400×5000 mm, cintas plegables |
| Línea fija | GNR PDK01: 250-500 t/h | Alimentador GNR 140 + impactor primario GNR PDK01 | — | Motor de trituradora de 315 kW, alimentador 2x9,2 kW, muchas cintas de acopio |
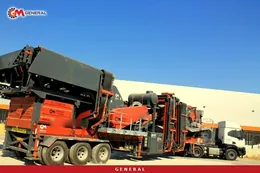
Para 150-180 t/h los candidatos son el General 944 y el 950, y la elección entre ambos depende más de la roca que de la automatización (secundaria de cono para piedra abrasiva, secundaria de impacto para árido cúbico y alta reducción). Entre 200 y 300 t/h, el GNR-MC110 de dos chasis aporta una ventaja en el control: como el grupo primario puede trabajar solo, el programa del PLC se escribe como dos grupos independientes más un enclavamiento de enlace. Hasta 375 t/h, el General 03 lo resuelve sobre un solo chasis. Si se exige mayor tonelaje y ocho o más productos, entran en juego las plantas de trituración fijay el número de armarios y los recorridos de cable pasan a formar parte del proyecto. Todas las versiones sobre ruedas están en plantas trituradoras sobre ruedas.
Alimentador, corriente de la trituradora y nivel de tolva: cómo se relacionan
La regularidad de la alimentación es una de las variables que más pesan en el rendimiento de una línea de trituración. Una boca mantenida llena (alimentación a cámara llena) mejora la forma del grano y reparte el desgaste de las piezas. Una trituradora que gira en vacío o sobrecargada estropea tanto el producto como los revestimientos. Aquí es donde la automatización rinde más.
Caudal ajustado al umbral de corriente
El variador de frecuencia del centro de control de motores ajusta la velocidad del alimentador según la corriente que absorbe la trituradora. Cuando la corriente se acerca al umbral, el alimentador frena; cuando vuelve a la normalidad, el caudal sube de nuevo. Con este lazo cerrado entre una trituradora de mandíbulas y un alimentador vibratorio de parrilla como el GNR 110 (200-300 t/h, 2x7,5 kW), el operador deja de tocar el potenciómetro. Los umbrales varían según el tipo de trituradora y se ajustan con material real durante la puesta en marcha; la corriente de catálogo es un punto de partida, no la última palabra.
Tolva intermedia y trituradora secundaria
En una disposición de mandíbulas más secundaria, primaria y secundaria no trabajan al mismo ritmo. Un sensor de nivel en la tolva o en la cinta intermedia avisa al PLC de que la secundaria está llena; el PLC primero frena el alimentador y, si hace falta, lo detiene. Sin esa señal la primaria ahoga a la secundaria y el problema solo aparece cuando patina una cinta. La parte mecánica de atascos y sobrecargas la tratamos en el artículo cómo evitar atascos y sobrecargas en trituradoras móviles.
Señales de campo y circuito de seguridad: definirlos antes del pedido
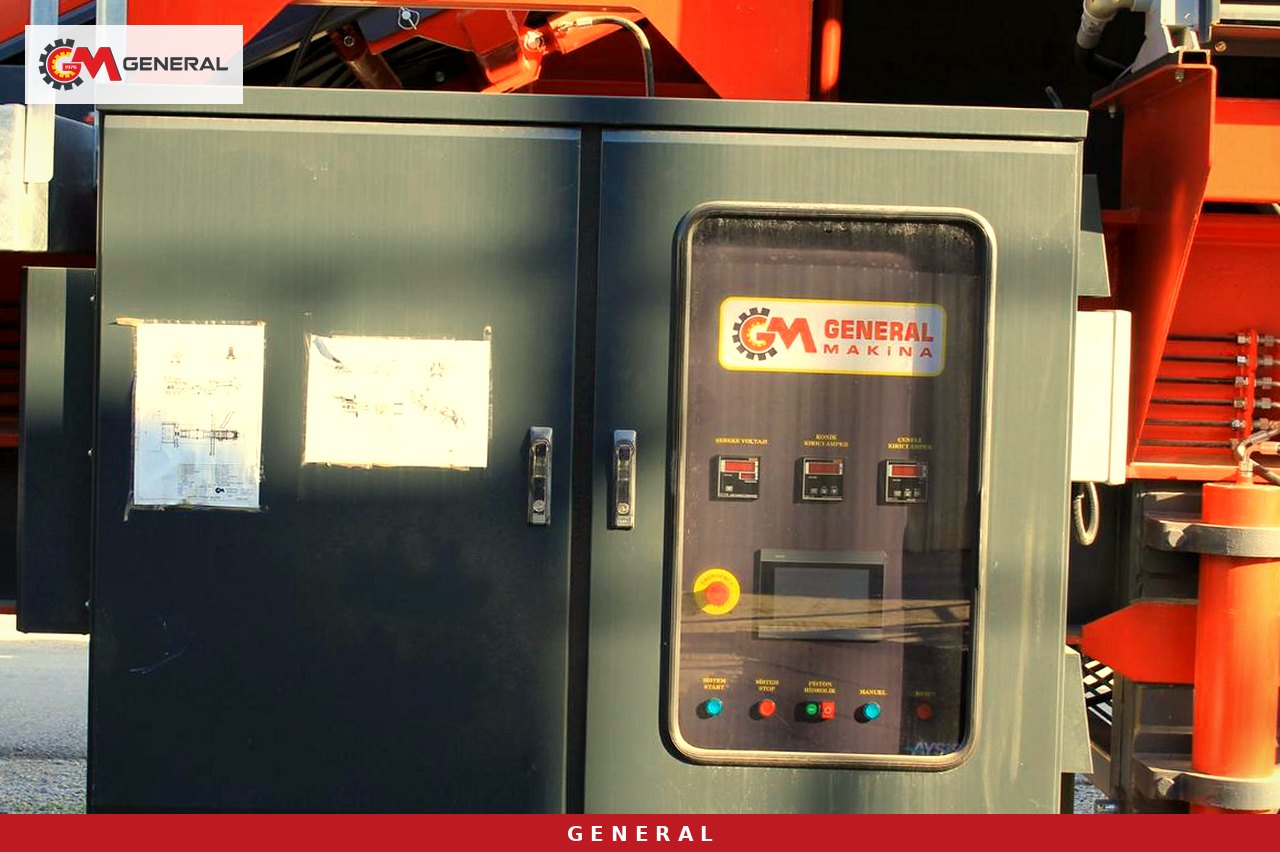
Un PLC solo es tan listo como las señales que le llegan. «Automatización incluida» en una oferta no basta; la lista debe mostrar qué sensor va dónde. El sistema de automatización y control de General Makina incluye sensores de nivel, interruptores de desvío y de velocidad de banda, sensores de temperatura y vibración, y células de carga.
Interruptores de desvío y de velocidad de banda
En las cintas de acopio largas, el interruptor de desvío detecta que la banda se sale del bastidor y el de velocidad detecta que la banda patina mientras el tambor motriz sigue girando. A 375 t/h, el material que cae por el borde de la banda envuelve un tambor en minutos. Cada uno de estos interruptores es una fila propia en la tabla de enclavamientos: si salta, se detienen esa cinta y todas las máquinas anteriores.
Vibración, temperatura y pesaje
Los sensores de temperatura y vibración en los rodamientos de criba y trituradora avisan de una avería antes de que algo se rompa. Una célula de carga en la cinta de producto principal registra automáticamente el tonelaje del turno. Una producción declarada sin pesaje es una cifra estimada a partir del número de camiones y no sirve para calcular el coste de desgaste por tonelada.
El circuito de seguridad se cablea independiente del PLC
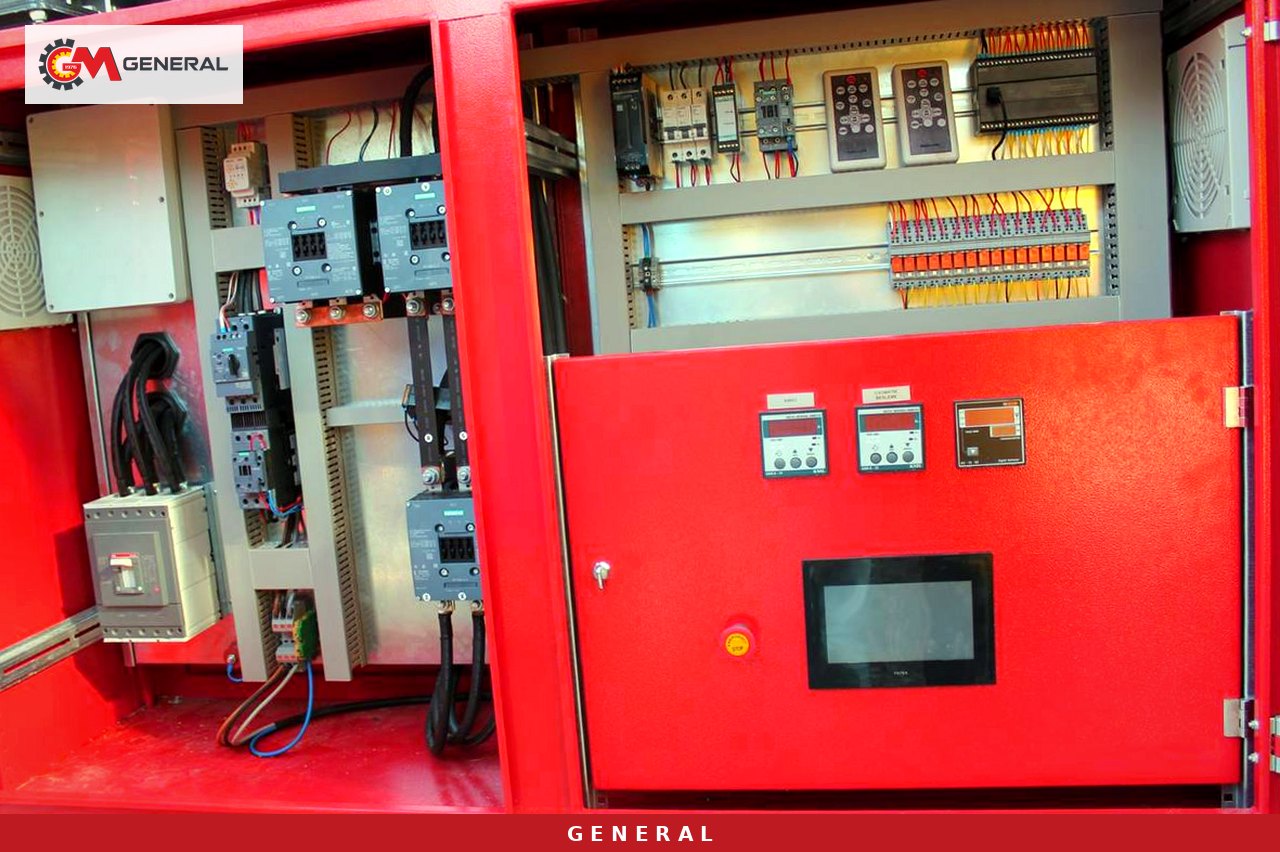
Las setas de emergencia, los interruptores de tirón y los sensores de resguardo van cableados directamente al circuito de seguridad. Cuando este circuito se abre, el equipo afectado se detiene sea cual sea la orden de la automatización. La separación es intencionada: un fallo de software, un parámetro cambiado o una pantalla congelada nunca deben afectar a la seguridad de las personas. Al hacer el pedido la pregunta es sencilla: ¿la señal de emergencia pasa por una entrada del PLC o hace caer directamente los contactores? La respuesta correcta es la segunda; el PLC solo registra qué pulsador se accionó.
El procedimiento de bloqueo y etiquetado (LOTO) usado en el mantenimiento pasa por el mismo circuito. Mientras se cambian los revestimientos de la trituradora, el seccionador principal queda bloqueado con candado y etiquetado, y ninguna orden desde la cabina puede girar ese motor. Tender un cable de tirón continuo a ambos lados de las cintas largas es una partida pequeña en la inversión inicial; añadirlo después obliga a volver a taladrar el bastidor de la cinta.
Armarios, generador y supervisión remota en obras alejadas
La mayoría de las plantas sobre ruedas de este tamaño trabajan lejos de la red con su propio generador: el General 03 lleva un grupo de 750 kVA y el General 02 uno de 660 kVA. Arrancar todos los motores a la vez con un generador hunde la tensión; el arranque secuencial aquí protege el generador tanto como ordena el flujo de material. En los motores grandes, el tipo de arrancador (arrancador suave o variador de frecuencia) debe elegirse junto con la potencia del generador.
En las obras calurosas y polvorientas de Oriente Medio y el norte de África, la temperatura interior del armario es un tema aparte. Ventiladores con filtro, termostato interior y, si hace falta, aire acondicionado son medidas que se eligen según el proyecto; orientar la puerta del armario a sotavento alarga la vida de los filtros. Las bandejas de cable y las entradas de bornas son la primera vía de entrada del polvo.
Con el armario de automatización conectado a red se registran partes de turno, tonelaje producido, tiempos de parada e historial de alarmas. Ante una avería, el equipo de servicio puede revisar el registro de alarmas a distancia y hacer un primer diagnóstico sin desplazarse. Dos ratios de estos registros son un buen comienzo para el explotador: tiempo real de marcha dividido entre el tiempo de turno previsto (disponibilidad) y tonelaje del turno dividido entre las horas reales de marcha (capacidad horaria real). Ejemplo hipotético: si el registro de alarmas muestra 1,5 horas de parada en un turno de 10 horas, la capacidad horaria se calcula sobre 8,5 horas; la diferencia con la capacidad de catálogo señala paradas por alimentación o por cintas.
Qué escribir en el pliego de automatización
Fijar el alcance de PLC y SCADA en la fase de oferta evita discusiones en la puesta en marcha. Puede adjuntar esta lista a su solicitud:
- Lista de motores y tabla de enclavamientos de cada motor (qué motor arranca y se detiene ante qué condición).
- Modos de trabajo: totalmente automático, manual o automático desde la cabina, y mando a distancia.
- A qué corriente de trituradora se vincula la velocidad del alimentador y cómo se ajustan los umbrales en la puesta en marcha.
- Lista de sensores: posiciones de nivel, desvío de banda, velocidad de banda, temperatura, vibración y célula de carga.
- Confirmación de que el circuito de seguridad está cableado independiente del PLC, y longitud del cable de tirón.
- Método de arranque de los motores grandes cuando se trabaja con generador.
- Refrigeración del armario, estanqueidad al polvo y disposición en la cabina.
- Informes: formato del tonelaje de turno, causas de parada e historial de alarmas.
- Entrega de la copia de seguridad del programa, esquemas eléctricos y lista de bornas.
Las opciones por categoría están en la página automatización PLC y SCADA.
Preguntas frecuentes
¿Se puede añadir automatización con PLC a una línea de trituración existente?
Sí, pero el alcance depende de lo que haya en obra. Normalmente hay que renovar el armario de control de motores, montar sensores y abrir recorridos de cable. Primero se levantan la lista de motores existente y el esquema unifilar, y sobre ellos se escribe la tabla de enclavamientos.
¿La automatización aumenta la capacidad?
No cambia la capacidad mecánica de la trituradora. Cambia cuánto se acerca la línea a la capacidad de catálogo: con alimentación regular la trituradora pasa menos tiempo en vacío o sobrecargada, y como las paradas de cintas quedan registradas, se encuentra su causa.
¿Qué pasa si el operador quiere trabajar en manual?
El modo manual se elige desde la cabina. La tabla de enclavamientos sigue activa en manual; si el operador para una cinta, las etapas anteriores se detienen igualmente. El circuito de seguridad no se puentea en ningún modo.
¿De qué depende el precio de la automatización?
Número de motores, lista de sensores, motores con variador de frecuencia, alcance de SCADA y supervisión remota, refrigeración del armario y longitud de cable determinan el precio. Para una cifra firme, solicite oferta con el plano de implantación y la lista de motores.
Decisión y siguiente paso
En una línea de 150-375 t/h la automatización se discute en la misma mesa que la selección de máquinas. Elija primero la disposición según la roca y el tonelaje, y después incluya la lista de motores, la tabla de enclavamientos y la posición de los sensores en el mismo expediente de oferta. General Makina fabrica desde 1976 en Esmirna líneas de trituración y cribado junto con sus armarios de mando; las máquinas cuentan con certificación ISO 9001 y CE y 1 año de garantía, excepto piezas de desgaste. Envíe su plano de implantación y sus productos objetivo a través de nuestra página de contacto y definiremos con usted la disposición y el alcance de automatización adecuados.
Definiciones de términos técnicos: Glosario