EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasör Tesisi Otomasyonu: PLC ile Üretim Kontrolü
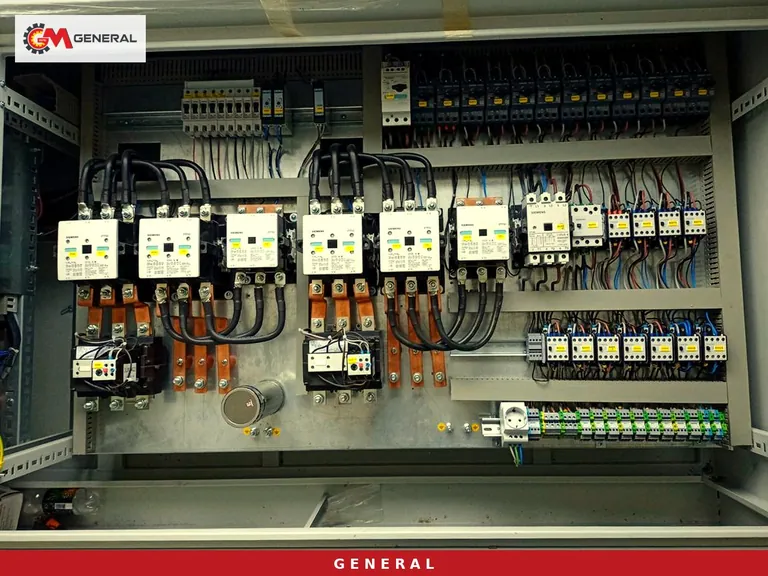
150 t/s ile 375 t/s arasında çalışan bir kırma eleme hattında operatörün gözü aynı anda besleyiciye, iki kırıcının akımına, elek altındaki bantlara ve stok konilerine yetişmez. Hat büyüdükçe hata payı da büyür: yanlış sırayla kalkan bir bant, dolu bir sekonder kırıcıya akan malzeme ya da fark edilmeyen bir bant kayması saatlerce duruş demektir. Bu yazıda PLC tabanlı otomasyonu bir yazılım paketi gibi değil, sahadaki makine diziliminin mantığı olarak ele alıyoruz. Hangi sinyalin nereden geldiğini, hangi motorun neye bağlı durduğunu ve sipariş aşamasında otomasyon şartnamesine neyin yazılması gerektiğini somut modellerle anlatıyoruz.
Hat mantığı kâğıtta başlar: kalkış sırası ve kilitleme tablosu
Otomasyon projesinin ilk belgesi bir çizim değil, bir tablodur. Satırlara hattaki her motoru (besleyici, primer kırıcı, sekonder kırıcı, elek, her bant, varsa yıkama ünitesi) yazarsınız; sütunlara ise o motorun çalışması için hangi motorun önceden dönmesi gerektiğini. Kırma hatlarında kalkış, malzeme akışının tersine yapılır: önce stok bantları, sonra elek, ardından sekonder kırıcı, primer kırıcı ve en son besleyici devreye girer. Duruşta mantık aynıdır; bir makine durduğunda ondan önceki bütün kademeler kendiliğinden durur. Böylece hiçbir bant yük altında kalkmaz ve dolu bir kırıcının üstüne malzeme akmaz.
Bu tablo PLC programının iskeletidir. Tablo eksik yazılırsa, örneğin yan bant kilitleme listesine eklenmezse, elek altı malzeme durmuş bandın üstüne birikir ve sabah vardiyası kürekle başlar. Tabloyu tesisin yerleşim planıyla birlikte üretici ve işletmeci beraber imzalamalıdır; devreye alma sırasında her satır tek tek denenir.
150-375 t/s aralığında makine seçimi ve otomasyon kapsamı
Başlıktaki aralık tek bir makineyle karşılanmaz. Alt uçta tek şaseli çeneli hatlar, üst uçta darbeli primer kırıcılı büyük lastikli tesisler ya da sabit hat çalışır. Otomasyonun kapsamı da buna göre değişir: tek kırıcılı bir hatta izlenen bir akım değeri varken, çeneli + sekonder dizilimde iki kırıcı akımı ve aradaki bant birbirine bağlanır. Aşağıdaki tabloda rakamlar ilgili modellerin ürün sayfalarındaki verilerdir.
| Model / hat | Kapasite | Kırıcı dizilimi | Güç kaynağı | Otomasyonun bağladığı ana sinyaller |
|---|---|---|---|---|
| General 944 | 120-180 t/s | GPJ 90 çeneli + GM430 konik | 550 kVA jeneratör | İki kırıcı akımı, besleyici hızı, üç katlı elek |
| General 950 | 120-180 t/s | GPJ 90 çeneli + DMK01 darbeli | 600 kVA jeneratör | İki kırıcı akımı, besleyici hızı, ara bant |
| GNR-MC110 | 200-300 t/s | GPJ 110 çeneli + DMK03 darbeli, iki şase | 750 kVA jeneratör | Primer ve sekonder grubun ayrı ayrı çalışabilmesi |
| General 02 | 250-300 t/s | GPS 1413 primer darbeli | 660 kVA jeneratör | Rotor akımı, 1000 mm besleme ağzı önünde besleyici |
| General 03 | 250-375 t/s | GPS 1415 primer darbeli | 750 kVA jeneratör | Rotor akımı, 2400×5000 mm dört katlı elek, katlanır bantlar |
| Sabit hat | GNR PDK01: 250-500 t/s | GNR 140 besleyici + GNR PDK01 primer darbeli | — | 315 kW kırıcı motoru, 2x9,2 kW besleyici, çok sayıda stok bandı |
150-180 t/s bandı için General 944 ve 950 öne çıkar; aralarındaki seçim otomasyondan çok kayaca bağlıdır (aşındırıcı taşta konik sekonder, kübik ürün ve yüksek küçültme için darbeli sekonder). 200-300 t/s arasında GNR-MC110'un iki şaseli yapısı otomasyon tarafında ayrı bir avantaj getirir: primer grup tek başına çalışabildiği için PLC programı iki bağımsız grup ve bir bağlantı kilitlemesi olarak yazılır. 375 t/s'e kadar General 03 tek şasede çıkar. Daha yüksek tonaj ve sekiz ya da daha fazla ürün çeşidi isteniyorsa sabit kırma eleme hatları gündeme gelir; burada pano sayısı ve kablo güzergâhı da projenin parçası olur. Lastikli seçeneklerin tamamı mobil kırma eleme tesisleri sayfasında listelidir.
Besleyici, kırıcı akımı ve bunker seviyesi arasındaki bağ
Bir kırma hattının verimini en çok etkileyen değişkenlerden biri besleme düzenidir. Kırıcı ağzı dolu tutulursa (choke-feed) tane şekli düzelir, aşınma parçaları eşit yıpranır. Boş çalışan ya da aşırı yüklenen bir kırıcı ise hem ürünü hem astarı bozar. Otomasyonun en çok kazandırdığı yer burasıdır.
Akım eşiğine göre besleme hızı
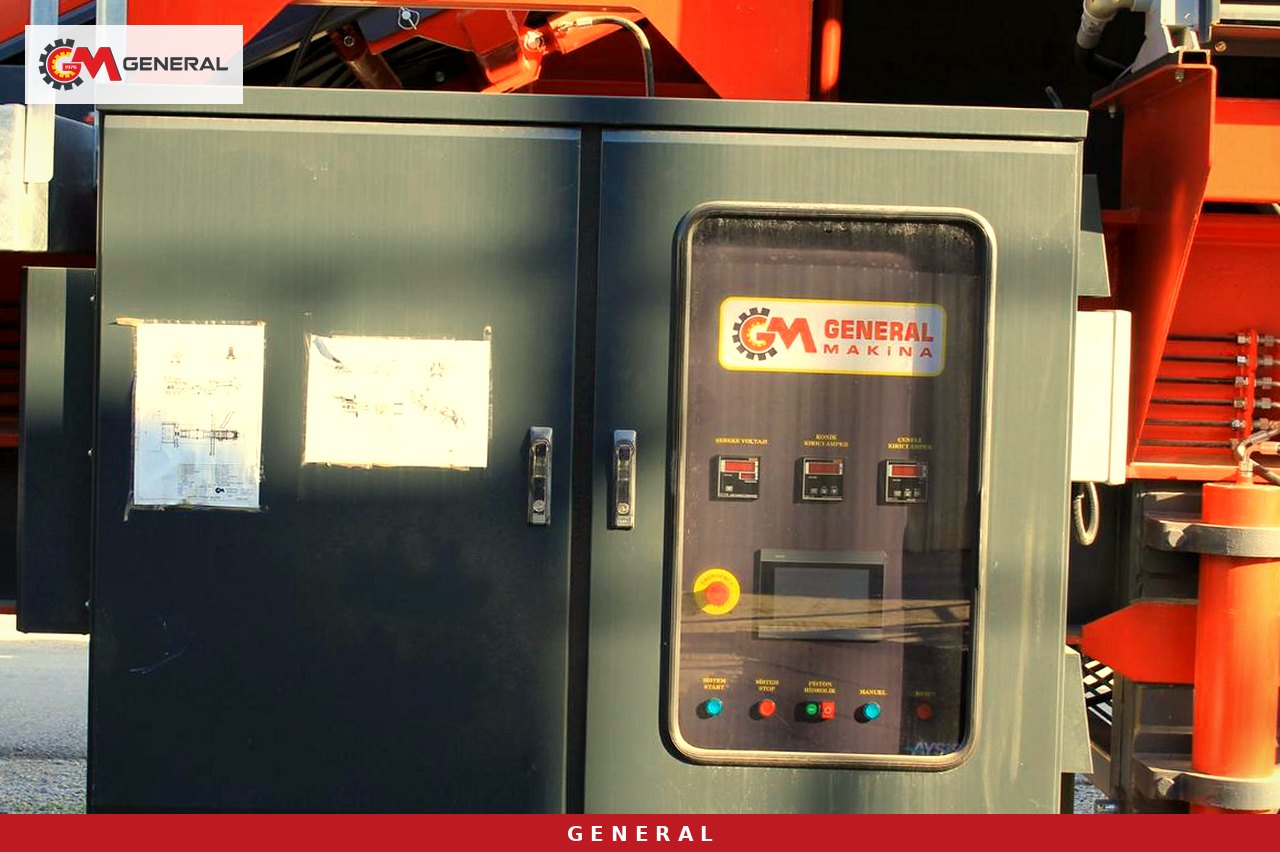
Motor kontrol merkezindeki frekans sürücüsü (VFD) besleyici hızını kırıcının çektiği akıma göre ayarlar. Kırıcı akımı eşik değere yaklaştığında besleyici yavaşlar, akım normale döndüğünde besleme yeniden artar. 200-300 t/s çalışan bir titreşimli grizzly besleyici (GNR 110, 2x7,5 kW) ile çeneli kırıcı arasında bu döngü kurulduğunda operatör potansiyometreyle oynamayı bırakır. Eşik değerleri kırıcı tipine göre farklıdır ve devreye almada gerçek malzemeyle ayarlanır; katalog akımı başlangıç noktasıdır, son söz değildir.
Ara bunker ve sekonder kırıcı
Çeneli + sekonder dizilimde primer ve sekonder kırıcı aynı hızda çalışmaz. Aradaki bunkere ya da banda konan seviye sensörü sekonder kırıcının dolduğunu PLC'ye bildirir; PLC önce besleyiciyi yavaşlatır, gerekirse durdurur. Sinyal yoksa primer kırıcı sekonderi boğar ve sorun ancak bant kaydığında anlaşılır. Tıkanma ve aşırı yüklenmenin mekanik tarafını mobil kırıcılarda tıkanma ve aşırı yüklenmeyi önleme yazımızda ayrıca anlattık.
Sahadan gelen sinyaller ve güvenlik devresi: sipariş öncesi netleştirin
PLC ancak ona ulaşan sinyal kadar akıllıdır. Teklif aşamasında "otomasyon dahil" yazısı yeterli değildir; hangi sensörün nereye takılacağı listede görünmelidir. General Makina'nın otomasyon ve kontrol sistemi seviye sensörleri, bant kayma ve hız şalterleri, sıcaklık ve titreşim sensörleri ile tartım hücrelerini kapsar.
Bant kayma ve hız şalterleri
Uzun stok bantlarında kayma şalteri bandın şaseden kaçtığını, hız şalteri ise tahrik tamburunun döndüğü halde bandın kaydığını yakalar. 375 t/s seviyesinde bir hatta bant kenarından taşan malzeme kısa sürede tamburu sarar. Bu iki şalterin her biri kilitleme tablosunda ayrı satırdır: tetiklendiğinde o bant ve ondan önceki bütün makineler durur.
Titreşim, sıcaklık ve tartım
Elek ve kırıcı yataklarındaki sıcaklık ve titreşim sensörleri arızayı kırılmadan önce haber verir. Ana ürün bandına konan tartım hücresi ise vardiya tonajını otomatik kayda geçirir. Tartım olmadan raporlanan üretim, kamyon sayısından tahmin edilen bir rakamdır ve ürün başına aşınma maliyetini hesaplamaya yetmez.
Güvenlik devresi PLC'den bağımsız kablolanır
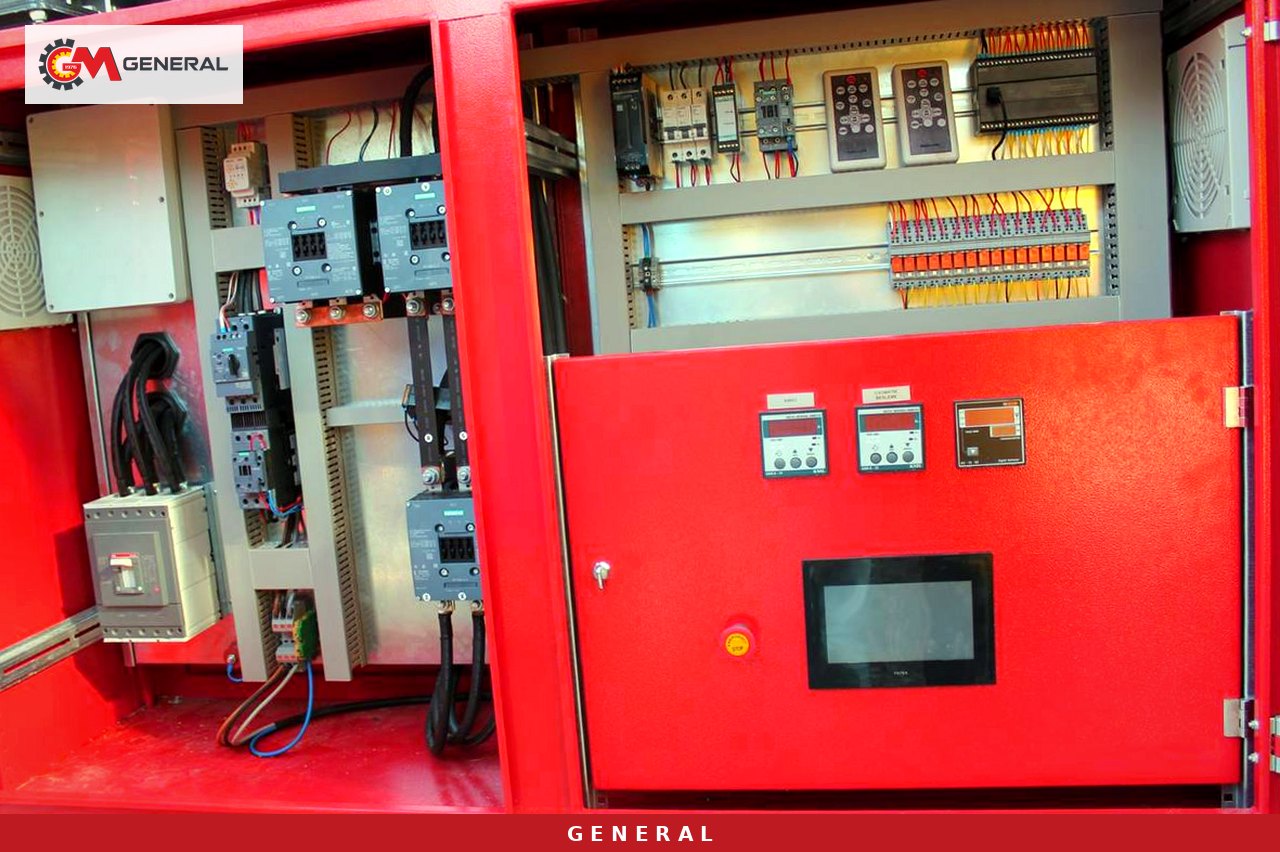
Acil stop butonları, çekme telli şalterler ve koruyucu kapak sensörleri doğrudan güvenlik devresine bağlanır. Bu devre açıldığında ilgili ekipman, otomasyondan gelen komut ne olursa olsun durur. Ayrım bilinçlidir: yazılımda bir hata, bir parametre değişikliği ya da donan bir ekran insan güvenliğini etkilememelidir. Sipariş sırasında sorulacak soru basittir: acil stop sinyali PLC girişi üzerinden mi geçiyor, yoksa kontaktörleri doğrudan mı düşürüyor? Doğru cevap ikincisidir; PLC yalnızca hangi butonun basıldığını kayda geçirir.
Bakım sırasında uygulanan etiketle-kilitle (LOTO) prosedürü de aynı devre üzerinden yürür. Kırıcı astarı değişirken ana şalter asma kilitle kapatılır, etiket takılır, kabinden hiçbir komut o motoru döndüremez. Pull-cord hattını uzun bantların iki yanına kesintisiz çekmek ilk yatırımda küçük bir kalemdir; sonradan eklemek ise bant şasesini yeniden delmek anlamına gelir.
Uzak sahada pano, jeneratör ve uzaktan izleme
Bu kapasitedeki lastikli tesislerin çoğu şebekeden uzakta, kendi jeneratörüyle çalışır: General 03'te 750 kVA, General 02'de 660 kVA güç ünitesi vardır. Jeneratörle beslenen hatta motorların hepsini aynı anda kaldırmak gerilimi düşürür; sıralı kalkış burada yalnız malzeme akışı için değil, jeneratörü korumak için de gereklidir. Büyük motorlarda yol verici seçimi (yumuşak yol verici ya da frekans sürücüsü) jeneratör gücüyle birlikte ele alınmalıdır.
Orta Doğu ve Kuzey Afrika'daki sıcak ve tozlu sahalarda pano iç sıcaklığı ayrı bir konudur. Filtreli fanlar, pano içi termostat ve gerekirse klima projeye göre seçilebilecek önlemlerdir; pano kapısının rüzgâr altı tarafa bakacak şekilde yerleştirilmesi filtre ömrünü uzatır. Kablo kanalları ve klemens girişleri toz için ilk giriş noktasıdır.
Otomasyon panosu ağa bağlandığında vardiya raporları, üretilen tonaj, duruş süreleri ve alarm geçmişi kayıt altına alınır. Bir arıza oluştuğunda servis ekibi alarm kayıtlarını bağlantı üzerinden inceleyip sahaya gitmeden ön teşhis koyabilir. Kayıtlardan çıkan iki oran işletme için yeterli bir başlangıçtır: fiili çalışma süresinin planlı vardiyaya oranı (kullanılabilirlik) ve vardiya tonajının fiili çalışma saatine oranı (gerçek saatlik kapasite). Varsayımsal örnek: 10 saatlik vardiyada alarm kaydı 1,5 saat duruş gösteriyorsa, saatlik kapasite 8,5 saate bölünerek hesaplanır; katalog kapasitesiyle aradaki fark besleme ya da bant kaynaklı duruşları gösterir.
Otomasyon şartnamesine yazılacaklar
PLC ve SCADA kapsamını teklif aşamasında netleştirmek, devreye almada çıkacak tartışmaları önler. Aşağıdaki listeyi teklif talebinize ekleyebilirsiniz:
- Motor listesi ve her motor için kilitleme tablosu (hangi motor neye bağlı kalkar ve durur).
- Çalışma modları: tam otomatik, kabinden manuel/otomatik ve uzaktan kumanda.
- Besleyici hızının hangi kırıcı akımına bağlanacağı ve eşik değerlerinin devreye almada nasıl ayarlanacağı.
- Sensör listesi: seviye, bant kayma, bant hız, sıcaklık, titreşim ve tartım hücresi konumları.
- Güvenlik devresinin PLC'den bağımsız kablolandığının teyidi ve pull-cord hattının uzunluğu.
- Jeneratörle çalışmada büyük motorların yol verme yöntemi.
- Pano soğutması, toz sızdırmazlığı ve kabin içi yerleşim.
- Raporlama: vardiya tonajı, duruş nedenleri ve alarm geçmişinin hangi formatta alınacağı.
- Yazılım yedeği, elektrik projesi ve klemens listesinin teslim edilmesi.
Kategori bazında seçenekleri PLC ve SCADA tesis otomasyonu sayfasından inceleyebilirsiniz.
Sık sorulan sorular
Mevcut bir kırma hattına PLC otomasyonu sonradan eklenebilir mi?
Eklenebilir, ancak kapsam sahadaki duruma bağlıdır. Motor kontrol panosunun yenilenmesi, sensörlerin takılması ve kablo güzergâhının açılması gerekir. Önce mevcut motor listesi ve tek hat şeması çıkarılır, kilitleme tablosu bunun üzerine yazılır.
Otomasyon kapasiteyi artırır mı?
Kırıcının mekanik kapasitesini değiştirmez. Değiştirdiği şey, katalog kapasitesine ne kadar yaklaşıldığıdır: besleme düzenli olunca kırıcı boş ya da aşırı yüklü çalıştığı süre azalır, bant kaynaklı duruşlar kayda geçtiği için kaynağı bulunur.
Operatör manuel çalışmak isterse ne olur?
Kabinden manuel mod seçilebilir. Manuel modda da kilitleme tablosu devrededir; operatör bir bandı durdurduğunda önceki kademeler yine durur. Güvenlik devresi hiçbir modda devre dışı bırakılmaz.
Otomasyonun fiyatı neye göre belirlenir?
Motor sayısı, sensör listesi, frekans sürücüsü kullanılacak motorlar, SCADA ve uzaktan izleme kapsamı, pano soğutması ve kablo uzunluğu fiyatı belirler. Net rakam için hat yerleşimi ve motor listesiyle teklif istemek gerekir.
Karar ve teklif adımı
150-375 t/s aralığında doğru otomasyon, makine seçimiyle aynı masada konuşulmalıdır. Önce kayaca ve tonaja göre dizilimi seçin, ardından motor listesini, kilitleme tablosunu ve sensör yerlerini aynı teklif dosyasına yazın. General Makina 1976'dan beri İzmir'de kırma eleme hatlarını ve panolarını birlikte üretiyor; makineler ISO 9001 ve CE belgelidir, aşınma parçaları hariç 1 yıl garantilidir. Hat yerleşiminizi ve hedef ürünlerinizi iletişim sayfamızdan gönderin, size uygun dizilimi ve otomasyon kapsamını birlikte çıkaralım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü