EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Автоматизация на ПЛК для дробильно-сортировочной установки 150-375 т/ч
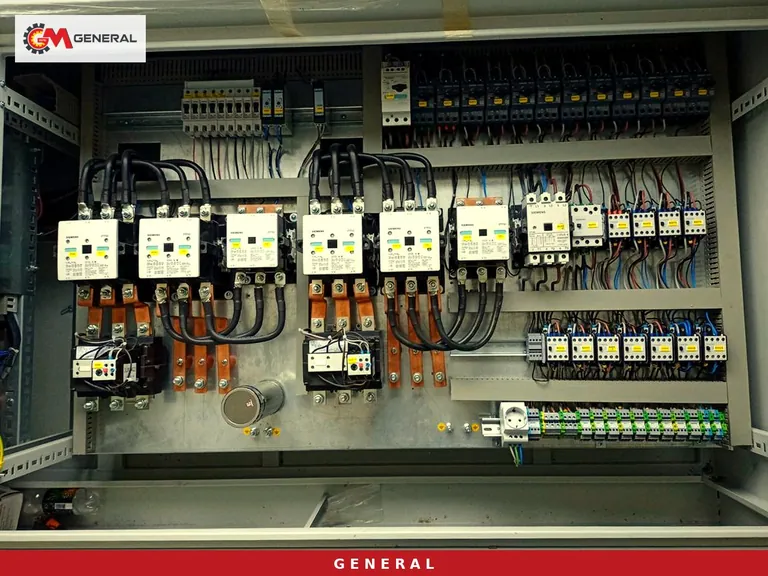
На дробильно-сортировочной установке производительностью от 150 до 375 т/ч один оператор не в состоянии одновременно следить за питателем, токами двух дробилок, конвейерами под грохотом и конусами отвалов. Чем крупнее линия, тем больше места для ошибки: конвейер, запущенный не по порядку, материал, падающий в заполненную вторичную дробилку, или незамеченный сход ленты оборачиваются часами простоя. В этой статье автоматизация на ПЛК рассматривается не как программный пакет, а как логика расстановки машин на площадке. На реальных моделях мы показываем, откуда приходит каждый сигнал, какой двигатель по какому условию останавливается и что нужно внести в техническое задание на автоматизацию на этапе заказа.
Логика линии начинается на бумаге: порядок пуска и таблица блокировок
Первый документ проекта автоматизации это не чертёж, а таблица. В строки вносится каждый двигатель линии (питатель, первичная дробилка, вторичная дробилка, грохот, каждый конвейер, моечный узел при наличии); в столбцы указывается, какой двигатель должен уже работать, прежде чем запустится данный. На дробильных линиях пуск идёт против направления потока материала: сначала отвальные конвейеры, затем грохот, вторичная дробилка, первичная дробилка и последним питатель. Останов подчиняется той же логике: если останавливается одна машина, все стадии перед ней останавливаются сами. Ни одна лента не стартует под нагрузкой, и материал не падает в забитую дробилку.
Эта таблица является скелетом программы ПЛК. Если она неполная, например боковой конвейер не внесён в список блокировок, подрешётный продукт копится на стоящей ленте, и утренняя смена начинает работу с лопатами. Таблицу вместе с планом расстановки должны подписать и изготовитель, и эксплуатирующая сторона; при пусконаладке каждая строка проверяется отдельно.
Подбор машин и объём автоматизации для 150-375 т/ч
Диапазон из заголовка не закрывается одной машиной. В нижней части работают линии с щековой дробилкой на одном шасси, в верхней части крупные колёсные установки с первичной роторной дробилкой или стационарная линия. Вместе с ними меняется и объём автоматизации: на линии с одной дробилкой контролируется одно значение тока, а при схеме «щековая плюс вторичная» связываются токи двух дробилок и конвейер между ними. Цифры в таблице взяты со страниц указанных моделей.
| Модель / линия | Производительность | Схема дробилок | Источник питания | Основные сигналы, связываемые автоматикой |
|---|---|---|---|---|
| General 944 | 120-180 т/ч | Щековая GPJ 90 + конусная GM430 | Генератор 550 кВА | Токи двух дробилок, скорость питателя, трёхдечный грохот |
| General 950 | 120-180 т/ч | Щековая GPJ 90 + роторная DMK01 | Генератор 600 кВА | Токи двух дробилок, скорость питателя, передаточный конвейер |
| GNR-MC110 | 200-300 т/ч | Щековая GPJ 110 + роторная DMK03, два шасси | Генератор 750 кВА | Первичная и вторичная группы могут работать раздельно |
| General 02 | 250-300 т/ч | Первичная роторная GPS 1413 | Генератор 660 кВА | Ток ротора, питатель перед загрузочным отверстием 1000 мм |
| General 03 | 250-375 т/ч | Первичная роторная GPS 1415 | Генератор 750 кВА | Ток ротора, четырёхдечный грохот 2400×5000 мм, складные конвейеры |
| Стационарная линия | GNR PDK01: 250-500 т/ч | Питатель GNR 140 + первичная роторная GNR PDK01 | — | Двигатель дробилки 315 кВт, питатель 2x9,2 кВт, много отвальных конвейеров |
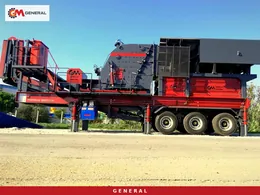
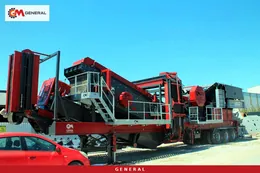
Для 150-180 т/ч подходят General 944 и 950, а выбор между ними зависит больше от породы, чем от автоматики (конусная вторичная для абразивного камня, роторная вторичная для кубовидного щебня и высокой степени дробления). В диапазоне 200-300 т/ч двухшассийная GNR-MC110 даёт дополнительное преимущество по управлению: поскольку первичная группа может работать отдельно, программа ПЛК пишется как две независимые группы плюс одна связующая блокировка. До 375 т/ч на одном шасси справляется General 03. Если нужна большая производительность и восемь и более фракций, в работу вступают стационарные дробильные комплексы, и тогда число шкафов и кабельные трассы тоже становятся частью проекта. Все колёсные варианты собраны в разделе колёсные мобильные ДСУ.
Питатель, ток дробилки и уровень в бункере: как они связаны
Равномерность питания относится к главным факторам, определяющим выработку дробильной линии. Заполненный зев дробилки (choke-feed) улучшает форму зерна и даёт равномерный износ футеровки. Дробилка, работающая вхолостую или с перегрузкой, портит и продукт, и броню. Здесь автоматика окупается быстрее всего.
Подача по порогу тока
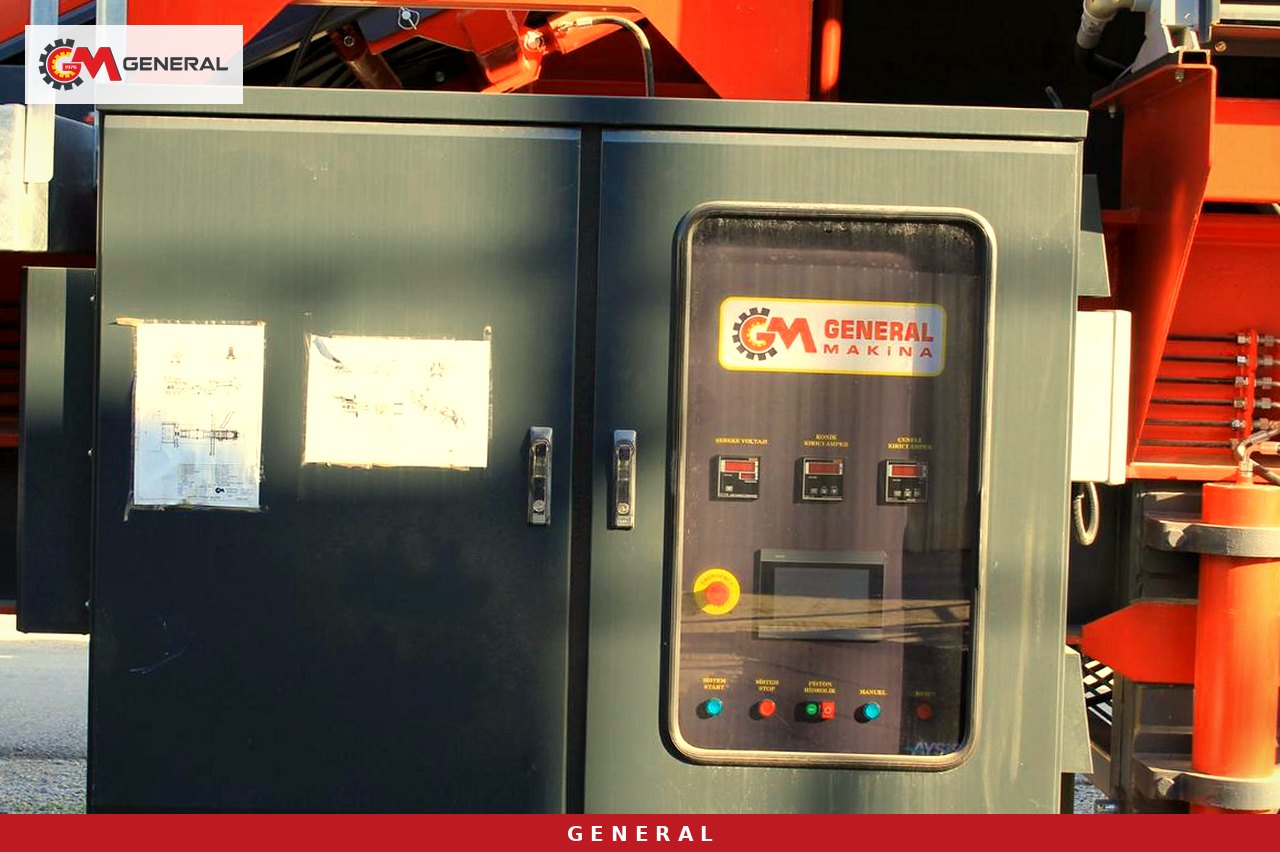
Частотный преобразователь (ЧП) в центре управления двигателями подстраивает скорость питателя под ток, потребляемый дробилкой. Когда ток приближается к порогу, питатель замедляется; когда ток возвращается в норму, подача снова растёт. Если этот контур замкнуть между щековой дробилкой и вибрационным колосниковым питателем, например GNR 110 (200-300 т/ч, 2x7,5 кВт), оператор перестаёт крутить потенциометр. Пороги зависят от типа дробилки и настраиваются на реальном материале при пусконаладке; паспортный ток служит отправной точкой, а не окончательным значением.
Промежуточный бункер и вторичная дробилка
При схеме «щековая плюс вторичная» первичная и вторичная дробилки работают в разном темпе. Датчик уровня в бункере или на конвейере между ними сообщает ПЛК, что вторичная дробилка заполнена; ПЛК сначала замедляет питатель, а при необходимости останавливает его. Без этого сигнала первичная дробилка заваливает вторичную, и проблема обнаруживается, только когда пробуксует лента. Механическую сторону забивания и перегрузки мы разобрали в статье как предотвратить забивание и перегрузку мобильной дробилки.
Полевые сигналы и цепь безопасности: решить до заказа
ПЛК умён ровно настолько, насколько полны сигналы, которые до него доходят. Фразы «автоматика включена» в коммерческом предложении мало; из перечня должно быть видно, какой датчик куда ставится. Система автоматизации и управления General Makina включает датчики уровня, датчики схода и скорости ленты, датчики температуры и вибрации, а также тензодатчики.
Датчики схода и скорости ленты
На длинных отвальных конвейерах датчик схода фиксирует, что лента уходит с рамы, а датчик скорости фиксирует пробуксовку ленты при вращающемся приводном барабане. При 375 т/ч материал, сыплющийся с края ленты, за минуты наматывается на барабан. Каждый из этих датчиков является отдельной строкой в таблице блокировок: при срабатывании останавливаются этот конвейер и все машины перед ним.
Вибрация, температура и взвешивание
Датчики температуры и вибрации на подшипниках грохота и дробилки предупреждают о неисправности до поломки. Тензодатчик на главном продуктовом конвейере автоматически записывает сменный тоннаж. Выработка без взвешивания это цифра, оценённая по числу самосвалов, и её недостаточно для расчёта стоимости износа на тонну.
Цепь безопасности подключается независимо от ПЛК
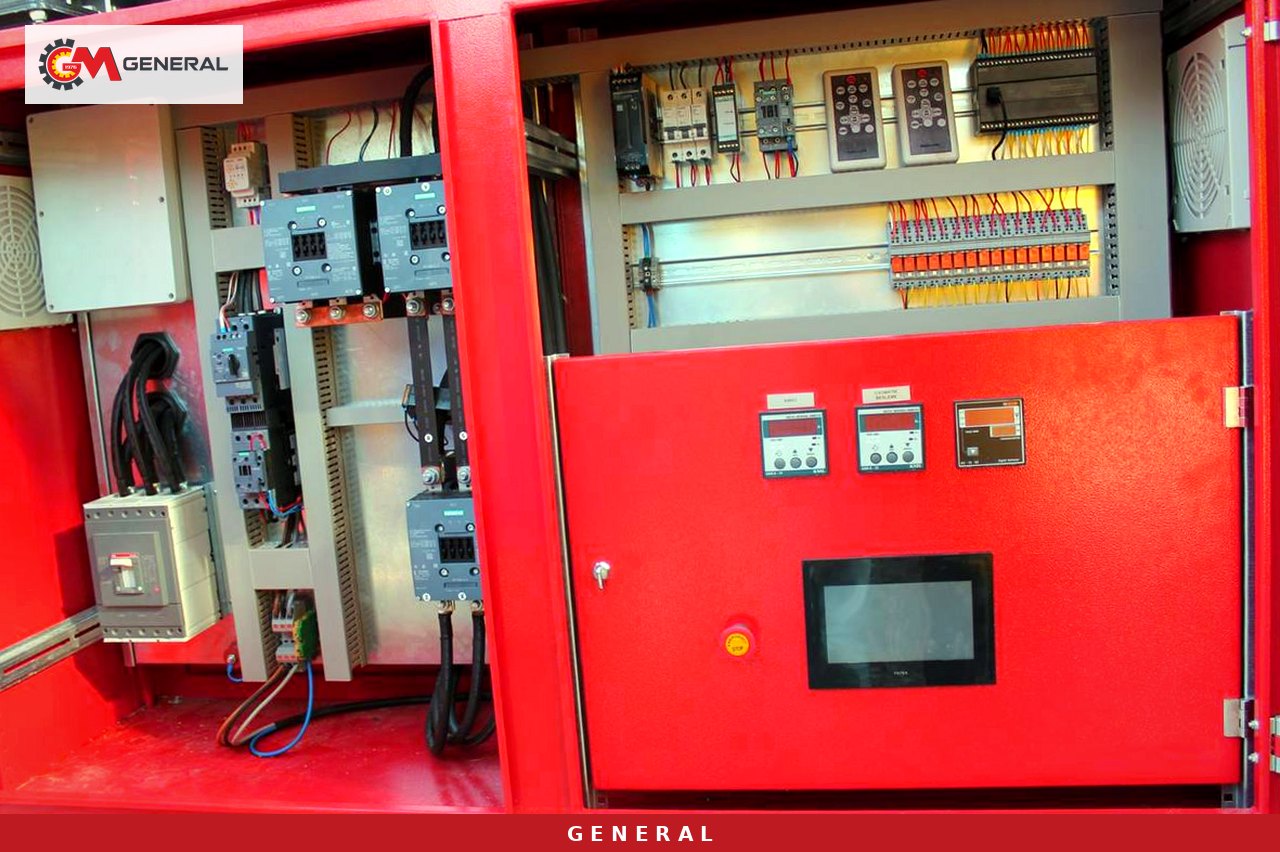
Кнопки аварийного останова, тросовые выключатели и датчики защитных кожухов подключаются непосредственно к цепи безопасности. Когда эта цепь размыкается, соответствующее оборудование останавливается независимо от команды автоматики. Разделение сделано намеренно: ошибка в программе, изменённый параметр или зависший экран не должны влиять на безопасность людей. На этапе заказа вопрос простой: проходит ли сигнал аварийного стопа через вход ПЛК или он напрямую отключает контакторы? Правильный ответ второй; ПЛК лишь регистрирует, какая кнопка нажата.
Процедура блокировки и маркировки (LOTO) при обслуживании выполняется через ту же цепь. Пока меняется футеровка дробилки, вводной выключатель заперт навесным замком и промаркирован, и никакая команда из кабины не может провернуть этот двигатель. Непрерывный трос вдоль обеих сторон длинных конвейеров в первоначальных вложениях является небольшой статьёй; установка его позже означает повторное сверление рамы конвейера.
Шкафы, генератор и удалённый мониторинг на отдалённых площадках
Большинство колёсных установок такого класса работает вдали от сети на собственном генераторе: у General 03 силовой агрегат 750 кВА, у General 02 агрегат 660 кВА. Одновременный пуск всех двигателей от генератора проваливает напряжение; последовательный пуск здесь нужен для защиты генератора не меньше, чем для управления потоком материала. Для крупных двигателей способ пуска (устройство плавного пуска или частотный преобразователь) нужно выбирать вместе с мощностью генератора.
На жарких и пыльных площадках Ближнего Востока и Северной Африки температура внутри шкафа является отдельной темой. Вентиляторы с фильтрами, внутренний термостат и при необходимости кондиционер относятся к мерам, выбираемым под проект; дверь шкафа, обращённая на подветренную сторону, продлевает срок службы фильтров. Кабельные лотки и клеммные вводы становятся первыми путями для пыли.
Когда шкаф автоматики подключён к сети, записываются сменные отчёты, произведённый тоннаж, время простоев и история аварийных сигналов. При неисправности сервисная группа может просмотреть журнал аварий через подключение и поставить первичный диагноз без выезда. Для эксплуатанта хорошим началом служат два показателя из этих записей: фактическое время работы, делённое на плановое время смены (коэффициент готовности), и сменный тоннаж, делённый на фактические часы работы (реальная часовая производительность). Условный пример: если журнал аварий показывает 1,5 часа простоя за 10-часовую смену, часовая производительность считается на 8,5 часа; разница с паспортной производительностью указывает на остановы из-за питания или конвейеров.
Что внести в техническое задание на автоматизацию
Если объём ПЛК и SCADA определить на этапе коммерческого предложения, споров при пусконаладке не будет. Приведённый ниже перечень можно приложить к запросу:
- Перечень двигателей и таблица блокировок для каждого двигателя (какой двигатель по какому условию пускается и останавливается).
- Режимы работы: полностью автоматический, ручной или автоматический из кабины и дистанционное управление.
- К току какой дробилки привязана скорость питателя и как настраиваются пороги при пусконаладке.
- Перечень датчиков: места установки датчиков уровня, схода ленты, скорости ленты, температуры, вибрации и тензодатчиков.
- Подтверждение, что цепь безопасности подключена независимо от ПЛК, и длина тросовой линии.
- Способ пуска крупных двигателей при работе от генератора.
- Охлаждение шкафа, пылезащита и расположение в кабине.
- Отчётность: формат сменного тоннажа, причин простоев и истории аварий.
- Передача резервной копии программы, электрических схем и перечня клемм.
Варианты по категориям представлены на странице автоматизация ДСУ: PLC и SCADA.
Часто задаваемые вопросы
Можно ли добавить автоматизацию на ПЛК к существующей дробильной линии?
Можно, но объём зависит от состояния площадки. Обычно приходится обновлять шкаф управления двигателями, устанавливать датчики и прокладывать кабельные трассы. Сначала составляются действующий перечень двигателей и однолинейная схема, и на их основе пишется таблица блокировок.
Повышает ли автоматизация производительность?
Механическую производительность дробилки она не меняет. Меняется то, насколько близко линия подходит к паспортной производительности: при равномерном питании дробилка реже работает вхолостую или с перегрузкой, а поскольку остановы конвейеров регистрируются, их причину можно найти.
Что будет, если оператор захочет работать вручную?
Ручной режим выбирается из кабины. Таблица блокировок остаётся активной и в ручном режиме: если оператор останавливает конвейер, предшествующие стадии всё равно останавливаются. Цепь безопасности не шунтируется ни в одном режиме.
От чего зависит цена автоматизации?
Цену определяют число двигателей, перечень датчиков, количество двигателей с частотными преобразователями, объём SCADA и удалённого мониторинга, охлаждение шкафа и длина кабелей. Для точной цифры запросите предложение, приложив план расстановки и перечень двигателей.
Решение и следующий шаг
Для линии 150-375 т/ч автоматизацию нужно обсуждать за тем же столом, что и подбор машин. Сначала выберите схему под породу и тоннаж, затем внесите перечень двигателей, таблицу блокировок и места датчиков в тот же пакет запроса. General Makina с 1976 года выпускает в Измире дробильно-сортировочные линии вместе со шкафами управления; машины имеют сертификаты ISO 9001 и CE и гарантию 1 год, кроме быстроизнашивающихся деталей. Отправьте план площадки и целевые фракции через страницу контактов, и мы вместе подберём схему и объём автоматизации.
Определения технических терминов: Глоссарий