EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Verstopfung und Überlast bei mobilen Brechern vermeiden
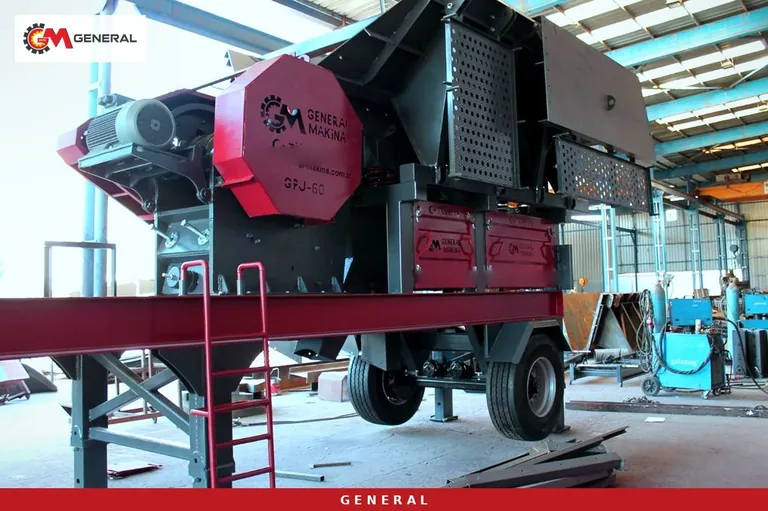
Die meisten Stillstände an einem mobilen Brecher landen im Schichtbuch unter einer von zwei Überschriften: „Maul verstopft" oder „Motor ausgelöst". Vor Ort werden sie als getrennte Störungen erfasst, dabei sind sie meist die zwei Enden desselben Ungleichgewichts: Größe, Feuchte und Rhythmus des Aufgabeguts passen nicht zur aktuellen Einstellung des Brechers oder zur Geschwindigkeit des Abzugs darunter. Dieser Beitrag legt eine Diagnosereihenfolge vom Symptom zur Ursache fest und zeigt anhand von Modelldaten, welche Ausrüstung an mobilen Einheiten welches Problem tatsächlich löst.
Zuerst die Diagnose: Verstopfung oder Überlast?
Um die richtige Maßnahme zu wählen, ordnen Sie das Ereignis einem von vier Typen zu. Jeder Typ hat ein eigenes Symptom, eine eigene Ursache und eine eigene dauerhafte Lösung; wer den einen mit dem Mittel gegen den anderen behandelt, verschiebt den nächsten Stillstand nur.
Brückenbildung
Zwei oder drei große Blöcke bilden im Brechmaul einen Bogen, darunter fließt nichts nach, der Motor läuft leer. Die Stromaufnahme ist niedrig. Das Problem liegt nicht im Brecher, sondern in der aufgegebenen Blockgröße.
Verpackung (Packing)
Nasses Feinkorn und Ton verdichten sich im Brechraum zu einem Kuchen. Der Strom steigt schnell, der Brecher wird langsamer und bleibt stehen. Hier ist nicht die Korngröße das Problem, sondern ein Feinanteil, der gar nicht in den Brecher gehört.
Stoßüberlast
Der Radlader kippt eine volle Schaufel auf einmal in den Bunker, der Aufgeber schiebt diese Welle direkt ins Maul. Der Strom erreicht kurz eine Spitze; wiederholt sich das oft, spricht der Schutz an.
Rückstau vom Abzug
Das Band unter dem Brecher wird langsamer, rutscht oder steht. Das Brechgut kann nicht abfließen, der Brechraum füllt sich von unten, und der Brecher wirkt „verstopft". Die Ursache liegt hinter dem Brecher.
| Beobachtung | Motorstrom | Wahrscheinliche Ursache | Dauerhafte Lösung |
|---|---|---|---|
| Große Blöcke als Bogen im Maul | Niedrig | Aufgabegröße über der Annahme der Einheit | Blockkontrolle an der Wand, passende Primäreinheit |
| Schlammiger Kuchen im Brechraum | Steigt, dann Stillstand | Feinanteil, Erde und Feuchte gelangen in den Brecher | Grizzly-Bypass; Wobbler bei tonigem Material |
| Kurze, wiederkehrende Stromspitzen | Schwankend | Unterbrochene, ungleichmäßige Beschickung | Bunkerfüllstand + Drehzahlregelung des Aufgebers |
| Brechraum von unten voll, Band schwer | Hoch | Engpass am Abzugsband oder Sieb | Verriegelter Folgestart, Bandkontrolle |
Überkorn und Brückenbildung: innerhalb der Aufgabegröße arbeiten
Gegen Brückenbildung hilft nicht, den Brecher zu zwingen, sondern den Block zu begrenzen, der ihn erreicht. Jede mobile Einheit hat eine zulässige Aufgabegröße, und dieser Wert ist eine Obergrenze, kein Zielwert. Kommen ständig Blöcke nahe der Maulweite, ist Bogenbildung unvermeidlich; die Sprengung an der Wand und das Aussortieren von Überkorn durch den Laderfahrer gehören deshalb zur Brecherleistung.
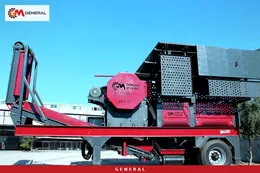
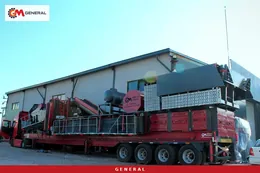
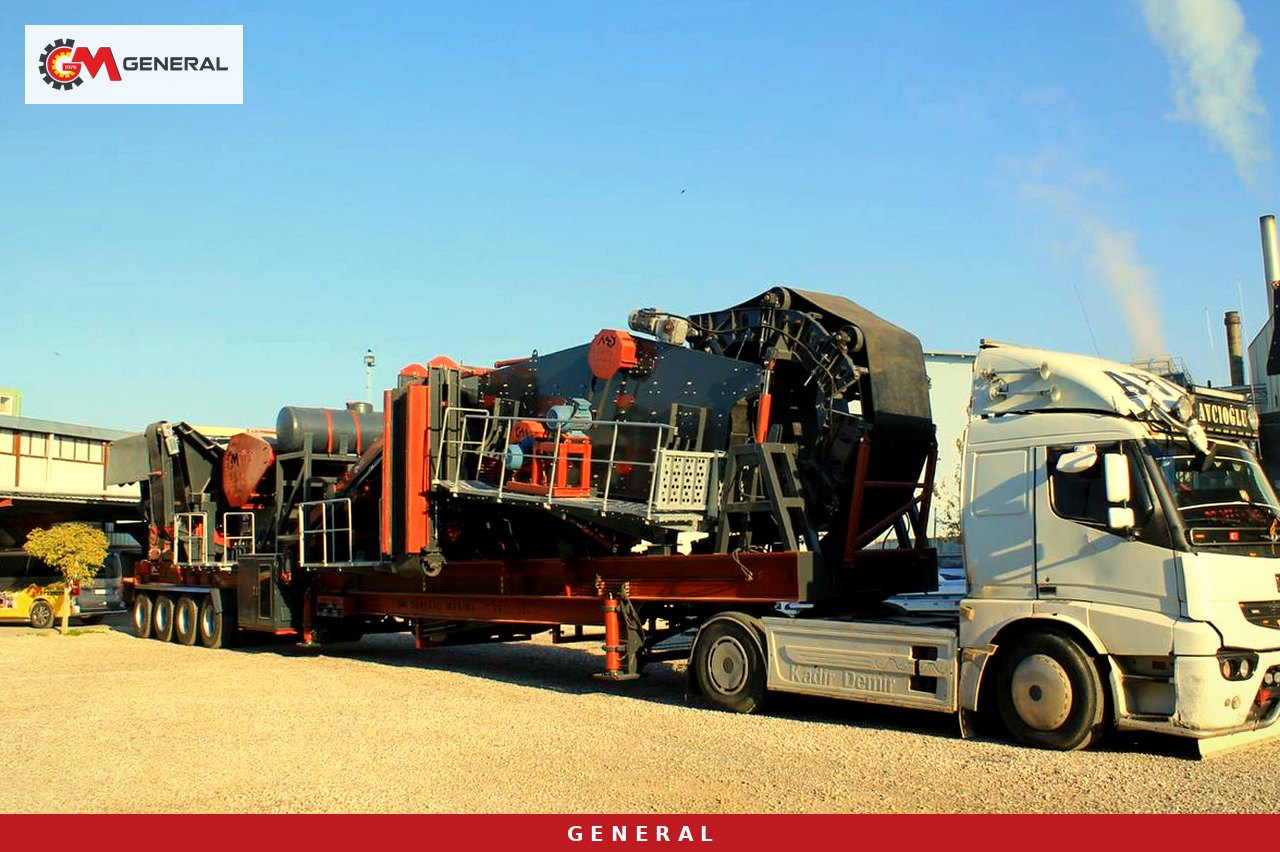
Dieselbe Logik gilt zwischen den Stufen einer Linie. Der mobile Primär-Backenbrecher der GNR-Serie nimmt zum Beispiel 0-1100 mm auf und liefert 0-250 mm, der mobile Sekundär-Prallbrecher der Baureihe M-DMK nimmt 0-350 mm auf. Der Austrag der Primärstufe passt in die Aufgabe der Sekundärstufe, die Kette ist ausgeglichen. Rohmaterial unter Umgehung der Primärstufe direkt in die Sekundärstufe zu geben, ist der kürzeste Weg zu Brückenbildung und schnellem Schlagleistenverschleiß. Notieren Sie bei der Stufenplanung Ein- und Austragsbereich jeder Einheit aus dem Programm der transportablen Brechanlagen nebeneinander.
| Einheit / Modell | Aufgabe (mm) | Produkt (mm) | Leistung (t/h) | Mechanismus gegen Verstopfung |
|---|---|---|---|---|
| Mobiler Primär-Backenbrecher GNR 60 / GNR 90 / GNR 110 | 0-1100 | 0-250 | 20-80 / 70-180 / 180-300 | Gepanzerter Aufgeber, frequenzgeregelter Vibromotor |
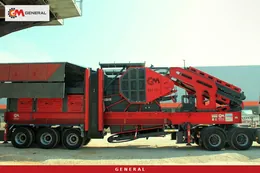
| Mobile Backenbrechanlage mit Wobbler-Aufgeber | — | — | 250-450 | Selbstreinigende Wobbler-Vorabscheidung |
| Mobiler Sekundär-Prallbrecher M-DMK 01 / 02 / 03 | 0-350 | 0-50 | 120-180 / 150-250 / 175-300 | Sieb auf dem Aufgebertisch + Bypass-Band |
| Mobiler DMK mit Vorsieb | 0-100 | 0-30 | 40-300 | Integriertes Vibrations-Vorsieb |
Feinanteil, Erde und Feuchte: die eigentliche Ursache des Verpackens
Bei vielen Überlastmeldungen versucht der Brecher, Material erneut zu brechen, das bereits unter der Zielkörnung liegt. Erde und Feinkorn wirken im Brechraum wie ein Polster, erschweren das Brechen der großen Steine und verbinden sich mit Feuchte zu einem Kuchen. Die Lösung besteht darin, diese Fraktion gar nicht erst in den Brecher zu lassen.
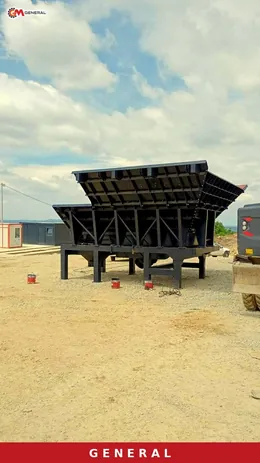
Beim Grizzly-Aufgeber übernimmt das der Rostabschnitt am Rinnenende: Feinanteil und Erde fallen zwischen den Roststäben durch und umgehen den Brecher, Grobstein geht ins Maul. Die Auswahlregel auf der Produktseite ist eindeutig: Für trockenes, abrasives Material genügt ein Rostaufgeber. Bei sehr nassem, klebrigem, tonigem Material setzt sich der feste Rost jedoch zu; die Spalte füllen sich, der Bypass funktioniert nicht mehr, und die gesamte Last liegt wieder auf dem Brecher. Dann hilft kein größerer Stababstand, sondern ein anderes Trennprinzip.
Der Wobbler-Aufgeber arbeitet statt mit Schwingung mit synchron drehenden Wellen mit elliptischen Scheiben. Weil sich die Scheiben ständig drehen, reinigen sich die Spalte selbst; der schlammige Feinanteil fällt durch, der Grobstein wird zum Brecher gefördert. Beim GWB1136 betragen Breite 1100 mm, Länge 3600 mm und Motorleistung 18,5 kW, Antrieb über Motor, Getriebe und Kette. Auf der mobilen Seite arbeitet die Backenbrechanlage mit Wobbler-Aufgeber im Bereich 250-450 t/h als Primärstufe in tonigen Brüchen. Alle Aufgebertypen vergleichen Sie in der Kategorie Vibrationsaufgeber.
In der Sekundärstufe gilt dasselbe Prinzip im kleineren Maßstab. Bei der Baureihe M-DMK trennt ein Sieb auf dem Aufgebertisch erdiges Feinkorn ab und schickt es über ein Bypass-Band auf Halde; beim mobilen DMK mit Vorsieb hält ein integriertes Vibrationssieb bereits fertiges Korn vom Brecher fern.
Aufgaberhythmus und Automatisierung: Überlast abfangen, bevor sie entsteht
Ein Backenbrecher arbeitet am besten mit gleichmäßiger Beschickung, die das Maul voll hält (Vollbeschickung); dieser Betrieb verbessert Brecherleistung und Kornform. Das Problem ist die unterbrochene Beschickung im Takt des Laders: Der Bunker läuft leer, dann fällt eine einzelne Schaufel als Welle ins Maul. Den Bunker über einem festgelegten Füllstand zu halten und die Aufgeberdrehzahl an die Brecherlast anzupassen, dämpft diese Welle. Der mobile Primär-Backenbrecher der GNR-Serie hat serienmäßig einen frequenzgeregelten Vibromotor; die Aufgabemenge ist also ein einstellbarer Parameter.
Statt jedes Mal von Hand nachzuregeln, überlassen Sie diesen Regelkreis der Automatisierung. In der Beschreibung von Automatisierung & Steuerung betreffen drei Funktionen direkt Verstopfung und Überlast:
- Stromabhängige Beschickung: Nähert sich der Brecherstrom der Schwelle, sinkt die Aufgeberdrehzahl automatisch und steigt wieder, sobald der Strom normal ist. Der Brecher bleibt nicht stehen, er bekommt Luft.
- Folgestart: Die Ausrüstung startet gegen den Materialfluss, von der Halde zurück zum Aufgeber. So nimmt der Brecher keine Last, bevor das Band darunter läuft.
- Verriegelung: Bleibt ein Aggregat stehen, stoppen alle vorgelagerten Stufen automatisch; Anfahren auf beladenem Band und Bandverstopfungen werden verhindert.
Dazu kommt die Aufzeichnung: Werden Alarmhistorie und Stillstandszeiten gespeichert, sieht man, zu welcher Uhrzeit, in welchem Ladespiel und bei welcher Materialcharge sich die Einträge „Motor ausgelöst" häufen. Die Ursachenanalyse stützt sich dann auf Daten statt auf Vermutungen.
Hinter dem Brecher: Abzug, Sieb und Spalteinstellung
Bei einem Teil der „verstopften Brecher" ist der Brecher unschuldig. Ist das Band darunter nicht gespannt, sitzt eine Tragrolle fest oder hat sich Material auf dem Band angesammelt, kann das Produkt nicht abfließen und der Brechraum füllt sich von unten. Das Abzugsband zu Schichtbeginn leer und beladen laufen zu sehen, ist die erste Prüfung, noch bevor jemand die Brechereinstellung anfasst.
In stationären oder gemischten Linien entlastet ein Grizzly-Sieb vor dem Sekundärbrecher auf die gleiche Weise. Das Grizzly-Sieb gibt es in zwei Typen: Typ G sitzt zwischen Aufgeber und Primärbrecher, Typ M leitet vor dem Sekundärbrecher das Feinkorn aus dem Primärprodukt um. Das ELKG-1230 hat beispielsweise eine Siebfläche von 1200×3000 mm und 10,2 kW Motorleistung, das ELKM-1435 1400×3500 mm und 15 kW. Die Roststäbe sind austenitischer Manganguss mit verstellbarem Abstand, sodass sich die Bypass-Körnung an das Material anpassen lässt.
Eine Regel zur Einstellung: Verschleiß verschiebt den Spalt. Mit verschleißenden Brechbacken oder Schlagleisten arbeitet der Brecher nicht mehr mit der Einstellung auf dem Papier; Verweilzeit im Brechraum und Kornverteilung ändern sich. Tragen Sie die Einstellung in ein Messbuch ein und planen Sie Verschleißteilwechsel, bevor sie einen Stillstand erzwingen. Verfolgen Sie das gesondert an Einheiten mit häufigem Schlagleistenwechsel wie dem Sekundär-Prallbrecher M-DMK.
Schicht-Checkliste: Verstopfungen stoppen, bevor sie entstehen
- Abzugsband leer und beladen beobachten: Schlupf, Rollengeräusche oder Anbackungen auf dem Band?
- Brechereinstellung messen und eintragen; Abweichung zur Vorschicht notieren.
- Rost oder Vorsieb auf Tonanbackungen und zugesetzte Spalte prüfen.
- Feuchte des Aufgabeguts per Augenschein beurteilen; nach Regen den Aufgeber in den ersten Stunden mit niedriger Drehzahl starten.
- Mit dem Laderfahrer ein Ladespiel vereinbaren, das den Bunkerfüllstand konstant hält; das Abkippen auf einmal untersagen.
- Blöcke nahe der Maulweite an der Wand aussortieren lassen; einen verkeilten Block nie bei laufendem Brecher von Hand lösen.
- Alarmprotokoll der Automatisierung am Schichtende lesen; wiederholt sich derselbe Alarm, Ursache dokumentieren.
Muss ein verkeilter Block entfernt werden, ist die Energie zu trennen und Lockout-Tagout anzuwenden; im Automatisierungssystem stoppen Not-Halt und Sicherheitskreis die Ausrüstung unabhängig von jedem Befehl.
Häufig gestellte Fragen
Löst ein größerer Stababstand die Verstopfung bei tonigem Material?
Er verschafft kurzfristig Luft, verlagert das Problem aber: Größeres Korn gelangt in den Bypass, und der Ton haftet weiter an den Stäben. Dauerhaft hilft ein Wobbler-Aufgeber mit selbstreinigenden Drehwellen.
Ist das Öffnen der Brechereinstellung der richtige Weg gegen Überlast?
Ein größerer Spalt senkt den Strom, vergröbert aber das Produkt und verschiebt die Last auf die nächste Stufe. Zuerst Feinkorn umleiten und die Beschickung verstetigen; die Einstellung richtet sich nach dem Produktziel.
Darf ein mobiler Sekundärbrecher mit Rohmaterial beschickt werden?
Nein. Die Baureihe M-DMK nimmt 0-350 mm auf; Rohmaterial überschreitet das. Zuerst muss eine Primäreinheit wie die GNR-Serie das Material auf 0-250 mm bringen.
Lässt sich eine bestehende mobile Linie automatisieren?
Der Umfang hängt von der Motorsteuerung und der Sensorik der Linie ab. Teilen Sie uns Ihre Geräteliste mit, dann wird projektbezogen geprüft, welche Verriegelungen und welche Aufgaberegelung umsetzbar sind.
Fazit
Verstopfung und Überlast verhindert man nicht, indem man den Brecher zwingt, sondern indem man den Materialfluss hinein und hinaus steuert: Überkorn an der Wand stoppen, Feinkorn und Ton umleiten, die Beschickung an den Motorstrom koppeln und den Abzug vor dem Brecher prüfen. Um den passenden Aufgeber und die Stufenfolge Ihrer Brech- und Siebanlage nach Feuchte, Tonanteil und Zielkörnung festzulegen, nehmen Sie Kontakt mit uns auf und fordern Sie ein Angebot an.
Definitionen technischer Begriffe: Glossar