EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Automatisation par API d'une installation de concassage-criblage de 150-375 t/h
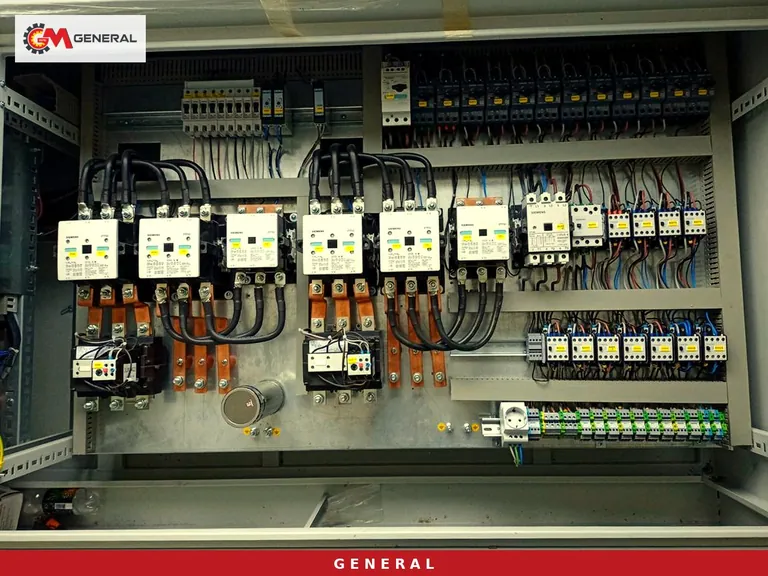
Sur une installation de concassage-criblage de 150 à 375 t/h, un seul opérateur ne peut pas surveiller en même temps l'alimentateur, l'intensité de deux concasseurs, les convoyeurs sous le crible et les cônes de stockage. Plus la ligne est grande, plus la marge d'erreur grandit : un convoyeur démarré dans le mauvais ordre, du matériau qui tombe dans un secondaire déjà plein ou un déport de bande passé inaperçu coûtent des heures d'arrêt. Cet article traite l'automatisme à base d'automate programmable (API) non pas comme un logiciel, mais comme la logique de l'implantation des machines sur le site. Sur des modèles réels, nous montrons d'où vient chaque signal, quel moteur s'arrête sur quelle condition et ce qu'il faut inscrire dans le cahier des charges d'automatisme au moment de la commande.
La logique de ligne commence sur papier : ordre de démarrage et tableau de verrouillages
Le premier document d'un projet d'automatisme n'est pas un plan mais un tableau. En lignes, chaque moteur de l'installation (alimentateur, concasseur primaire, concasseur secondaire, crible, chaque convoyeur, unité de lavage éventuelle) ; en colonnes, le moteur qui doit déjà tourner avant que celui-ci puisse démarrer. Sur une ligne de concassage, le démarrage se fait à contre-sens du flux : d'abord les convoyeurs de stock, puis le crible, le secondaire, le primaire et enfin l'alimentateur. L'arrêt suit la même logique ; quand une machine s'arrête, tous les étages en amont s'arrêtent d'eux-mêmes. Aucune bande ne démarre chargée et aucun matériau ne tombe sur un concasseur bourré.
Ce tableau est l'ossature du programme API. S'il est incomplet, par exemple si un convoyeur latéral manque dans la liste des verrouillages, les fines s'entassent sur une bande à l'arrêt et l'équipe du matin commence à la pelle. Le constructeur et l'exploitant doivent signer ce tableau ensemble avec le plan d'implantation ; à la mise en service, chaque ligne est testée une par une.
Choix des machines et périmètre d'automatisme pour 150-375 t/h
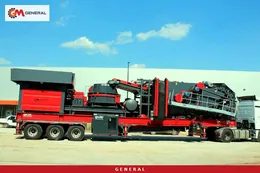
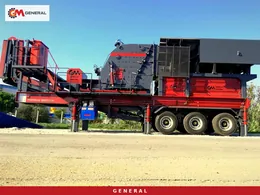
Aucune machine seule ne couvre la plage du titre. En bas de plage travaillent des lignes à mâchoires sur un seul châssis ; en haut, de grandes installations sur pneus à percuteur primaire ou une ligne fixe. Le périmètre de l'automatisme change avec elles : une ligne à un concasseur surveille une seule intensité, alors qu'un ensemble mâchoires plus secondaire relie deux intensités et le convoyeur entre les deux. Les chiffres du tableau proviennent des pages produits des modèles cités.
| Modèle / ligne | Capacité | Disposition des concasseurs | Source d'énergie | Principaux signaux reliés par l'automatisme |
|---|---|---|---|---|
| General 944 | 120-180 t/h | Mâchoires GPJ 90 + cône GM430 | Groupe électrogène 550 kVA | Deux intensités concasseur, vitesse d'alimentateur, crible trois étages |
| General 950 | 120-180 t/h | Mâchoires GPJ 90 + percuteur DMK01 | Groupe électrogène 600 kVA | Deux intensités concasseur, vitesse d'alimentateur, convoyeur de transfert |
| GNR-MC110 | 200-300 t/h | Mâchoires GPJ 110 + percuteur DMK03, deux châssis | Groupe électrogène 750 kVA | Groupes primaire et secondaire pouvant tourner séparément |
| General 02 | 250-300 t/h | Percuteur primaire GPS 1413 | Groupe électrogène 660 kVA | Intensité rotor, alimentateur devant l'ouverture de 1000 mm |
| General 03 | 250-375 t/h | Percuteur primaire GPS 1415 | Groupe électrogène 750 kVA | Intensité rotor, crible quatre étages 2400×5000 mm, convoyeurs repliables |
| Ligne fixe | GNR PDK01 : 250-500 t/h | Alimentateur GNR 140 + percuteur primaire GNR PDK01 | — | Moteur concasseur 315 kW, alimentateur 2x9,2 kW, nombreux convoyeurs de stock |
Pour 150-180 t/h, les General 944 et 950 sont les candidats, et le choix entre eux dépend plus de la roche que de l'automatisme (secondaire à cône pour la pierre abrasive, secondaire à percussion pour un granulat cubique et un fort taux de réduction). Entre 200 et 300 t/h, le GNR-MC110 à deux châssis apporte un avantage côté commande : le groupe primaire pouvant fonctionner seul, le programme API s'écrit comme deux groupes indépendants plus un verrouillage de liaison. Jusqu'à 375 t/h, le General 03 assure le travail sur un seul châssis. Si l'on vise un tonnage plus élevé et huit coupures ou plus, les installations de concassage stationnaires entrent en jeu, et le nombre d'armoires comme les cheminements de câbles font alors partie du projet. Toutes les versions sur pneus figurent dans la rubrique concasseurs mobiles sur pneus.
Alimentateur, intensité du concasseur et niveau de trémie : comment ils sont liés
La régularité de l'alimentation compte parmi les variables qui pèsent le plus sur le rendement d'une ligne de concassage. Une chambre maintenue pleine (alimentation en charge) améliore la forme des grains et répartit l'usure des pièces. Un concasseur qui tourne à vide ou en surcharge abîme à la fois le produit et les blindages. C'est là que l'automatisme rapporte le plus.
Débit réglé sur le seuil d'intensité
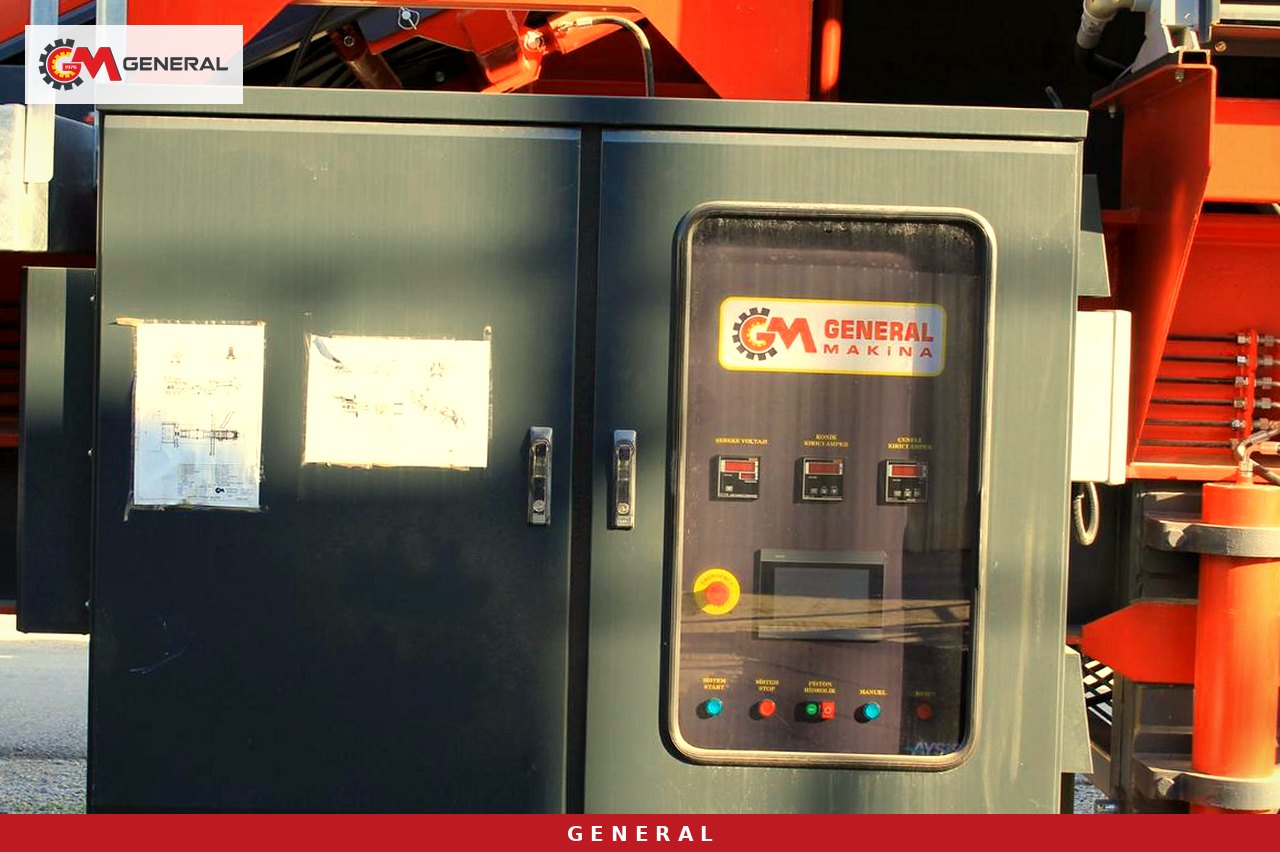
Le variateur de fréquence du centre de commande moteurs ajuste la vitesse de l'alimentateur à l'intensité absorbée par le concasseur. Quand l'intensité approche du seuil, l'alimentateur ralentit ; quand elle redevient normale, le débit remonte. Une fois cette boucle fermée entre un concasseur à mâchoires et un alimentateur vibrant à grille comme le GNR 110 (200-300 t/h, 2x7,5 kW), l'opérateur cesse de jouer avec le potentiomètre. Les seuils varient selon le type de concasseur et se règlent avec le vrai matériau à la mise en service ; l'intensité du catalogue est un point de départ, pas le dernier mot.
Trémie tampon et concasseur secondaire
Dans un ensemble mâchoires plus secondaire, les deux concasseurs ne travaillent pas au même rythme. Un capteur de niveau dans la trémie ou sur le convoyeur intermédiaire signale à l'API que le secondaire est plein ; l'API ralentit d'abord l'alimentateur, puis l'arrête si nécessaire. Sans ce signal, le primaire noie le secondaire et le problème n'apparaît que lorsqu'une bande patine. Le côté mécanique du bourrage et de la surcharge est traité dans notre article comment éviter bourrage et surcharge des concasseurs mobiles.
Signaux de terrain et circuit de sécurité : à fixer avant la commande
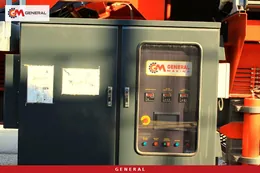
Un API n'est pas plus intelligent que les signaux qui lui parviennent. « Automatisme inclus » sur une offre ne suffit pas ; la liste doit montrer quel capteur va où. Le système d'automatisation et de contrôle de General Makina comprend capteurs de niveau, contrôleurs de déport et de vitesse de bande, capteurs de température et de vibration ainsi que des cellules de pesage.
Contrôleurs de déport et de vitesse de bande
Sur les longs convoyeurs de stock, le contrôleur de déport détecte une bande qui sort du châssis, et le contrôleur de vitesse détecte une bande qui patine alors que le tambour moteur tourne encore. À 375 t/h, le matériau qui déborde du bord de la bande enroule un tambour en quelques minutes. Chacun de ces contrôleurs forme une ligne distincte du tableau de verrouillages : s'il déclenche, ce convoyeur et toutes les machines en amont s'arrêtent.
Vibration, température et pesage
Les capteurs de température et de vibration sur les paliers du crible et du concasseur signalent un défaut avant la casse. Une cellule de pesage sur le convoyeur de produit principal enregistre automatiquement le tonnage du poste. Une production déclarée sans pesage n'est qu'un chiffre estimé à partir du nombre de camions, insuffisant pour calculer le coût d'usure à la tonne.
Le circuit de sécurité est câblé indépendamment de l'API
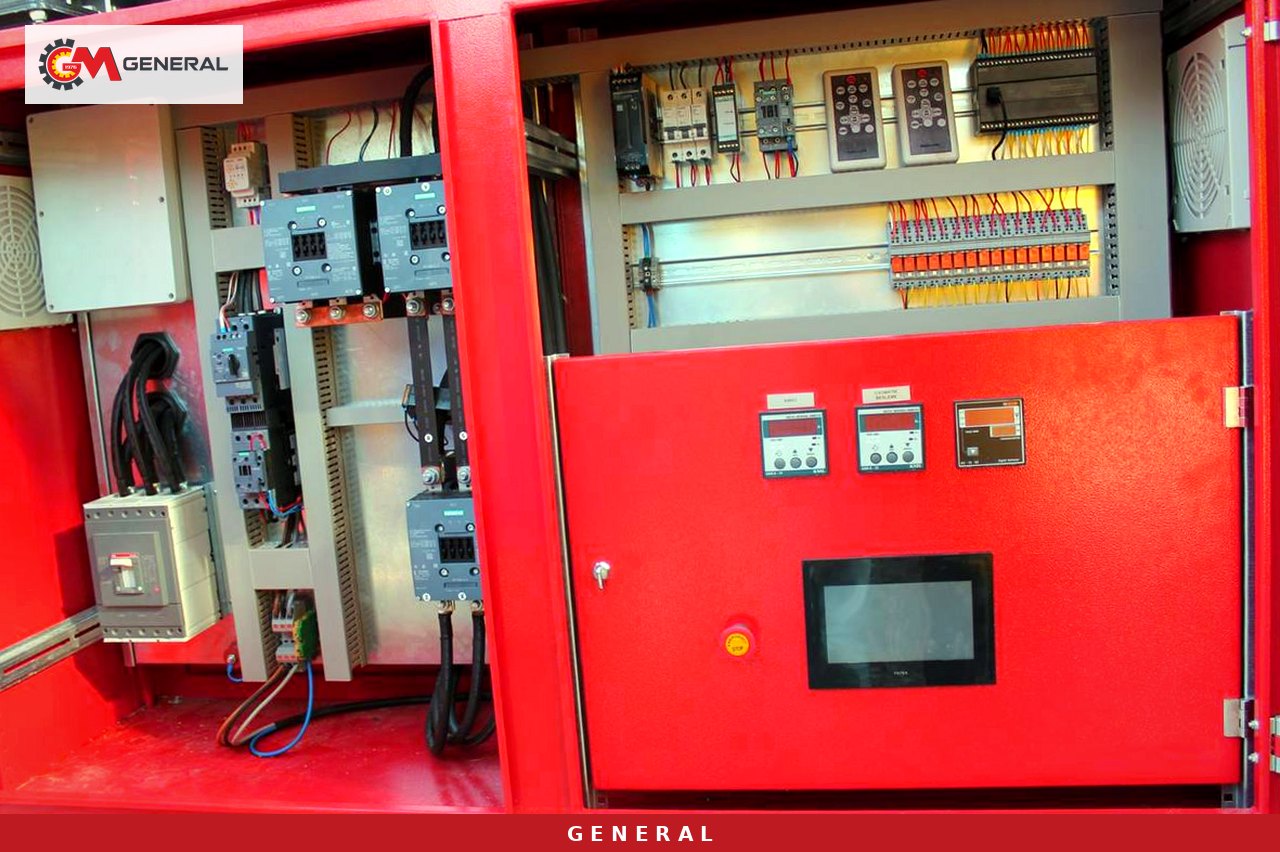
Les boutons d'arrêt d'urgence, les interrupteurs à câble et les capteurs de carter sont câblés directement sur le circuit de sécurité. Quand ce circuit s'ouvre, l'équipement concerné s'arrête quel que soit l'ordre envoyé par l'automatisme. Cette séparation est voulue : un bug logiciel, un paramètre modifié ou un écran figé ne doivent jamais toucher à la sécurité des personnes. À la commande, la question est simple : le signal d'arrêt d'urgence passe-t-il par une entrée API, ou fait-il retomber directement les contacteurs ? La bonne réponse est la seconde ; l'API se contente d'enregistrer quel bouton a été actionné.
La procédure de consignation (LOTO) appliquée pendant la maintenance passe par le même circuit. Pendant le changement des blindages du concasseur, le sectionneur principal est cadenassé et étiqueté, et aucune commande de la cabine ne peut faire tourner ce moteur. Tirer un câble d'arrêt continu des deux côtés des longs convoyeurs pèse peu dans l'investissement initial ; l'ajouter plus tard oblige à repercer le châssis du convoyeur.
Armoires, groupe électrogène et télésurveillance sur sites éloignés
La plupart des installations sur pneus de cette taille travaillent loin du réseau, sur leur propre groupe : le General 03 embarque un groupe de 750 kVA, le General 02 un groupe de 660 kVA. Démarrer tous les moteurs en même temps sur un groupe fait chuter la tension ; le démarrage séquentiel sert ici à protéger le groupe autant qu'à gérer le flux de matériau. Pour les gros moteurs, le choix du démarreur (démarreur progressif ou variateur de fréquence) doit se faire en même temps que celui de la puissance du groupe.
Sur les sites chauds et poussiéreux du Moyen-Orient et d'Afrique du Nord, la température intérieure de l'armoire est un sujet à part. Ventilateurs filtrants, thermostat interne et, si besoin, climatiseur sont des mesures à choisir selon le projet ; orienter la porte de l'armoire sous le vent prolonge la durée de vie des filtres. Les chemins de câbles et les entrées de bornier sont les premières voies d'entrée de la poussière.
Une fois l'armoire d'automatisme mise en réseau, rapports de poste, tonnage produit, temps d'arrêt et historique des alarmes sont enregistrés. En cas de panne, l'équipe de service peut consulter le journal d'alarmes à distance et poser un premier diagnostic sans se déplacer. Deux ratios tirés de ces données suffisent pour commencer : le temps de marche réel divisé par le temps de poste prévu (disponibilité) et le tonnage du poste divisé par les heures de marche réelles (capacité horaire réelle). Exemple hypothétique : si le journal d'alarmes montre 1,5 heure d'arrêt sur un poste de 10 heures, la capacité horaire se calcule sur 8,5 heures ; l'écart avec la capacité catalogue désigne les arrêts liés à l'alimentation ou aux convoyeurs.
Ce qu'il faut inscrire au cahier des charges d'automatisme
Fixer le périmètre API et SCADA dès l'offre évite les discussions à la mise en service. Vous pouvez joindre la liste suivante à votre demande :
- Liste des moteurs et tableau de verrouillages pour chacun (quel moteur démarre et s'arrête sur quelle condition).
- Modes de marche : entièrement automatique, manuel ou automatique depuis la cabine, et commande à distance.
- À quelle intensité de concasseur la vitesse de l'alimentateur est liée et comment les seuils sont réglés à la mise en service.
- Liste des capteurs : emplacements des capteurs de niveau, de déport, de vitesse de bande, de température, de vibration et de pesage.
- Confirmation que le circuit de sécurité est câblé indépendamment de l'API, et longueur du câble d'arrêt.
- Mode de démarrage des gros moteurs en fonctionnement sur groupe.
- Refroidissement de l'armoire, étanchéité à la poussière et disposition en cabine.
- Rapports : format du tonnage de poste, des causes d'arrêt et de l'historique des alarmes.
- Remise de la sauvegarde du programme, des schémas électriques et de la liste des borniers.
Les options par catégorie figurent sur la page automatisme PLC et SCADA.
Questions fréquentes
Peut-on ajouter un automatisme API sur une ligne de concassage existante ?
Oui, mais le périmètre dépend de l'existant. Il faut en général renouveler l'armoire de commande moteurs, poser des capteurs et ouvrir des cheminements de câbles. On établit d'abord la liste des moteurs existants et le schéma unifilaire, puis on écrit le tableau de verrouillages à partir de là.
L'automatisme augmente-t-il la capacité ?
Il ne change pas la capacité mécanique du concasseur. Il change l'écart entre la ligne et la capacité catalogue : avec une alimentation régulière, le concasseur passe moins de temps à vide ou en surcharge, et comme les arrêts de convoyeurs sont enregistrés, on en trouve la cause.
Que se passe-t-il si l'opérateur veut travailler en manuel ?
Le mode manuel se sélectionne depuis la cabine. Le tableau de verrouillages reste actif en manuel ; si l'opérateur arrête un convoyeur, les étages en amont s'arrêtent quand même. Le circuit de sécurité n'est shunté dans aucun mode.
De quoi dépend le prix de l'automatisme ?
Nombre de moteurs, liste des capteurs, moteurs équipés de variateurs, périmètre SCADA et télésurveillance, refroidissement de l'armoire et longueur de câble font le prix. Pour un chiffre ferme, demandez une offre avec le plan d'implantation et la liste des moteurs.
Décision et étape suivante
Pour une ligne de 150-375 t/h, l'automatisme se discute à la même table que le choix des machines. Choisissez d'abord la disposition selon la roche et le tonnage, puis inscrivez la liste des moteurs, le tableau de verrouillages et l'emplacement des capteurs dans le même dossier de demande. General Makina fabrique depuis 1976 à Izmir des lignes de concassage-criblage et leurs armoires de commande ; les machines sont certifiées ISO 9001 et CE et garanties 1 an, pièces d'usure exclues. Envoyez votre plan d'implantation et vos produits cibles via notre page contactet nous définirons avec vous la disposition et le périmètre d'automatisme adaptés.
Définitions des termes techniques : Glossaire