EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobile Brechanlage richtig einstellen: bis zu 30 % mehr Leistung auf der Baustelle
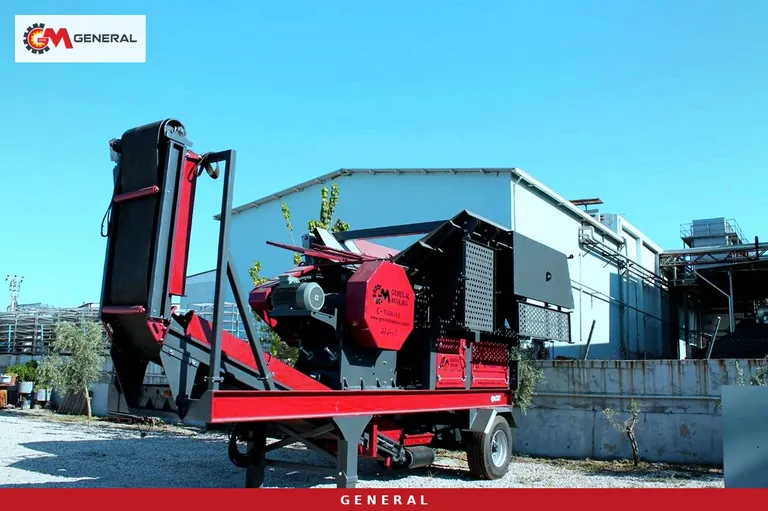
Eine mobile Brechanlage nimmt auf der Baustelle zunächst mit den Werkseinstellungen den Betrieb auf. Gestein, Feuchte und Kornverteilung sind aber an jedem Standort anders. Nach einigen Wochen zeigt sich meist dasselbe Bild: Der Aufgeber stoppt immer wieder, das Rücklaufband läuft voll, die gefragte Körnung kommt zu knapp, und unter dem Sieb wächst ein Haufen Feinanteil, den niemand kauft. Die Anlage wirkt müde, und der Bediener sagt bald: „Mehr geht nicht.“ Meist fehlt aber nicht Leistung, sondern es passen einige Einstellungen nicht mehr zueinander.
Zu den 30 % im Titel gleich vorweg: Dieser Wert ist nicht auf jeder Baustelle garantiert. Der Gewinn hängt vom Gestein und davon ab, wie weit die aktuellen Einstellungen vom Ziel abgewichen sind. Auf einer bereits gut eingestellten Linie bleibt wenig zu holen. Auf einer Linie, die monatelang unberührt lief, mit falschen Sieböffnungen oder einem leer beschickten Brecher, ist eine Steigerung der verkaufsfähigen Tonnage in dieser Größenordnung ein realistisches Ziel, wenn die Einstellungen in der richtigen Reihenfolge korrigiert werden. Dieser Beitrag zeigt, aus welchen Mechanismen dieser Gewinn kommt und in welcher Reihenfolge man sie vor Ort angeht.
Zuerst messen: Woran wird die Einstellung gemessen?
Wer den heutigen Stand nicht vor der Einstellung festhält, weiß später nicht, was gewirkt hat. Binden Sie „Effizienz“ an eine einzige Zahl: die Tonnage der verkaufsfähigen Körnungen, die in einer Schicht auf Halde gehen. Der Gesamtdurchsatz des Brechers ist nicht diese Zahl. Material, das über das Rücklaufband kreist, oder Feinanteil ohne Abnehmer bläht die Tonnage auf, bringt aber keinen Ertrag.
Die Ausgangsaufnahme sollte enthalten: Schichtende-Tonnage jeder Halde (Fahrzeugwaage oder Schaufelzählung), ob das Rücklaufband voll läuft, wie oft der Aufgeber stoppte, die Stromaufnahme des Brechermotors und die Gesteinsfeuchte an diesem Tag. Die Auswertungsformel ist einfach: Verbesserung = (verkaufsfähige Tonnage nach der Einstellung − verkaufsfähige Tonnage davor) ÷ verkaufsfähige Tonnage davor. Wer nicht dasselbe Gestein, dieselbe Schichtdauer und den Durchschnitt mehrerer Schichten vergleicht, hält schon einen Tag in einer weicheren Lage für einen Erfolg der Einstellung.
Aufgebergeschwindigkeit und Grizzly-Bypass: Was gelangt in den Brecher?
Die erste Einstellung der Linie liegt nicht am Brecher, sondern am Aufgeber. Die Geschwindigkeit des Vibrationsaufgebers muss den Brecher gleichmäßig versorgen. Ist sie zu hoch, verstopft der Brecher und der Aufgeber stoppt; ist sie zu niedrig, läuft der Brecher halb leer, verbraucht Energie und liefert keine Tonnage. In beiden Fällen sinkt die mittlere Leistung. Mit frequenzgeregeltem Antrieb (VFD) lässt sich die Geschwindigkeit am Pult stufenweise verstellen. Ziel ist die höchste Geschwindigkeit, bei der die Stopps auf ein Minimum fallen.
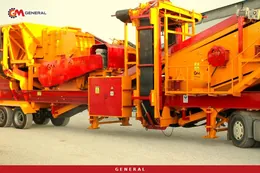
Der zweite kritische Punkt ist der Grizzly-Bypass. Beim Vibrations-Rostaufgeber GNR fällt feines und erdiges Material durch den Rost und umgeht den Brecher. So verschwendet der Brecher keine Kapazität darauf, bereits kleines Material erneut zu brechen. Ist der Stababstand zu eng, gelangt Material ohne Brechbedarf in den Brecher; ist er zu weit, entweicht Überkorn durch den Bypass und verunreinigt das Produkt. Bei klebrigem, tonhaltigem Haufwerk setzt sich der Rost zu. Dann reicht Einstellen nicht mehr; die Ausrüstung sollte in Richtung Walzenrostaufgeber (Wobbler) wechseln.
Brechereinstellungen: Spaltweite und Rotordrehzahl
Wann CSS und OSS verstellt werden
Bei Backen- und Kegelbrechern bestimmt die geschlossene Spaltweite (CSS: der Spalt, wenn Backe oder Brechmantel am nächsten stehen) die Produktgröße. Die offene Spaltweite (OSS) ist der Spalt in der weitesten Stellung und beeinflusst, wie schnell grobe Stücke nach unten wandern. Ein engerer CSS macht das Produkt feiner, senkt aber den Durchsatz und beschleunigt den Verschleiß. Ein weiterer CSS erhöht den Durchsatz, doch das Überkorn auf dem Sieb belastet dann den Rücklaufkreis.
Der richtige CSS wird zusammen mit Zielkörnung und Siebbelegung gewählt. Bei unseren mobilen Brech- und Siebanlagen nennen die Produktseiten von General 01 und General 944 eine Austragseinstellung von 0-100 mm. Schon das zeigt, dass es keinen einzig richtigen Wert gibt; die Einstellung folgt der Nachfrage vor Ort. Praxisregel: Mit einem CSS nahe der Obergrenze der meistverkauften Körnung beginnen und ihn in kleinen Schritten verändern, während man die Last auf dem Rücklaufband beobachtet. Nach jedem Schritt die Verschleißteile prüfen, denn verschlissene Backen oder Brechmäntel öffnen den CSS von selbst.
Vollbeschickung (Choke Feed) beim Kegelbrecher
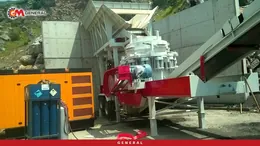
Beim Kegelbrecher wird der CSS hydraulisch eingestellt, und Hydraulikzylinder schützen vor Verstopfung und Fremdkörpern. Damit die Einstellung voll wirkt, muss der Brechraum aber gefüllt bleiben. Diese Betriebsart heißt Choke Feed. Im vollen Brechraum brechen die Körner auch durch gegenseitigen Druck; das Produkt wird kubischer, und die Brechwerkzeuge verschleißen gleichmäßig. Bei leerem Brechraum springt das Gestein zwischen den Panzerungen, das Produkt wird plattig, und der Mantel wird an einer Stelle ausgehöhlt. Die Produktseite nennt Zerkleinerungsverhältnisse von 6:1–8:1 in der Sekundärstufe und etwa 10:1 in der Tertiärstufe. Ein CSS, der darüber hinaus zwingt, drückt den Brecher unter seine Kapazität.
Rotordrehzahl: Kornform und Feinanteil bei Prall- und VSI-Brechern
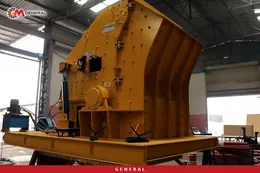
Beim Prallbrecher bestimmt nicht allein die Spaltweite das Produkt; auch die Umfangsgeschwindigkeit des Rotors verändert das Ergebnis. Mit steigender Geschwindigkeit trifft das Gestein härter auf Schlagleisten und Prallschwingen. Die Folge ist ein kubischeres Produkt mit mehr Feinanteil, und die Schlagleisten verschleißen schneller. Eine niedrigere Geschwindigkeit liefert mehr Grobkorn und weniger Feines. Was davon „Effizienz“ ist, hängt davon ab, was der Standort verkauft. Ein Bruch mit Sandmangel für Beton kann mehr Feinanteil gut gebrauchen. Ein Bruch, der Tragschicht oder groben Splitt verkauft, sieht im selben Feinanteil eine unverkäufliche Halde.
Beim Vertikalprallbrecher (VSI) ist der Zusammenhang noch deutlicher. Der Rotor beschleunigt das Material auf bis zu etwa 80 m/s und schleudert es gegen das eigene Gestein (Stein-auf-Stein) oder gegen Ambosse. Bei der mobilen VSI-Anlage GNR-MVSI 900 beträgt die maximale Aufgabegröße 50 mm. Die Einheit ist eine Form- und Sandstufe, ihr Produkt wird in 0-3 / 3-5 / 5-12 mm getrennt. Eine höhere Rotordrehzahl steigert den Sandanteil. Gelangen jedoch Stücke über 50 mm in die Aufgabe, hilft die Drehzahl nicht; zuerst muss der CSS der vorgelagerten Stufe korrigiert werden.
Siebdecks und Maschenweite: die Einstellung, die den Rücklauf steuert
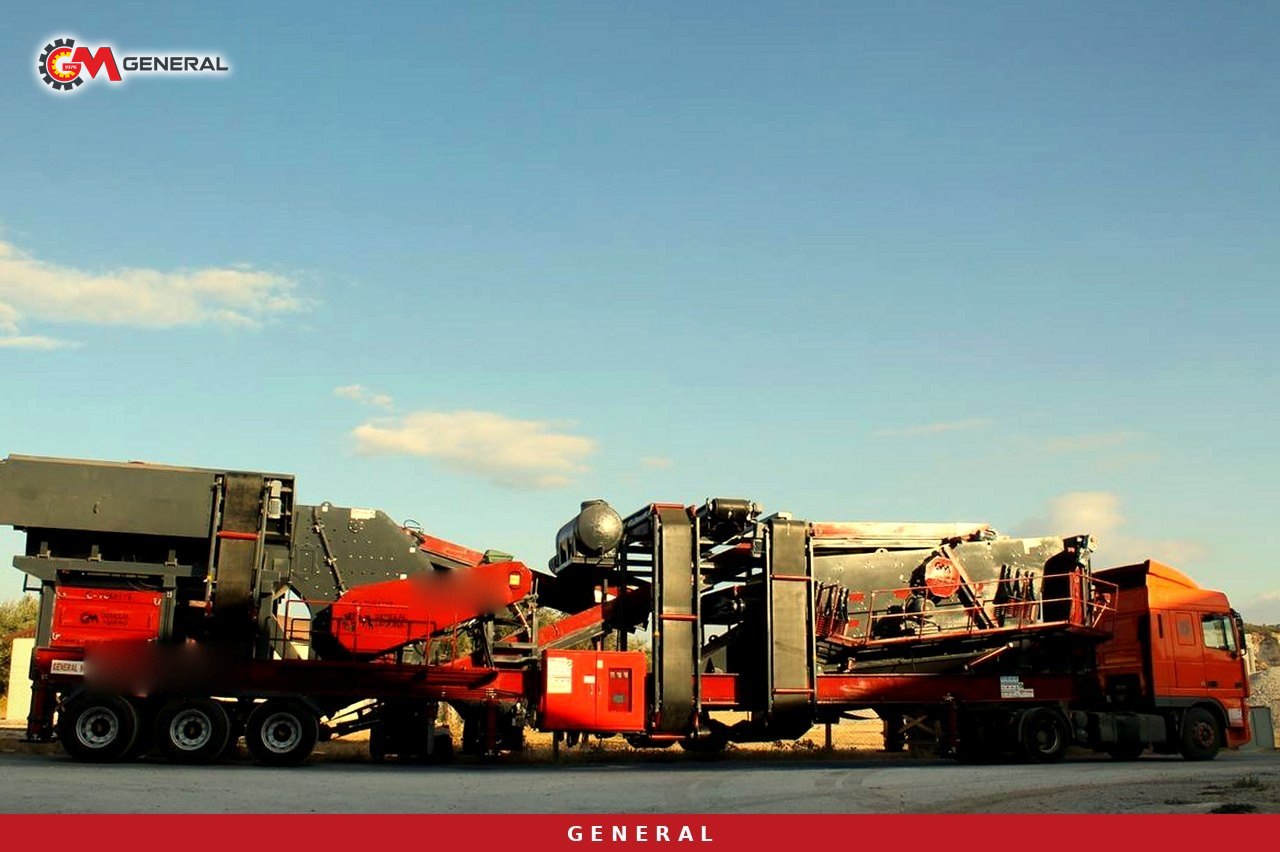
Auf vielen Baustellen entsteht verlorene Tonnage nicht am Brecher, sondern am Sieb. Trennt das Sieb nicht sauber, landet verkaufsfähiges Korn entweder in der groben Fraktion oder fährt über das Rücklaufband zurück in den Brecher und wird unnötig erneut gebrochen. Die Produktseiten der Vibrationssiebe liefern drei nützliche Angaben. Grenzkorn (75-125 % der Maschenweite) senkt den Wirkungsgrad. Die Neigung liegt typischerweise bei 15-30°; mehr Neigung erhöht die Kapazität, verkleinert aber die wirksame Öffnung. Und jedes weitere Deck senkt die Kapazität um etwa 10 %. Der handelsübliche Siebwirkungsgrad wird mit 90-95 % angegeben.
Vor Ort heißt das: Ein Deck für eine Körnung zu belegen, die man nicht verkauft, kostet Kapazität auf den anderen. Der General 01 hat ein 1600×5000 mm großes Sieb mit vier Decks, der General 944 eines gleicher Größe mit drei Decks. Werden nicht alle vier Decks gebraucht, bringt eine Neuordnung der Maschenweiten nach den gefragten Körnungen oft schneller Ergebnisse als jede Brechereinstellung. Wo feuchtes Material die Maschen zusetzt, sollen Siebe mit verstellbarem Ovalhub das Verstopfen verringern. Notieren Sie beim Belagwechsel alte und neue Maschenweite; nur so wird die nächste Messung ein sinnvoller Vergleich.
Lastausgleich per Automatisierung: Die Einstellung über die Schicht halten
Eine morgens gut gesetzte Einstellung kann nachmittags ihren Wert verlieren, wenn das Gestein härter oder feuchter wird. Jede Änderung mit bloßem Auge zu erkennen, ist für den Bediener schwer. Das Automatisierungs- und Steuerungssystem koppelt diese Aufgabe an die Stromaufnahme. Nähert sich der Brecherstrom dem Grenzwert, senkt es die Aufgebergeschwindigkeit automatisch. Fällt der Strom wieder in den Normalbereich, steigt die Beschickung erneut. So läuft der Brecher ohne Verstopfung dauerhaft unter Last, und auch die Vollbeschickung des Kegelbrechers beruht auf diesem Gleichgewicht.
Dasselbe System fährt die Aggregate gegen den Materialfluss an, von der Halde zurück zum Aufgeber. Stoppt ein Band, hält es alle vorgelagerten Stufen an, sodass kein Band unter Last anlaufen muss. Ist das Pult vernetzt, werden Schichttonnage, Stillstandszeiten und Alarmhistorie protokolliert. Diese Protokolle liefern die Daten für den im ersten Abschnitt beschriebenen Vorher-nachher-Vergleich.
Einstellpunkte nach Modell und Arbeitsreihenfolge
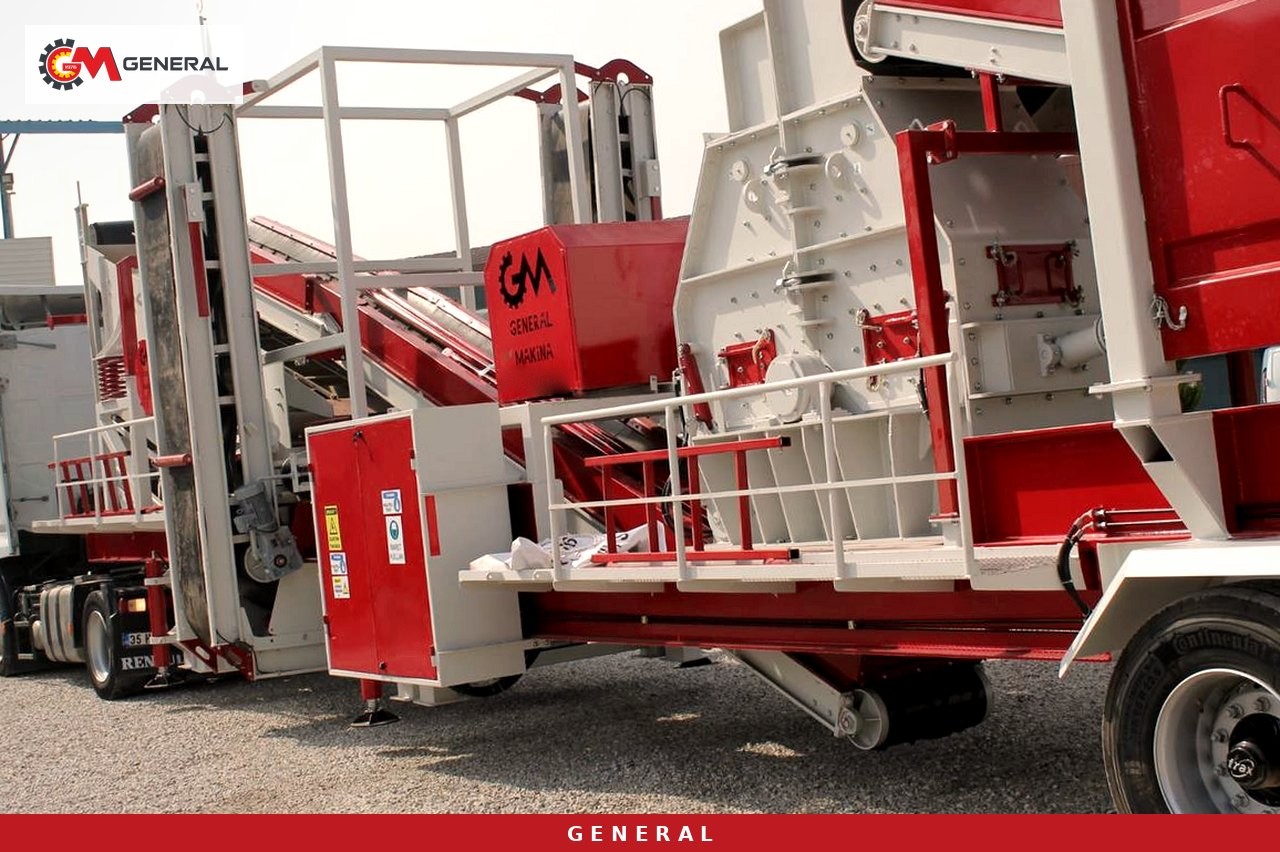
Die Stellgrößen unterscheiden sich je nach Brechertyp. Die Tabelle fasst mit den Werten der Produktseiten zusammen, welche Einstellung bei welchem Modell im Vordergrund steht. Nicht aufgeführte Werte werden bei der Bestellung für das Material festgelegt.
| Modell | Brecheranordnung | Max. Aufgabe | Leistung | Sieb | Wichtigste Einstellung |
|---|---|---|---|---|---|
| General 800 | PDK 1280 Primärprallbrecher | 600 mm | 80-150 t/h | 1300×4000 mm, 3 Decks | Rotordrehzahl, Prallschwingenspalt |
| General 01 | GPS 1210 Prallbrecher (Primär+Sekundär) | 700 mm | 120-180 t/h | 1600×5000 mm, 4 Decks | Grizzly-Bypass, Deckbelegung |
| General 944 | GPJ 90 Backenbrecher + GM430 Kegelbrecher | 800 mm | 120-180 t/h | 1600×5000 mm, 3 Decks | CSS, Vollbeschickung |
| GNR-MVSI 900 | VSI 900 Vertikalprallbrecher | 50 mm | 90-180 t/h | 1600×5000 mm, 3 Decks | Rotordrehzahl, Aufgabegröße |
Alle Einstellungen auf einmal zu ändern verschleiert, welcher Schritt gewirkt hat. Die folgende Reihenfolge macht die Wirkung jeder Änderung einzeln sichtbar:
- Drei Schichten Ausgangsdaten erfassen: Tonnage je Körnung, Rücklauflast, Aufgeberstopps, Brecherstrom, Feuchte.
- Verschleißteile vermessen. Eine CSS-Einstellung an verschlissenen Backen, Mänteln oder Schlagleisten führt in die Irre.
- Rostspalt und Aufgebergeschwindigkeit auf den höchsten Wert bringen, bei dem der Aufgeber nicht mehr stoppt.
- CSS nach der meistverkauften Körnung einstellen; beim Kegelbrecher prüfen, ob der Brechraum gefüllt bleibt.
- Bei Prall- oder VSI-Brechern die Rotordrehzahl nach Ziel für Feinanteil und Kornform wählen.
- Maschenweiten und Deckbelegung nach den tatsächlich verkauften Körnungen neu ordnen.
- Stromgrenzwert und Aufgeberreaktion in der Automatisierung abstimmen; Schichtberichte aktivieren.
- Mit derselben Methode erneut messen und die Verbesserung nach der Formel berechnen.
Steht die Anlage noch vor der Auswahl, sollte die Einstellbarkeit als Modellmerkmal mitbewertet werden. Wie man Modelle nach Leistungsklasse eingrenzt, zeigt unser Beitrag Mobile Brechanlage für 100-300 t/h richtig auswählen.
Häufige Fragen
Kann jede mobile Brechanlage 30 % mehr Leistung erreichen?
Nein. Dieser Wert ist keine Garantie. Auf einer Linie, die bereits zum Gestein passt, ist der Spielraum klein. Bei falschen Maschenweiten, leer beschicktem Brechraum oder häufigen Aufgeberstopps ist eine Steigerung dieser Größenordnung ein vernünftiges Ziel. Das Ergebnis zeigt nur ein Vorher-nachher-Vergleich nach derselben Methode.
Warum senkt ein engerer CSS den Durchsatz?
Ein engerer Spalt bedeutet, dass jedes Korn öfter gebrochen wird, bevor es den Brecher verlässt. Pro Zeiteinheit passiert weniger Material, und der Verschleiß steigt. Wird feineres Produkt gebraucht, kann ein engerer Spalt richtig sein; beurteilen Sie ihn aber zusammen mit Rücklauflast und Haldentonnage.
Liefert eine höhere Rotordrehzahl immer ein besseres Produkt?
Sie liefert kubischeres Korn und mehr Feinanteil, beschleunigt aber auch den Verschleiß von Schlagleisten oder Rotorspitzen. Gibt es keinen Abnehmer für den Feinanteil, kann die verkaufsfähige Tonnage sinken.
Welche Angaben braucht man für Einstellberatung und Angebot?
Gesteinsart, größte Stückgröße im Haufwerk, Feuchte, verkaufte Körnungen und Zieltonnage. Preis und Lieferbedingungen werden auf dieser Grundlage projektbezogen erstellt.
Fazit
Die Effizienz einer mobilen Brechanlage hängt vom Zusammenspiel aus Aufgebergeschwindigkeit, Grizzly-Bypass, CSS/OSS, Rotordrehzahl, Siebbelegung und Automatisierung ab. Werden diese Einstellungen messend und der Reihe nach angegangen, lässt sich ein großer Teil der verlorenen Tonnage zurückgewinnen. Wie viel, bestimmen Ihr Gestein und der heutige Zustand der Linie. Für ein Modell- und Einstellkonzept, das zu Ihrem Material passt, nehmen Sie Kontakt mit uns auf; mit Ihren Gesteinsdaten erstellen wir ein projektbezogenes Angebot.
Definitionen technischer Begriffe: Glossar