EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Podešavanja mobilne drobilice koja povećavaju učinak drobljenja kamena na gradilištu za 30%
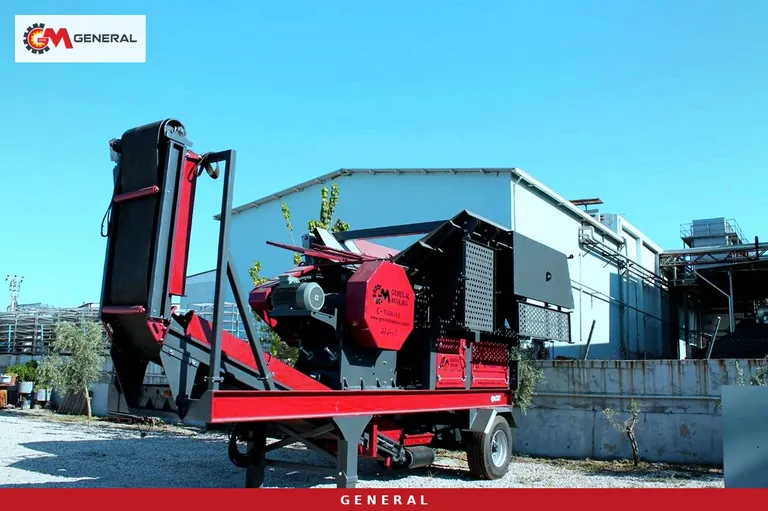
Mobilna drobilica počinje rad na gradilištu sa fabričkim podešavanjima. Ali stena, njena vlažnost i granulometrijski sastav razlikuju se od lokacije do lokacije. Posle nekoliko nedelja slika je obično ista: dodavač se stalno zaustavlja, povratna traka ide puna, tražene frakcije izlazi premalo, a ispod sita raste gomila sitneži koju niko ne kupuje. Postrojenje deluje umorno i rukovalac počinje da govori „više od ovoga ne može“. Najčešće ne nedostaje snaga, već je nekoliko podešavanja prestalo da bude međusobno usklađeno.
Odmah da razjasnimo 30% iz naslova: ta vrednost nije zagarantovana na svakom gradilištu. Dobitak zavisi od stene koja se prerađuje i od toga koliko su trenutna podešavanja odstupila od cilja. Na liniji koja je već dobro podešena prostor za poboljšanje je mali. Na liniji koju niko mesecima nije dirao, sa pogrešnim otvorima sita ili sa drobilicom koja se puni praznom komorom, povećanje prodajne tonaže tog reda veličine je realan cilj ako se podešavanja ispravljaju pravilnim redosledom. Ovaj tekst objašnjava iz kojih mehanizama dolazi taj dobitak i kojim redom ih treba rešavati na terenu.
Prvo merenje: po čemu će se ocenjivati podešavanje?
Ekipa koja ne zabeleži trenutno stanje pre podešavanja nikada neće znati šta je zaista uspelo. Vežite reč „učinak“ za jedan broj: tonažu prodajnih frakcija koje u jednoj smeni odu na deponiju. Ukupan protok kroz drobilicu nije taj broj; materijal koji kruži povratnom trakom ili sitnež bez kupca naduvavaju tonažu, a ne donose prihod.
Početni zapis treba da sadrži: tonažu svake deponije na kraju smene (vaga ili brojanje kašika utovarivača), da li povratna traka ide puna, koliko puta se dodavač zaustavio, struju motora drobilice i vlažnost stene tog dana. Formula za ocenu je jednostavna: Poboljšanje = (prodajna tonaža posle podešavanja − prodajna tonaža pre podešavanja) ÷ prodajna tonaža pre podešavanja. Ako se ne poredi ista stena, ista dužina smene i prosek više smena, čak i jedan dan rada u mekšoj etaži izgledaće kao da je „podešavanje uspelo“.
Brzina dodavača i grizli bajpas: šta ulazi u drobilicu?
Prvo podešavanje linije nije na drobilici, nego na dodavaču. Brzina vibracionog dodavača mora da obezbedi ravnomerno i neprekidno punjenje drobilice. Ako je prevelika, drobilica se zaguši i dodavač stane; ako je premala, drobilica radi poluprazna, troši energiju i ne daje tonažu. U oba slučaja prosečna proizvodnja pada. Sa frekventnim pogonom (VFD) brzina dodavača se postepeno menja sa komandnog pulta; cilj je najveća brzina pri kojoj su zaustavljanja svedena na minimum.
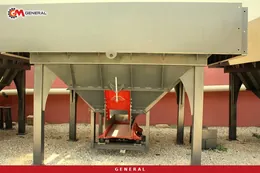
Druga ključna tačka je grizli bajpas. Kod vibracione grizli hranilice GNR sitna i zemljana frakcija propada kroz rešetku i zaobilazi drobilicu, pa drobilica ne troši kapacitet na ponovno drobljenje materijala koji je već sitan. Ako je razmak šipki premali, u drobilicu ulazi materijal kome drobljenje ne treba; ako je preveliki, krupna zrna beže kroz bajpas i prljaju proizvod. Kod lepljive, glinovite rovne mase rešetka se zapuši. Tada podešavanje više nije dovoljno; izbor opreme treba da se pomeri ka valjkastom dodavaču (wobbler).
Podešavanja drobilice: izlazni otvor i brzina rotora
Kada menjati CSS i OSS?
Kod čeljusnih i konusnih drobilica veličinu proizvoda određuje zatvoreni izlazni otvor (CSS: razmak kada su čeljust ili plašt u najbližem položaju). Otvoreni izlazni otvor (OSS) je razmak u najudaljenijem položaju i utiče na to koliko brzo krupni komadi silaze naniže. Sužavanje CSS-a daje sitniji proizvod, ali smanjuje protok i ubrzava habanje. Proširivanje povećava protok, ali nadrešetni materijal sa sita ponovo opterećuje povratni krug.
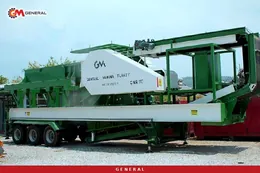
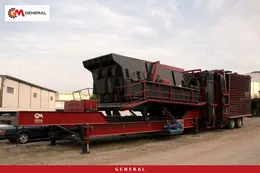
Pravi CSS bira se zajedno sa ciljnom frakcijom i rasporedom sita. Među našim mobilnim postrojenjima za drobljenje i prosejavanje stranice modela General 01 i General 944 navode opseg izlaznog podešavanja od 0-100 mm. To već pokazuje da ne postoji jedna ispravna vrednost; podešavanje prati potražnju na lokaciji. Praktično pravilo: počnite sa CSS-om blizu gornje granice najprodavanije frakcije i menjajte ga malim koracima, prateći opterećenje povratne trake. Posle svakog koraka proverite habajuće delove, jer istrošene čeljusti ili obloge same otvaraju CSS.
Punjenje pune komore (choke feed) kod konusne drobilice
Kod konusne drobilice CSS se podešava hidraulično, a hidraulični cilindri štite od zaglavljivanja i nedrobivih predmeta. Ali da bi podešavanje dalo pun efekat, komora za drobljenje mora da ostane puna. Taj režim se zove punjenje pune komore (choke feed). U punoj komori zrna se lome i međusobnim pritiskom; proizvod je kubičniji, a obloge se habaju ravnomerno. Kod prazne komore kamen odskače između obloga, proizvod postaje pločast, a plašt se izdubi na jednom mestu. Stranica proizvoda navodi stepen usitnjavanja od 6:1–8:1 u sekundarnoj i oko 10:1 u tercijarnoj fazi; CSS koji tera preko toga obara drobilicu ispod njenog kapaciteta.
Brzina rotora: oblik zrna i udeo sitneži kod udarnih i VSI drobilica
Kod udarne drobilice proizvod ne zavisi samo od otvora; obodna brzina rotora takođe menja rezultat. Što je brzina veća, kamen jače udara u čekiće i odbojne ploče. Rezultat je kubičniji proizvod, više sitneži i brže habanje čekića. Manja brzina daje više krupnih zrna i manje sitneži. Šta se od toga smatra „učinkom“ zavisi od toga šta lokacija prodaje. Kamenolom kome nedostaje pesak za beton može da prihvati više sitneži. Kamenolom koji prodaje tampon za puteve ili krupan agregat u istoj sitneži vidi neprodajnu deponiju.
Kod drobilice sa vertikalnim vratilom (VSI) ova veza je još izraženija. Rotor ubrzava materijal do oko 80 m/s i baca ga na sopstveni kamen (kamen o kamen) ili na nakovnje. Kod mobilnog VSI postrojenja GNR-MVSI 900 najveća ulazna krupnoća je 50 mm; jedinica je faza oblikovanja zrna i proizvodnje peska, a njen proizvod se deli na frakcije 0-3 / 3-5 / 5-12 mm. Povećanje brzine rotora povećava udeo peska. Ali ako u ulaz stižu komadi veći od 50 mm, brzina rotora to neće rešiti; prvo treba ispraviti CSS prethodne faze.
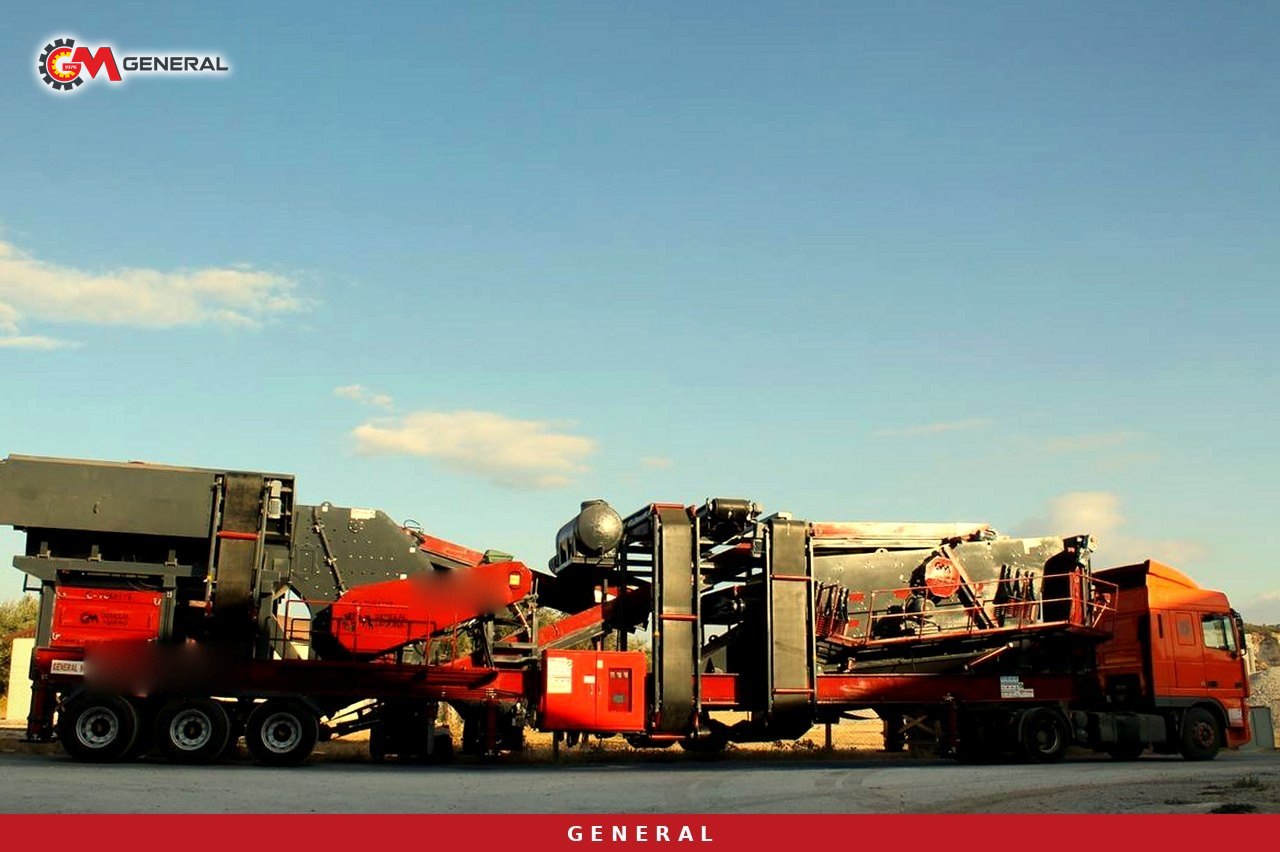
Etaže sita i veličina otvora: podešavanje koje upravlja povratnim opterećenjem
Na mnogim lokacijama izgubljena tonaža nastaje na situ, a ne na drobilici. Ako sito ne razdvaja dobro, prodajno zrno završi u krupnoj frakciji ili se povratnom trakom vrati u drobilicu i bespotrebno se ponovo drobi. Stranice vibracionih sita daju tri korisna podatka. Zrna bliska veličini otvora (75-125% otvora) smanjuju efikasnost. Nagib je obično 15-30°; veći nagib povećava kapacitet, ali smanjuje efektivni otvor. I svaka dodatna etaža smanjuje kapacitet za oko 10%. Komercijalna efikasnost prosejavanja navodi se na 90-95%.
Na terenu to znači da držanje etaže za frakciju koja se ne prodaje oduzima kapacitet ostalim etažama. General 01 ima sito 1600×5000 mm sa četiri etaže, a General 944 sito iste veličine sa tri etaže. Ako vam nisu potrebne sve četiri etaže, preraspodela otvora prema traženim frakcijama često daje brži rezultat od bilo kog podešavanja drobilice. Kada vlažan materijal zapušava mrežu, sita sa podesivim ovalnim hodom projektovana su da smanje začepljenje. Pri svakoj zameni mreže zabeležite stari i novi otvor; samo tako će sledeće merenje biti smisleno poređenje.
Uravnoteženje opterećenja automatikom: zadržati podešavanje cele smene
Podešavanje dobro urađeno ujutru može izgubiti smisao po podne, kada stena postane tvrđa ili vlažnija. Rukovaocu je teško da svaku promenu uoči golim okom. Sistem automatizacije i upravljanja ovaj posao vezuje za struju motora. Kada se struja drobilice približi pragu, brzina dodavača automatski opada; kada se struja vrati u normalu, punjenje se ponovo povećava. Tako drobilica stalno radi pod opterećenjem, bez zagušenja, a i punjenje pune komore kod konusne drobilice počiva na istoj ravnoteži.
Isti sistem pokreće opremu suprotno toku materijala, od deponije ka dodavaču, a kada stane jedna traka, zaustavlja sve faze iznad nje, pa nijedna traka ne mora da kreće pod teretom. Kada se pult poveže na mrežu, beleže se tonaža po smeni, vreme zastoja i istorija alarma. Ti zapisi su gotov izvor podataka za poređenje „pre i posle“ opisano u prvom delu.
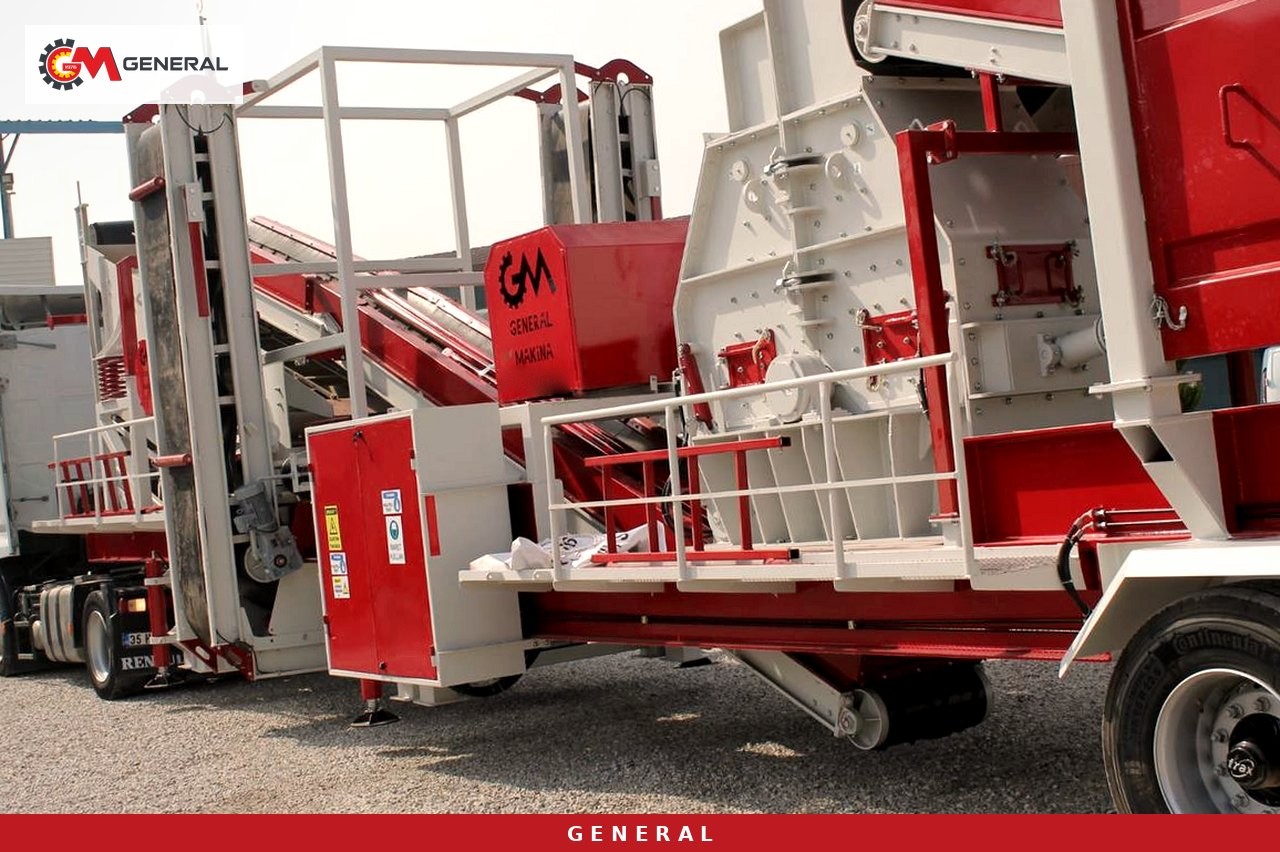
Tačke podešavanja po modelu i redosled rada
Alati za podešavanje razlikuju se po tipu drobilice. Tabela, sa vrednostima sa stranica proizvoda, sažima koje je podešavanje najvažnije za koji model. Vrednosti koje nisu navedene određuju se pri porudžbini prema materijalu.
| Model | Raspored drobilica | Maks. ulaz | Kapacitet | Sito | Ključno podešavanje |
|---|---|---|---|---|---|
| General 800 | PDK 1280, primarna udarna | 600 mm | 80-150 t/h | 1300×4000 mm, 3 etaže | Brzina rotora, razmak odbojnih ploča |
| General 01 | GPS 1210, udarna (primarna+sekundarna) | 700 mm | 120-180 t/h | 1600×5000 mm, 4 etaže | Grizli bajpas, raspored etaža |
| General 944 | GPJ 90 čeljusna + GM430 konusna | 800 mm | 120-180 t/h | 1600×5000 mm, 3 etaže | CSS, puna komora |
| GNR-MVSI 900 | VSI 900 sa vertikalnim vratilom | 50 mm | 90-180 t/h | 1600×5000 mm, 3 etaže | Brzina rotora, ulazna krupnoća |
Menjanje svih podešavanja odjednom krije koji je korak uspeo. Sledeći redosled omogućava da se efekat svake promene vidi zasebno:
- Zabeležite tri smene polaznih podataka: tonažu po frakciji, povratno opterećenje, zaustavljanja dodavača, struju drobilice, vlažnost.
- Izmerite habajuće delove. Podešavanje CSS-a na istrošenim čeljustima, oblogama ili čekićima dovodi u zabludu.
- Dovedite razmak rešetke i brzinu dodavača do najveće vrednosti pri kojoj dodavač više ne staje.
- Podesite CSS prema najprodavanijoj frakciji; kod konusne drobilice vizuelno proverite da li komora ostaje puna.
- Kod udarne ili VSI drobilice izaberite brzinu rotora prema cilju za sitnež i oblik zrna.
- Preuredite otvore i etaže sita prema frakcijama koje zaista prodajete.
- U automatici podesite prag struje i reakciju dodavača; uključite izveštaje po smeni.
- Ponovo izmerite istom metodom i izračunajte poboljšanje po formuli.
Ako je postrojenje još u fazi izbora, mogućnost podešavanja ocenite i kao osobinu modela. Logiku sužavanja izbora prema klasi kapaciteta opisali smo u vodiču kako izabrati mobilnu drobilicu kapaciteta 100-300 t/h.
Česta pitanja
Može li svaka mobilna drobilica dobiti 30% veći učinak?
Ne. Ta vrednost nije garancija. Na liniji koja je već usklađena sa svojom stenom prostor je mali. Na liniji sa pogrešnim otvorima, praznom komorom ili čestim zaustavljanjima dodavača, poboljšanje tog reda veličine je razuman cilj. Rezultat pokazuje samo merenje „pre i posle“ urađeno istom metodom.
Zašto sužavanje CSS-a smanjuje protok?
Uži otvor znači da se svako zrno više puta lomi pre nego što izađe iz drobilice. U jedinici vremena prolazi manje materijala, a habanje raste. Ako vam treba sitniji proizvod, sužavanje može biti ispravno, ali ga ocenite zajedno sa povratnim opterećenjem i tonažom na deponiji.
Da li veća brzina rotora uvek daje bolji proizvod?
Daje kubičnije zrno i više sitneži, ali ubrzava i habanje čekića ili vrhova rotora. Ako za sitnež nema kupca, veća brzina može smanjiti prodajnu tonažu.
Koji su podaci potrebni za savet o podešavanju i ponudu?
Vrsta stene, najveća veličina komada u rovnoj masi, vlažnost, frakcije koje prodajete i ciljna tonaža. Cena i uslovi isporuke pripremaju se za svaki projekat posebno na osnovu ovih podataka.
Zaključak
Učinak mobilne drobilice zavisi od ravnoteže između brzine dodavača, grizli bajpasa, CSS/OSS, brzine rotora, rasporeda sita i automatike. Kada se ovim podešavanjima pristupi uz merenje i po redu, veliki deo izgubljene tonaže može da se povrati; koliko tačno, određuju vaša stena i trenutno stanje linije. Za model i šemu podešavanja koji odgovaraju vašem materijalu, kontaktirajte nas a mi ćemo na osnovu podataka o vašoj steni pripremiti ponudu za vaš projekat.
Definicije tehničkih pojmova: Rečnik pojmova