EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Şantiyede Taş Kırma Verimliliğini %30 Artıran Mobil Konkasör Ayarları
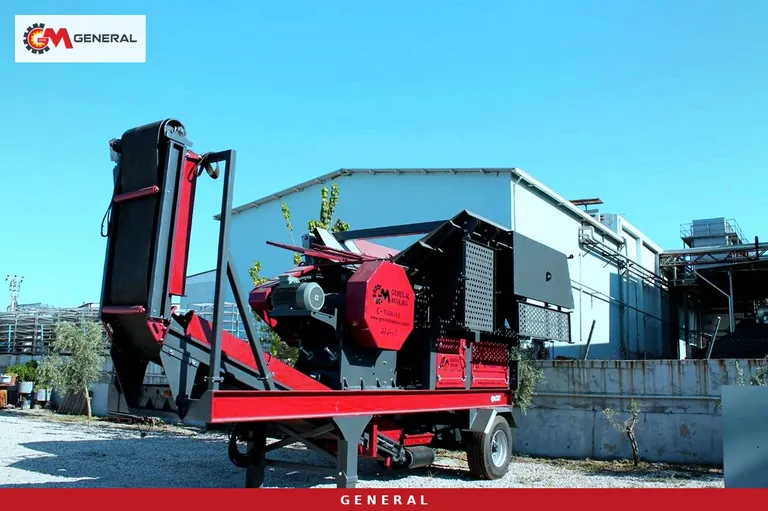
Bir mobil konkasör sahaya kurulduğu gün fabrikadan çıktığı ayarlarla çalışmaya başlar. Ama ocağın taşı, nemi ve tane dağılımı her sahada farklıdır. Birkaç hafta sonra tablo genelde aynıdır: besleyici sık sık durur, geri dönüş bandı dolu akar, istenen fraksiyon az çıkar, elek altında ise kimsenin almadığı ince malzeme birikir. Makine yorulmuştur, operatör de "kapasite bu kadar" demeye başlar. Oysa çoğu zaman eksik olan güç değil, birbiriyle uyumsuz kalmış birkaç ayardır.
Başlıktaki %30 konusunda baştan açık olalım: bu oran her sahada garanti edilen bir değer değildir. Kazanç, işlenen taşa ve mevcut ayarın hedeften ne kadar uzaklaştığına bağlıdır. Zaten iyi ayarlanmış bir hatta iyileşme payı küçük kalır. Uzun süre dokunulmamış, yanlış göz açıklığıyla çalışan ya da kırıcısı boş ağızla beslenen bir hatta ise doğru ayar sırasıyla satılabilir tonajda bu mertebede bir artış hedeflenebilir. Bu yazı, o artışın hangi mekanizmalardan geldiğini ve sahada hangi sırayla ele alınması gerektiğini anlatıyor.
Önce ölçün: ayarın başarısı neye göre değerlendirilecek?
Ayar yapmadan önce bugünkü durumu kayda geçirmeyen ekip, sonradan neyin işe yaradığını bilemez. "Verimlilik" kelimesini tek bir sayıya bağlayın: belirli bir vardiyada stoka giden satılabilir fraksiyonların tonajı. Kırıcıdan geçen toplam malzeme bu sayı değildir; geri dönüş bandında dolaşan ya da talebi olmayan ince malzeme tonajı şişirir ama kasaya girmez.
Başlangıç kaydında şunlar bulunmalı: her stok konisinin vardiya sonu tonajı (kantar ya da kepçe sayımı), geri dönüş bandının dolu akıp akmadığı, besleyicinin kaç kez durduğu, kırıcı motorunun akım değeri ve taşın o günkü nem durumu. Değerlendirme formülü basittir: İyileşme oranı = (Ayardan sonraki satılabilir tonaj − Ayardan önceki satılabilir tonaj) ÷ Ayardan önceki satılabilir tonaj. Aynı taşla, aynı vardiya süresiyle ve en az birkaç vardiya ortalamasıyla karşılaştırma yapmazsanız, ocağın bir gün yumuşak bir damara girmesi bile "ayar işe yaradı" gibi görünür.
Besleyici hızı ve ızgaralı by-pass: kırıcıya ne giriyor?
Hattın ilk ayarı kırıcıda değil, besleyicidedir. Titreşimli besleyicinin hızı, kırıcının sürekli ve düzenli malzeme almasını sağlamalıdır. Hız fazla olursa kırıcı tıkanır ve besleyici durur; az olursa kırıcı yarı boş döner, enerji harcar ama tonaj vermez. İki durumda da ortalama üretim düşer. Frekans kontrollü (VFD) tahrikte besleyici hızı panelden kademeli olarak ayarlanabilir; amaç, durma sayısını en aza indiren en yüksek hızı bulmaktır.
İkinci bakılacak yer ızgaralı (grizzly) by-pass bölümüdür. GNR serisi ızgaralı kaya besleyicide ince ve topraklı fraksiyon ızgaradan geçerek kırıcıyı atlar; böylece kırıcı zaten küçük olan malzemeyi yeniden kırmak için kapasite harcamaz. Izgara aralığı çok dar seçilmişse kırılmaya gerek olmayan malzeme kırıcıya girer; çok genişse kırılması gereken iri parça by-pass'tan kaçar ve ürünü kirletir. Killi ve yapışkan tüvenanda ızgara körlenir. Bu durumda ayar yetmez; ekipman tercihinin wobbler besleyiciye kayması gerekir.
Kırıcı ayarları: ağız açıklığı ve rotor hızı
CSS ve OSS ne zaman değiştirilir?
Çeneli ve konik kırıcıda ürün boyutunu belirleyen ayar, kapalı ağız açıklığıdır (CSS: çenenin ya da mantonun en yakın konumda kaldığı aralık). Açık ağız açıklığı (OSS) ise en uzak konumdaki aralıktır ve iri parçanın ne hızla aşağı indiğini etkiler. CSS'i daraltmak ürünü inceltir ama kırıcının geçirdiği tonajı düşürür ve aşınmayı hızlandırır. Genişletmek tonajı artırır ama elek üstüne kalan iri malzeme geri dönüş devresine biner.
Doğru CSS, hedef fraksiyonla elek düzeni birlikte düşünülerek seçilir. Örneğin mobil konkasör tesisleri arasında yer alan General 01 ve General 944 modellerinde ürün sayfasındaki çıkış ayarı aralığı 0-100 mm olarak verilir. Bu, tek bir doğru değer olmadığını, ayarın sahadaki talebe göre kurulduğunu gösterir. Pratik kural şudur: en çok satılan fraksiyonun üst sınırına yakın bir CSS ile başlayın, geri dönüş bandının yüküne bakarak küçük adımlarla değiştirin. Her adımdan sonra aşınma parçalarının durumunu kontrol edin, çünkü aşınan çene ya da astar CSS'i kendiliğinden açar.
Konik kırıcıda dolu ağız (choke) besleme
Konik kırıcıda CSS hidrolik olarak ayarlanır ve sıkışmaya karşı hidrolik silindir koruması vardır. Ancak ayarın tam karşılığını alabilmek için kırıcı odasının dolu tutulması gerekir. Bu besleme rejimine choke-feed denir. Dolu odada taneler birbirine baskı yaparak da kırılır; ürün daha kübik çıkar ve astar daha düzgün aşınır. Boş ağızla beslenen konik kırıcıda ise taş astarlar arasında zıplar, ürün yassılaşır ve astar bir bölgeden çukurlaşır. Ürün sayfasındaki mertebeler sekonder kademede 6:1–8:1, tersiyer kademede yaklaşık 10:1 redüksiyondur; bu oranları zorlayan bir CSS, kırıcıyı kapasitesinin altına düşürür.
Rotor hızı: darbeli ve VSI kırıcıda tane şekli ile ince oranı
Darbeli kırıcıda ürünü belirleyen yalnız ağız açıklığı değildir; rotorun çevresel hızı da sonucu değiştirir. Hız arttıkça taş çekiçlere ve aprona daha sert çarpar. Sonuçta daha kübik bir ürün ve daha fazla ince malzeme oluşur, blow-bar aşınması da hızlanır. Hız azaldığında iri tane oranı artar ve ince oranı düşer. Hangisinin "verim" olduğu, sahanın sattığı ürüne bağlıdır. Beton için kum açığı olan bir ocakta fazla inceye razı olunabilir. Stabilize ya da iri mıcır satan bir ocakta ise aynı ince oranı satılamayan bir yığın demektir.
Dik milli (VSI) kırıcıda bu ilişki daha belirgindir. Rotor malzemeyi yaklaşık 80 m/s'ye kadar hızlandırır ve kendi kayasına (rock-on-rock) ya da örse çarptırır. GNR-MVSI 900 mobil VSI tesisinde besleme en çok 50 mm'dir; ünite bir şekillendirme ve kum kademesidir ve 0-3 / 3-5 / 5-12 mm fraksiyonlara ayrılan ürün verir. Rotor hızı yükseltildiğinde kum oranı artar. Ancak beslemeye 50 mm'den büyük parça kaçıyorsa hız ayarı sorunu çözmez; önce bir önceki kademenin CSS'i düzeltilmelidir.
Elek katı ve göz açıklığı: geri dönüş yükünü yöneten ayar
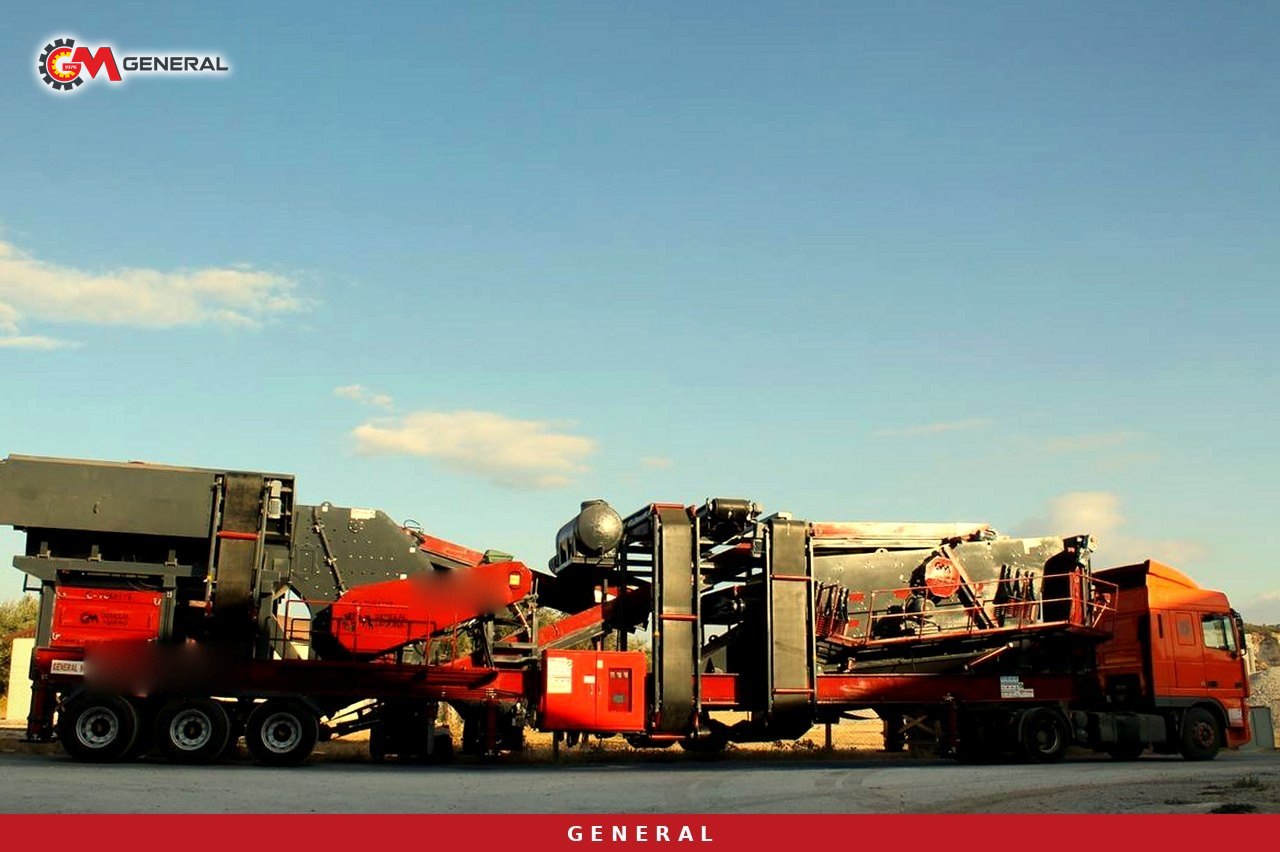
Pek çok sahada kayıp tonaj kırıcıda değil, elekte oluşur. Elek doğru ayırmazsa satılabilir tane ya iri fraksiyona karışır ya da geri dönüş bandıyla tekrar kırıcıya gider ve gereksiz yere yeniden kırılır. Titreşimli eleklerin ürün sayfalarında üç önemli bilgi vardır. Göz açıklığının %75-125'i aralığındaki "near-size" taneler verimi düşürür. Eğim tipik olarak 15-30° aralığındadır; eğim arttıkça kapasite artar ama etkin göz açıklığı küçülür. Ayrıca her ardışık kat kapasiteyi yaklaşık %10 azaltır. Ticari eleme verimi ise %90-95 mertebesinde verilir.
Bunun sahadaki anlamı şudur: Satılmayan bir fraksiyon için ayrılmış bir katı korumak, diğer katların kapasitesini azaltır. General 01 modelinde elek 1600×5000 mm ve 4 katlıdır; General 944'te aynı ölçüde 3 katlıdır. Dört katın tamamına ihtiyacınız yoksa göz açıklıklarını talep edilen fraksiyonlara göre yeniden düzenlemek, kırıcı ayarından daha hızlı sonuç verebilir. Nemli malzemede göz tıkanıyorsa ayarlanabilir oval stroklu elekler tıkanmayı azaltacak şekilde tasarlanmıştır. Tel değiştirirken eski ve yeni açıklıkları kayda geçirin; bir sonraki ölçümde karşılaştırma ancak böyle anlamlı olur.
Otomasyonla yük dengeleme: ayarı vardiya boyunca korumak
Sabah iyi yapılmış bir ayar, öğleden sonra taş sertleştiğinde ya da nem arttığında geçerliliğini yitirebilir. Operatörün her değişikliği gözle yakalaması zordur. Otomasyon ve kontrol sisteminde bu iş akım değerine bağlanır. Kırıcı akımı eşiğe yaklaştığında besleyici hızı otomatik olarak düşer, akım normale döndüğünde besleme yeniden artar. Böylece kırıcı tıkanmadan, sürekli yüklü çalışır. Konik kırıcının dolu ağızla beslenmesi de bu dengeye dayanır.
Aynı sistem ekipmanları malzeme akışının tersine, stoktan besleyiciye doğru sırayla devreye alır. Bir bant durduğunda üstündeki kademeleri de durdurur; bu sayede dolu bant üzerinde kalkış yapılmaz. Panel ağa bağlandığında vardiya tonajı, duruş süreleri ve alarm geçmişi kaydedilir. Bu kayıtlar, ilk bölümde anlatılan "önce ve sonra" karşılaştırmasının hazır veri kaynağıdır.
Model bazında ayar noktaları ve uygulama sırası
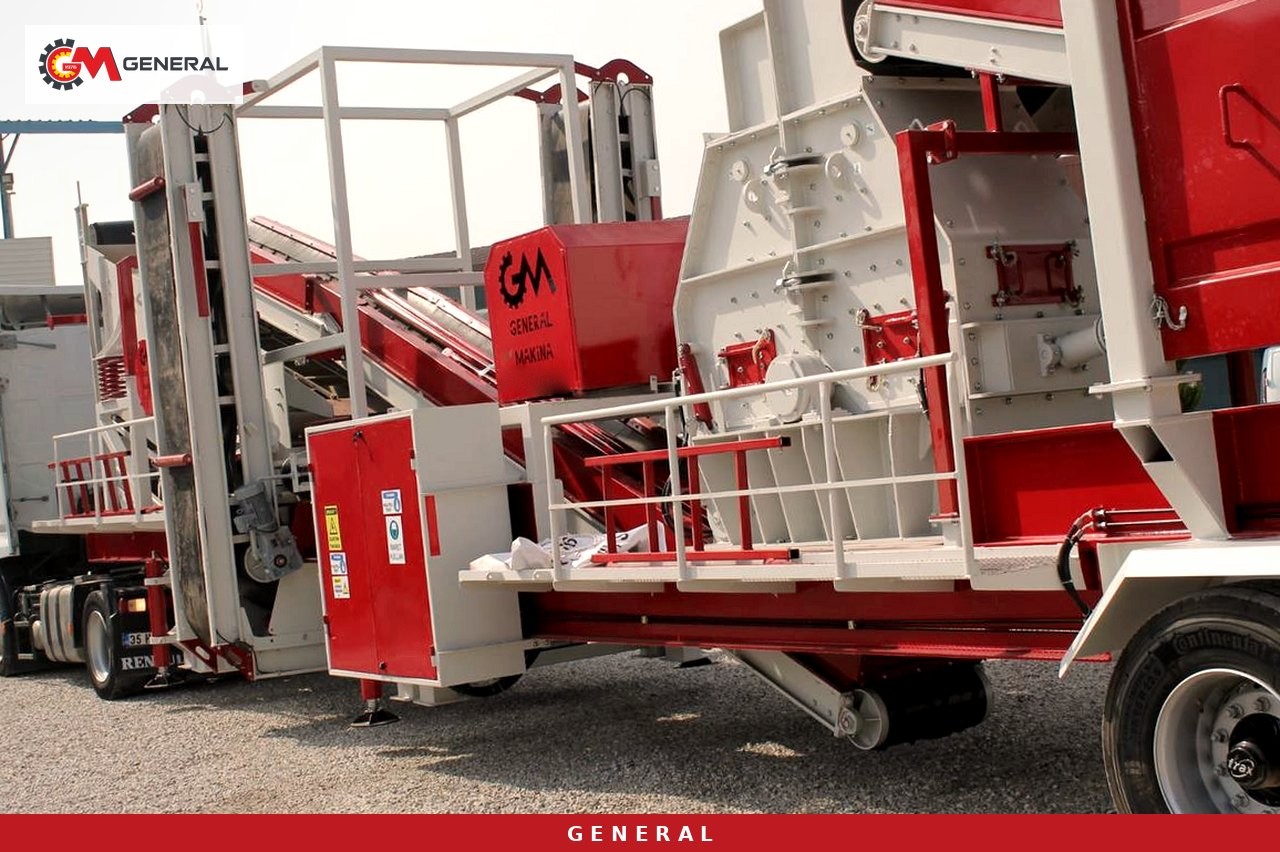
Ayar araçları kırıcı tipine göre değişir. Aşağıdaki tablo, ürün sayfalarındaki değerlerle hangi modelde hangi ayarın öne çıktığını gösterir. Tabloda olmayan değerler siparişte malzemeye göre belirlenir.
| Model | Kırıcı düzeni | Maks. besleme | Kapasite | Elek | Öne çıkan ayar |
|---|---|---|---|---|---|
| General 800 | PDK 1280 primer darbeli | 600 mm | 80-150 t/s | 1300×4000 mm, 3 katlı | Rotor hızı, apron aralığı |
| General 01 | GPS 1210 darbeli (primer+sekonder) | 700 mm | 120-180 t/s | 1600×5000 mm, 4 katlı | By-pass ızgarası, kat düzeni |
| General 944 | GPJ 90 çeneli + GM430 konik | 800 mm | 120-180 t/s | 1600×5000 mm, 3 katlı | CSS, dolu ağız besleme |
| GNR-MVSI 900 | VSI 900 dik milli | 50 mm | 90-180 t/s | 1600×5000 mm, 3 katlı | Rotor hızı, besleme boyutu |
Ayarları tek seferde değiştirmek, hangi adımın işe yaradığını gizler. Aşağıdaki sıra, değişikliklerin etkisini tek tek görmenizi sağlar:
- Üç vardiyalık başlangıç kaydını tutun: fraksiyon bazında tonaj, geri dönüş yükü, besleyici duruşları, kırıcı akımı, nem.
- Aşınma parçalarını ölçün. Aşınmış çene, astar ya da blow-bar varken yapılan CSS ayarı yanıltıcıdır.
- Izgara aralığını ve besleyici hızını, besleyicinin durmadığı en yüksek değere getirin.
- CSS'i en çok satılan fraksiyona göre kurun; konik kırıcıda odanın dolu kaldığını gözle doğrulayın.
- Darbeli ya da VSI kırıcıda rotor hızını ince oranı ve tane şekli hedefine göre seçin.
- Elek göz açıklıklarını ve kat düzenini satılan fraksiyonlara göre yeniden düzenleyin.
- Otomasyonda akım eşiğini ve besleyici tepkisini ayarlayın; vardiya raporlarını açın.
- Aynı kayıt yöntemiyle tekrar ölçün ve iyileşme oranını formülle hesaplayın.
Tesis henüz seçim aşamasındaysa, ayarlanabilirliği de modelin bir özelliği olarak değerlendirin. Kapasite bandına göre model eleme mantığı için 100-300 t/s mobil konkasör seçim rehberine bakabilirsiniz.
Sık sorulan sorular
%30 verim artışı her mobil konkasörde elde edilir mi?
Hayır. Bu oran bir garanti değildir. Ayarları zaten taşa uygun bir hatta iyileşme payı küçük olur. Yanlış göz açıklığı, boş ağızla besleme ya da sık besleyici duruşu olan bir hatta ise bu mertebede bir artış hedeflenebilir. Sonucu yalnız aynı yöntemle yapılan önce-sonra ölçümü gösterir.
CSS'i daraltmak neden tonajı düşürür?
Ağız daraldıkça her tane kırıcıdan çıkmadan önce daha çok kez kırılır. Böylece birim zamanda geçen malzeme azalır ve aşınma artar. İnce ürün gerekiyorsa daraltma doğru olabilir, ancak etkisi geri dönüş yükü ve stok tonajıyla birlikte değerlendirilmelidir.
Rotor hızını artırmak her zaman daha iyi ürün verir mi?
Daha kübik ürün ve daha fazla ince verir, ancak blow-bar ya da rotor ucu aşınmasını da hızlandırır. İnce malzemenin alıcısı yoksa hız artışı satılabilir tonajı düşürebilir.
Ayar desteği ve teklif için hangi bilgiler gerekir?
Taş cinsi, tüvenan en büyük parça boyutu, nem durumu, satılan fraksiyonlar ve hedef tonaj. Fiyat ve teslim koşulları bu bilgilere göre projeye özel hazırlanır.
Sonuç
Mobil konkasörde verimlilik; besleyici hızı, ızgaralı by-pass, CSS/OSS, rotor hızı, elek düzeni ve otomasyon arasındaki dengeye bağlıdır. Bu ayarlar ölçerek ve sırayla ele alındığında, kayıp tonajın önemli bir kısmı geri kazanılabilir. Ne kadarının kazanılacağını ise taşınız ve hattın bugünkü durumu belirler. Malzemenize uygun model ve ayar kurgusu için bizimle iletişime geçin; taş bilgilerinizle projeye özel teklif hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü