EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Réglages de concasseur mobile qui augmentent de 30 % le rendement de concassage sur chantier
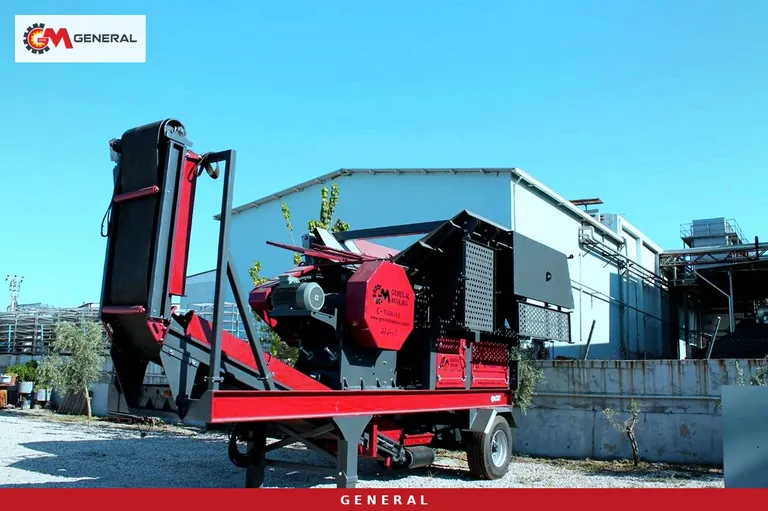
Un concasseur mobile démarre sur chantier avec les réglages de sortie d'usine. Or la roche, son humidité et sa granulométrie changent d'un site à l'autre. Au bout de quelques semaines, le tableau est souvent le même : l'alimentateur s'arrête sans cesse, le convoyeur de retour tourne plein, la fraction demandée sort en quantité insuffisante et un tas de fines que personne n'achète grossit sous le crible. L'installation semble fatiguée et l'opérateur finit par dire « elle ne fait pas plus ». La plupart du temps, ce n'est pas la puissance qui manque, mais quelques réglages qui ne sont plus cohérents entre eux.
Soyons clairs dès le départ sur les 30 % du titre : ce chiffre n'est pas garanti sur tous les chantiers. Le gain dépend de la roche traitée et de l'écart entre les réglages actuels et l'objectif. Sur une ligne déjà bien réglée, la marge est faible. Sur une ligne restée des mois sans intervention, avec de mauvaises mailles ou un concasseur alimenté chambre vide, une hausse de cet ordre du tonnage vendable est un objectif réaliste si les réglages sont corrigés dans le bon ordre. Cet article explique de quels mécanismes vient ce gain et dans quel ordre les traiter sur site.
Mesurer d'abord : sur quel critère juger le réglage ?
Une équipe qui n'enregistre pas la situation avant d'intervenir ne saura jamais ce qui a fonctionné. Attachez le mot « rendement » à un seul chiffre : le tonnage des fractions vendables mises en stock pendant un poste. Le débit total du concasseur n'est pas ce chiffre ; le matériau qui tourne sur le convoyeur de retour ou les fines sans acheteur gonflent le tonnage sans rien rapporter.
Le relevé de départ doit comprendre : le tonnage de chaque stock en fin de poste (pont-bascule ou comptage de godets), le remplissage du convoyeur de retour, le nombre d'arrêts de l'alimentateur, l'intensité du moteur du concasseur et l'humidité de la roche ce jour-là. La formule d'évaluation est simple : Gain = (tonnage vendable après réglage − tonnage vendable avant) ÷ tonnage vendable avant. Sans comparer la même roche, la même durée de poste et une moyenne de plusieurs postes, même une journée passée dans un banc plus tendre semblera prouver que « le réglage a marché ».
Vitesse de l'alimentateur et by-pass grizzly : qu'est-ce qui entre dans le concasseur ?
Le premier réglage de la ligne ne se trouve pas sur le concasseur, mais sur l'alimentateur. Sa vitesse doit approvisionner le concasseur de façon régulière. Trop rapide, le concasseur se bourre et l'alimentateur s'arrête ; trop lente, le concasseur tourne à moitié vide, consomme de l'énergie et ne produit pas de tonnage. Dans les deux cas, la production moyenne baisse. Avec un entraînement à variateur de fréquence (VFD), la vitesse se règle par paliers depuis le pupitre ; l'objectif est la vitesse la plus élevée qui réduit les arrêts au minimum.
Le second point clé est la section grizzly de by-pass. Sur l'alimentateur vibrant à grizzly GNR les fines et la fraction terreuse passent entre les barreaux et contournent le concasseur, qui ne gaspille donc pas de capacité à recasser un matériau déjà petit. Si l'écartement des barreaux est trop étroit, du matériau qui n'a pas besoin d'être concassé entre dans la machine ; s'il est trop large, des hors-cotes s'échappent par le by-pass et polluent le produit. Sur un tout-venant collant et argileux, la grille se colmate. Le réglage ne suffit alors plus : il faut s'orienter vers un alimentateur à rouleaux (wobbler).
Réglages du concasseur : ouverture et vitesse du rotor
Quand modifier le CSS et l'OSS ?
Sur les concasseurs à mâchoires et à cône, la taille du produit est commandée par l'ouverture fermée (CSS : l'écart quand la mâchoire ou le manteau est au plus près). L'ouverture ouverte (OSS) est l'écart en position la plus éloignée ; elle influe sur la vitesse de descente des gros blocs. Fermer le CSS affine le produit mais réduit le débit et accélère l'usure. L'ouvrir augmente le débit, mais les refus du crible rechargent la boucle de recirculation.
Le bon CSS se choisit avec la fraction visée et la configuration du crible. Parmi nos installations mobiles de concassage-criblage les fiches des modèles General 01 et General 944 indiquent une plage de réglage de sortie de 0-100 mm. Cela montre déjà qu'il n'existe pas une seule valeur juste : le réglage suit la demande du site. Règle pratique : partez d'un CSS proche de la limite haute de votre fraction la plus vendue, puis modifiez-le par petits pas en surveillant la charge du convoyeur de retour. Contrôlez les pièces d'usure après chaque pas, car des mâchoires ou des blindages usés ouvrent le CSS d'eux-mêmes.
Alimentation en chambre pleine (choke feed) du concasseur à cône
Sur un concasseur à cône le CSS se règle hydrauliquement et des vérins hydrauliques protègent contre les bourrages et les imbroyables. Mais pour obtenir tout l'effet du réglage, la chambre de concassage doit rester pleine. Ce régime s'appelle l'alimentation en chambre pleine (choke feed). Dans une chambre pleine, les grains se brisent aussi par compression mutuelle ; le produit est plus cubique et les blindages s'usent régulièrement. Avec une chambre vide, la pierre rebondit entre les blindages, le produit devient lamellaire et le manteau se creuse dans une zone. La fiche produit indique des rapports de réduction de 6:1–8:1 en secondaire et d'environ 10:1 en tertiaire ; un CSS qui force au-delà fait tomber le concasseur sous sa capacité.
Vitesse du rotor : forme des grains et taux de fines en percussion et VSI
Sur un concasseur à percussion, l'ouverture n'est pas le seul paramètre du produit : la vitesse périphérique du rotor change aussi le résultat. Quand elle augmente, la pierre frappe plus fort les battoirs et les écrans de choc. On obtient un produit plus cubique, davantage de fines et une usure plus rapide des battoirs. Une vitesse plus basse donne plus de gros grains et moins de fines. Ce qui relève du « rendement » dépend de ce que le site vend. Une carrière qui manque de sable pour le béton peut accepter plus de fines. Une carrière qui vend de la grave routière ou des gravillons grossiers voit dans ces mêmes fines un stock invendable.
Sur un concasseur à axe vertical (VSI), la relation est encore plus nette. Le rotor accélère le matériau jusqu'à environ 80 m/s et le projette contre sa propre roche (pierre contre pierre) ou contre des enclumes. Sur l'installation VSI mobile GNR-MVSI 900 l'alimentation maximale est de 50 mm ; l'unité est un étage de mise en forme et de production de sable, et son produit est séparé en 0-3 / 3-5 / 5-12 mm. Augmenter la vitesse du rotor accroît la part de sable. Mais si des morceaux de plus de 50 mm arrivent à l'alimentation, la vitesse ne règle rien : il faut d'abord corriger le CSS de l'étage précédent.
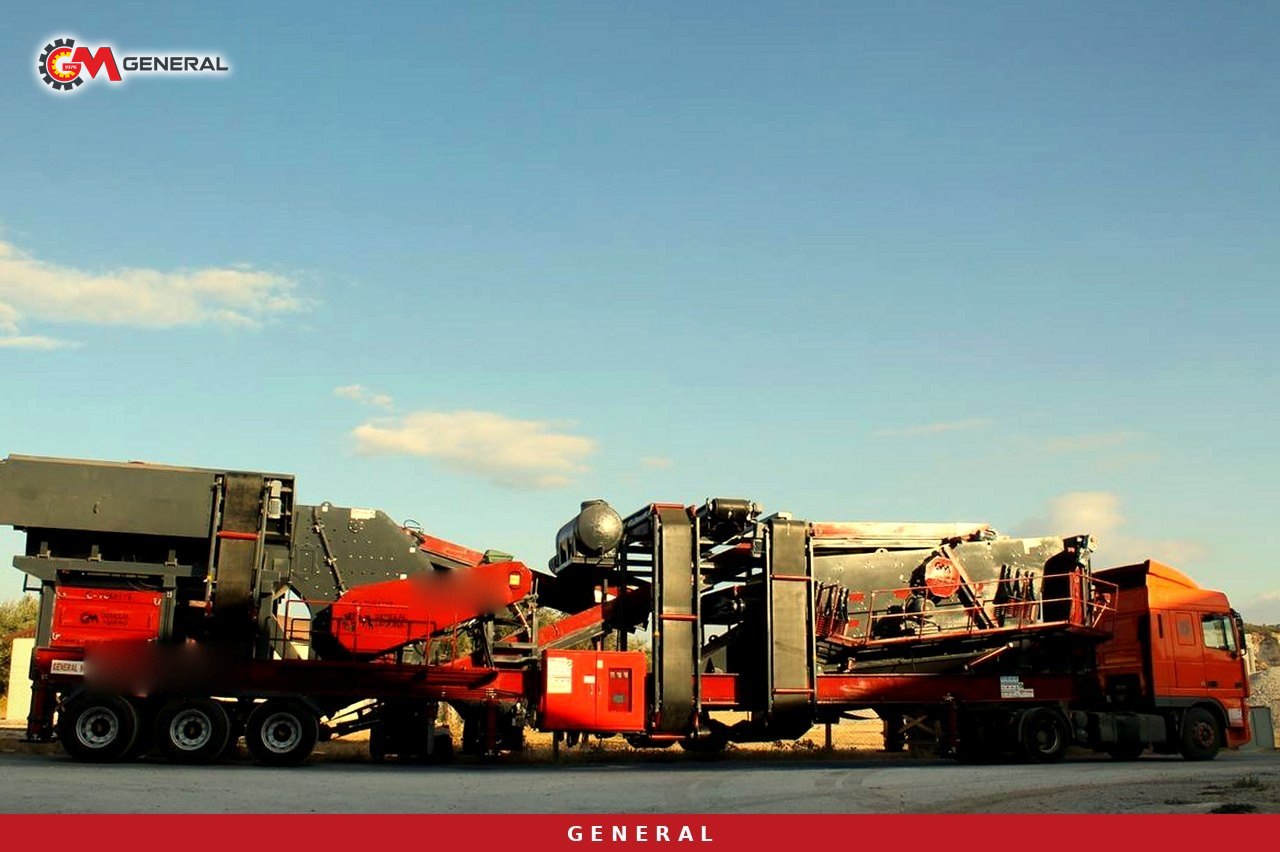
Étages et mailles du crible : le réglage qui pilote la recirculation
Sur beaucoup de chantiers, le tonnage perdu naît au crible et non au concasseur. Si le crible sépare mal, le grain vendable finit dans la fraction grossière ou repart au concasseur par le convoyeur de retour pour être recassé inutilement. Les fiches des cribles vibrants donnent trois informations utiles. Les grains proches de la maille (75-125 % de l'ouverture) réduisent l'efficacité. L'inclinaison est typiquement de 15-30° ; plus elle est forte, plus la capacité augmente, mais l'ouverture effective diminue. Enfin, chaque étage supplémentaire réduit la capacité d'environ 10 %. L'efficacité commerciale de criblage est donnée à 90-95 %.
Sur site, cela signifie que réserver un étage à une fraction qui ne se vend pas coûte de la capacité aux autres. Le General 01 dispose d'un crible de 1600×5000 mm à quatre étages, le General 944 d'un crible de même taille à trois étages. Si vous n'avez pas besoin des quatre étages, réorganiser les mailles selon les fractions demandées donne souvent des résultats plus vite que tout réglage du concasseur. Lorsque du matériau humide colmate la toile, les cribles à course ovale réglable sont conçus pour limiter le colmatage. Notez l'ancienne et la nouvelle maille à chaque changement de toile ; c'est la seule façon de rendre la mesure suivante comparable.
Équilibrage de charge par l'automatisme : tenir le réglage tout le poste
Un réglage bien fait le matin peut perdre son intérêt l'après-midi si la roche devient plus dure ou plus humide. L'opérateur peut difficilement repérer chaque variation à l'œil. Le système d'automatisation et de contrôle relie cette tâche à l'intensité moteur. Quand le courant du concasseur approche du seuil, la vitesse de l'alimentateur baisse automatiquement ; quand il revient à la normale, l'alimentation remonte. Le concasseur travaille ainsi chargé en continu, sans bourrage, et l'alimentation en chambre pleine du cône repose sur ce même équilibre.
Le même système démarre les équipements à contre-courant du flux, du stock vers l'alimentateur, et arrête tous les étages amont quand un convoyeur s'arrête, pour qu'aucune bande ne redémarre en charge. Une fois le pupitre mis en réseau, le tonnage par poste, les temps d'arrêt et l'historique des alarmes sont enregistrés. Ces données alimentent directement la comparaison avant-après décrite dans la première partie.
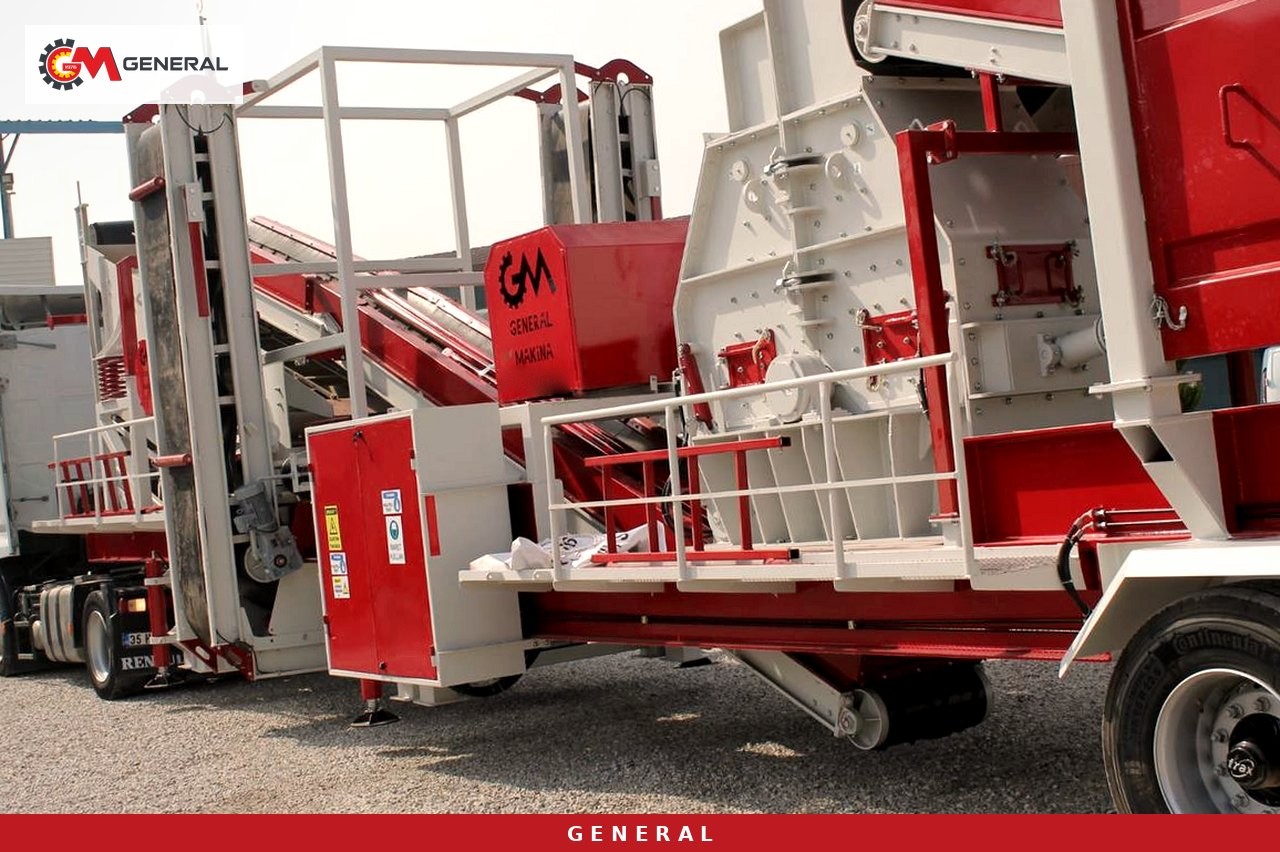
Points de réglage par modèle et ordre d'intervention
Les leviers de réglage varient selon le type de concasseur. Le tableau ci-dessous reprend les valeurs des fiches produits et indique le réglage prioritaire de chaque modèle. Les valeurs non indiquées sont définies à la commande selon le matériau.
| Modèle | Configuration de concassage | Alimentation max. | Capacité | Crible | Réglage prioritaire |
|---|---|---|---|---|---|
| General 800 | PDK 1280, percussion primaire | 600 mm | 80-150 t/h | 1300×4000 mm, 3 étages | Vitesse du rotor, écart des écrans de choc |
| General 01 | GPS 1210, percussion (primaire+secondaire) | 700 mm | 120-180 t/h | 1600×5000 mm, 4 étages | By-pass grizzly, répartition des étages |
| General 944 | GPJ 90 à mâchoires + GM430 à cône | 800 mm | 120-180 t/h | 1600×5000 mm, 3 étages | CSS, chambre pleine |
| GNR-MVSI 900 | VSI 900 à axe vertical | 50 mm | 90-180 t/h | 1600×5000 mm, 3 étages | Vitesse du rotor, taille d'alimentation |
Tout changer en même temps masque l'étape qui a fonctionné. L'ordre suivant permet d'observer l'effet de chaque modification séparément :
- Relevez trois postes de référence : tonnage par fraction, charge recirculante, arrêts de l'alimentateur, intensité du concasseur, humidité.
- Mesurez les pièces d'usure. Un réglage de CSS sur des mâchoires, blindages ou battoirs usés est trompeur.
- Amenez l'écartement du grizzly et la vitesse de l'alimentateur à la valeur la plus haute sans arrêt de l'alimentateur.
- Réglez le CSS selon la fraction la plus vendue ; sur un cône, vérifiez visuellement que la chambre reste pleine.
- Sur percussion ou VSI, choisissez la vitesse du rotor selon l'objectif de fines et de forme des grains.
- Réorganisez les mailles et les étages autour des fractions réellement vendues.
- Ajustez dans l'automatisme le seuil d'intensité et la réponse de l'alimentateur ; activez les rapports de poste.
- Mesurez de nouveau avec la même méthode et calculez le gain avec la formule.
Si l'installation est encore au stade du choix, considérez aussi la facilité de réglage comme une caractéristique du modèle. Pour la logique de sélection par classe de capacité, consultez notre guide pour choisir un concasseur mobile de 100 à 300 t/h.
Questions fréquentes
Tout concasseur mobile peut-il gagner 30 % de rendement ?
Non. Ce chiffre n'est pas une garantie. Sur une ligne déjà adaptée à sa roche, la marge est faible. Sur une ligne avec de mauvaises mailles, une alimentation chambre vide ou des arrêts fréquents de l'alimentateur, un gain de cet ordre est un objectif raisonnable. Seule une mesure avant-après faite selon la même méthode montre le résultat.
Pourquoi fermer le CSS réduit-il le débit ?
Plus l'ouverture est étroite, plus chaque grain est cassé de fois avant de sortir. Il passe moins de matériau par unité de temps et l'usure augmente. Si un produit plus fin est nécessaire, fermer peut se justifier, mais jugez-le avec la charge recirculante et le tonnage en stock.
Une vitesse de rotor plus élevée donne-t-elle toujours un meilleur produit ?
Elle donne un grain plus cubique et plus de fines, mais accélère l'usure des battoirs ou des pointes de rotor. Sans acheteur pour les fines, une vitesse plus élevée peut faire baisser le tonnage vendable.
Quelles informations faut-il pour un conseil de réglage et un devis ?
Le type de roche, la plus grande dimension des blocs du tout-venant, l'humidité, les fractions vendues et le tonnage visé. Le prix et les conditions de livraison sont établis projet par projet à partir de ces données.
Conclusion
Le rendement d'un concasseur mobile dépend de l'équilibre entre vitesse de l'alimentateur, by-pass grizzly, CSS/OSS, vitesse du rotor, configuration du crible et automatisme. En traitant ces réglages avec des mesures et dans l'ordre, on récupère une grande partie du tonnage perdu ; la part exacte dépend de votre roche et de l'état actuel de la ligne. Pour un modèle et un schéma de réglage adaptés à votre matériau, contactez-nous : nous établirons un devis sur mesure à partir des données de votre roche.
Définitions des termes techniques : Glossaire