EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kapalı Devre Sirkülasyon Yükü: Kırıcıyı Kaç Kat Beslersiniz
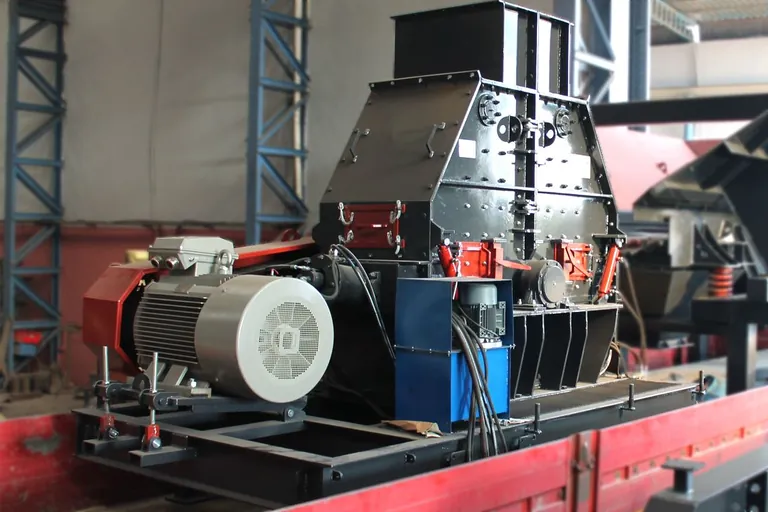
Bir tesis 200 t/s ürün veriyorsa, sekonder ya da tersiyer kırıcının 200 t/s beslendiğini varsaymak yaygın ama pahalı bir hatadır. Kapalı devrede elek üstü kırıcıya geri döner ve makine hem taze beslemeyi hem geri döneni öğütür. Kapalı devre sirkülasyon yükü, bu geri dönen akışın taze beslemeye oranıdır ve doğrudan makine seçimini, motor gücünü, bant genişliğini ve aşınma parçası tüketimini belirler.
Kütle dengesi tek denklemde durur
Kararlı çalışmada tesise giren taze besleme kadar ürün çıkar. Kırıcı çıkışındaki malzemenin elek üstü kalan kesrine x, eleğin elek altını ayırma verimine E diyelim. Kırıcıya gelen toplam besleme T, taze beslemenin şu katıdır: T = 1 / [E × (1 − x)]. Sirkülasyon yükü ise bu katın bir eksiğidir. x = 0,40 ve E = 0,90 için kırıcı, taze beslemenin 1,85 katını görür; sirkülasyon yükü yüzde 85 demektir. Bu, tesis kapasitesi 200 t/s ise kırıcının 370 t/s öğütmesi anlamına gelir.
Kapalı devre sirkülasyon yükü sayılarla
| Kırıcı çıkışında elek üstü oranı x | Elek verimi E | Kırıcıya toplam besleme (taze beslemenin katı) | Sirkülasyon yükü % |
|---|---|---|---|
| 0,20 | 1,00 | 1,25 | 25 |
| 0,20 | 0,90 | 1,39 | 39 |
| 0,30 | 1,00 | 1,43 | 43 |
| 0,30 | 0,90 | 1,59 | 59 |
| 0,40 | 0,90 | 1,85 | 85 |
| 0,40 | 0,80 | 2,08 | 108 |
| 0,50 | 0,90 | 2,22 | 122 |
| 0,50 | 0,80 | 2,50 | 150 |
Tablodaki iki uç arasındaki fark iki katın üzerindedir. Aynı taze besleme için biri 1,25 kat, diğeri 2,50 kat makine kapasitesi ister. Bu yüzden kapalı devre bir kademede kırıcının nominal kapasitesini tesis kapasitesiyle eşitlemek, daha ilk vardiyada eleğin dolmasına ve kırıcının boğulmasına yol açar.
Elek verimi hesabı neden bozar
Elek verimi düştüğünde, aslında ürün olması gereken ince malzeme elek üstünde kalır ve kırıcıya geri gönderilir. Kırıcı bu malzemeyi ikinci kez öğütür; bu hem gereksiz enerji hem gereksiz aşınmadır. Tablodaki x = 0,30 satırları bunu net gösterir: verim 1,00'dan 0,90'a indiğinde sirkülasyon yükü yüzde 43'ten yüzde 59'a çıkar. Verim kaybının başlıca nedenleri elek yüzeyinin tıkanması, aşırı besleme kalınlığı, yanlış eğim ve yıpranmış elek teli açıklığıdır. Bu dördü çözülmeden makine büyütmek, sorunu daha pahalı bir yerden çözmeye çalışmaktır.
Aynı hata bant ve motor tarafında da tekrar eder
Sirkülasyon yükü yalnız kırıcıyı ilgilendirmez. Geri dönüş bandı, elek besleme bandı ve elek yüzeyi de aynı çarpanla boyutlandırılmalıdır. Yüzde 100 sirkülasyon yükünde elek, tesise giren malzemenin iki katını sınıflandırır. Geri dönüş bandı dar seçildiğinde tesis, kırıcı yeterli olduğu halde bant kapasitesinde tıkanır. Motor tarafında ise ortalama güç değil, tepe yükler belirleyicidir: geri dönen malzeme genellikle taze beslemeden daha sert ve daha kübiktir, çünkü kolay kırılan taneler ilk geçişte zaten ürüne dönüşmüştür.
Devreyi ölçmenin pratik yolu
Hesap yerine ölçüm yapılacaksa üç noktadan numune yeterlidir: kırıcı çıkışı, elek altı ürün ve geri dönen elek üstü. Aynı elek gözünden geçen yüzdeler karşılaştırıldığında sirkülasyon yükü doğrudan bulunur. Numune, bant duruşunda tam kesitten alınmalıdır; akan bantın yüzeyinden alınan kepçe numunesi iri taneleri fazla temsil eder ve sonucu yanıltır. Ölçümü vardiya başında ve elek teli değişiminden hemen sonra tekrarlamak, verim kaybının hangi hızla geliştiğini gösterir.
Enerji ve aşınma tarafındaki bedeli
Sirkülasyon yükü arttıkça ton başına harcanan enerji de artar, çünkü aynı taneler odadan birden fazla kez geçer. Aşınma parçası tüketimi de aynı yönde hareket eder: manto, çekiç ya da darbe çubuğu, tesise giren toplam tonaja değil kırıcıdan geçen toplam tonaja göre yıpranır. Yüzde 100 sirkülasyon yükünde parça ömrü, açık devreye kıyasla yaklaşık yarıya iner. Bu nedenle elek verimini birkaç puan iyileştirmek, çoğu tesiste yeni makine almaktan daha hızlı geri döner ve yatırım gerektirmez.
Makine seçimine yansıması
Kapalı devre bir kademede kırıcı, taze beslemeye değil hesaplanan toplam beslemeye göre seçilir; üzerine besleme dalgalanması için pay eklenir. Kübik ürün istenen kademelerde tersiyer kırıcı genellikle yüksek sirkülasyon yüküyle çalıştığı için burada fazla boyutlandırma bir israf değil, tasarımın gereğidir. Devre kurgusunun taş cinsine ve ürün eğrisine göre değişen yanları için maden mühendisliği tarafındaki değerlendirmeler de birlikte okunmalıdır.
Sık sorulan sorular
Sirkülasyon yükünün ideal bir değeri var mı?
Tek bir ideal değer yoktur; hedeflenen ürün eğrisi ve elek yüzeyi belirler. Ancak yük beklenenin çok üzerine çıkıyorsa önce elek verimi, sonra kırıcı ayarı incelenir.
Kırıcı ayarını açmak sirkülasyon yükünü düşürür mü?
Ayarı açmak elek üstü oranını artırır ve yükü yükseltir; kapatmak yükü düşürür ama kırıcı gücünü ve aşınmayı artırır. Karar ürün eğrisine bakılarak verilir.
Açık devre bu sorunu tamamen ortadan kaldırır mı?
Kaldırır ama karşılığında ürün üst boyutu garanti edilemez. Şartname üst boyutu sınırlıyorsa kapalı devre kaçınılmazdır.
Elek analizinizi ve hedef ürün eğrinizi paylaşırsanız, devrenizin sirkülasyon yükünü çıkarıp kademe kademe kapasite dengesini birlikte gözden geçirebiliriz.
Teknik terimlerin açıklamaları: Terimler Sözlüğü