EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Patlatma sonrası besleme boyutu ile kırıcı ağzını eşleştirmek
Ocak tarafı ile kırıcı tarafı aynı hesabın iki yüzüdür
Bir kırma tesisinin gerçek kapasitesi çoğu zaman kırıcının etiketinde değil, ocakta belirlenir. Patlatma sonrası besleme boyutu, primer kırıcının kaç ton işleyeceğini, aşınma parçalarının ne kadar dayanacağını ve vardiya içinde kaç kez durulacağını doğrudan belirler. Delme-patlatma ekibi delinen metre maliyetiyle, kırma ekibi ise duruş sayısıyla ölçüldüğünde iki taraf birbirinin sonucunu görmez; oysa ikisinin de baktığı tek bir büyüklük vardır: yığından çıkan parçaların boyut dağılımı.
Bu yazı zinciri kırıcıdan değil aynadan başlatıyor. Önce yığından çıkabilecek en iri parçanın hangi ölçüye kadar kabul edilebilir olduğunu belirliyoruz, sonra bu ölçüye uyan besleme ekipmanını ve kırıcı ağzını seçiyoruz, en son da patlatma tasarımını bu tavana göre ayarlıyoruz. Sıra ters çevrildiğinde ortaya çıkan tablo tanıdıktır: sahada bekleyen kırıcı, üstünde bekleyen ekskavatör ve gün boyu iri blok parçalayan bir hidrolik kırıcı.
Kırıcı ağzının yüzde sekseni: en eski ve en işe yarar kural
Yaygın uygulama, primer bir çeneli makineye verilecek en büyük parçanın ağız genişliğinin (gape) yaklaşık %80'i ile sınırlanmasıdır. Bazı üretici kılavuzları %80-90 bandını da kabul edilebilir sayar, ancak sürekli beslemede güvenli taraf %80'dir. Neden mekanik değil geometriktir: ağza yakın ölçüdeki bir blok, iki çene arasında aşağı çekilmek yerine köprü kurar ve arkasındaki malzemenin akışını keser.
| Ağız genişliği | %80 sınırı | %90 üst bandı | Pratik değerlendirme |
|---|---|---|---|
| 600 mm | 480 mm | 540 mm | Küçük ocak ve yıkıntı beslemesi |
| 800 mm | 640 mm | 720 mm | Orta ölçekli agrega ocağı |
| 1000 mm | 800 mm | 900 mm | Sert kaya, iri fragmantasyon |
| 1200 mm | 960 mm | 1080 mm | Yüksek tonajlı sabit tesis |
Tablodaki %80 sütunu bir hedef değil tavan değeridir. Yığındaki parçaların büyük çoğunluğu bu değerin belirgin şekilde altında kalmalı, tavana yalnız birkaç blok yaklaşmalıdır. Ölçü tek bir parçayla değil dağılımla düşünülür; tek bir 900 mm'lik blok bir vardiyayı, sürekli gelen 700 mm'lik bloklar ise bir ayı bozar.
Ağız genişliği ile çıkış ayarını karıştırmamak
Ağız genişliği besleme tarafındaki açıklıktır; çıkış ayarı ürün boyutunu belirleyen alt açıklıktır. İkisi farklı sorulara cevap verir. Ağız ocaktan gelenle, çıkış ayarı bir sonraki kademenin kabul edebileceği boyutla ilgilidir. Bir çeneli kırıcı sipariş edilirken bu iki ölçünün ayrı ayrı doğrulanması, devreye alma haftasında yaşanacak sürprizlerin yarısını ortadan kaldırır.
Patlatma tasarımı parça dağılımını nasıl kaydırır
Ortalama parça boyutu ile özgül şarj arasında ters yönlü bir ilişki vardır: birim kaya hacmine düşen patlayıcı enerjisi arttıkça ortalama boyut küçülür. Madencilikte kullanılan ampirik fragmantasyon modelleri bu ilişkiyi patlayıcı enerjisi, kaya faktörü ve patlatılan hacim üzerinden tahmin eder. Bu modeller yaklaşımdır ve dağılımın tam da tesisi ilgilendiren ucunda, iri blok bölgesinde en zayıf oldukları bilinir. Model çıktısı saha ölçümüyle kalibre edilmeden karar dayanağı yapılmamalıdır.
Pratik kaldıraç kolları şunlardır: dilim kalınlığı ve delik aralığı, delik çapı, gecikme düzeni, sıkılama boyu ve patlayıcı seçimi. Delme maliyetini düşürmek için aralık açıldığında ocak tarafında tasarruf görünür, aynı tasarruf kırıcı tarafında ikincil parçalama, düşük besleme debisi ve hızlanan çene plakası tüketimi olarak geri döner. Karar iki maliyetin toplamı üzerinden verilmelidir.
Süreksizlikler tasarımdan baskın çıkabilir
Kaya kütlesindeki tabakalanma, çatlak ve eklem aralığı çoğu zaman patlatma tasarımından daha belirleyicidir. Blok boyutunu doğal süreksizlik aralığı belirliyorsa, özgül şarjı artırmak yalnız titreşimi ve taş savrulmasını büyütür, iri blok oranını beklenen ölçüde düşürmez. Bu durumda doğru hamle patlatmayı zorlamak değil, besleme ve ön eleme donanımını mevcut blok boyutuna göre seçmektir.
Izgara aralığı: kırıcının önündeki ilk filtre
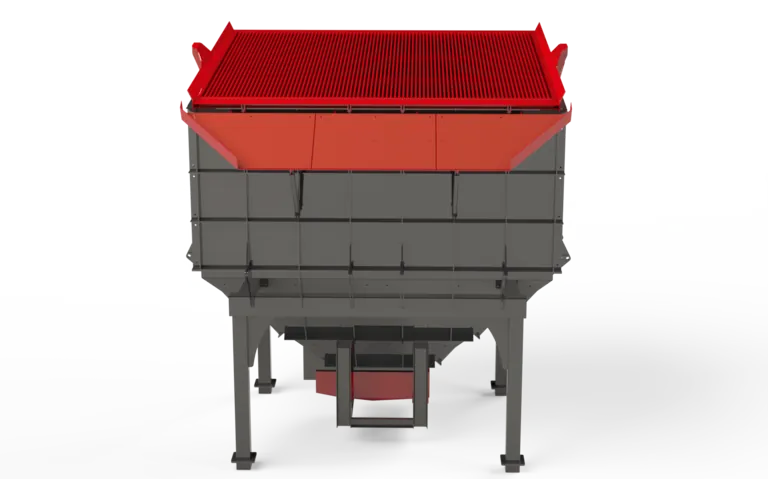
Besleyici üzerindeki ızgara bölümü, zaten ürün boyutuna ulaşmış malzemeyi kırma odasına sokmadan ayırır. Yaygın uygulama ızgara aralığını kırıcının çıkış ayarına eşit ya da ondan biraz küçük seçmektir. Aralık çıkış ayarından geniş tutulursa, kırılmasına gerek olmayan malzeme odaya girer; enerji, astar ömrü ve kapasite boşa harcanır. Sabit ızgaralar körlenmeye daha yatkındır, titreşimli besleyici üzerindeki ızgara aynı işi daha az tıkanmayla yapar.
Ön elemeyle ayrılan oran sahadan sahaya değişir ve kırıcının önündeki yükü doğrudan azaltır. Bu oran ölçülmeden tesis kapasitesi dürüstçe hesaplanamaz, çünkü besleyiciye dökülen ton ile odaya giren ton aynı sayı değildir.
Mobil tesislerde besleme sınırları
Aşağıdaki değerler seri ürünlerin katalog şartnamesinden alınmıştır ve ocak tarafında hedeflenecek üst parça boyutunu doğrudan belirler.
| Model | Maksimum besleme boyutu | Kapasite | Çıkış boyut ayarı |
|---|---|---|---|
| General 640 | 500 mm | 40-70 t/s | 0-100 mm |
| General 800 | 600 mm | 80-120 t/s | 0-100 mm |
| General 01 | 700 mm | 120-180 t/s | 0-100 mm |
| General 950 | 800 mm | 120-180 t/s | 0-100 mm |
| GNR-MC110 | 900 mm | 200-300 t/s | 0-100 mm |
| General 02 | 1000 mm | 180-250 t/s | 0-100 mm |
Tablo iki yönlü okunur. Ocakta düzenli olarak 800 mm üzerinde blok üretiliyorsa 500 mm sınırlı bir makine her vardiya tıkanır. Tersine yığın 400 mm altında kalıyorsa 1000 mm besleme kapasiteli bir makine gereğinden büyük seçilmiştir; bedeli hem yatırımda hem enerjide ödenir.
Sahada ölçüm: tahmini veriyle değiştirmek
Parça dağılımını ölçmenin yaygın yolu yığın fotoğraflarının görüntü analiziyle değerlendirilmesidir. Ölçekli bir referans nesneyle çekilen fotoğraflar, kepçe dolusu başına iri blok sayımıyla birlikte kullanıldığında yeterli bir tablo verir. Her patlatmadan sonra aynı yöntemin tekrarlanması, tek seferlik yüksek hassasiyetten daha değerlidir.
Kayda geçmesi gereken üç gösterge şunlardır: hidrolik kırıcının ikincil parçalamada geçirdiği süre, primer makinenin tıkanma kaynaklı duruş sayısı ve besleyici debisinin vardiya içindeki değişkenliği. Üçü birlikte kötüleşiyorsa sorun kırıcıda değil aynadadır. Bu bakışın tesis genelindeki karşılıkları maden mühendisliği başlığı altındaki diğer yazılarda ele alınıyor.
Karar sırası
Doğru sıralama şudur: hedef ürün gamı belirlenir, buna uygun çıkış ayarı seçilir, ızgara aralığı bu ayara göre kurulur, ağız genişliği ocakta gerçekçi olarak üretilebilen en iri bloğun en az 1,25 katı olacak biçimde seçilir ve patlatma tasarımı bu tavanı aşmayacak şekilde ayarlanır. Bu sıra izlendiğinde makine saatlerini tıkanıklık açmakla değil kaya kırmakla geçirir.
Sık sorulan sorular
İri blok oranı hangi seviyede sorun sayılır?
Mutlak bir eşik yoktur. Ölçüt, iri bloklar için harcanan hidrolik kırıcı süresi ile bu yüzden yaşanan primer duruş süresinin toplamıdır. Bu toplam vardiya planını bozmaya başladığında oran yüksektir.
Makineyi bir boy büyütmek iri blok sorununu çözer mi?
Tavan yükselir ama dağılım değişmez; darboğaz yerinde kalır, yatırım büyür. Ocak tarafı düzeltilmeden yapılan büyütme genellikle en pahalı çözümdür.
Özgül şarjı artırmak her zaman daha küçük parça verir mi?
Hayır. Blok boyutu doğal çatlak aralığıyla sınırlıysa ek enerji parça küçültmek yerine titreşim ve taş savrulması olarak dışarı çıkar.
Izgara aralığı çıkış ayarından küçük seçilirse ne olur?
Kırıcıya giden yük azalır, ancak ön elenen malzemenin tamamı ürün hattına gider. Elek alanının ve ince malzeme şartnamesinin bunu kaldırdığından emin olmak gerekir.
Teknik terimlerin açıklamaları: Terimler Sözlüğü