EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobil Kırıcılarda Tıkanma ve Aşırı Yüklenme Nasıl Önlenir?
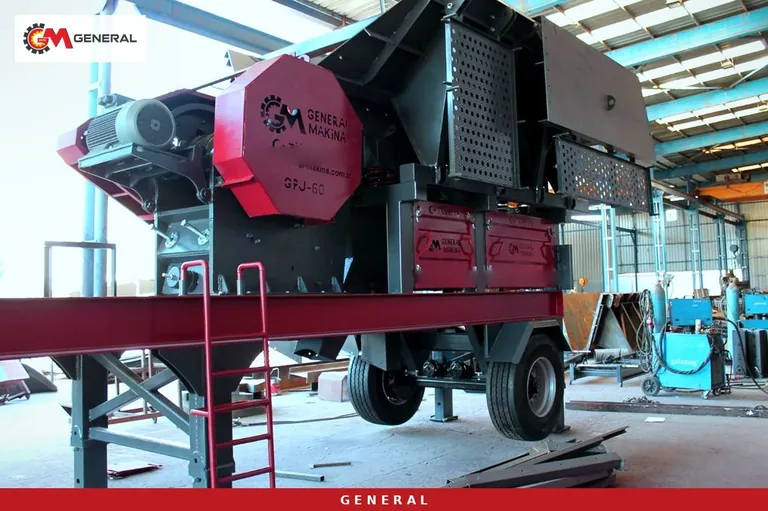
Mobil bir kırıcıda duruşların çoğu iki başlıkta raporlanır: "ağız tıkandı" ve "motor attı". Sahada bu ikisi ayrı arızalar gibi kaydedilir, oysa çoğu zaman aynı dengesizliğin iki ucudur: kırıcıya giren malzemenin boyutu, nemi ve ritmi, kırıcının o anki ayarı ve altındaki tahliyenin hızıyla uyuşmuyordur. Bu yazı, belirtiden kök nedene giden bir teşhis sırası kuruyor ve mobil ünitelerde hangi donanımın hangi sorunu gerçekten çözdüğünü model verileriyle gösteriyor.
Önce teşhis: tıkanma mı, aşırı yük mü?
Müdahaleyi doğru seçmek için olayı dört tipten birine yerleştirin. Her tipin belirtisi, nedeni ve kalıcı çözümü farklıdır; birini diğerinin ilacıyla tedavi etmek duruşu sadece erteler.
Köprüleşme
İki-üç iri blok çene ağzında kemer kurar, altından malzeme akmaz, motor boşta döner. Akım düşüktür. Sorun kırıcıda değil, beslenen blok boyutundadır.
Paketlenme
Nemli ince malzeme ve kil kırma odasında sıkışıp keke dönüşür. Akım hızla yükselir, kırıcı yavaşlar ve durur. Burada sorun boyut değil, kırıcıya girmemesi gereken ince fraksiyondur.
Ani aşırı yük
Kepçe bunkere tek seferde boşaltır, besleyici bu dalgayı olduğu gibi ağza iter. Akım kısa süre zirve yapar; sık tekrarlanırsa koruma devreye girer.
Tahliye kaynaklı dolma
Kırıcı altındaki bant yavaşlar, kayar ya da durur. Kırılmış ürün çıkamaz, oda alttan dolar ve kırıcı "tıkanmış" görünür. Kök neden kırıcıdan sonradır.
| Gözlem | Motor akımı | Olası kök neden | Kalıcı çözüm |
|---|---|---|---|
| Ağızda kemer kurmuş iri bloklar | Düşük | Besleme boyutu ünitenin kabulünü aşıyor | Ocakta blok kontrolü, doğru primer ünite |
| Odada sıkışmış çamurlu kek | Yükselip duruyor | İnce, toprak ve nem kırıcıya giriyor | Izgaralı by-pass; killi malzemede wobbler |
| Kısa, tekrarlayan akım zirveleri | Dalgalı | Kesikli, düzensiz besleme | Bunker seviyesi + besleyici hız kontrolü |
| Oda alttan dolu, bant ağır | Yüksek | Tahliye bandı veya elek darboğazı | Kilitlemeli sıralı çalıştırma, bant kontrolü |
İri blok ve köprüleşme: ünitenin kabul ettiği boyutla çalışmak
Köprüleşmenin ilacı kırıcıyı zorlamak değil, kırıcıya gönderilen bloğu sınırlamaktır. Her mobil ünitenin bir besleme kabulü vardır ve bu değer bir "en fazla" sınırıdır, hedef değil. Ağız ölçüsüne yakın bloklar sürekli geldiğinde kemer kurulması kaçınılmazdır; ayna patlatması ve yükleyici operatörünün iri bloğu ayırması bu yüzden kırıcı verimliliğinin parçasıdır.
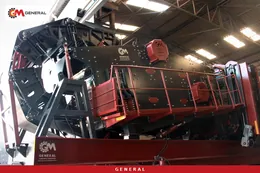
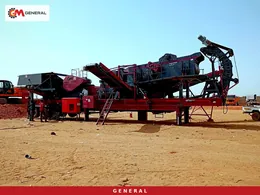
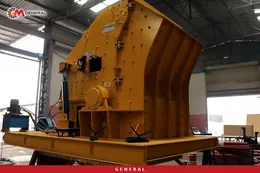
Seri bağlı ünitelerde aynı mantık kademeler arasında da geçerlidir. Örneğin GNR serisi mobil primer çeneli kırıcı 0-1100 mm besleme kabul eder ve 0-250 mm ürün verir; M-DMK serisi mobil sekonder darbeli kırıcı ise 0-350 mm besleme kabul eder. Primerin çıkışı sekonderin girişine sığar, zincir dengededir. Tüvenanı primeri atlayıp doğrudan sekondere vermek ise köprüleşmenin ve darbe aşınmasının en kısa yoludur. Kademe dizilimini kurarken mobil seyyar kırıcılar ailesindeki her ünitenin giriş ve çıkış aralığını yan yana yazın.
| Ünite / model | Besleme (mm) | Ürün (mm) | Kapasite (t/s) | Tıkanmaya karşı mekanizma |
|---|---|---|---|---|
| Mobil primer çeneli GNR 60 / GNR 90 / GNR 110 | 0-1100 | 0-250 | 20-80 / 70-180 / 180-300 | Zırhlı besleyici, frekans kontrollü vibromotor |
| Wobbler besleyicili mobil çeneli ünite | — | — | 250-450 | Kendini temizleyen wobbler ön ayırma |
| Mobil sekonder darbeli M-DMK 01 / 02 / 03 | 0-350 | 0-50 | 120-180 / 150-250 / 175-300 | Besleyici tablasında elek + by-pass konveyörü |
| Mobil ön elekli DMK | 0-100 | 0-30 | 40-300 | Entegre titreşimli ön elek |
İnce malzeme, toprak ve nem: paketlenmenin asıl kaynağı
Aşırı yüklenme şikâyetlerinin önemli bir kısmında kırıcı, zaten istenen boyutun altında olan malzemeyi tekrar kırmaya çalışır. Toprak ve ince taneler kırma odasında yastık gibi davranır, iri taşın kırılmasını zorlaştırır ve nemle birleşince kek bağlar. Çözüm, bu fraksiyonu kırıcıya hiç sokmamaktır.
Izgaralı (grizzly) besleyicilerde tekne sonundaki ızgara bölümü bu işi yapar: ince ve topraklı kısım çubuklar arasından düşüp kırıcıyı atlar, iri kaya ağza gider. Ürün sayfasındaki seçim kuralı nettir: kuru ve aşındırıcı malzemede ızgaralı besleyici yeterlidir. Ancak yüksek nemli, yapışkan ve killi malzemede sabit ızgara körleşir; çubuk araları dolar, by-pass çalışmaz ve bütün yük yeniden kırıcıya biner. Bu noktada çözüm ızgara aralığını büyütmek değil, ayırma prensibini değiştirmektir.
Wobbler besleyici titreşim yerine senkron dönen eliptik diskli millerle çalışır. Diskler sürekli döndüğü için aralar kendini temizler; çamurlu ince kısım aşağı elenirken iri taş kırıcıya taşınır. GWB1136 modelinde genişlik 1100 mm, uzunluk 3600 mm ve motor gücü 18,5 kW'tır; tahrik motor-redüktör-zincir düzenindedir. Mobil tarafta wobbler besleyicili çeneli ünite 250-450 t/s kapasite aralığında, killi ocaklarda primer kademe olarak kullanılır. Besleyici tiplerinin tamamını besleyiciler kategorisinde karşılaştırabilirsiniz.
Sekonder kademede aynı ilke daha küçük ölçekte uygulanır. M-DMK serisinde besleyici tablasındaki elek topraklı ince malzemeyi ayırıp by-pass konveyörüyle stoka gönderir; mobil ön elekli DMK'da ise entegre titreşimli ön elek hazır boyuttaki malzemeyi kırıcıdan geçirmez.
Besleme ritmi ve otomasyon: aşırı yükü olmadan önce yakalamak
Çeneli kırıcı, ağzı sürekli dolu tutan düzenli bir beslemeyi (choke feed) sever; bu rejim kırıcı verimini ve tane şeklini iyileştirir. Sorun, yükleyicinin döngüsüyle gelen kesikli beslemedir: bunker boşalır, ardından tek kepçe dolusu malzeme ağza dalga hâlinde iner. Bunkeri belirli bir seviyenin altına düşürmemek ve besleyici hızını kırıcının yüküne göre ayarlamak bu dalgayı sönümler. GNR serisi mobil primer çeneli ünitede frekans kontrollü vibromotor standarttır; yani besleme hızı sabit değil, ayarlanabilir bir parametredir.
Ayarı her seferinde elle yapmak yerine bu döngüyü otomasyona bırakmak en güvenilir yoldur. Otomasyon ve kontrol sistemi ürün açıklamasında üç işlev doğrudan tıkanma ve aşırı yükle ilgilidir:
- Akıma bağlı besleme: Kırıcı akımı eşiğe yaklaştığında besleyici hızı otomatik düşer, akım normale dönünce besleme yeniden artar. Kırıcı durmaz, sadece nefes alır.
- Sıralı çalıştırma: Ekipmanlar malzeme akışının tersine, stok sahasından besleyiciye doğru devreye girer. Böylece kırıcı, altındaki bant dönmeden yük almaz.
- Kilitleme: Bir ekipman durduğunda üstündeki tüm kademeler otomatik durur; dolu bant üzerinde kalkış ve konveyör tıkanması önlenir.
Bir de kayıt tarafı var: alarm geçmişi ve duruş süreleri saklandığında "motor attı" kayıtlarının hangi saatte, hangi yükleyici döngüsünde ve hangi malzeme partisinde yoğunlaştığı görülür. Kök neden analizi tahminden veriye geçer.
Kırıcıdan sonrası: tahliye, elek ve ayar
Kırıcının "tıkandığı" olayların bir bölümünde kırıcı masumdur. Altındaki bant gergin değilse, rulo kilitlenmişse veya bant üzerinde malzeme birikmişse ürün çıkamaz ve oda alttan dolar. Vardiya başında tahliye bandının boşta ve yükte dönüşünü görmek, kırıcı ayarına dokunmadan önce yapılacak ilk kontroldür.
Sabit veya karma hatlarda sekonder kırıcının önüne konan ızgaralı elek de aynı yükü hafifletir. Izgaralı elek iki tiptir: G tipi besleyici ile primer arasına konur, M tipi sekonder öncesinde primer ürünündeki inceyi by-pass eder. Örneğin ELKG-1230 modelinde elek ölçüsü 1200×3000 mm ve motor gücü 10,2 kW, ELKM-1435 modelinde 1400×3500 mm ve 15 kW'tır. Izgaralar mangan ostenitik döküm olup aralığı ayarlanabilir; bu da by-pass boyutunu malzemeye göre seçmeyi sağlar.
Ayar konusunda tek kural: aşınma ayarı kaydırır. Çene plakası veya darbe paleti aşındıkça kırıcı kâğıt üzerindeki ayarla çalışmaz; oda içindeki kalış süresi ve ürün dağılımı değişir. Ayarı ölçüm defterine yazın ve aşınma parçası değişimini duruş beklemeden planlayın. Bu konuyu M-DMK sekonder darbeli kırıcı gibi palet değişimi sık olan ünitelerde ayrıca takip edin.
Vardiya kontrol listesi: tıkanmayı başlamadan durdurmak
- Tahliye bandını boşta ve yükte dönerken izleyin; kayma, rulo sesi ve bant üzerinde birikme var mı?
- Kırıcı ayarını ölçün ve deftere yazın; bir önceki vardiyayla farkı not edin.
- Izgara veya ön elek aralarında kil birikmesi ve çubuk arası dolma olup olmadığına bakın.
- Besleme malzemesinin nemini gözle değerlendirin; yağmur sonrası ilk saatlerde besleyici hızını düşük başlatın.
- Bunker seviyesini sabit tutacak yükleyici döngüsünü operatörle konuşun; tek seferde boşaltmayı yasaklayın.
- Ağız ölçüsüne yakın iri blokları ocakta ayırtın; kemer kurmuş bloğu kırıcı çalışırken elle müdahaleyle çıkarmaya çalışmayın.
- Otomasyon alarm kaydını vardiya sonunda okuyun; aynı alarm tekrarlıyorsa kök nedeni kayda geçirin.
Köprüleşmiş bir bloğa müdahale gerekiyorsa enerji kesilmeli ve etiketle-kilitle uygulaması yapılmalıdır; otomasyon sisteminde acil durdurma ve güvenlik devresi, komutlardan bağımsız olarak ekipmanı durdurur.
Sık sorulan sorular
Killi malzemede ızgara aralığını büyütmek tıkanmayı çözer mi?
Geçici olarak rahatlatır ama sorunu taşır: daha büyük taneler by-pass'a kaçar ve kil yine çubuklara yapışır. Kalıcı çözüm, kendini temizleyen dönen millerle çalışan wobbler besleyicidir.
Aşırı yüklenmeyi önlemek için kırıcı ayarını açmak doğru mu?
Ayarı açmak akımı düşürür ama ürün boyutunu büyütür ve yükü sonraki kademeye kaydırır. Önce ince malzemeyi by-pass etmek ve beslemeyi düzenlemek gerekir; ayar ürün hedefine göre seçilir.
Mobil sekonder kırıcıya tüvenan beslenebilir mi?
Hayır. M-DMK serisi 0-350 mm besleme kabul eder; tüvenan bu sınırı aşar. Önce GNR serisi gibi bir primer ünite malzemeyi 0-250 mm'ye indirmelidir.
Mevcut mobil hatta otomasyon eklenebilir mi?
Kapsam, hattaki motor kontrol düzenine ve sensörlere bağlıdır. Hattın listesini paylaşırsanız hangi kilitleme ve besleme kontrolünün uygulanabileceği proje bazında değerlendirilir.
Sonuç
Tıkanma ve aşırı yüklenme, kırıcıyı zorlayarak değil, kırıcıya giden ve kırıcıdan çıkan akışı düzenleyerek önlenir: iri bloğu ocakta durdurun, ince ve killi kısmı by-pass edin, beslemeyi akıma bağlayın ve tahliyeyi kırıcıdan önce kontrol edin. Malzemenizin nemi, kil oranı ve hedef ürün boyutuna göre doğru besleyici ve kademe dizilimini birlikte belirlemek için bizimle iletişime geçin ve teklif isteyin.
Teknik terimlerin açıklamaları: Terimler Sözlüğü