EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Manto ve Konkav: Kavite Tipleri ve Değişim
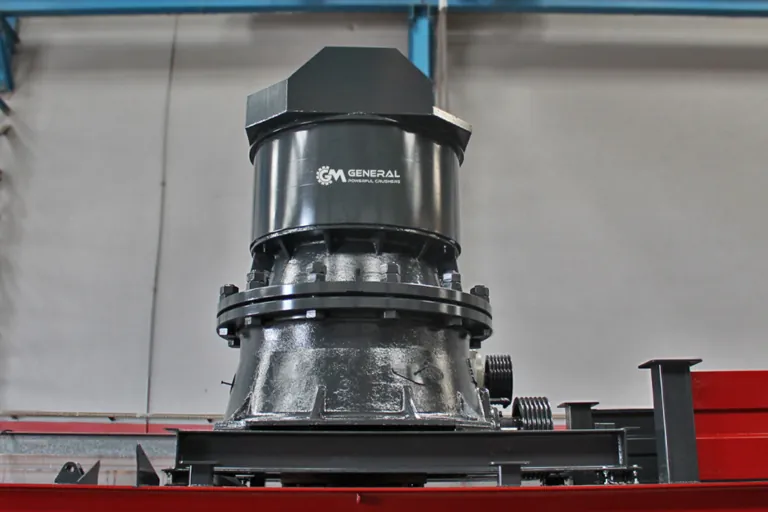
Manto (hareketli konik başlık üzerinde) ve konkav (sabit çanak içinde) konik kırıcının kırma odasını oluşturur. Besleme, başlık salınırken bu iki manganlı çelik astar arasında sıkıştırılır — ürün eğrisini oda geometrisi belirler.
Kavite tipleri: profil neden önemli
Astarlar kaba, orta ve ince kavite profilleriyle üretilir. Kaba kavite daha iri besleme kabul eder ama daha iri ürün verir; ince kavite ön elemeli ve küçük besleme ister, daha çok ince ve daha iyi kübiklik üretir. Profil seçimi bir proses kararıdır: gerçek besleme üst boyutuna ve hedef fraksiyona göre seçilir.
Malzeme ve aşınma davranışı
Manto ve konkav çalıştıkça sertleşen ostenitik manganlı çelikten dökülür; granit gibi aşındırıcı kayaçta yüksek manganlı sınıflar kullanılır. Çift birlikte aşınır — yalnız birini değiştirmek odayı çarpık bırakır. Takımın dolduğunun işaretleri: aynı ayarda düşen kapasite, aynı CSS'te irileşen ürün, astar kalınlığının sırt dolgusuna inmesi.
Montaj notları
Sırt dolgusu (backing) ve doğru başlık/çanak oturması kritiktir: gevşek astar hızla çatlar. Astar değişiminden sonra yeni profil otururken kırıcıyı düşük beslemeyle çalıştırın ve CSS'i yeniden kontrol edin.
Uyumlu kırıcılar
Manto ve konkavlar General Makina sekonder/tersiyer konik kırıcılar için kaba ve ince kavite seçenekleriyle tedarik edilir — yedek parçalara bakın, teklifte makine modelini belirtin.
Saha örneği: 150 t/s Mobil Çeneli ve Konik Kırma Eleme Tesisi - Rusya projesinde konik kırıcı sekonder aşamada görev yapıyor.
Teknik terimlerin açıklamaları: Terimler Sözlüğü