EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Tedarikçi fabrika denetimi ve sevk öncesi muayene
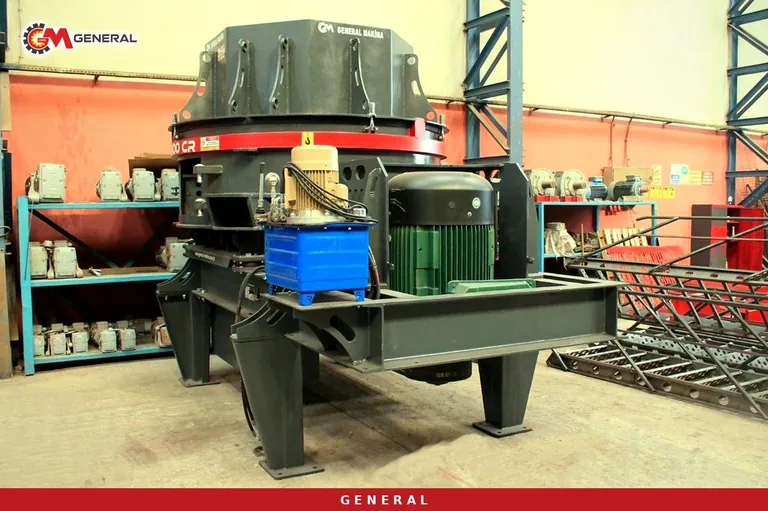
Uzaktan yapılan bir makine alımında en pahalı sürpriz, malın limanda değil sahada açılmasıyla ortaya çıkar. Tedarikçi fabrika denetimi ve sevk öncesi muayene bu sürprizi üretimin ortasına, hâlâ düzeltmenin mümkün olduğu ana taşır. İki iş birbirine karıştırılır ama farklıdır: biri üreticinin nasıl çalıştığına, diğeri kutuya konan makinenin ne olduğuna bakar.
Denetim sistemi, muayene ürünü sınar
Fabrika denetimi ikinci taraf denetimidir: alıcı, tedarikçinin süreçlerini kendi sözleşmesi açısından inceler. Kapsamı imalat akışı, ölçüm cihazlarının kalibrasyonu, malzeme izlenebilirliği, taşeron kullanımı, uygunsuz ürünün nasıl ayrıldığı ve düzeltici faaliyetlerin kaydıdır. Muayene ise tek bir ürünün belirli özelliklerinin ölçülmesidir. Denetim iyi çıktı diye muayene atlanmaz; muayene temiz çıktı diye de bir sonraki siparişte denetim gereksiz olmaz.
Fabrika ziyaretinde gerçekten bakılacak yerler
Sergilenen bitmiş makineler bir şey anlatmaz; anlatan yerler ara üretim alanlarıdır. Levhaların kesildiği ve şasenin kaynaklandığı bölümde kaynak sırası ve çarpılma önlemleri görülür. Kumlama ve boya alanında yüzey hazırlığının nasıl yapıldığı ve boyanın hangi koşulda kurutulduğu anlaşılır. Montaj hattında ise kritik olan tek soru vardır: hangi bileşen nereden geliyor ve bunun kaydı var mı? İzlenebilirlik yoksa, bir yıl sonra kırılan bir mile hangi çelikten yapıldığı sorulduğunda cevap alınamaz.
General Makina tarafında üretim akışının nasıl kurulduğu nasıl çalışıyoruz sayfasında anlatılıyor; ziyaret öncesi bu tür bir akış tarifini okumak, sorulacak soruları keskinleştirir.
Ölçülebilir iki kalem: kaynak ve boya
Kaynak, gözle muayene yöntemiyle ve yeterli aydınlatma altında incelenir; kabul edilebilir kusur sınırları ise sözleşmede seçilen kalite seviyesine bağlıdır. Bu seviye üç kademeli bir ölçekle tanımlanır ve hangi kademenin geçerli olduğunu standart değil, siparişi veren taraf belirler. Şartnamede seviye yazmıyorsa muayene sırasında tartışma çıkması kaçınılmazdır.
Boyada ölçülen büyüklük kuru film kalınlığıdır. Kumlanmış çelik gibi pürüzlü yüzeylerde ölçüm, yüzeyin tepe ve çukurları nedeniyle sapma verdiği için örnekleme ve değerlendirme kuralları ayrıca tanımlanmıştır. Alıcının isteyeceği kanıt tek bir okuma değil, ölçüm noktalarının listesi ve cihazın kalibrasyon kaydıdır.
Etiket okuma alışkanlığı
Teklifte marka yazan bileşenlerin gerçekten o marka olup olmadığı yalnız etiketten anlaşılır. Ana motorların, redüktörlerin ve büyük rulmanların seri numaraları fotoğraflanır ve sipariş belgesiyle karşılaştırılır. Bu, güvensizlik değil olağan bir kabul adımıdır; ayrıca sahada arıza çıktığında garanti sürecini kısaltır.
Boşta çalıştırma testi
Sevkten önce yapılabilecek en değerli test, makinenin fabrikada yüksüz çalıştırılmasıdır. Kaydedilmesi gerekenler bellidir: dönüş yönü, anormal ses, yatak sıcaklıklarının seyri, çekilen akım ve titreşim davranışı. Bu test malzemeyle yapılan bir kapasite testinin yerine geçmez, ama montaj hatalarının büyük bölümünü sahaya gitmeden ortaya çıkarır.
| Kontrol maddesi | Yöntem / referans | İstenecek kanıt | Kabul ölçütü |
|---|---|---|---|
| Taşıyıcı kaynaklar | Gözle muayene (ISO 17637), yeterli aydınlatma ve erişim | Muayene raporu ve kaynakçı sertifikaları | Sözleşmede seçilen ISO 5817 kalite seviyesine uygunluk |
| Boya kalınlığı | Kuru film kalınlığı ölçümü (ISO 2808), pürüzlü yüzeyde ISO 19840 kuralları | Ölçüm noktalarının listesi ve cihaz kalibrasyon kaydı | Şartnamedeki sistem ve nominal kalınlık sağlanmış |
| Satın alınan bileşenler | Etiket ve seri numarası karşılaştırması | Motor, redüktör ve rulmanların fotoğraflı seri numaraları | Teklifte yazan marka ve tip ile birebir aynı |
| Boşta çalıştırma | Belirlenen sürede yüksüz çalıştırma | Titreşim, sıcaklık ve akım kayıtları ile video | Anormal ses yok, değerler sözleşmedeki sınırların içinde |
| Hidrolik ve yağlama | Sızdırmazlık kontrolü ve basınç okuması | Devreye alma formu | Kaçak yok, basınçlar tasarım değerinde |
| Yedek parça partileri | Örnekleme ile muayene (ISO 2859-1) | Parti büyüklüğü, örnek sayısı ve kabul sayısı | Seçilen kabul kalite sınırının içinde |
Rapor: fotoğraf, ölçüm, imza
Muayene raporu bir izlenim yazısı değildir. Her madde için ölçülen değer, ölçümü yapan kişi, tarih ve fotoğraf bulunmalıdır. Uygunsuzluklar ayrı bir listede toplanır ve her biri için düzeltme yöntemi, sorumlusu ve tarihi yazılır. Sevkin bu listenin kapatılmasına bağlanacağı ise sözleşmede önceden belirtilmelidir; muayene bittikten sonra pazarlık yapmak alıcının en zayıf olduğu andır.
Tedarikçi fabrika denetimi ve sevk öncesi muayene takvimi
Denetim ve muayene tarihlerinin üretim kilometre taşlarına bağlanması, tek bir sevk öncesi ziyaretten daha etkilidir. Şase kaynağı bittiğinde bir ara kontrol, boya öncesi yüzey hazırlığında ikinci bir kontrol ve montaj tamamlandığında son muayene, hataların hâlâ ucuz olduğu anlarda yakalanmasını sağlar. Boya yapıldıktan sonra bulunan bir kaynak kusuru, yalnız kaynağın değil boyanın da yeniden yapılması demektir.
Sık sorulan sorular
Fabrikaya gidemiyorsak ne yapılır?
Muayene bağımsız bir kuruluşa yaptırılabilir. Bu durumda kontrol listesinin, ölçüm yöntemlerinin ve kabul ölçütlerinin alıcı tarafından yazılması gerekir; aksi halde gelen rapor genel bir gözlem metnine dönüşür.
Yedek parça partileri de tek tek mi muayene edilir?
Hayır. Çok sayıda aynı parçadan oluşan partilerde örnekleme yöntemi kullanılır; parti büyüklüğüne göre örnek sayısı ve kabul sayısı belirlenir.
Muayenede uygunsuzluk çıkarsa sevk durdurulmalı mı?
Uygunsuzluğun sahada giderilebilir olup olmadığına bakılır. Kaynak ve boya gibi kalemler fabrikada düzeltilir; sahada düzeltilmesi hem pahalı hem de çoğu zaman eksik olur.
Denetim ve muayene, teklif aşamasında yazılan kabul kriterlerinin sahadaki karşılığıdır; satın alma ve tedarik bölümündeki diğer yazılar şartname ve sözleşme tarafını ele alıyor.
Teknik terimlerin açıklamaları: Terimler Sözlüğü