EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Auditoría de proveedor e inspección previa al embarque
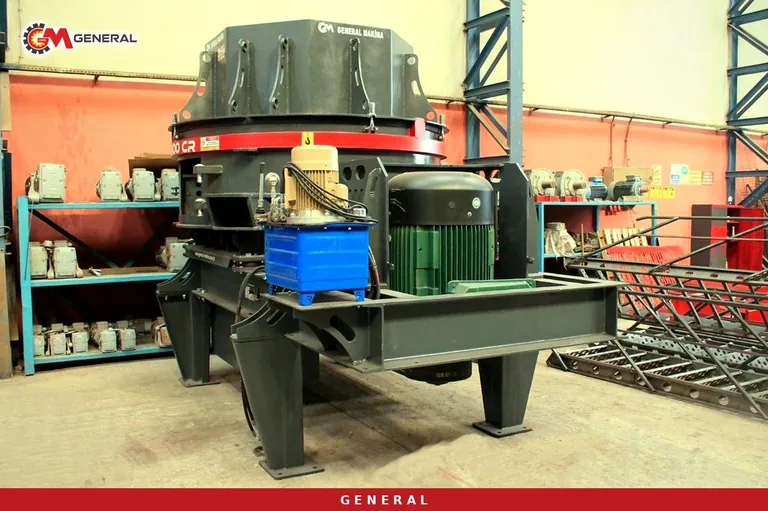
En una máquina comprada a distancia la sorpresa cara aparece al abrir las cajas en obra, no en el puerto. La auditoría de proveedor e inspección previa al embarque trasladan esa sorpresa al centro de la fabricación, cuando todavía cabe corregir. Ambas actuaciones se confunden a menudo aunque responden a preguntas distintas: una mira cómo trabaja el fabricante y otra qué entra realmente en la caja.
La auditoría examina el sistema y la inspección el producto
La auditoría de fábrica es una auditoría de segunda parte: el comprador revisa los procesos del proveedor frente a su propio contrato. El alcance abarca el flujo de fabricación, la calibración de los equipos de medida, la trazabilidad del material, el uso de subcontratistas, cómo se separa el producto no conforme y si se registran las acciones correctivas. La inspección, en cambio, mide características definidas de un producto concreto. Una auditoría limpia no evita la inspección, y una inspección limpia no hace prescindible la auditoría en el siguiente pedido.
Qué mirar de verdad durante la visita
Las máquinas terminadas en exposición dicen poco. Las zonas reveladoras son las intermedias. En el corte de chapa y la soldadura del bastidor se ve la secuencia de cordones y las medidas contra la deformación. En granallado y pintura se entiende cómo se prepara la superficie y en qué condiciones cura el recubrimiento. En montaje queda una pregunta decisiva: de dónde viene cada componente y si eso queda registrado. Sin trazabilidad nadie podrá decir un año después de qué acero era un eje roto.
Cómo está organizado el flujo productivo en General Makina se explica en la página cómo trabajamos; leer una descripción así antes de la visita afina las preguntas.
Dos partidas medibles: soldadura y pintura
Las soldaduras se examinan visualmente, con iluminación y acceso suficientes, mientras que los límites de imperfección admisible dependen del nivel de calidad fijado en el contrato. Esa escala tiene tres niveles y quien elige el aplicable es el comprador, no la norma. Si el pliego calla al respecto, la discusión durante la inspección está garantizada.
En pintura la magnitud medida es el espesor de película seca. Sobre superficies rugosas como el acero granallado, crestas y valles distorsionan las lecturas aisladas, por lo que el muestreo y la evaluación se regulan aparte. Lo que debe pedirse no es una lectura suelta sino la lista de puntos de medición junto al certificado de calibración del medidor.
La costumbre de leer placas
Solo la placa de características confirma si los componentes ofertados son realmente los instalados. Los números de serie de motores principales, reductores y rodamientos grandes se fotografían y se contrastan con los documentos de pedido. No es desconfianza sino un paso de recepción habitual, y acorta la gestión de garantía cuando algo falla en obra.
La marcha en vacío
El ensayo más valioso antes del embarque es hacer girar la máquina sin carga en fábrica. Lo que hay que registrar está claro: sentido de giro, ruidos anómalos, evolución de temperaturas en apoyos, intensidad absorbida y comportamiento vibratorio. No sustituye a un ensayo de capacidad con material real, pero descubre la mayoría de los errores de montaje antes del transporte.
| Punto de control | Método / referencia | Evidencia solicitada | Criterio de aceptación |
|---|---|---|---|
| Soldaduras estructurales | Inspección visual según ISO 17637 con iluminación y acceso suficientes | Informe de inspección y cualificaciones de soldadores | Cumplimiento del nivel de calidad ISO 5817 fijado en el contrato |
| Espesor de pintura | Espesor de película seca según ISO 2808 y reglas ISO 19840 en superficies rugosas | Lista de puntos de medición y certificado de calibración del equipo | Sistema y espesor nominal especificados alcanzados |
| Componentes comprados | Comparación de placas y números de serie | Fotografías de números de serie de motores, reductores y rodamientos grandes | Idénticos a la marca y tipo indicados en la oferta |
| Marcha en vacío | Funcionamiento sin carga durante el tiempo acordado | Registros de vibración, temperatura y corriente, además de vídeo | Sin ruidos anómalos y valores dentro de los límites contractuales |
| Hidráulica y engrase | Comprobación de estanqueidad y lectura de presión | Ficha de puesta en marcha | Sin fugas y presiones en los valores de diseño |
| Lotes de repuestos | Inspección por muestreo según ISO 2859-1 | Tamaño de lote, tamaño de muestra y número de aceptación | Dentro del límite de calidad aceptable elegido |
El informe: fotos, mediciones, firma
Un informe de inspección no es una crónica de viaje. Cada partida lleva el valor medido, el nombre de quien midió, la fecha y una fotografía. Las no conformidades van en una lista aparte, cada una con método de corrección, responsable y plazo. Que el embarque dependa del cierre de esa lista debe quedar en el contrato de antemano: después de la inspección el comprador negocia desde la posición más débil.
Programar la auditoría de proveedor e inspección previa al embarque
Atar los controles a hitos funciona mejor que una única visita antes del embarque. Un control intermedio al terminar la soldadura del bastidor, otro en la preparación de superficie antes de pintar y la inspección final con el montaje concluido atrapan defectos mientras aún son baratos. Un defecto de soldadura hallado tras la pintura obliga a rehacer soldadura y recubrimiento.
Preguntas frecuentes
¿Y si no podemos viajar a la fábrica?
La inspección puede encargarse a un organismo independiente. En ese caso la lista de control, los métodos de medida y los criterios de aceptación los redacta el comprador; de lo contrario el informe vuelve como una observación genérica.
¿Los lotes de repuestos se inspeccionan pieza a pieza?
No. Los lotes de muchas piezas iguales se tratan por muestreo; el tamaño de muestra y el número de aceptación derivan del tamaño del lote.
¿Debe detenerse el embarque ante una no conformidad?
Depende de si el defecto puede corregirse en obra. Soldadura y pintura se rehacen en fábrica, porque repararlas en campo resulta caro y casi siempre incompleto.
Auditoría e inspección son la forma física de los criterios escritos en la fase de oferta; los demás artículos de compras y suministro tratan el pliego y el contrato.
Definiciones de términos técnicos: Glosario