EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Аудит завода поставщика и инспекция перед отгрузкой
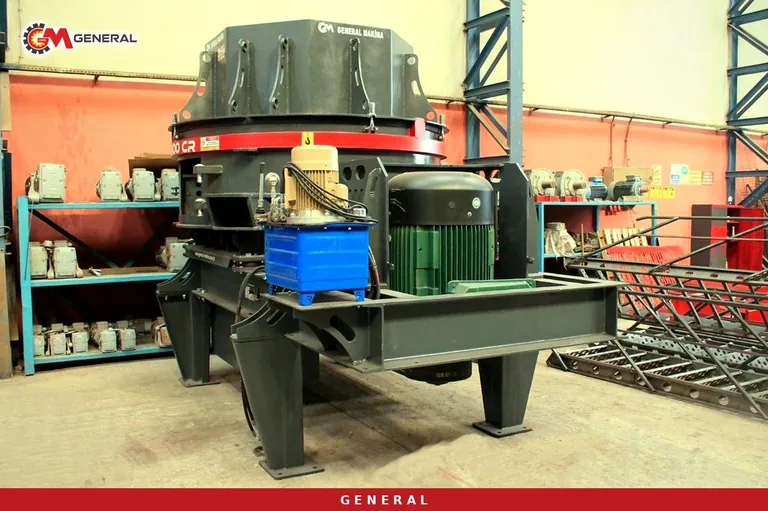
При покупке машины на расстоянии дорогая неожиданность возникает не в порту, а при вскрытии ящиков на площадке. Аудит завода поставщика и инспекция перед отгрузкой переносят эту неожиданность в середину производства, пока исправление ещё возможно. Обе процедуры регулярно путают, хотя они отвечают на разные вопросы: одна — как работает изготовитель, другая — что именно кладут в ящик.
Аудит проверяет систему, инспекция — изделие
Заводской аудит относится к аудитам второй стороны: покупатель рассматривает процессы поставщика применительно к собственному договору. В охват входят маршрут изготовления, поверка средств измерений, прослеживаемость материалов, привлечение субподрядчиков, порядок изоляции несоответствующей продукции и записи корректирующих действий. Инспекция же измеряет заданные характеристики конкретного изделия. Хороший аудит не отменяет инспекции, а чистая инспекция не делает аудит лишним при следующем заказе.
На что действительно смотреть при визите
Выставленные готовые машины говорят мало. Показательны промежуточные участки. На раскрое листа и сварке рамы видны последовательность швов и меры против коробления. В дробеструйном и окрасочном отделении становится ясно, как готовят поверхность и в каких условиях сохнет покрытие. На сборке остаётся один решающий вопрос: откуда пришёл каждый компонент и записано ли это. Без прослеживаемости через год невозможно ответить, из какой стали сделан сломавшийся вал.
Как выстроен производственный поток у General Makina, изложено на странице как мы работаем; чтение такого описания перед визитом делает вопросы точнее.
Два измеримых пункта: швы и окраска
Швы осматривают визуально при достаточном освещении и доступе, а пределы допустимых несплошностей зависят от уровня качества, названного в договоре. Шкала имеет три уровня, и выбирает его заказчик, а не стандарт. Если в техническом задании уровень не указан, спор во время инспекции неизбежен.
В окраске измеряемая величина — толщина сухой плёнки. На шероховатых поверхностях вроде дробеструйной стали выступы и впадины искажают отдельные показания, поэтому правила отбора и оценки установлены отдельно. Покупателю следует требовать не одно показание, а перечень точек измерения вместе со свидетельством о поверке прибора.
Привычка читать шильдики
Действительно ли установлены заявленные марки, показывает только шильдик. Серийные номера главных двигателей, редукторов и крупных подшипников фотографируют и сверяют с документами заказа. Это не недоверие, а обычный приёмочный шаг, к тому же ускоряющий гарантийное обращение при отказе на площадке.
Обкатка без нагрузки
Самое ценное испытание до отгрузки — прогон машины вхолостую на заводе. Записывать нужно определённый набор: направление вращения, посторонние шумы, ход температур подшипниковых узлов, потребляемый ток и характер вибрации. Испытание на производительность с реальным материалом оно не заменяет, но выявляет большинство ошибок сборки до перевозки.
| Пункт контроля | Метод / ссылка | Требуемое доказательство | Критерий приёмки |
|---|---|---|---|
| Несущие сварные швы | Визуальный контроль по ISO 17637 при достаточном освещении и доступе | Протокол контроля и аттестации сварщиков | Соответствие уровню качества ISO 5817, указанному в договоре |
| Толщина покрытия | Толщина сухой плёнки по ISO 2808, на шероховатых поверхностях по ISO 19840 | Перечень точек измерения и свидетельство о поверке прибора | Заданная система и номинальная толщина достигнуты |
| Покупные компоненты | Сверка шильдиков и серийных номеров | Фотографии серийных номеров двигателей, редукторов и крупных подшипников | Полное совпадение с маркой и типом из предложения |
| Обкатка вхолостую | Работа без нагрузки в согласованное время | Записи вибрации, температуры и тока, а также видео | Посторонних шумов нет, значения в договорных пределах |
| Гидравлика и смазка | Проверка герметичности и снятие давления | Пусконаладочный формуляр | Течей нет, давления на проектных значениях |
| Партии запчастей | Выборочный контроль по ISO 2859-1 | Объём партии, объём выборки и приёмочное число | В пределах выбранного приёмочного уровня качества |
Отчёт: фотографии, измерения, подпись
Отчёт об инспекции не является путевым впечатлением. По каждому пункту приводят измеренное значение, фамилию измерявшего, дату и фотографию. Несоответствия сводят в отдельный список, где для каждого указаны способ устранения, ответственный и срок. Зависит ли отгрузка от закрытия этого списка, должно быть оговорено в договоре заранее: после инспекции переговорная позиция покупателя самая слабая.
Аудит завода поставщика и инспекция перед отгрузкой: календарь проверок
Привязка проверок к производственным вехам работает лучше единственного визита перед отгрузкой. Промежуточный контроль после сварки рамы, второй — при подготовке поверхности до окраски, и окончательная инспекция по завершении сборки ловят дефекты, пока они дёшевы. Дефект шва, найденный после окраски, означает переделку и шва, и покрытия.
Частые вопросы
Что делать, если поездка невозможна?
Инспекцию можно поручить независимой организации. Тогда контрольный лист, методы измерений и критерии приёмки пишет покупатель, иначе вернётся общий описательный отчёт.
Партии запчастей проверяют поштучно?
Нет. Партии из множества одинаковых деталей проверяют выборочно; объём выборки и приёмочное число следуют из объёма партии.
Нужно ли останавливать отгрузку при несоответствии?
Смотрят, устранимо ли оно на площадке. Дефекты швов и покрытия исправляют на заводе, поскольку ремонт в поле дорог и обычно неполон.
Аудит и инспекция — материальное воплощение критериев, записанных ещё на этапе предложения; другие материалы раздела закупки и поставки посвящены техническому заданию и договору.
Определения технических терминов: Глоссарий