EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Audit fournisseur et inspection avant expédition
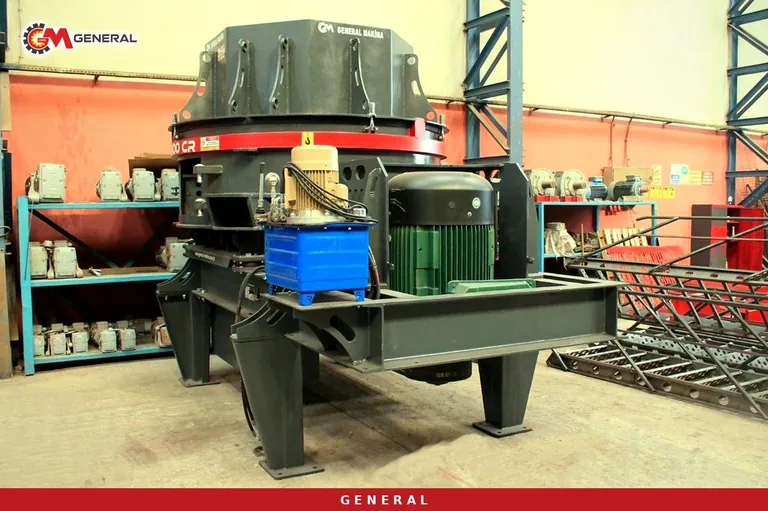
Sur une machine achetée à distance, la mauvaise surprise coûteuse survient à l'ouverture des caisses sur le chantier, pas au port. L'audit fournisseur et inspection avant expédition ramènent cette surprise au milieu de la fabrication, quand la correction reste possible. Les deux démarches sont souvent confondues alors qu'elles répondent à des questions différentes : l'une porte sur la manière dont le fabricant travaille, l'autre sur ce qui entre réellement dans la caisse.
L'audit éprouve le système, l'inspection éprouve le produit
L'audit d'usine est un audit de seconde partie : l'acheteur examine les processus du fournisseur au regard de son propre contrat. Le périmètre couvre le flux de fabrication, l'étalonnage des moyens de mesure, la traçabilité matière, le recours à la sous-traitance, l'isolement des produits non conformes et l'enregistrement des actions correctives. L'inspection, elle, mesure des caractéristiques définies sur un produit précis. Un bon audit ne dispense pas de l'inspection, et une inspection propre ne rend pas l'audit inutile à la commande suivante.
Ce qu'il faut vraiment regarder lors de la visite
Les machines finies exposées n'apprennent presque rien. Les zones parlantes sont intermédiaires. Au découpage des tôles et au soudage des châssis, on voit l'ordre des passes et les dispositions prises contre la déformation. Au grenaillage et à la peinture, on comprend comment la surface est préparée et dans quelles conditions le revêtement sèche. À l'assemblage, une seule question compte : d'où vient chaque composant et est-ce consigné ? Sans traçabilité, personne ne saura un an plus tard de quel acier était fait un arbre rompu.
La façon dont le flux de production est organisé chez General Makina figure sur la page comment nous travaillons ; lire ce type de description avant une visite affûte les questions.
Deux postes mesurables : soudure et peinture
Les soudures s'examinent visuellement, avec un éclairage et un accès suffisants, tandis que les limites d'imperfection admissibles dépendent du niveau de qualité retenu au contrat. Cette échelle comporte trois niveaux et c'est le donneur d'ordre, non la norme, qui choisit celui qui s'applique. Si le cahier des charges reste muet, la discussion pendant l'inspection est assurée.
Pour la peinture, la grandeur mesurée est l'épaisseur du film sec. Sur les surfaces rugueuses telles que l'acier grenaillé, crêtes et creux faussent les lectures isolées, d'où des règles distinctes d'échantillonnage et d'évaluation. L'acheteur ne demande donc pas une lecture unique mais la liste des points de mesure et le certificat d'étalonnage de l'appareil.
L'habitude de lire les plaques
Seule la plaque signalétique permet de vérifier que les marques annoncées sont bien installées. Les numéros de série des moteurs principaux, des réducteurs et des gros roulements sont photographiés puis confrontés aux documents de commande. Ce n'est pas de la défiance mais une étape de réception ordinaire, qui raccourcit la garantie en cas de défaillance sur site.
L'essai à vide
Le contrôle le plus utile avant expédition reste la marche sans charge en usine. Ce qui doit être consigné est connu : sens de rotation, bruits anormaux, évolution des températures de paliers, intensité absorbée et comportement vibratoire. Il ne remplace pas un essai de débit sur matière réelle, mais révèle la plupart des erreurs de montage avant le transport.
| Point contrôlé | Méthode / référence | Preuve demandée | Critère d'acceptation |
|---|---|---|---|
| Soudures porteuses | Contrôle visuel selon ISO 17637 avec éclairage et accès suffisants | Rapport de contrôle et qualifications des soudeurs | Conformité au niveau de qualité ISO 5817 retenu au contrat |
| Épaisseur du revêtement | Épaisseur du film sec selon ISO 2808, règles ISO 19840 sur surfaces rugueuses | Liste des points de mesure et certificat d'étalonnage de l'appareil | Système et épaisseur nominale spécifiés atteints |
| Composants achetés | Comparaison des plaques et numéros de série | Photos des numéros de série des moteurs, réducteurs et gros roulements | Identiques à la marque et au type annoncés dans l'offre |
| Marche à vide | Essai sans charge pendant la durée convenue | Relevés de vibration, température et courant, plus vidéo | Aucun bruit anormal, valeurs dans les limites contractuelles |
| Hydraulique et graissage | Contrôle d'étanchéité et relevé de pression | Fiche de mise en service | Aucune fuite, pressions aux valeurs de conception |
| Lots de pièces de rechange | Contrôle par échantillonnage selon ISO 2859-1 | Taille du lot, taille d'échantillon et critère d'acceptation | Dans la limite de qualité acceptable retenue |
Le rapport : photos, mesures, signature
Un rapport d'inspection n'est pas un récit de visite. Chaque poste comporte la valeur mesurée, le nom de l'opérateur, la date et une photographie. Les non-conformités forment une liste distincte, chacune avec méthode de correction, responsable et échéance. Le fait que l'expédition dépende de la clôture de cette liste doit être écrit dans le contrat en amont : après l'inspection, l'acheteur est en position de négociation la plus faible.
Planifier l'audit fournisseur et inspection avant expédition
Rattacher les contrôles aux jalons vaut mieux qu'une visite unique avant expédition. Un contrôle intermédiaire à la fin du soudage du châssis, un deuxième à la préparation de surface avant peinture et une inspection finale à l'assemblage terminé attrapent les défauts tant qu'ils sont bon marché. Un défaut de soudure découvert après peinture impose de refaire la soudure et le revêtement.
Questions fréquentes
Que faire si le déplacement est impossible ?
L'inspection peut être confiée à un organisme indépendant. La liste de contrôle, les méthodes de mesure et les critères d'acceptation doivent alors être rédigés par l'acheteur, faute de quoi le rapport se limite à des observations générales.
Les lots de pièces sont-ils contrôlés un par un ?
Non. Les lots de pièces identiques se traitent par échantillonnage ; la taille de l'échantillon et le critère d'acceptation découlent de la taille du lot.
Faut-il bloquer l'expédition en cas de non-conformité ?
Cela dépend de la possibilité de corriger sur site. Soudure et peinture se reprennent en usine, la réparation sur chantier étant coûteuse et généralement incomplète.
Audit et inspection donnent corps aux critères écrits dès l'appel d'offres ; les autres publications de la rubrique achats et approvisionnement traitent du cahier des charges et du contrat.
Définitions des termes techniques : Glossaire