EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasörde Vardiya Devri: Operatörden Operatöre Bilgi Aktarımı
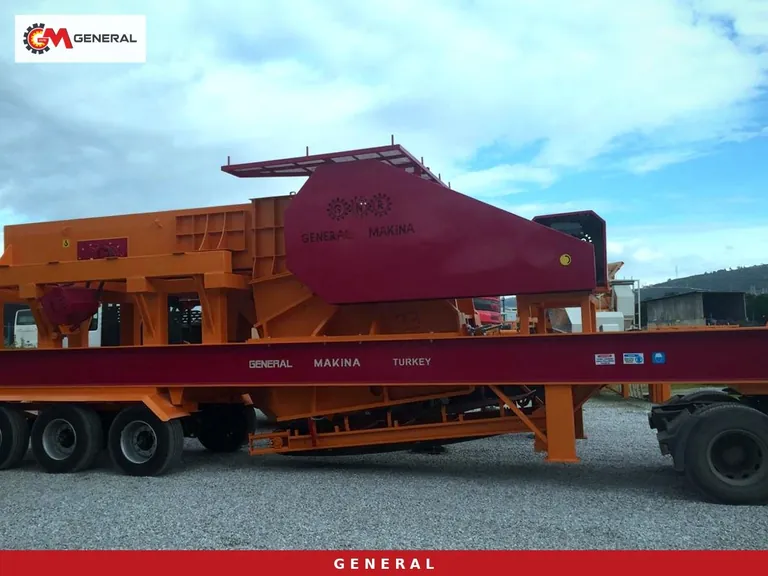
Gece vardiyasının operatörü sabah kabinden inerken aklındaki her şeyi yanında götürür: çenenin hangi saatte zorlandığını, üçüncü bandın neden sağa kaçtığını, jeneratörün yağ uyarısını kaç kez verdiğini. Bu bilgiler kâğıda ya da panele geçmezse yeni vardiya ilk saatini aynı sorunları yeniden keşfetmekle geçirir. 150-250 t/s aralığında çalışan bir taş kırma hattında bu kayıp küçük değildir; besleyici, kırıcı, elek ve stok bantları birbirine bağlı olduğu için tek bir makinedeki atlanan not bütün hattın ritmini bozar. Bu yazıda vardiya devrini, sahada denenmiş bir sırayla ve General Makina mobil tesislerinin gerçek donanımına göre anlatıyoruz.
Devrin yeri: kumanda kabini değil, hattın kendisi
Pek çok ocakta devir, kabinde iki cümlelik bir konuşmayla biter: "Her şey normal, bant biraz kaçıyor." Bu cümle devralan kişiye hangi bandın, ne kadar ve hangi yükte kaçtığını söylemez. Bizim önerimiz devrin iki parçalı yapılmasıdır. Önce kabinde yazılı not ve panel kayıtları üzerinden kısa bir özet, ardından iki operatörün birlikte hattı uçtan uca yürümesi. Yürüyüş, besleme bunkerinden başlar ve son stok bandında biter; malzeme akışıyla aynı yönde ilerlemek sorunun kaynağını bulmayı kolaylaştırır.
Devri teslim eden operatör, makineyi durdurup teslim etmek zorunda değildir. Hat çalışırken yapılan devirde ses, titreşim ve bant üzerindeki yük gerçek haliyle görülür. Durdurulmuş bir hatta ise yatak sıcaklığı, gergi ayarı ya da aşınmış astar gibi şeyler daha rahat incelenir. Hangisinin seçileceği o günkü işe bağlıdır; planlı bakım varsa durdurularak, normal üretimde çalışırken devir daha çok bilgi verir.
Devir defterine girmesi gereken bilgiler
Defter ya da dijital form, her vardiyada aynı başlıkları aynı sırayla içermelidir. Serbest yazı alanı kalabilir, ama zorunlu alanlar boş geçilemez olmalıdır. Aşağıdaki gruplar, 150-250 t/s sınıfındaki çeneli veya darbeli mobil hatlarda en sık atlanan bilgilerdir.
Besleme, malzeme ve ürün
Vardiya boyunca hangi aynadan malzeme geldiği, iri blok oranının değişip değişmediği ve killi ya da ıslak yükleme olup olmadığı yazılır. Kil arttığında ızgaralı ön elemenin by-pass açıklığı tıkanmaya başlar; bunu bilen operatör besleme hızını önceden düşürür. Ürün tarafında ise stok yığınlarının doluluk durumu, hangi fraksiyonun sevkiyatta beklendiği ve numune alınıp alınmadığı not edilir. General 02 gibi dört katlı elekli bir tesiste 0-5, 5-12, 12-19 ve 19-40 mm olmak üzere dört yığın aynı anda büyür; birinin taşması diğerlerinin kalitesini de etkiler.
Kırıcı ayarı ve aşınma gözlemi
Çene açıklığı veya darbeli kırıcının ayarı vardiya içinde değiştirildiyse, eski ve yeni değer yazılmadan devir tamamlanmış sayılmaz. Aşınma parçaları için ölçü almak her vardiyada gerekmez, ama ürün tane boyunun büyümeye başladığı gözlemi mutlaka nota geçer. Bu gözlem, astar değişimini planlayan bakım ekibi için ilk uyarıdır. Bloke olma, aşırı akım ya da besleyiciyi durdurma gibi olaylar saatleriyle birlikte yazılır; tıkanmanın tekrar eden bir örüntüsü varsa mobil kırıcılarda tıkanma ve aşırı yüklenme yazımızdaki kontrol adımları devir notuna eklenebilir.
Elek, bantlar ve enerji
Elek yaylarında kırık, delinmiş tel, gevşemiş gergi takozu, bant kayması ve sıyırıcı durumu bu bölüme girer. Enerji tarafında jeneratörün uyarıları, yakıt seviyesi ve şebekeye bağlı sahalarda yaşanan kesintiler yazılır. Mobil tesisin jeneratör gücü modele göre değişir; General 950'de 600 kVA, General 02'de 660 kVA, GNR-MC110'da 750 kVA'lık güç ünitesi bulunur. Devralan operatör hangi ünitenin hangi yükte uyarı verdiğini bilirse kalkış sırasını buna göre yönetir.
Modele göre devirde bakılacak noktalar
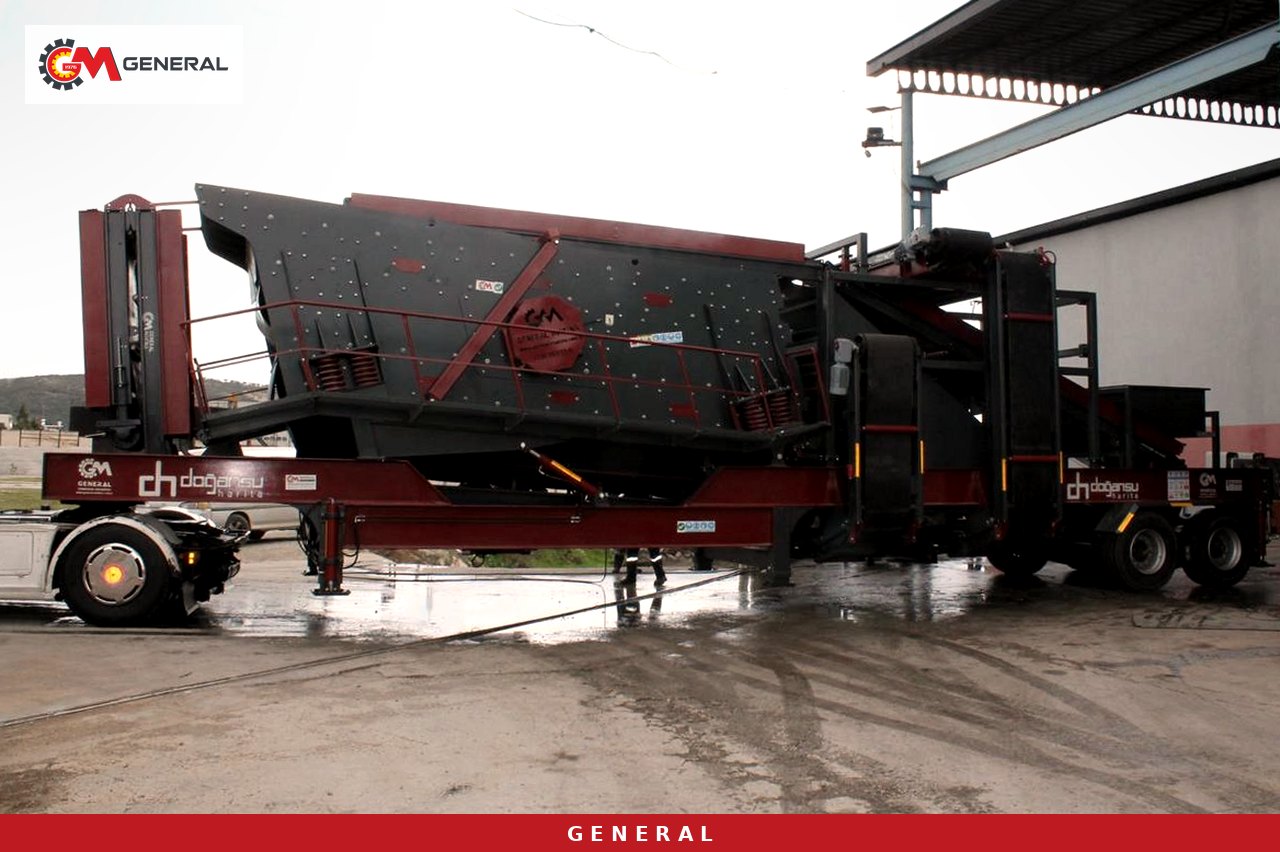
Devir listesi her tesiste aynı olamaz. Tek şaseli bir hat ile iki platformlu bir hat arasında, ya da kırıcı ile yalnız eleme yapan bir ünite arasında devredilecek bilgi farklıdır. Aşağıdaki tablo, 150-250 t/s hedefine yakın modellerin katalog değerlerini ve devirde özellikle sorulması gereken konuyu bir araya getirir.
| Model | Kapasite | Maks. besleme | Kırma / eleme düzeni | Enerji | Devirde sorulacak konu |
|---|---|---|---|---|---|
| General 950 | 120-180 t/s | 800 mm | GPJ 90 çeneli + DMK01 darbeli, 1600×5000 mm 3 katlı elek | 600 kVA | Çene ve darbeli kademe arasındaki yük dengesi, kapalı devre geri dönüş miktarı |
| GNR-MC110 | 200-300 t/s | 900 mm | GPJ 110 çeneli (şase 1) + GS1215/DMK03 darbeli ve 2000×6000 mm 4 katlı elek (şase 2) | 750 kVA | Hangi şasenin devrede olduğu, primer grubun tek başına çalışıp çalışmadığı |
| General 02 | 250-300 t/s | 1000 mm | GPS 1413 darbeli, 2000×5000 mm 4 katlı elek | 660 kVA | Dört ürün yığınının doluluğu, rotora geri dönen iri malzeme |
| GNR MK110 kübitzer | 160-250 t/s | 350 mm | Rotorlu ikincil kübikleştirme, Hardox 500 iç astar | 200 kW motor | Ürün tane şeklinde değişim, astar gözlemi |
| GNR ME1650 | 120-180 t/s | 0-100 mm | Bunker, titreşimli elek, stok bantları (yıkamasız) | Jeneratör veya şebeke | Elek gözünde tıkanma, nemli malzeme girişi |
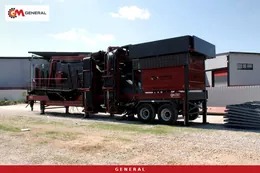
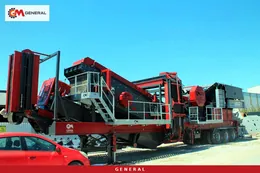
GNR-MC110 bu açıdan ayrı bir dikkat ister. Primer ve sekonder grup iki ayrı şasede durduğu ve bağımsız çalışabildiği için, gece vardiyası sekonderi bakım nedeniyle kapatıp yalnız primerle üretim yapmış olabilir. Sabah gelen operatör bunu bilmeden sekonderi devreye alırsa, bakımı yarım kalmış bir makineyi çalıştırma riski doğar. General 02 tarafında ise kapalı devre çalışma nedeniyle geri dönüş bandındaki yükün artması, ayarın kaydığını ya da elek telinin delindiğini gösterebilir. Hattın sonuna kübik ürün için GNR MK serisi mobil kübitzer eklenmişse, onun ürününden alınan göz kontrolü de devir notunun parçasıdır. Diğer seçenekleri lastikli mobil kırma eleme tesisleri ve mobil seyyar kırıcılar sayfalarında karşılaştırabilirsiniz.
Birlikte yürüyüş: devralan operatörün kontrol sırası
Yürüyüş sırasında devralan kişi soru sorar, teslim eden gösterir. Sıra her gün aynı olursa atlanan nokta kalmaz. Aşağıdaki liste malzeme akışını izler:
- Besleme bunkeri ve titreşimli besleyici: bunkerde sıkışmış blok, ızgara aralarında birikmiş kil, besleyici yaylarının durumu.
- Primer kırıcı: kırma odası çevresinde dökülen malzeme, yatak bölgesinden gelen alışılmadık ses, kayış gerginliği ve koruyucu kapakların yerinde olması.
- Sekonder kademe: darbeli kırıcıda kapak bağlantıları, konik ya da kübitzer kullanılan hatlarda yağlama göstergeleri.
- Titreşimli elek: yaylar, tel gerginliği, delik ya da yırtık, elek kutusundan gelen metalik vuruntu.
- Bantlar: kayma, sıyırıcı aşınması, dönmeyen tambur ve rulolar, bant altındaki birikinti.
- Stok yığınları: taşan ya da birbirine karışmaya başlayan fraksiyon, yükleyicinin erişim yolu.
- Enerji: jeneratör paneli, yakıt, son alarm kaydı; şebekeli sahada pano sıcaklığı.
- Acil stop butonları ve çekme telli şalterlerin erişilebilir olduğu, önlerinin malzemeyle kapanmadığı.
Yürüyüşte görülen her eksik, teslim eden operatörün imzasıyla deftere girer. Bu, suçlu aramak için değil, sorunun hangi vardiyada başladığını anlamak içindir. Aynı arıza üç vardiya üst üste yazılmışsa bakım planına alınması gerektiği açıktır.
Kilitli ekipman ve yarım kalan işler
Devrin en tehlikeli anı, bir önceki vardiyada başlanmış ama bitmemiş bakım işidir. Elek teli değişimi yarıda kalmış, bant ek yeri soğumayı bekliyor ya da kırıcı kapağı açık bırakılmış olabilir. Bu durumda yazılı nottan önce sahada takılı kilitler ve etiketler konuşur. Etiketle-kilitle uygulamasında kilidi takan kişi ya bizzat çıkarır ya da işi yazılı olarak yeni vardiyadaki sorumluya devreder; başkasının kilidi devirde sözlü onayla açılmaz.
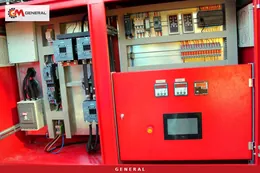
General Makina otomasyon sisteminde acil stop butonları, çekme telli şalterler ve koruyucu kapak sensörleri doğrudan güvenlik devresine bağlıdır. Bu devre açıkken ilgili ekipman, otomasyondan hangi komut gelirse gelsin çalışmaz. Yine de devralan operatör, panelde hangi güvenlik girişinin açık göründüğünü kontrol etmeli ve sahadaki nedenini bulmadan sıfırlama yapmamalıdır.
Yarım iş emri için asgari bilgiler
Açık kalan her iş için şu bilgiler yazılır: hangi ekipman, ne yapıldı, ne kaldı, hangi parça bekleniyor, kimin kilidi takılı. Bu beş satır, sabah gelen bakım teknisyeninin sahaya gitmeden önce hazırlık yapmasını sağlar.
Panel kayıtlarını devir notuyla eşleştirmek
Ağa bağlı bir otomasyon panosu vardiya raporlarını, üretilen tonajı, duruş sürelerini ve alarm geçmişini kendiliğinden kaydeder. Bu kayıtlar operatör notunun yerini tutmaz, ama onu doğrular. Not "gece iki kez tıkanma oldu" diyorsa, alarm geçmişinde iki kırıcı aşırı akım kaydı görülmelidir. Kayıt ile not uyuşmuyorsa, ya bir olay yazılmamıştır ya da sensörde sorun vardır; ikisi de devirde konuşulmalıdır.
Sıralı kalkış mantığı da devirde dikkate alınır. Kırma hatlarında ekipmanlar malzeme akışının tersine, stok bandından besleyiciye doğru devreye alınır ve bir makine durduğunda ondan önceki kademeler kendiliğinden durur. Devralan operatör, hattın son duruşunun hangi ekipmandan başladığını kayıtlardan görürse ilk kalkışta neye bakacağını bilir. Besleyici hızını kırıcı akımına göre ayarlayan yapı için otomasyon ve kontrol sistemi sayfasına bakabilirsiniz.
Sık sorulan sorular
Devir notu kâğıtta mı tutulmalı, dijital mi?
İkisi de işler; önemli olan alanların sabit olması ve notun panel kayıtlarıyla karşılaştırılabilmesidir. Toz ve sıcak olan sahalarda kâğıt defter kabinde kalır, dijital form ise ofisten de görülebilir. Pek çok işletme ikisini birlikte kullanır.
Vardiya devri sırasında hat durdurulmalı mı?
Normal üretimde hattı çalışır halde devretmek daha fazla bilgi verir. Ancak kilitli ekipman, yarım bakım ya da güvenlik devresinde açık giriş varsa, ilgili ekipman o iş kapanana kadar durmalıdır.
Yeni alınacak bir tesiste devir düzeni baştan nasıl kurulur?
Teklif aşamasında otomasyon panosunun vardiya raporu, alarm geçmişi ve duruş kayıtlarını tutacak şekilde yapılandırılmasını isteyin. Devreye alma sırasında operatörlerle birlikte modele özel bir devir formu hazırlamak, ilk aylarda alışkanlığın oturmasını kolaylaştırır.
Garanti kapsamında vardiya kayıtlarının bir yararı var mı?
General Makina tesisleri 1 yıl garantilidir; aşınma parçaları bu kapsamın dışındadır. Bir arızanın ne zaman başladığını gösteren düzenli vardiya kayıtları, teknik destek ekibinin sorunu hızlı teşhis etmesine yardım eder.
Devir düzenini tesis seçimine bağlamak
Vardiya devri, makineyi tanıyan operatörle o makineyi ilk kez gören operatör arasındaki köprüdür. Tek şaseli mi iki platformlu mu, kapalı devre mi açık devre mi, kırıcı mı yalnız elek mi, bu sorulara verilen cevap devir formunun içeriğini de belirler. 1976'dan beri İzmir'de kırma eleme tesisi üreten General Makina olarak, 150-250 t/s hattınız için model önerisini ve modele özel devir kontrol listesini birlikte hazırlayabiliriz. Malzeme, kapasite ve saha bilgilerinizle iletişim sayfamızdan teklif isteyin.
Teknik terimlerin açıklamaları: Terimler Sözlüğü