EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Schichtübergabe für eine Brech- und Siebanlage mit 150-250 t/h
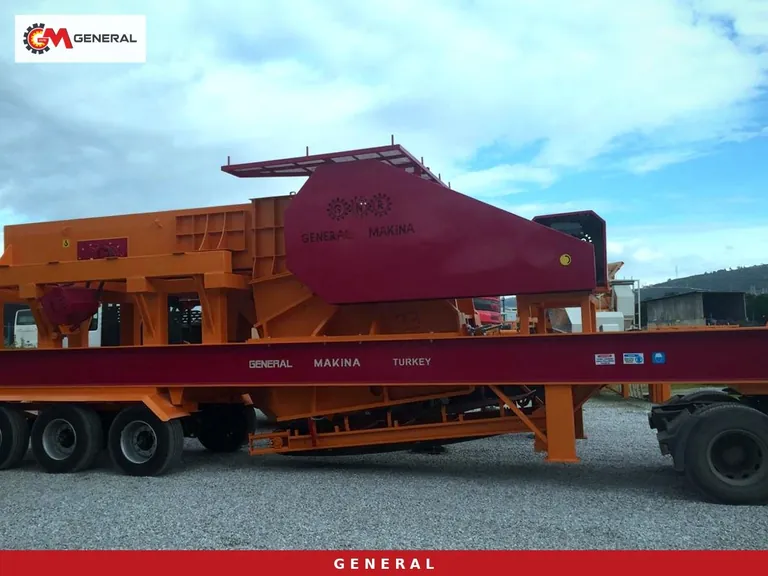
Wenn der Bediener der Nachtschicht morgens aus der Kabine steigt, nimmt er alles mit, was er über die Anlage weiß: zu welcher Uhrzeit der Backenbrecher schwer zu arbeiten begann, warum das dritte Band nach rechts läuft, wie oft der Generator eine Ölwarnung gemeldet hat. Gelangt nichts davon aufs Papier oder ins Panel, verbringt die Frühschicht ihre erste Stunde damit, dieselben Fehler neu zu entdecken. Bei einer Brech- und Siebanlage mit 150-250 t/h ist dieser Verlust nicht klein. Aufgeber, Brecher, Sieb und Haldenbänder hängen voneinander ab, eine fehlende Notiz an einer Maschine stört also den Takt der ganzen Linie. Dieser Beitrag beschreibt eine Schichtübergabe in einer praxiserprobten Reihenfolge, abgestimmt auf die tatsächliche Ausrüstung der mobilen Anlagen von General Makina.
Wo die Übergabe stattfindet: an der Linie, nicht in der Kabine
In vielen Steinbrüchen besteht die Übergabe aus zwei Sätzen in der Kabine: "Alles normal, das Band läuft etwas schief." Daraus erfährt der Nachfolger nicht, welches Band, wie weit und unter welcher Last. Wir empfehlen eine Übergabe in zwei Teilen. Zuerst eine kurze Zusammenfassung in der Kabine anhand des schriftlichen Protokolls und der Panel-Aufzeichnungen, danach gehen beide Bediener die Linie gemeinsam von Anfang bis Ende ab. Der Rundgang beginnt am Aufgabebunker und endet am letzten Haldenband; wer dem Materialfluss folgt, findet die Ursache eines Problems leichter.
Der abgebende Bediener muss die Anlage für die Übergabe nicht anhalten. Läuft die Linie, sind Geräusch, Vibration und Bandbeladung so zu sehen, wie sie wirklich sind. An einer stehenden Linie lassen sich dagegen Lagertemperatur, Bandspannung oder ein verschlissenes Futter in Ruhe prüfen. Was gewählt wird, hängt vom Tag ab: bei geplanter Wartung im Stillstand, im normalen Betrieb liefert die Übergabe bei laufender Anlage mehr Information.
Was ins Übergabeprotokoll gehört
Ob Buch oder digitales Formular: Das Protokoll sollte in jeder Schicht dieselben Rubriken in derselben Reihenfolge enthalten. Ein Freitextfeld darf bleiben, Pflichtfelder dürfen aber nicht übersprungen werden können. Die folgenden Gruppen werden an mobilen Backen- oder Prallbrecherlinien der Klasse 150-250 t/h am häufigsten vergessen.
Aufgabe, Material und Produkt
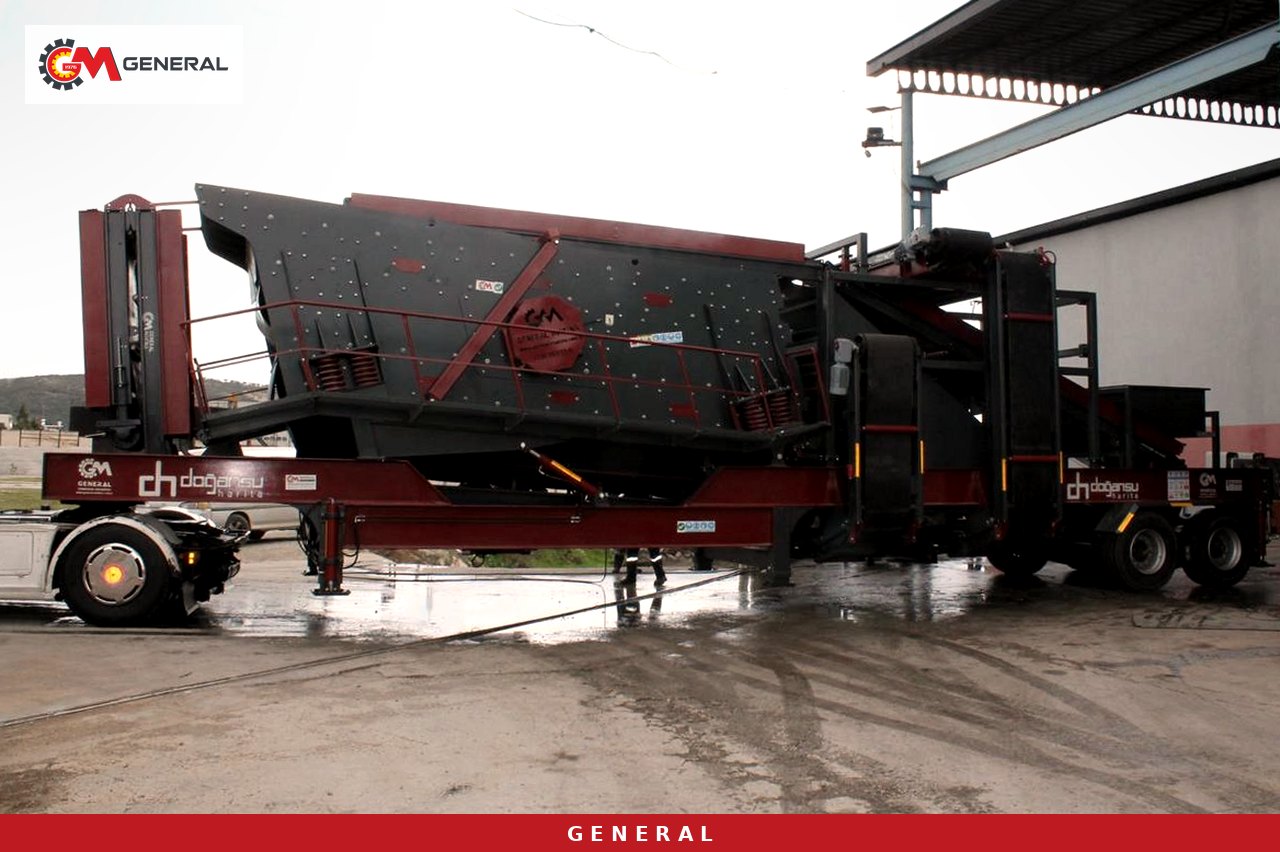
Notiert wird, von welcher Wand das Material in der Schicht kam, ob sich der Anteil grober Blöcke verändert hat und ob lehmige oder nasse Ladungen ankamen. Steigt der Lehmanteil, beginnt der Bypass des Vorsiebrostes zu verstopfen; ein Bediener, der das weiß, senkt die Aufgabeleistung rechtzeitig. Auf der Produktseite werden Füllstand der Halden, die zum Versand erwartete Körnung und eine eventuelle Probenahme festgehalten. Bei einer Anlage mit Vierdecksieb wie der General 02 wachsen vier Halden gleichzeitig: 0-5, 5-12, 12-19 und 19-40 mm. Läuft eine über, leidet auch die Qualität der anderen.
Brechereinstellung und Verschleißbeobachtung
Wurde die Maulweite oder die Einstellung des Prallbrechers in der Schicht verändert, gilt die Übergabe erst als abgeschlossen, wenn alter und neuer Wert eingetragen sind. Verschleißteile müssen nicht jede Schicht vermessen werden, aber die Beobachtung, dass die Produktkörnung größer wird, gehört ins Protokoll. Sie ist die erste Warnung für das Wartungsteam, das den Futterwechsel plant. Verstopfungen, Überstromabschaltungen oder Aufgeberstopps werden mit Uhrzeit eingetragen; wiederholen sich Verstopfungen nach einem Muster, lassen sich die Prüfschritte aus unserem Beitrag zu Verstopfung und Überlast bei mobilen Brechern in die Übergabenotiz aufnehmen.
Sieb, Bänder und Energie
Hierher gehören gebrochene Siebfedern, durchlöcherte Siebbeläge, lose Spannkeile, Bandschlupf und der Zustand der Abstreifer. Bei der Energie werden Generatorwarnungen, Kraftstoffstand und an Netzstandorten Stromausfälle notiert. Die Generatorleistung hängt vom Modell ab: Die General 950 hat ein 600-kVA-Aggregat, die General 02 ein 660-kVA-Aggregat und die GNR-MC110 ein 750-kVA-Aggregat. Weiß der Nachfolger, welches Aggregat bei welcher Last warnt, steuert er die Anfahrreihenfolge entsprechend.
Modellbezogene Prüfpunkte bei der Übergabe
Eine Übergabeliste kann nicht an jeder Anlage gleich sein. Eine Linie auf einem Fahrgestell und eine auf zwei Plattformen, ein Brecher und eine reine Siebeinheit verlangen unterschiedliche Informationen. Die Tabelle fasst Katalogwerte der Modelle nahe dem Ziel von 150-250 t/h und das bei der Übergabe zu klärende Thema zusammen.
| Modell | Leistung | Max. Aufgabe | Brech- / Siebanordnung | Energie | Bei der Übergabe fragen |
|---|---|---|---|---|---|
| General 950 | 120-180 t/h | 800 mm | GPJ 90 Backenbrecher + DMK01 Prallbrecher, Dreidecksieb 1600×5000 mm | 600 kVA | Lastverteilung zwischen Backen- und Prallstufe, Rücklaufmenge im geschlossenen Kreislauf |
| GNR-MC110 | 200-300 t/h | 900 mm | GPJ 110 Backenbrecher (Chassis 1) + GS1215/DMK03 Prallbrecher und Vierdecksieb 2000×6000 mm (Chassis 2) | 750 kVA | Welches Chassis läuft, ob die Primärgruppe allein arbeitet |
| General 02 | 250-300 t/h | 1000 mm | GPS 1413 Prallbrecher, Vierdecksieb 2000×5000 mm | 660 kVA | Füllstand der vier Produkthalden, Überkorn zurück zum Rotor |
| GNR MK110 Kubizierer | 160-250 t/h | 350 mm | Sekundäre Rotorformung, Innenfutter Hardox 500 | 200 kW Motor | Veränderung der Kornform, Futterbeobachtung |
| GNR ME1650 | 120-180 t/h | 0-100 mm | Bunker, Schwingsieb, Haldenbänder (ohne Waschung) | Generator oder Netz | Zugesetzte Siebmaschen, nasses Material |
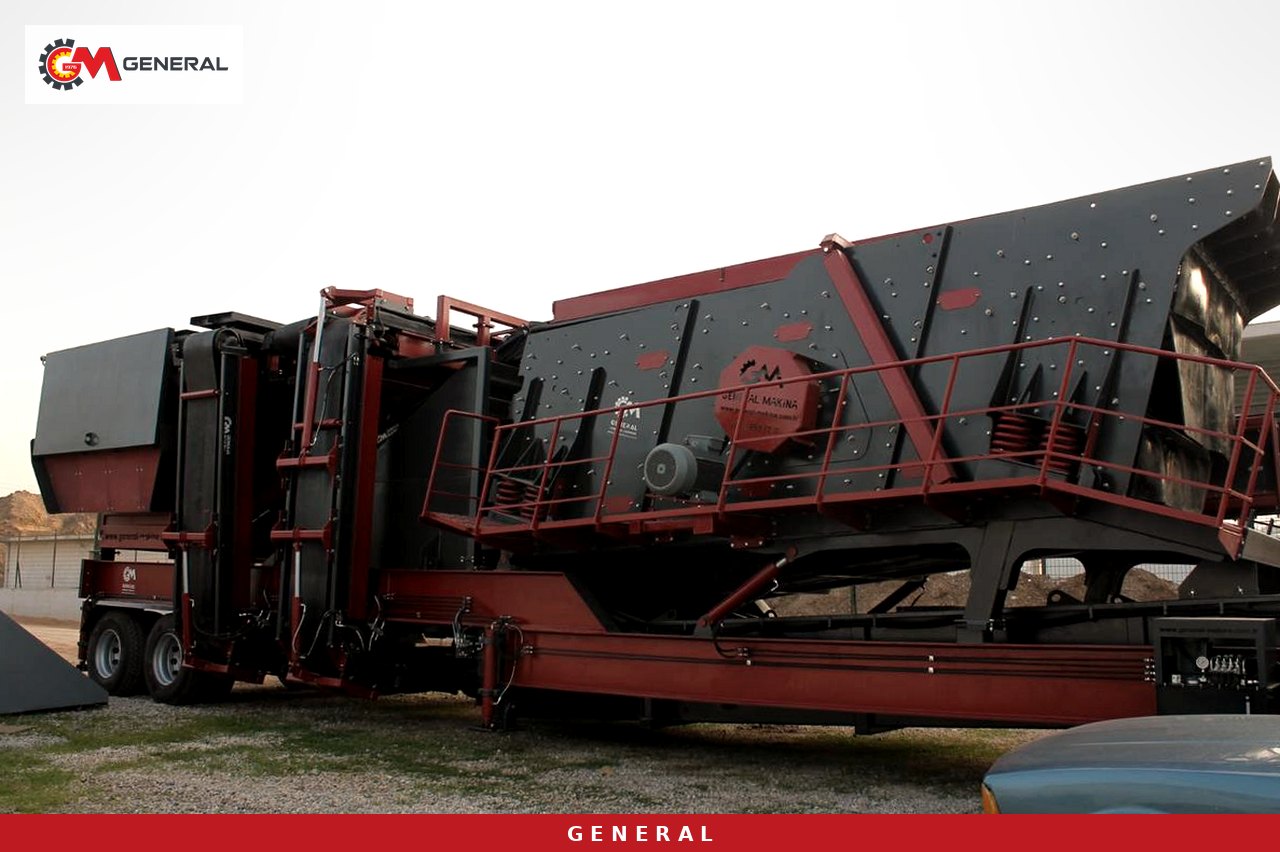
Die GNR-MC110 verlangt hier besondere Aufmerksamkeit. Weil Primär- und Sekundärgruppe auf getrennten Fahrgestellen stehen und unabhängig arbeiten können, hat die Nachtschicht die Sekundärgruppe vielleicht wegen Wartung abgeschaltet und nur mit dem Primärbrecher produziert. Schaltet der Morgenbediener die Sekundärgruppe ohne dieses Wissen zu, riskiert er den Betrieb einer Maschine mit unfertiger Wartung. Bei der General 02 kann wegen des geschlossenen Kreislaufs eine steigende Last auf dem Rücklaufband auf eine verstellte Einstellung oder einen gelochten Siebbelag hinweisen. Ist am Ende der Linie ein mobiler Kubizierer der GNR MK Serie für kubisches Korn ergänzt, gehört eine Sichtprüfung seines Produkts ebenfalls zur Übergabenotiz. Weitere Optionen lassen sich auf den Seiten mobile Brech- und Siebanlagen auf Rädern und mobile Brecher vergleichen.
Der gemeinsame Rundgang: Prüfreihenfolge des übernehmenden Bedieners
Beim Rundgang fragt der Übernehmende, der Abgebende zeigt. Ist die Reihenfolge jeden Tag dieselbe, wird nichts ausgelassen. Die Liste folgt dem Materialfluss:
- Aufgabebunker und Schwingaufgeber: verklemmte Blöcke im Bunker, Lehm zwischen den Roststäben, Zustand der Aufgeberfedern.
- Primärbrecher: verschüttetes Material um den Brechraum, ungewohnte Geräusche aus dem Lagerbereich, Riemenspannung und Schutzhauben an ihrem Platz.
- Sekundärstufe: Klappenverschlüsse am Prallbrecher, Schmieranzeigen an Linien mit Kegel- oder Kubizierer.
- Schwingsieb: Federn, Belagspannung, Löcher oder Risse, metallisches Klopfen aus dem Siebkasten.
- Bänder: Schieflauf, Abstreiferverschleiß, festsitzende Trommeln und Tragrollen, Material unter dem Band.
- Halden: überlaufende oder sich vermischende Körnungen, Zufahrt für den Radlader.
- Energie: Generatorpanel, Kraftstoff, letzte Alarmmeldung; an Netzstandorten Temperatur des Schaltschranks.
- Not-Aus-Taster und Reißleinenschalter erreichbar, nicht von Material verdeckt.
Jeder beim Rundgang gesehene Mangel wird mit der Unterschrift des abgebenden Bedieners ins Protokoll eingetragen. Es geht nicht um Schuld, sondern darum zu wissen, in welcher Schicht ein Problem begann. Steht derselbe Fehler drei Schichten hintereinander im Protokoll, gehört er eindeutig in den Wartungsplan.
Gesperrte Ausrüstung und unfertige Arbeiten
Der heikelste Moment einer Übergabe ist eine Wartungsarbeit, die in der Vorschicht begonnen und nicht beendet wurde. Ein Siebbelagwechsel kann halb fertig sein, eine Bandverbindung muss noch aushärten, oder eine Brecherklappe steht offen. Dann sprechen die Schlösser und Anhänger vor Ort vor der schriftlichen Notiz. Beim Lockout-Tagout entfernt die Person, die ein Schloss angebracht hat, es entweder selbst oder übergibt die Arbeit schriftlich an den Verantwortlichen der neuen Schicht; ein fremdes Schloss wird bei der Übergabe nicht auf mündliche Zusage geöffnet.
Im Automatisierungssystem von General Makina sind Not-Aus-Taster, Reißleinenschalter und Schutzhaubensensoren direkt an den Sicherheitskreis angeschlossen. Solange dieser Kreis offen ist, läuft die betroffene Maschine nicht, gleich welcher Befehl aus der Automatisierung kommt. Trotzdem sollte der Übernehmende prüfen, welcher Sicherheitseingang im Panel offen angezeigt wird, und ihn nicht zurücksetzen, bevor er die Ursache vor Ort gefunden hat.
Mindestangaben für einen offenen Arbeitsauftrag
Für jede offene Arbeit wird notiert: welche Maschine, was erledigt wurde, was fehlt, welches Teil erwartet wird und wessen Schloss angebracht ist. Diese fünf Zeilen erlauben dem Wartungstechniker am Morgen, sich vorzubereiten, bevor er zur Anlage geht.
Panel-Aufzeichnungen mit der Übergabenotiz abgleichen
Ein vernetztes Automatisierungspanel zeichnet Schichtberichte, produzierte Tonnage, Stillstandszeiten und Alarmhistorie selbsttätig auf. Diese Daten ersetzen die Notiz des Bedieners nicht, sie bestätigen sie. Steht in der Notiz "zwei Verstopfungen in der Nacht", sollten in der Alarmhistorie zwei Überstrommeldungen des Brechers stehen. Stimmen Aufzeichnung und Notiz nicht überein, wurde entweder ein Ereignis nicht notiert oder ein Sensor hat ein Problem; beides wird bei der Übergabe besprochen.
Auch die Anfahrfolge spielt eine Rolle. In Brechlinien werden die Maschinen gegen den Materialfluss eingeschaltet, vom Haldenband zurück zum Aufgeber, und wenn eine Maschine stoppt, halten alle vorgelagerten Stufen automatisch an. Sieht der Übernehmende in den Aufzeichnungen, welche Maschine den letzten Stopp ausgelöst hat, weiß er, worauf er beim ersten Anfahren achten muss. Zum System, das die Aufgebergeschwindigkeit an den Brecherstrom anpasst, siehe die Seite Automatisierungs- und Steuerungssystem.
Häufig gestellte Fragen
Soll das Übergabeprotokoll auf Papier oder digital geführt werden?
Beides funktioniert. Entscheidend sind feste Felder und eine Notiz, die sich mit den Panel-Daten vergleichen lässt. An staubigen, heißen Standorten bleibt ein Papierbuch in der Kabine, ein digitales Formular ist auch im Büro lesbar. Viele Betriebe nutzen beides.
Muss die Linie während der Schichtübergabe angehalten werden?
Im Normalbetrieb liefert die Übergabe bei laufender Linie mehr Information. Gibt es gesperrte Ausrüstung, unfertige Wartung oder einen offenen Eingang im Sicherheitskreis, bleibt die betroffene Maschine stehen, bis die Arbeit abgeschlossen ist.
Wie richten wir die Übergabe bei einer neuen Anlage von Anfang an ein?
Verlangen Sie schon im Angebot, dass das Automatisierungspanel Schichtberichte, Alarmhistorie und Stillstandsdaten speichert. Wird bei der Inbetriebnahme gemeinsam mit den Bedienern ein modellbezogenes Übergabeformular erstellt, setzt sich die Gewohnheit in den ersten Monaten leichter durch.
Helfen Schichtaufzeichnungen bei der Garantie?
Anlagen von General Makina haben 1 Jahr Garantie, Verschleißteile ausgenommen. Regelmäßige Schichtaufzeichnungen, die zeigen, wann ein Fehler begann, helfen dem technischen Support bei der schnellen Diagnose.
Die Übergaberoutine mit der Anlagenwahl verbinden
Die Schichtübergabe ist die Brücke zwischen dem Bediener, der die Maschine kennt, und dem, der sie neu sieht. Ein Fahrgestell oder zwei Plattformen, geschlossener oder offener Kreislauf, Brecher oder nur Sieb: Die Antworten bestimmen auch den Inhalt des Übergabeformulars. General Makina baut seit 1976 in Izmir Brech- und Siebanlagen; für Ihre Linie mit 150-250 t/h erstellen wir gern eine Modellempfehlung zusammen mit einer modellbezogenen Übergabe-Checkliste. Senden Sie Material, Leistung und Standortdaten über unsere Kontaktseite und fordern Sie ein Angebot an.
Definitionen technischer Begriffe: Glossar