EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Relevo de turno en una planta de trituración y cribado de 150-250 t/h
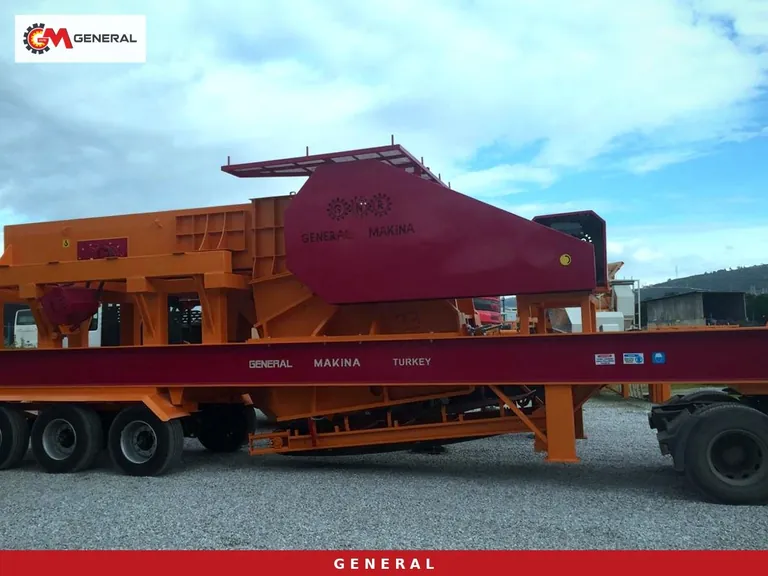
Cuando el operador del turno de noche baja de la cabina por la mañana, todo lo que sabe de la planta se va con él: a qué hora la trituradora de mandíbulas empezó a forzarse, por qué la tercera cinta se desvía a la derecha, cuántas veces el generador avisó de aceite bajo. Si nada de eso llega al papel o al panel, el turno de día dedica su primera hora a descubrir de nuevo las mismas averías. En una planta de trituración y cribado de 150-250 t/h esa pérdida no es pequeña. Alimentador, trituradora, criba y cintas de acopio están enlazados, así que una nota olvidada en una máquina descompone el ritmo de toda la línea. Este artículo describe un relevo de turno en un orden probado en obra, ajustado al equipo real de las plantas móviles de General Makina.
Dónde se hace el relevo: en la línea, no en la cabina
En muchas canteras el relevo son dos frases en la cabina: «Todo normal, la cinta se va un poco». El operador entrante no sabe qué cinta, cuánto ni con qué carga. Recomendamos un relevo en dos partes. Primero un resumen breve en cabina con el parte escrito y los registros del panel; después, los dos operadores recorren juntos la línea de principio a fin. El recorrido empieza en la tolva de alimentación y termina en la última cinta de acopio; seguir el flujo de material ayuda a encontrar el origen de un problema.
El operador saliente no tiene por qué parar la planta para entregarla. Con la línea en marcha, el ruido, la vibración y la carga de las cintas se ven tal como son. Con la línea parada, en cambio, es más fácil revisar la temperatura de rodamientos, la tensión de correas o un revestimiento gastado. La elección depende del día: con mantenimiento planificado se entrega parada; en producción normal, el relevo en marcha da más información.
Qué debe recoger el parte de relevo
Sea un cuaderno o un formulario digital, el parte debe llevar en cada turno los mismos apartados en el mismo orden. Puede quedar un campo de texto libre, pero los campos obligatorios no deben poder saltarse. Los grupos siguientes son los que más se olvidan en líneas móviles de mandíbulas o de impacto de la clase 150-250 t/h.
Alimentación, material y producto
Se anota de qué frente llegó el material durante el turno, si cambió la proporción de bloques grandes y si entraron cargas arcillosas o mojadas. Al aumentar la arcilla, el by-pass del precribado de parrilla empieza a cegarse; el operador que lo sabe reduce la alimentación con antelación. En el lado del producto se anota el llenado de los acopios, qué fracción se espera para despacho y si se tomó muestra. En una planta con criba de cuatro pisos como la General 02 crecen cuatro acopios a la vez: 0-5, 5-12, 12-19 y 19-40 mm. Si uno se desborda, se resiente la calidad de los demás.
Reglaje de la trituradora y observación del desgaste
Si durante el turno se cambió la abertura de las mandíbulas o el reglaje de la trituradora de impacto, el relevo no está terminado hasta escribir el valor anterior y el nuevo. Las piezas de desgaste no se miden en cada turno, pero la observación de que el tamaño del producto va creciendo tiene que constar en el parte. Es el primer aviso para el equipo de mantenimiento que planifica el cambio de revestimientos. Atascos, disparos por sobreintensidad o paradas del alimentador se anotan con su hora; si los atascos siguen un patrón, los pasos de control de nuestro artículo sobre cómo evitar atascos y sobrecargas en trituradoras móviles pueden añadirse a la nota de relevo.
Criba, cintas y energía
Aquí entran muelles de criba rotos, mallas perforadas, cuñas de tensado flojas, deslizamiento de cintas y estado de los rascadores. En energía se anotan las alarmas del generador, el nivel de combustible y, en obras conectadas a la red, los cortes. La potencia del generador depende del modelo: la General 950 lleva un grupo de 600 kVA, la General 02 uno de 660 kVA y la GNR-MC110 uno de 750 kVA. Si el entrante sabe qué grupo avisa con qué carga, ordena el arranque en consecuencia.
Comprobaciones de relevo según el modelo
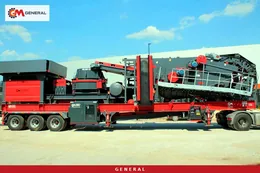
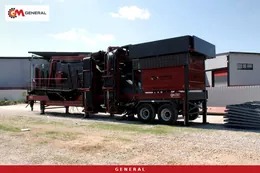
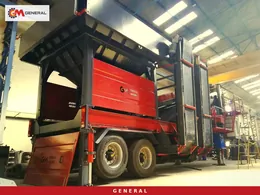
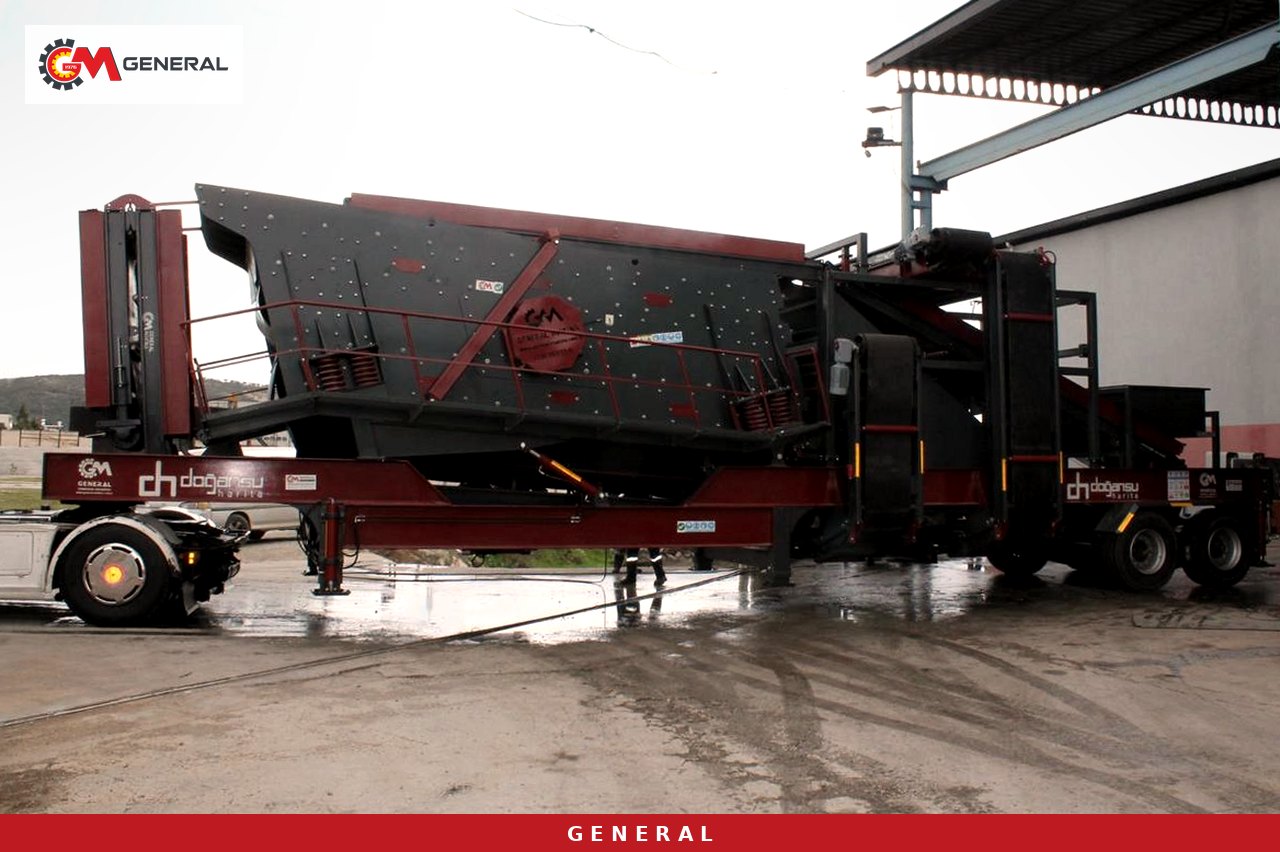
Una lista de relevo no puede ser igual en todas las plantas. Una línea sobre un solo chasis y otra sobre dos plataformas, una trituradora y una unidad solo de cribado, piden información distinta. La tabla reúne los valores de catálogo de los modelos cercanos al objetivo de 150-250 t/h y la pregunta que conviene hacer en el relevo.
| Modelo | Capacidad | Alimentación máx. | Disposición de trituración / cribado | Energía | Qué preguntar en el relevo |
|---|---|---|---|---|---|
| General 950 | 120-180 t/h | 800 mm | Mandíbulas GPJ 90 + impacto DMK01, criba de 3 pisos 1600×5000 mm | 600 kVA | Reparto de carga entre mandíbulas e impacto, volumen de retorno en circuito cerrado |
| GNR-MC110 | 200-300 t/h | 900 mm | Mandíbulas GPJ 110 (chasis 1) + impacto GS1215/DMK03 y criba de 4 pisos 2000×6000 mm (chasis 2) | 750 kVA | Qué chasis está en marcha, si el grupo primario trabaja solo |
| General 02 | 250-300 t/h | 1000 mm | Impacto GPS 1413, criba de 4 pisos 2000×5000 mm | 660 kVA | Nivel de los cuatro acopios, rechazo que vuelve al rotor |
| Cubitzer GNR MK110 | 160-250 t/h | 350 mm | Conformado secundario por rotor, revestimiento interior Hardox 500 | Motor de 200 kW | Cambio en la forma del grano, observación del revestimiento |
| GNR ME1650 | 120-180 t/h | 0-100 mm | Tolva, criba vibratoria, cintas de acopio (sin lavado) | Generador o red | Malla cegada, llegada de material húmedo |
La GNR-MC110 exige aquí atención especial. Como el grupo primario y el secundario van en chasis separados y pueden trabajar por su cuenta, el turno de noche puede haber parado el secundario por mantenimiento y producido solo con el primario. Si el operador de la mañana arranca el secundario sin saberlo, corre el riesgo de poner en marcha una máquina con el mantenimiento a medias. En la General 02, al trabajar en circuito cerrado, una carga creciente en la cinta de retorno puede indicar un reglaje desplazado o una malla perforada. Si al final de la línea se ha añadido un cubitzer móvil de la serie GNR MK para árido cúbico, una revisión visual de su producto también forma parte de la nota de relevo. Otras opciones pueden compararse en las páginas de plantas móviles de trituración y cribado sobre ruedas y trituradoras móviles.
El recorrido conjunto: orden de revisión del operador entrante
Durante el recorrido, el entrante pregunta y el saliente enseña. Si el orden es el mismo cada día, no se salta nada. La lista sigue el flujo de material:
- Tolva y alimentador vibratorio: bloques atascados en la tolva, arcilla compactada entre las barras de la parrilla, estado de los muelles del alimentador.
- Trituradora primaria: material derramado alrededor de la cámara, ruido extraño en la zona de rodamientos, tensión de correas y protecciones en su sitio.
- Etapa secundaria: cierres de las compuertas de la trituradora de impacto, indicadores de engrase en líneas con cono o cubitzer.
- Criba vibratoria: muelles, tensión de mallas, agujeros o roturas, golpeteo metálico en la caja.
- Cintas: desvío, desgaste de rascadores, tambores y rodillos bloqueados, material bajo la cinta.
- Acopios: fracciones que se desbordan o se mezclan, acceso de la pala cargadora.
- Energía: panel del generador, combustible, última alarma; en red, temperatura del cuadro eléctrico.
- Pulsadores de parada de emergencia e interruptores de cable accesibles, sin material encima.
Cada defecto visto en el recorrido se anota en el parte con la firma del operador saliente. No se trata de buscar culpables sino de saber en qué turno empezó un problema. Cuando la misma avería aparece tres turnos seguidos, está claro que debe pasar al plan de mantenimiento.
Equipos bloqueados y trabajos sin terminar
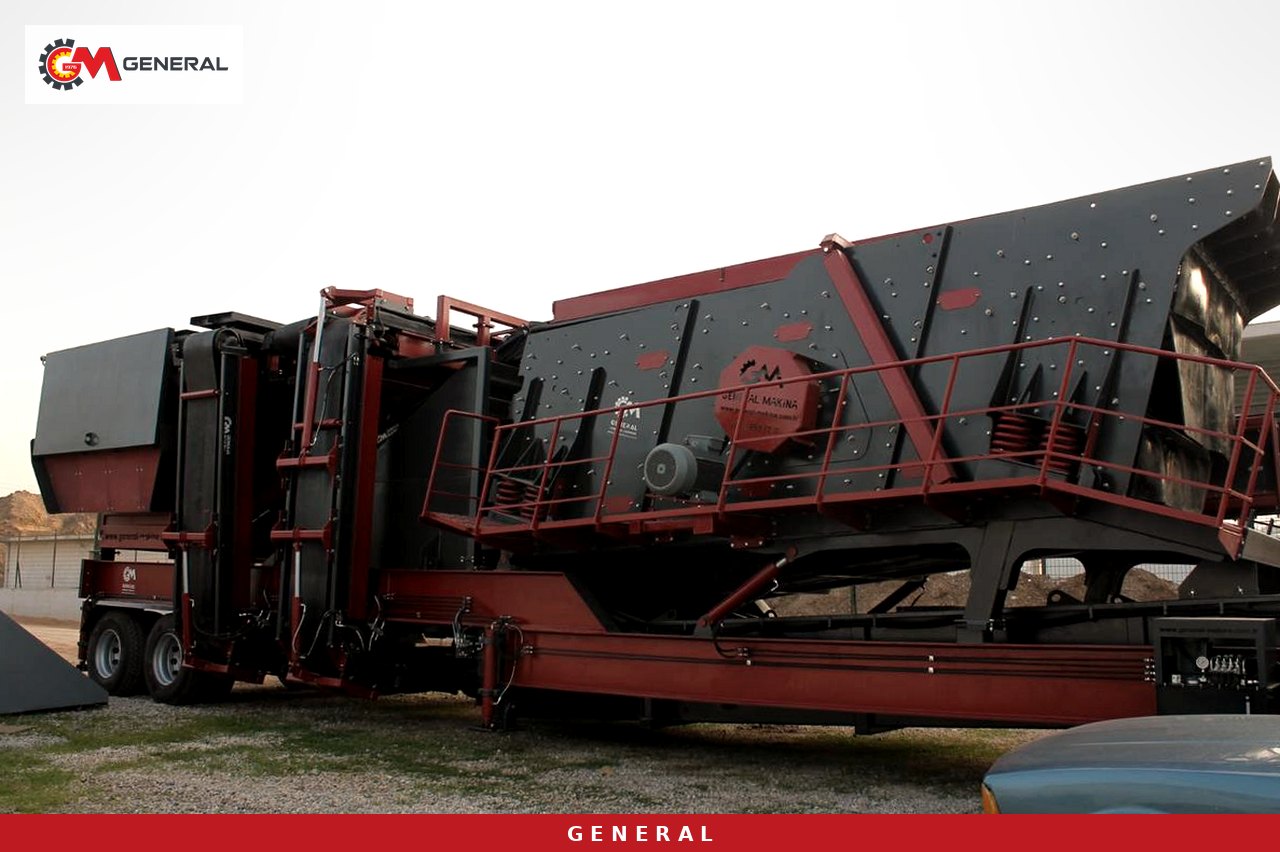
El momento más arriesgado del relevo es un trabajo de mantenimiento iniciado en el turno anterior y no acabado. Un cambio de malla puede estar a medias, un empalme de cinta puede estar curando o una compuerta de la trituradora puede haber quedado abierta. En ese caso, los candados y etiquetas colocados en la planta hablan antes que la nota escrita. Con el bloqueo y etiquetado (LOTO), quien puso un candado lo retira personalmente o entrega el trabajo por escrito al responsable del turno nuevo; el candado de otra persona no se abre con un visto bueno de palabra en el relevo.
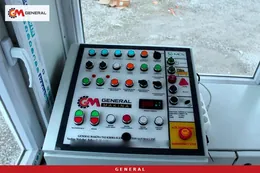
En el sistema de automatización de General Makina, los pulsadores de emergencia, los interruptores de cable y los sensores de las protecciones van conectados directamente al circuito de seguridad. Mientras ese circuito esté abierto, el equipo afectado no arranca, venga la orden que venga de la automatización. Aun así, el entrante debe comprobar qué entrada de seguridad aparece abierta en el panel y no rearmarla sin haber encontrado la causa en planta.
Datos mínimos de una orden de trabajo abierta
Para cada trabajo pendiente se escribe: qué equipo, qué se hizo, qué falta, qué pieza se espera y de quién es el candado puesto. Esas cinco líneas permiten al técnico de mantenimiento de la mañana prepararse antes de salir a la línea.
Cruzar los registros del panel con la nota de relevo
Un panel de automatización conectado en red guarda por sí solo los informes de turno, el tonelaje producido, los tiempos de parada y el historial de alarmas. Esos registros no sustituyen la nota del operador, la confirman. Si la nota dice «dos atascos esta noche», el historial debe mostrar dos disparos de la trituradora por sobreintensidad. Si registro y nota no coinciden, o un suceso no se anotó o un sensor falla; ambas cosas se hablan en el relevo.
La secuencia de arranque también cuenta. En las líneas de trituración los equipos se arrancan en sentido contrario al flujo de material, desde la cinta de acopio hacia el alimentador, y cuando una máquina se para, todas las etapas anteriores se detienen solas. Si el entrante ve en los registros qué máquina provocó la última parada, sabe qué mirar en el primer arranque. Sobre el sistema que ajusta la velocidad del alimentador a la intensidad de la trituradora, consulte la página del sistema de automatización y control.
Preguntas frecuentes
¿El parte de relevo debe ser en papel o digital?
Los dos sirven. Lo importante es que los campos sean fijos y que la nota pueda compararse con los registros del panel. En obras con polvo y calor el cuaderno se queda en la cabina; el formulario digital se ve también desde la oficina. Muchas explotaciones usan ambos.
¿Hay que parar la línea durante el relevo?
En producción normal, entregar la línea en marcha aporta más información. Si hay equipos bloqueados, mantenimiento sin terminar o una entrada abierta en el circuito de seguridad, la máquina afectada sigue parada hasta cerrar el trabajo.
¿Cómo se organiza el relevo desde el primer día en una planta nueva?
Ya en la oferta, pida que el panel de automatización se configure para guardar informes de turno, historial de alarmas y paradas. Preparar con los operadores, durante la puesta en marcha, un formulario de relevo propio del modelo ayuda a que el hábito se asiente en los primeros meses.
¿Sirven los registros de turno para la garantía?
Las plantas de General Makina tienen 1 año de garantía, excluidas las piezas de desgaste. Unos registros de turno regulares que muestren cuándo empezó una avería ayudan al soporte técnico a diagnosticar rápido.
Vincular el relevo de turno con la elección de la planta
El relevo de turno une al operador que conoce la máquina con el que la ve de nuevo ese día. Un chasis o dos plataformas, circuito cerrado o abierto, trituradora o solo criba: las respuestas deciden también qué lleva el formulario de relevo. General Makina fabrica plantas de trituración y cribado en Esmirna desde 1976; para su línea de 150-250 t/h podemos preparar una recomendación de modelo junto con una lista de control de relevo adaptada a ese modelo. Envíenos los datos de material, capacidad y obra a través de nuestra página de contacto y solicite una oferta.
Definiciones de términos técnicos: Glosario