EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobil Konkasörde Hidrolik Sistem Arızaları ve Çözümleri
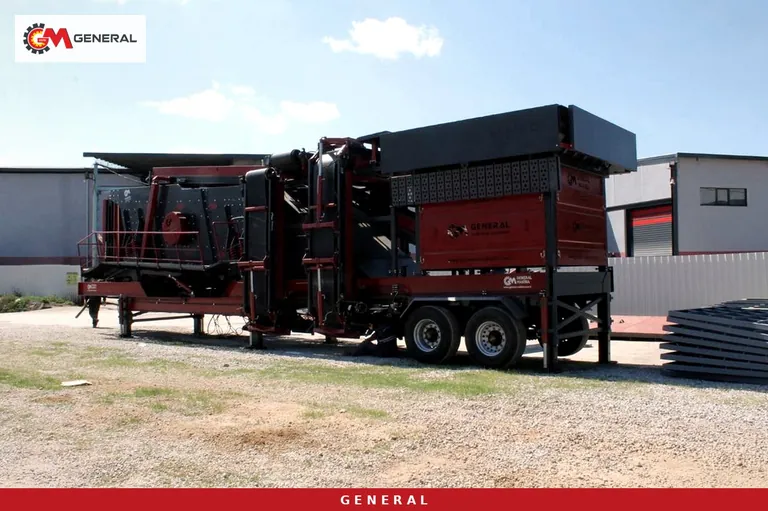
Saatte 100-200 ton işleyen lastikli bir mobil konkasörde hidrolik devre malzemeyi kırmaz ama bantları açar, şaseyi zemine oturtur, konik kırıcıda ağız açıklığını tutar ve kırıcıyı yabancı demire karşı korur. Bu yüzden hidrolik arıza çoğu zaman üretimin ortasında değil, kurulum, söküm ya da ayar sırasında ortaya çıkar: bant yarıda kalır, ayak yük altında çöker, kırıcı ayarını tutmaz. Bu yazı sahada en sık karşılaşılan hidrolik arızaları belirtiden kaynağa doğru ele alıyor, 100-200 t/s bandındaki General modellerinde hidroliğin nerede çalıştığını gösteriyor ve vardiya ekibinin uygulayabileceği bir kontrol düzeni öneriyor.
Basınç değerleri, yağ sınıfı ve filtre değişim aralığı her makinenin kendi kullanım kılavuzunda ve hidrolik şemasında yazar. Aşağıdaki teşhis adımları genel saha pratiğidir; ayara dokunmadan önce teslimatla gelen dokümanı esas alın.
Mobil tesiste hidroliğin üstlendiği işler
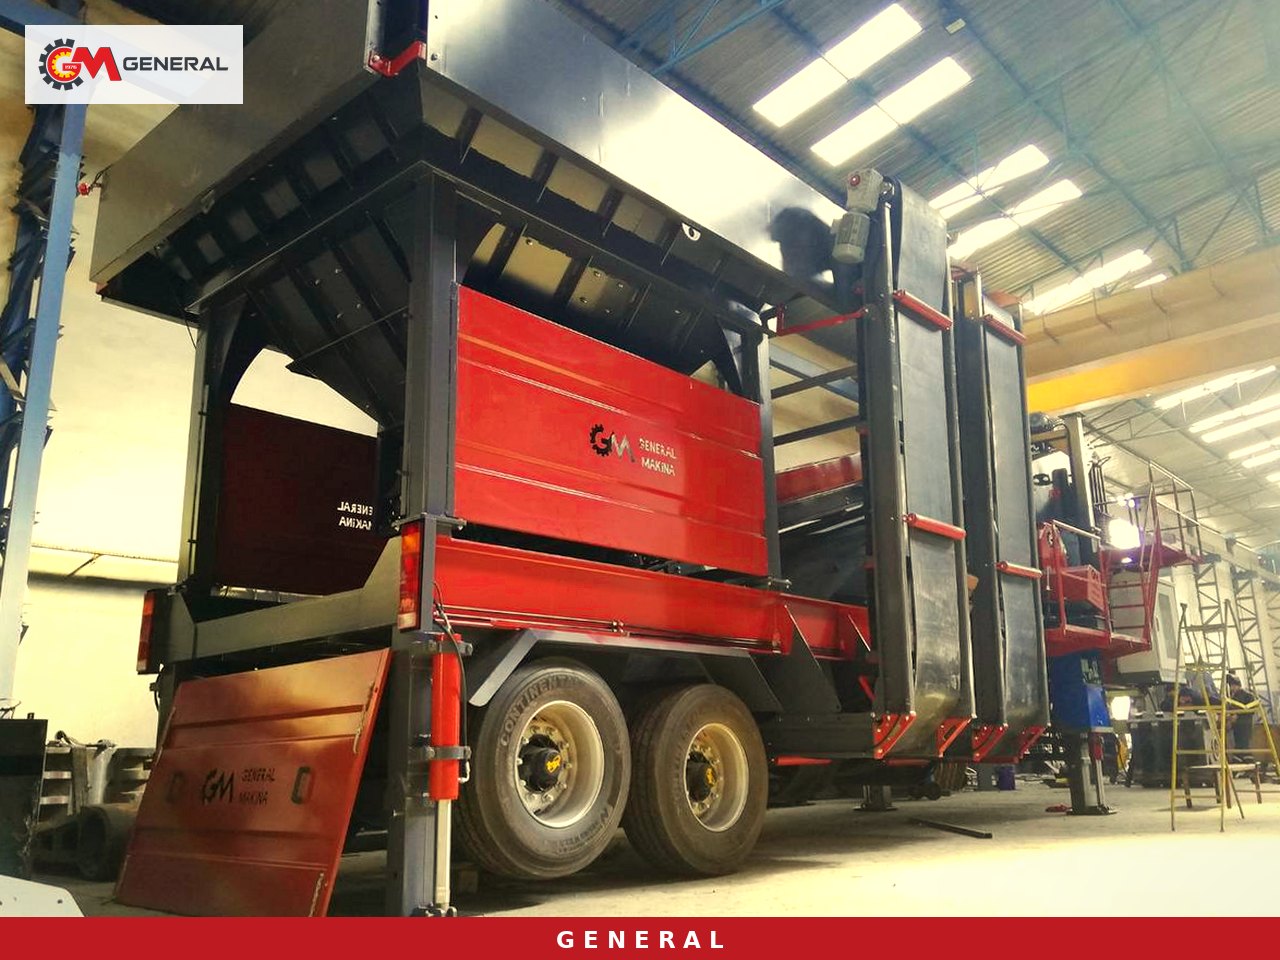
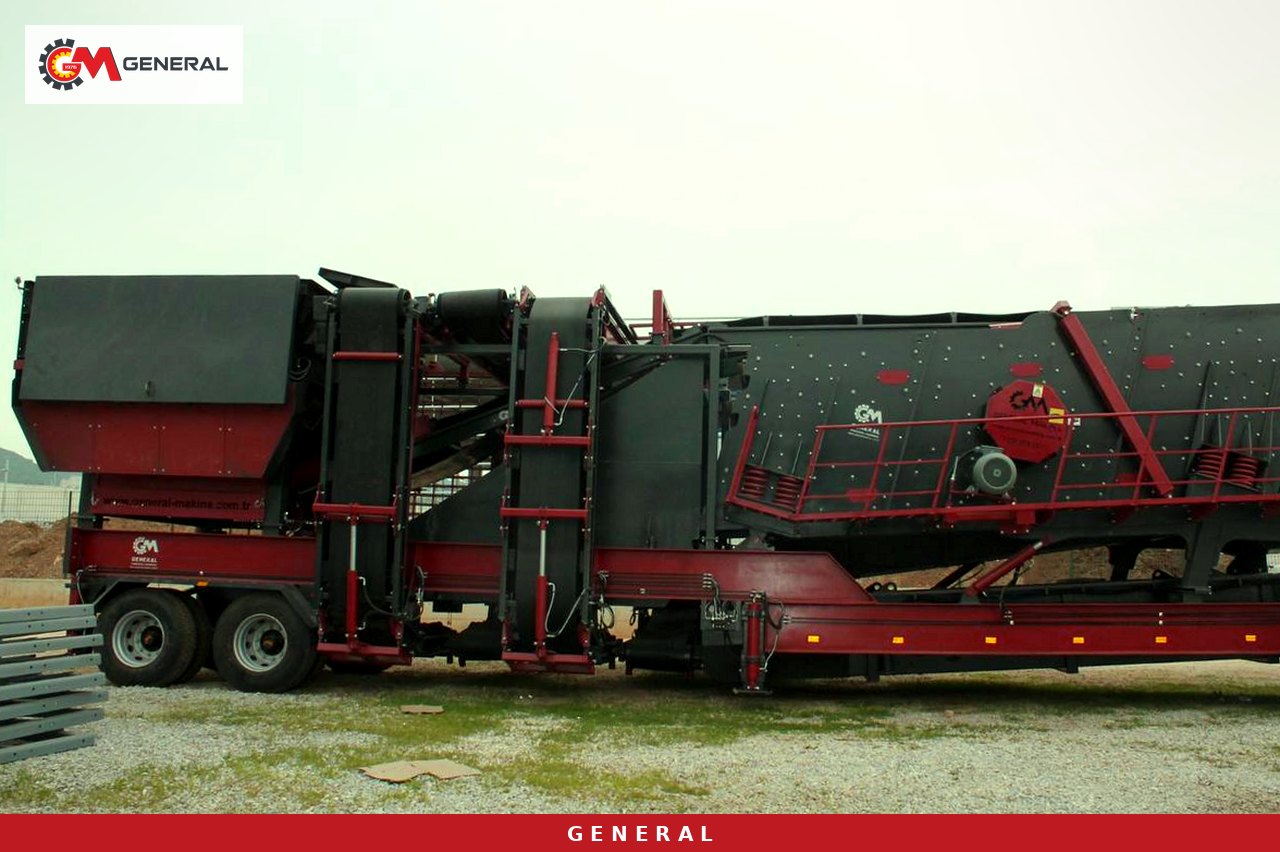
Lastikli tesislerde hidrolik devrenin görevi büyük ölçüde konumlandırmadır. General 800 örneğinde katlanır hidrolik bantlar ve sabitleme ayakları tek senkron şase üstünde toplanmıştır; tesis kazı ya da beton temel istemeden ayaklarına oturur, bantlar nakliye konumundan çalışma konumuna açılır. Bu silindirler gün içinde birkaç kez hareket eder, sonra saatlerce yük altında bekler. Arıza karakteri de buna göre şekillenir: ani patlamadan çok, bekleme sırasında yavaş çökme ve sızıntı görülür.
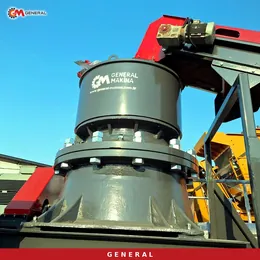
Kırıcının kendisinde hidrolik farklı bir iş görür. General konik kırıcıda ürün boyutu hidrolik CSS ayarıyla belirlenir ve ani sıkışmaya karşı hidrolik silindir koruması vardır. Bu devre üretim boyunca basınç altındadır. Ayar kaçarsa elekten çıkan fraksiyon kayar, koruma geç devreye girerse astar ve gövde zarar görür. Seyyar ön elekli DMK ünitelerindeki hidrolik açılır gövde ise yalnız bakımda kullanılır, fakat ağır bir kapağı taşıdığı için güvenlik açısından en dikkat isteyen silindirdir.
Paletli kırıcılarda tablo yine değişir. GM 90JP Strickland paletle kendinden yürür; zemin hazırlığı ve hidrolik ayak istemez. Paletli makinede yürüyüş takımı ve konveyör tahrikleri bakımın merkezine geçer; hangi tahrikin hidrolik olduğu makinenin kendi şemasından okunmalıdır. Paletli mobil konkasörler ile lastikli mobil kırma eleme tesisleri arasında seçim yapan alıcı, bakım planını da bu farka göre kurmalıdır.
Yağ temiz değilse arıza zamanla gelir
Hidrolik arızaların büyük kısmı pompada ya da silindirde başlamış gibi görünür, kökü ise yağdadır. Konkasör sahası hidrolik yağ için zor bir ortamdır: ince taş tozu, gece ile gündüz arasındaki farkla oluşan yoğuşma ve sık hortum sökümü aynı devrede buluşur.
Taş tozu ve partikül kirliliği
Kırma sahasındaki toz silis içerir ve aşındırıcıdır. Depo havalandırma kapağından, silindir milinin sıyırıcı keçesinden ya da sökülen bir rakorun ağzından devreye girer. İçeri giren her tanecik valf sürgüsünü ve pompa yüzeylerini çizer; iç kaçak artar, silindir yavaşlar, yağ ısınır. Havalandırma filtresini düzenli değiştirmek, kapakları açık bırakmamak ve dolumda filtreli aktarma pompası kullanmak bu zinciri baştan keser. Kirliliği ölçmenin yolu yağ numunesidir; laboratuvar raporu ISO 4406 koduyla partikül sınıfını verir ve filtre değişiminin zamanını tahmin olmaktan çıkarır.
Su ve yoğuşma
Akşam soğuyan depoda üst boşluktaki nem yoğuşur ve dibe çöker. Sulu yağ bulanık ya da süt rengi görünür, yağlama filmini zayıflatır, valflerde pas başlatır. Tesis uzun süre beklerken depo seviyesinin düşük tutulması bu etkiyi büyütür. Depo dibindeki tahliye tapasından ara ara az miktar yağ alıp şeffaf kapta bekletmek, sahada yapılabilecek masrafsız teşhis yöntemidir.
Hava girişi ve köpük
Pompa emişindeki gevşek bir kelepçe ya da düşük yağ seviyesi devreye hava çeker. Pompa içinde çakıl dönüyormuş gibi ses çıkarır, silindir kesik kesik hareket eder, depoda köpük görülür. Bu ses kavitasyonun ve havalanmanın işaretidir; bu halde çalıştırılan pompa kısa sürede verim kaybeder. Önce seviyeye, ardından emiş hattı rakorlarına ve kelepçelere bakılır.
Belirtiden kaynağa arıza tablosu
Sahada teşhisi hızlandırmanın yolu, belirtiyi önce hangi devreye ait olduğuna göre ayırmaktır. Aşağıdaki tablo lastikli bir tesiste en sık rastlanan durumları ve ilk bakılacak noktaları bir araya getiriyor. Ölçüm gerektiren adımlarda manometreyi makinenin test noktasına bağlayıp okunan basıncı kılavuzdaki değerle karşılaştırın.
| Belirti | Olası kaynak | İlk kontrol |
|---|---|---|
| Sabitleme ayağı yük altında yavaş çöküyor | Piston keçesinde iç kaçak ya da tutucu valfte sızdırma | Ayak yükteyken mile işaret koyup bekleme sonunda mesafeyi ölçmek |
| Katlanır bant açılırken duruyor ya da sarsılıyor | Akış kısıcıda tıkanma, devrede hava, düşük pompa basıncı | Depo seviyesi, köpük, test noktasındaki basınç |
| Pompa çakıl sesi çıkarıyor | Emişte hava ya da kavitasyon, tıkalı emiş süzgeci | Emiş kelepçeleri, süzgeç, yağ seviyesi |
| Yağ kısa sürede aşırı ısınıyor | Emniyet valfinin sürekli açması, iç kaçak, tozla kapanmış soğutucu peteği | Petek yüzeyi, emniyet valfi ayarı, dönüş hattında termometreyle ölçüm |
| Konik kırıcı ayarını tutmuyor, ürün irileşiyor | Ayar devresinde kaçak, akümülatör ön dolumunun düşmesi | Ayar silindiri basıncı, akümülatör kontrolü (yetkili kişi) |
| Rakor ya da hortum dibinde ıslaklık | Gevşek bağlantı, yaşlanmış hortum, yanlış sıkma torku | Kartonla sızıntı yerinin bulunması, hortum dış kılıfının durumu |
Tablodaki sıralama bilinçlidir: ucuz ve hızlı kontrol önce gelir. Pompayı sökmeden önce seviye, filtre göstergesi ve emiş tarafı görülmelidir. Pek çok sahada "pompa gitti" denilen arızanın tıkalı bir emiş süzgeci ya da ezilmiş bir hortum olduğu ortaya çıkar.
100-200 t/s modellerinde hidrolik yükün dağılımı
Bu kapasite bandına giren General modelleri farklı kırıcı düzenleri taşır ve hidroliğin yükü de buna göre değişir. Tablo ürün sayfalarındaki verilerle hazırlandı; ürün sayfasında hidrolik donanımı belirtilmeyen hücreler boş bırakıldı. Hidrolik kapsam siparişe göre değişebildiği için teslimattaki şema esas alınır.
| Model | Kapasite | Besleme | Kırıcı düzeni | Güç | Ağırlık | Ürün sayfasında geçen hidrolik donanım |
|---|---|---|---|---|---|---|
| General 800 | 80-150 t/s | 600 mm | PDK 1280 primer darbeli | 450 kVA | 35.000 kg | Katlanır hidrolik bantlar, sabitleme ayakları |
| General 01 | 120-180 t/s | 700 mm | GPS 1210 darbeli | 550 kVA | 55.000 kg | — |
| General 944 | 120-180 t/s | 800 mm | GPJ 90 çeneli + GM430 konik | 550 kVA | 70.000 kg | Konik kademe; General konik kırıcıda hidrolik CSS ayarı ve sıkışma koruması |
| General 950 | 120-180 t/s | 800 mm | GPJ 90 çeneli + DMK01 darbeli | 600 kVA | 70.000 kg | — |
| GM 90JP (paletli) | 70-180 t/s | 700 mm | GNR 90 çeneli, 95 kW | 250 kVA | 35.000 kg | Hidrolik ayak gerektirmez |
Tablodan çıkan pratik sonuç şu: kireçtaşı işleyen ve General 800 gibi primer darbeli bir tesis kullanan işletmede hidrolik bakım ağırlıkla ayak ve bant silindirlerinde toplanır. Bazalt ya da granit için General 944 seçildiyse konik kırıcının ayar ve koruma devresi üretim boyunca basınç altında kalır; yağ temizliği ve akümülatör kontrolü bakım takviminde öne çıkar. Kurulum ve sökümü sık olan şantiyelerde mil yüzeyi çizilmesi ve sıyırıcı keçe hasarı daha çok görülür, çünkü katlanma sırasında toz ve taş kırıntısı mil üzerine düşer.
Hortum, rakor ve silindir değişiminde saha disiplini
Hidrolik onarımın kalitesi, değişen parçanın kendisinden çok değişim sırasında devreye giren kire bağlıdır. Sahada açılan her bağlantı bir kirlilik kapısıdır.
Hortum seçimi ve yerleşimi
Yedek hortum, orijinalin basınç sınıfı, iç çapı ve rakor tipiyle birebir aynı olmalıdır. Kısa kesilen hortum katlanma hareketinde gerilir; uzun kesilen hortum sarkar ve şase kenarına sürtünür. Bant katlanırken ve açılırken hortumun izlediği yolu bir kez elle takip etmek, sürtünme noktasını montajdan önce gösterir. Taş düşme bölgesinden geçen hortumlara koruyucu spiral takılır.
Silindir sızıntısı ve mil hasarı
Mil üzerindeki çizik keçeyi her strokta keser; yeni keçe takılsa bile sızıntı kısa sürede geri gelir. Bu yüzden keçe değişiminden önce mil yüzeyi iyi bir ışık altında incelenir, derin çizik varsa mil taşlanır ya da yenilenir. Silindir söküldüğünde portlar tapayla kapatılır, açıkta kalan hortum uçları başlıkla korunur. Montajdan sonra silindir yüksüz olarak birkaç kez tam strok çalıştırılır ve içindeki hava atılır.
Değişimden sonraki birkaç vardiya boyunca filtre göstergesi yakından izlenir. Onarım sırasında giren kir ilk günlerde filtrede toplanır ve gösterge erken uyarı verir.
Basınç altında çalışmanın riskleri
Hidrolik arıza arayan teknisyen için en büyük tehlike, makine durmuş göründüğü halde devrede kalan basınçtır. Yük altındaki bir sabitleme ayağı, yarı açık bir bant ya da kaldırılmış bir kırıcı kapağı, motor kapalıyken de silindirdeki yağı sıkıştırmaya devam eder. Bu durumda gevşetilen bir rakordan çıkan ince yağ jeti deriyi delebilir ya da bant ani olarak düşebilir.
Çalışmaya başlamadan önce yük mekanik olarak desteklenir: bant ve kapak dayamalarla tutulur, ayakların altına takoz konur. Ardından enerji kesilir, kumanda etiketle-kilitle (LOTO) yöntemiyle kilitlenir ve valf kolları birkaç kez oynatılarak hat basıncı boşaltılır. Akümülatörlü devrelerde, örneğin konik kırıcı ayarında, akümülatör ayrıca boşaltılır; azot ön dolumuyla ilgili işlemleri yalnız eğitimli kişi yapar. Sızıntı elle aranmaz, bir karton parçası şüpheli noktanın önünde gezdirilir. Bakım düzeniyle ilgili genel adımlar için günlük ve periyodik bakım talimatı yazımıza da bakabilirsiniz.
Vardiya ve haftalık hidrolik kontrol listesi
Aşağıdaki liste, 100-200 t/s bandında çalışan lastikli bir tesiste vardiya ekibinin kısa sürede tamamlayabileceği kontrolleri içerir. Aralıklar makine kılavuzuyla birlikte kullanılmalıdır.
- Vardiya başında depo seviyesini gösterge camından okuyun ve yağın rengine bakın; bulanıklık suyun, köpük havanın işaretidir.
- Dönüş filtresi tıkanma göstergesini ya da panel uyarısını kontrol edin, ilk kez yandığı vardiyayı deftere yazın.
- Ayak ve bant silindirlerinin millerinde toz birikimi ve çizik arayın, sıyırıcı keçelerin yerinde olduğunu görün.
- Katlanma hareketinde sürtünen ya da sarkan hortum olup olmadığını izleyin.
- Soğutucu peteğini taş tozundan temizleyin; peteğin önü kapandığında yağ hızla ısınır.
- Konik kırıcılı tesislerde vardiya boyunca CSS değerinin ve ürün boyunun sabit kaldığını kontrol edin.
- Haftada bir depo dibinden numune alıp şeffaf kapta bekletin; dipte su ya da tortu varsa numuneyi laboratuvara gönderin.
- Uzun bekleme öncesinde silindirleri kapalı konuma çekin ve depoyu tam seviyede bırakın.
Listedeki kayıt alışkanlığı, kontrollerin kendisi kadar iş görür. Filtre göstergesinin hangi aralıklarla yandığı, yağın ne zaman koyulaştığı ve hangi hortumun kaçıncı kez değiştiği yazılıysa, bir sonraki arızanın yaklaştığı önceden görülür. Kırıcının tıkanma ve aşırı yüklenme davranışı da hidrolik koruma devresini doğrudan etkiler; besleme düzeni bu açıdan ayrıca ele alınmalıdır.
Sık sorulan sorular
Hidrolik yağ ne zaman değiştirilmeli?
Değişim aralığını makine kılavuzu belirler, ama kararı yağ analizi vermelidir. Kirlilik sınıfı ve su içeriği sınırdaysa aralık beklenmeden yağ değiştirilir; temiz çıkan yağ ise boşa atılmaz. Depo boşaltıldığında dip temizliği yapılmadan yeni yağ konmamalıdır.
Farklı marka hidrolik yağlar karıştırılabilir mi?
Önerilmez. Katkı paketleri birbirine uymayabilir, köpük ya da tortu oluşabilir. Tamamlama yağı depodaki yağın viskozite sınıfı ve tipiyle aynı olmalıdır. Emin değilseniz kılavuzdaki yağ kartını esas alın.
Hidrolik arızalar garanti kapsamında mı?
General Makina tesisleri aşınma parçaları hariç 1 yıl garantilidir. Hortum, keçe ve filtre gibi kalemlerin hangi grupta sayılacağı ve kullanım koşulları teklif ile sözleşmede yazılır. Kirlenmiş yağla çalışmadan doğan hasarın nasıl değerlendirileceğini satın almadan önce netleştirmek iki taraf için de yararlıdır.
Konik kırıcıda ayar kaçması hidrolik arıza mıdır?
Her zaman değil. Astar aşındıkça kapalı ağız açıklığı büyür ve ürün irileşir; bu aşınma kaynaklıdır ve ayarın yeniden yapılmasıyla düzelir. Ayar yapıldığı halde değer kısa sürede kayıyorsa ayar devresinde kaçak ya da akümülatör sorunu aranır.
Teslim alırken istenecek hidrolik dokümanlar
Hidrolik arızayı kısa sürede çözen saha, makineyi teslim alırken doğru belgeleri dosyalayan sahadır: hidrolik şema, test noktalarının yeri ve basınç değerleri, yağ ve filtre listesi, hortum ölçü listesi. Teklif aşamasında bu belgelerin teslimat kapsamında olduğunu ve hangi dilde verileceğini yazılı olarak sorun. General Makina 1976'dan bu yana İzmir'de kırma eleme tesisi üretiyor ve tesisleri ISO 9001 ile CE belgelidir. Taşınızı, hedef kapasitenizi ve saha koşullarınızı paylaşarak 100-200 t/s bandı için yapılandırma ve teklif almak üzere iletişim sayfamızdan bize ulaşın.
Teknik terimlerin açıklamaları: Terimler Sözlüğü