EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Darbeli Konkasörde Çekiç Ömrünü Uzatmanın Yolları
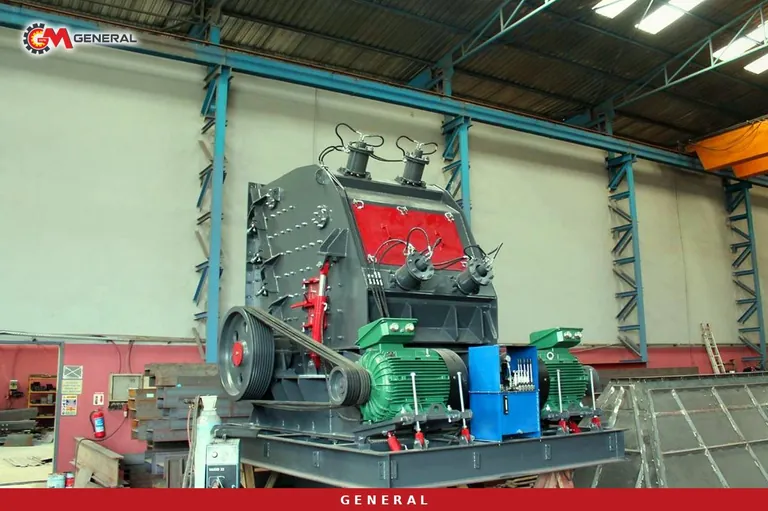
Saatte 100-200 ton kireçtaşı kıran bir darbeli tesiste operatörün en sık açtığı kapak, rotor muhafazasının kapağıdır. İçeride bakılan şey hep aynıdır: rotora takılı darbe çubuklarının, sahada kısaca "çekiç" dediğimiz parçaların, kenarlarından ne kadar eksildiği. Bu çubuklar yatay milli darbeli kırıcının ana sarf kalemidir; ömürleri kısaldıkça ton başına maliyet yükselir, ürün tanesi irileşir ve tesis daha sık durur. Bu yazıda çekiç ömrünü belirleyen etkenleri sahada gözlenebilir hâlleriyle anlatıyor, 100-200 t/s bandındaki gerçek modellerin rakamlarını veriyor ve bakım ekibinin ilk vardiyadan uygulayabileceği bir kayıt düzeni öneriyoruz.
Bir terim notu: darbeli kırıcıdaki darbe çubuğu (blow bar) rotora sabit bağlıdır. Rotora menteşeyle bağlı, serbest salınan çekiçler ise ayrı bir makine sınıfı olan çekiçli kırıcıya aittir. Aşağıdaki öneriler yatay milli darbeli kırıcı (HSI) içindir.
Darbe çubuğu neden diğer parçalardan önce biter?
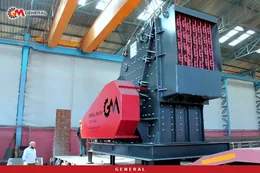
Darbeli kırıcıda taş, dönen rotorun çubuklarına çarpar, oradan apron plakalarına fırlar ve parçalanır. Enerjinin büyük kısmı çubuğun ön kenarından geçer. Apron astarları ve yan astarlar da aşınır, ama ilk darbeyi alan ve en hızlı malzeme kaybeden yüzey çubuğun dış köşesidir. Köşe yuvarlandıkça çubuk taşı keskin bir kenarla karşılamaz; taş daha çok sürtünerek ilerler. Sonuç iki yönlüdür: aşınma hızlanır ve tane şekli bozulur.
Sahada bunu ürün elek analizinden de görürsünüz. Aynı apron ayarıyla çalışırken 0-5 mm oranı düşüp iri fraksiyon artıyorsa, çoğu zaman sebep çubuk profilinin değişmesidir. Bu, değişim kararını yalnız göz kararıyla değil ürün verisiyle vermeyi mümkün kılar.
Aşınmayı belirleyen asıl etken: taşın silika içeriği
Çekiç ömrünü kayanın Mohs sertliği değil, içindeki serbest kuvars ve silika oranı belirler. Bunun ölçüsü Bond aşındırma indeksidir (Ai). Kireçtaşında Ai genellikle 0,001-0,03 aralığında kalır; darbeli kırıcının ekonomik olduğu alan budur. Silika oranı %10'u, Ai değeri 0,15'i aşan granit, bazalt, kuvarsit ve dere çakılı ise çubuğu saatler içinde tüketebilir. Bu kayalarda çeneli ve konik kırıcı dizilişi daha doğru seçimdir.
Yeni bir ocakta tesis kurmadan önce numune alıp laboratuvarda aşındırma testi yaptırmak, sonradan yaşanacak parça sürprizinin önüne geçer. Aynı ocakta bile damar değiştikçe Ai değişebilir; yılda birkaç kez yeni numune almak makul bir alışkanlıktır.
Temiz kireçtaşı ve dolomit hattı
Besleme temiz ve metal içermiyorsa yüksek kromlu beyaz dökme demir çubuk (yaklaşık 700-800 HB) en uzun ömrü verir. Daha da abrazif bir damarda seramik takviyeli kompozit (MMC) çubuklar, yüksek kroma göre yaklaşık 2-3 kat ömür sunabilir. Yüksek krom serttir ama gevrektir; bu yüzden beslemede iri blok ya da demir parça olmaması gerekir.
Beton yıkıntısı ve demirli besleme
İnşaat yıkıntısı kırılan hatlarda inşaat demiri, cıvata veya kepçe dişi kırıcıya girebilir. Bu ortamda yüksek kromlu çubuk çatlayabilir. Tok yapılı manganlı ya da martensitik çelik çubuk daha güvenlidir. Burada hedef en sert alaşım değil, darbeyi kırılmadan taşıyan alaşımdır.
| Besleme | Önerilen çubuk malzemesi | Dikkat edilecek nokta |
|---|---|---|
| Temiz kireçtaşı, dolomit | Yüksek krom (yaklaşık 700-800 HB) | İri blok ve demir kırılma riski taşır |
| Abrazif damar, yüksek silika | Seramik takviyeli MMC | Ai yüksekse önce çeneli + konik seçeneğini değerlendirin |
| Beton yıkıntısı, demirli malzeme | Manganlı veya martensitik çelik | Mıknatıs ve elle ayıklama aşınmayı da azaltır |
100-200 t/s bandındaki darbeli kırıcılar ve aşınma davranışı
Bu kapasite aralığında sahaya çıkan makineler rotor genişliği, besleme ağzı ve motor gücü bakımından birbirinden ayrılır. Geniş rotor, aynı tonajı daha fazla çubuk yüzeyine yayar; bu da birim yüzey başına düşen aşınmayı azaltır. Aşağıdaki rakamlar ürün sayfalarındaki teknik verilerdir.
| Model | Kademe | Rotor (mm) | Maks. besleme (mm) | Motor / güç | Kapasite (t/s) |
|---|---|---|---|---|---|
| GPS-1210 | Primer + sekonder tek gövde | 1200×1000 | 600 | 160 kW | 100-250 |
| GNR DMK01 | Sekonder | 1100×1000 | 800 | 160 kW | 120-180 |
| GNR DMK02 | Sekonder | 1100×1200 | 800 | 200 kW | 170-250 |
| General 01 (GPS 1210 ile) | Lastikli mobil tesis | — | 700 | 550 kVA jeneratör | 120-180 |
| GM 100 (GNR-01 ile) | Paletli mobil | — | 600 | 160 kW | 100-180 |
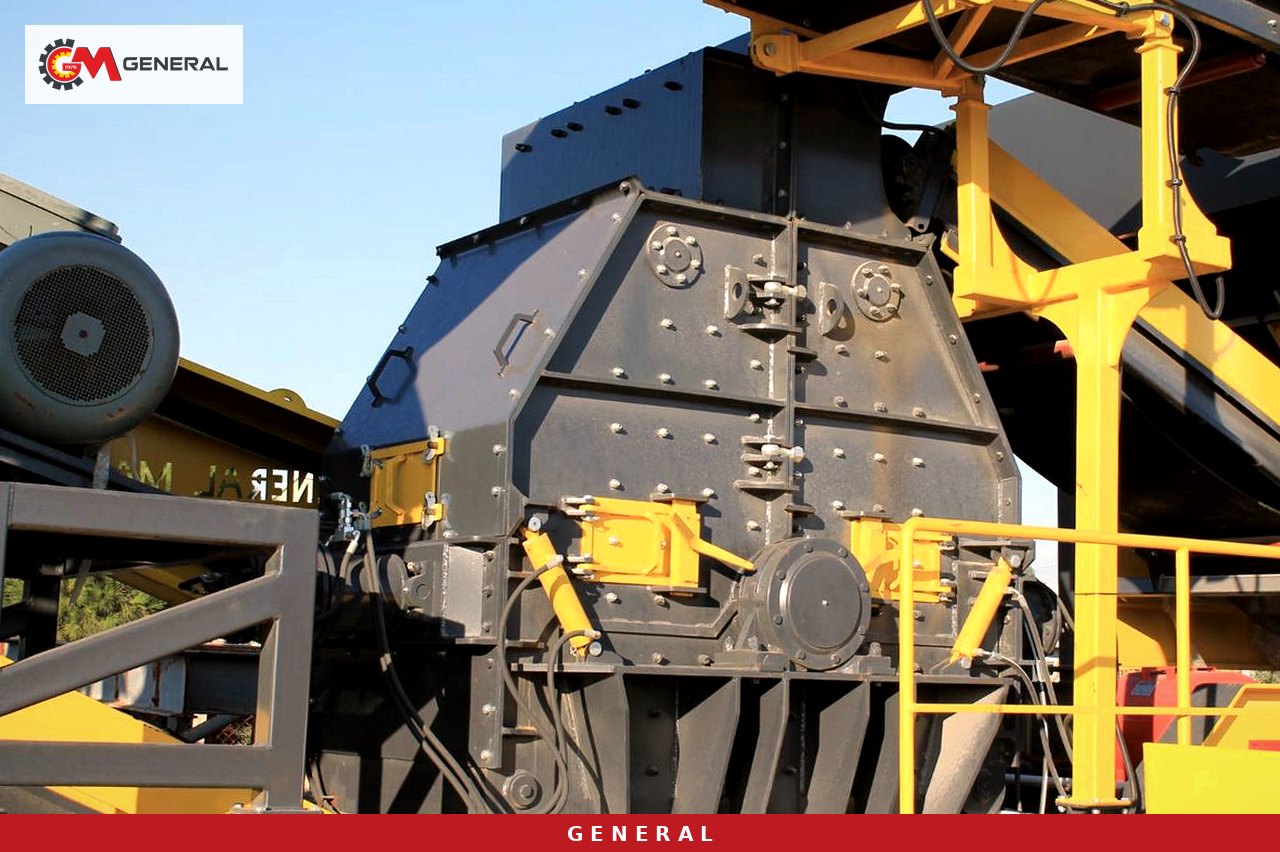
GPS serisi primer ve sekonder kırmayı tek gövdede yaptığı için tek aşınma seti taşır. İki ayrı makinede iki ayrı çubuk stoku, iki ayrı değişim duruşu olur; GPS'te ise tek değişim yeterlidir. Buna karşılık iri besleme ile ince ürün aynı rotorda işlendiğinden çubuk hem darbe hem aşınma yükü alır, alaşım seçimini daha dikkatli yapmak gerekir. Primer çeneli kırıcının arkasında çalışan GNR DMK sekonder darbeli kırıcı ise daha küçük ve düzenli besleme aldığından çubuk ömrü daha öngörülebilir olur; tipik redüksiyon oranı yaklaşık 10:1'dir. Diğer seçenekleri kırıcılar kategorisinde karşılaştırabilirsiniz.
Besleme düzeni ve ön eleme
Çubuk ömrünün önemli bir kısmı kırıcıya giren malzemenin düzeniyle belirlenir. Toprak ve ince malzeme kırıcıya girdiğinde çubuk, zaten küçük olan taneyi bir kez daha döver ve aşınma boşuna artar. Titreşimli grizzly besleyici ızgaralı by-pass bölümüyle bu ince kısmı kırıcıya ulaşmadan ayırır.
İkinci konu, malzemenin rotor genişliğine yayılmasıdır. Besleme bir tarafa yığılırsa çubukların o ucu çukurlaşır, diğer ucu neredeyse yeni kalır. Böyle bir çubuk erken değiştirilir ve malzemenin yarısı hurdaya gider. Oluk açısını ve besleyici çıkışını ayarlayarak akışı rotorun ortasına ve tüm genişliğe dağıtmak, ek maliyet getirmeyen bir iyileştirmedir.
Üçüncüsü üst tane boyutudur. GPS-1210'un besleme sınırı 600 mm, DMK serisininki 800 mm'dir. Bu sınırları aşan bloklar rotoru zorlar ve yüksek kromlu çubukta kırılmaya yol açabilir. Patlatma deseni ve kepçe operatörünün iri bloğu ayırması bu yüzden bakım konusudur.
Çevirme, set değişimi ve apron ayarı
Çubuğu çevirmek
Simetrik profilli çubuklar bir kenarı aşındığında 180 derece çevrilerek ikinci kenarla çalıştırılabilir. Doğru zamanda çevrilen çubuk, tek kenarı sonuna kadar kullanılan çubuğa göre toplamda daha fazla ton kırar. Çok geç çevrilirse çubuğun tutucuya oturan bölgesi de aşınır ve ikinci kenar güvenli kullanılamaz. Üreticinin aşınma sınırı işaretine uymak gerekir.
Set olarak değiştirmek ve dengeyi korumak
Rotordaki çubuklar karşılıklı çiftler ya da tam set hâlinde değiştirilir. Tek çubuğu yenisiyle değiştirmek rotorun dengesini bozar; titreşim artar, yataklar zorlanır. Yeni çubukları takmadan önce tartmak ve karşılıklı çubukların ağırlığını eşleştirmek iyi bir saha alışkanlığıdır.
Apron aralığını takip etmek
Çubuk eksildikçe rotor ile apron arasındaki boşluk büyür ve ürün irileşir. Apron ayarını aşınmaya göre kapatmak ürün tanesini korur. Ayar sırasında aralığın rotor çevresi boyunca eşit olduğundan emin olun; eğik bir apron çubuğun tek tarafına yük bindirir.
Ton başına aşınma maliyetini kayda geçirmek
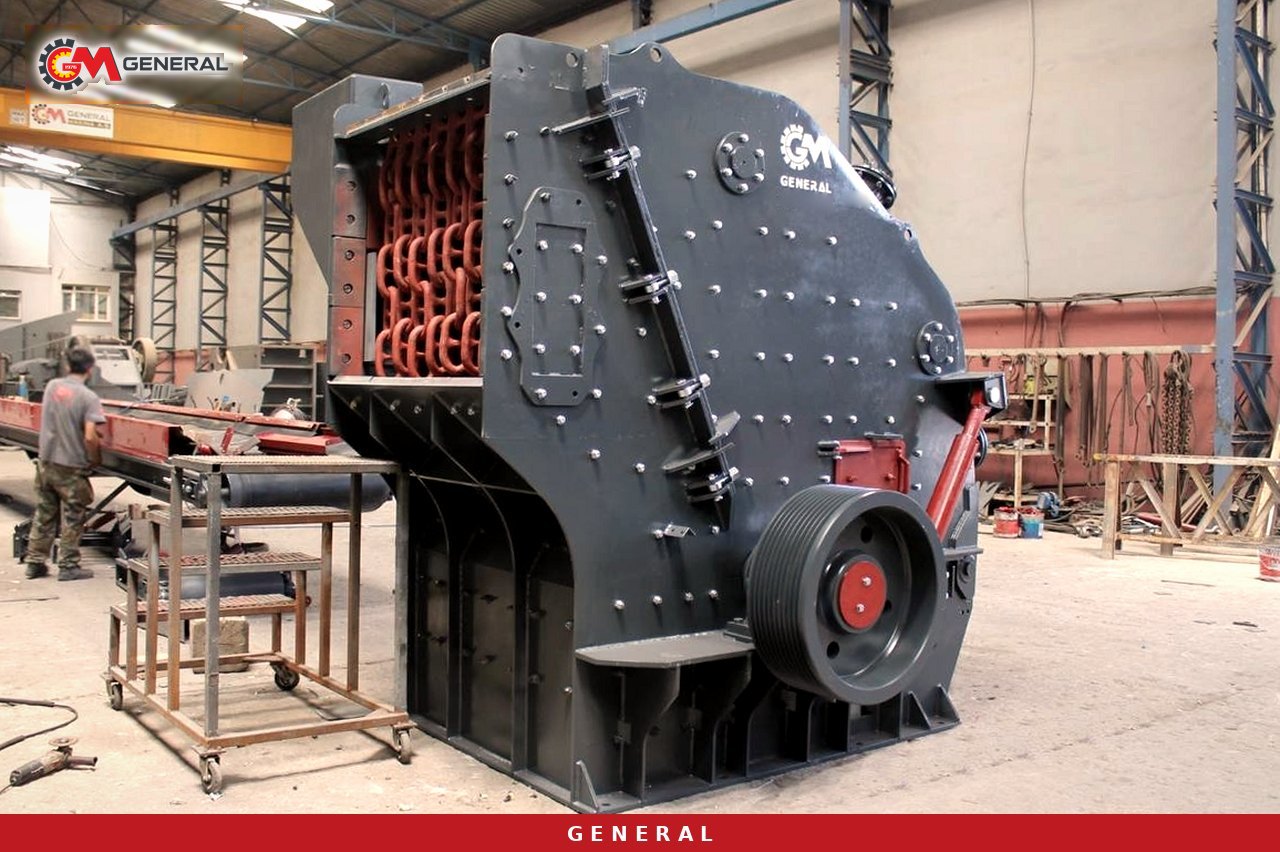
Çubuk fiyatını tek başına karşılaştırmak yanıltır. Doğru ölçü, bir setin ömrü boyunca kırdığı tona düşen maliyettir. Hesap şu şekilde yapılır:
Ton başına aşınma maliyeti = (çubuk seti maliyeti + değişim işçiliği + duruş süresince kaybedilen üretimin değeri) / set ömründe kırılan ton
Varsayımsal örnek: set maliyeti ve işçilik toplam 100 birim, duruş kaybı 40 birim olsun. Set 60.000 ton kırmışsa maliyet 1.000 ton başına yaklaşık 2,3 birimdir. Daha pahalı bir alaşım 170 birim tutup (duruş kaybı yine 40 birim) 120.000 ton kırarsa maliyet 1.000 ton başına 1,75 birime iner. Bu rakamlar yalnız yöntemi göstermek içindir; kendi tesisinizin verisiyle hesaplayın. Sitemizdeki aşınma parçası ömrü ve değişim sıklığı yazısı bu konuyu farklı kırıcı tipleri için ele alır.
Hesabın işe yaraması için her vardiyada aynı bilgileri kaydetmek gerekir. Bakım ekibine şu listeyi verin:
- Set takıldığı tarih, alaşım tipi ve tesis kantar ya da bant kantarı sayacı
- Haftalık çubuk profil ölçüsü (aynı noktalardan, şablonla)
- Çevirme tarihi ve o ana kadar kırılan ton
- Apron ayarındaki her değişiklik
- Ocakta damar değişimi, nem artışı veya demirli malzeme olayları
- Ürün elek analizinde 0-5 mm oranındaki değişim
- Kilitleme ve etiketleme adımlarının uygulandığının imzası
Son madde güvenlikle ilgilidir. Rotor kapağı açılmadan önce enerji kesilip kilitlenmeli, rotor dönmeyecek şekilde sabitlenmeli ve ağır çubuklar kaldırma ekipmanıyla taşınmalıdır. Hızlı yapılan ama güvensiz bir değişim, yaralanma riskinin yanında tesisi çok daha uzun süre durdurabilir.
Sık sorulan sorular
Çubuk ne zaman değiştirilmeli?
Üreticinin aşınma sınırı işaretine ulaşıldığında ya da ürün tanesi apron ayarıyla düzeltilemeyecek ölçüde irileştiğinde. Sabit bir saat aralığı yerine tonaj ve profil ölçüsüne bakmak daha doğru sonuç verir.
Granit kıran bir tesiste darbeli kırıcı kullanılabilir mi?
Kırar, ama yüksek silika çubuğu çok hızlı tüketir. Ai değeri yüksek kayada primer çeneli, sekonder konik dizilişi ton başına maliyette genellikle daha avantajlıdır.
Başka marka kırıcıya çubuk temin edilebilir mi?
Evet. Aşınma parçaları sayfamızda çene plakası, darbe çubuğu ve koni astarı için çapraz marka tedarik bilgisi bulunur. Tüm kalemler yedek parça kategorisinde listelenir.
Garanti çubukları kapsar mı?
Makinelerimiz 1 yıl garantilidir; darbe çubuğu ve astarlar aşınma parçası olduğu için bu kapsamın dışındadır.
Teklif için hazırlanması gereken bilgiler
Çekiç ömrü, makine seçimi ile işletme alışkanlıklarının toplamıdır: doğru kayaya uygun kırıcı, temiz ve dengeli besleme, malzemeye uygun alaşım ve kayda dayanan değişim planı. 1976'dan bu yana İzmir'de kırma tesisi üreten bir ekip olarak, ISO 9001 ve CE belgeli makinelerimizle bu dört unsuru birlikte ele alıyoruz. Taş cinsi, hedef kapasite, istenen ürün fraksiyonları ve mevcut çubuk tüketim kayıtlarınızla iletişim sayfamızdan bize ulaşın; ocağınıza uygun kırıcı ve alaşım önerisini birlikte hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü